સેકન્ડમાં આઉટપુટ ઇવેન્ટ્સ વચ્ચેના અંતરાલ દ્વારા 3,600 ને વિભાજીત કરીને, પછી દરેક ઇવેન્ટમાં ઉત્પાદિત ભાગો દ્વારા ગુણાકાર કરીને બ્લો મોલ્ડિંગ મશીન ઉત્પાદન દરની ગણતરી કરો. શિફ્ટ દીઠ સારા ભાગોનો અંદાજ કાઢવા માટે, માપેલ ગુણવત્તા ઉપજ અને વાસ્તવિક ચાલવાના કલાકો લાગુ કરો અને તપાસો કે એક્સટ્રુઝન અને ડાઉનસ્ટ્રીમ સાધનો પરિણામને સમર્થન આપી શકે છે. માત્ર ડ્રાય-સાયકલ સ્પષ્ટીકરણ ફિનિશ્ડ-બોટલ આઉટપુટ સ્થાપિત કરતું નથી.
આયોજિત ઉત્પાદન સમયગાળા દરમિયાન સ્વીકૃત ભાગો પર ક્ષમતાના નિર્ણયનો આધાર રાખો, સ્પષ્ટીકરણ શીટ પર સૌથી ઝડપી ચક્ર નહીં. એક્સટ્રુઝન બ્લો મોલ્ડિંગ માટે, આઉટપુટ ગણતરી બોટલ, ટૂલિંગ અને સામગ્રીની માંગ માટે જવાબદાર હોવી જોઈએ. PET સ્ટ્રેચ-બ્લો રેટિંગ્સ એ ચેક્સનો વિકલ્પ નથી.
તમે કલાક દીઠ બ્લો મોલ્ડિંગ આઉટપુટની ગણતરી કેવી રીતે કરશો?
ગણતરીની ઘટનાથી પ્રારંભ કરો કે જેને નિરીક્ષક ઓળખી શકે. આ માર્ગદર્શિકા માટે, આઉટપુટ ઇવેન્ટ એ એક ઓપરેટિંગ મોલ્ડમાંથી મોલ્ડેડ ભાગોનું પ્રકાશન છે. સમગ્ર મશીનમાં તે ઘટનાઓ વચ્ચેના સરેરાશ અંતરાલને રેકોર્ડ કરો, એકસાથે દરેક વખતે પ્રકાશિત થયેલા ભાગોની સંખ્યા સાથે.
જો દર 16 સેકન્ડે મશીનમાંથી બે ભાગો નીકળી જાય, તો ગણતરી 3,600 ÷ 16 × 2 = 450 ભાગ પ્રતિ ચાલી રહેલ કલાક છે. આ એક દૃષ્ટાંતરૂપ ગણતરી છે, કિંગગલ મશીન રેટિંગ નથી. તે અસ્વીકાર બાદબાકી કરતા પહેલા મોલ્ડેડ ભાગોની ગણતરી કરે છે અને ધારે છે કે જણાવેલ અંતરાલ ટકાવી શકાય છે.
યોગ્ય ચક્ર સમય સૂત્રનો ઉપયોગ કરો
એક સ્ટેશનનો ઉત્પાદન ચક્રનો સમય હંમેશા સંપૂર્ણ મશીનમાંથી આઉટપુટ વચ્ચેનો અંતરાલ હોતો નથી. એ જ રીતે, ભાગ દીઠ સેકન્ડ એ બે-ભાગ મોલ્ડિંગ ઇવેન્ટ દીઠ સેકંડ જેટલી જ માત્રા નથી. સ્પ્રેડશીટમાં દાખલ કરતા પહેલા દરેક ઇનપુટની બાજુમાં એકમ લખો.
માપેલા સમયગાળા માટે, સમાન ચક્ર સમય સમીકરણ આઉટપુટ ઇવેન્ટ્સની સંખ્યા દ્વારા વિભાજિત ચાલી રહેલ સેકંડમાં વીત્યું છે. જો ઘટનાઓ અલગ અલગ જથ્થાઓ ઉત્પન્ન કરે છે, તો તેના બદલે સીધી ગણતરી પદ્ધતિનો ઉપયોગ કરો: કુલ મોલ્ડેડ ભાગોને ચાલતા કલાકો દ્વારા વિભાજિત કરો.વોર્નની OEE શબ્દકોષતેવી જ રીતે કુલ ગણતરી અને રન સમયનો ઉપયોગ કરીને વાસ્તવિક રન રેટ વ્યાખ્યાયિત કરે છે.
રેકોર્ડિંગમાંથી ચક્ર સમયની ગણતરી કરવા માટે, મેળ ખાતા બિંદુઓ વચ્ચે માપો. સળંગ દસ ટાઈમસ્ટેમ્પમાં નવ અંતરાલ હોય છે, દસ નહીં. અસમાન ચક્રો માટે, ઝડપી ચક્રની પસંદગીની સરેરાશ કરતાં કુલ વીતેલા સમયને વાસ્તવિક અંતરાલ ગણતરી દ્વારા વિભાજીત કરો.
મૂળભૂત એક્સેલ એન્ટ્રી છે=3600/A2*B2, જ્યાં A2 ઘટના દીઠ સેકન્ડ ધરાવે છે અને B2 ઘટના દીઠ ભાગો ધરાવે છે. જો તમારું ચક્ર સમય ગણતરી સૂત્ર પહેલેથી જ વ્યક્તિગત ભાગ દીઠ સેકંડ આપે છે, તો ઉપયોગ કરો=3600/A2. પોલાણની ગણતરી દ્વારા તે પરિણામને ગુણાકાર કરવાથી તે પોલાણની ગણતરી બે વાર થશે.
પરિણામને તેના ઇનપુટ્સ અનુસાર નામ આપો. એક આદર્શ અંતરાલ એક આદર્શ દર આપે છે. પ્રતિનિધિ દ્વારા માપવામાં આવેલ અંતરાલ અવલોકન કરેલ ચાલી રહેલ દર આપે છે. ન તો આપમેળે ચેન્જઓવર અથવા સંપૂર્ણ શિફ્ટ સ્ટોપ્સનો સમાવેશ કરે છે. પરિણામને અવતરણ અથવા ઉત્પાદન શેડ્યૂલમાં સ્થાનાંતરિત કરતી વખતે તફાવતને દૃશ્યમાન રાખો.
ડબલ-ગણતરી વિના સ્ટેશનો, માથા અને પોલાણની ગણતરી કરો
એક સ્ટેશન, એક ડાઇ આઉટલેટ અને મોલ્ડ કેવિટી ઉત્પાદન વ્યવસ્થાના વિવિધ ભાગોનું વર્ણન કરે છે. કીંગલ્સમલ્ટિ-હેડ વિરુદ્ધ મલ્ટિ-કેવિટી માર્ગદર્શિકાતેમને અલગ કરે છે: આઉટલેટ્સ પેરિસોન્સ બનાવે છે, પોલાણ ભાગો બનાવે છે, અને સ્ટેશનો મોલ્ડ અને ક્લેમ્પ સ્થિતિ છે. તેમની સંખ્યાઓ વિનિમયક્ષમ ગુણક નથી.
બે સ્ટેશનોની કલ્પના કરો, દરેક પ્રકાશન દીઠ બે ભાગ બનાવે છે. સ્ટેશન A 0 અને 32 સેકન્ડમાં રિલીઝ થાય છે; સ્ટેશન B 16 અને 48 સેકન્ડમાં રિલીઝ થાય છે. દરેક સ્ટેશન દર 32 સેકન્ડે પુનરાવર્તિત થાય છે, પરંતુ સંપૂર્ણ મશીન દર 16 સેકન્ડે એક જોડી પ્રકાશિત કરે છે. નીચેના સમયની શોધ ફક્ત ગણતરીને સમજાવવા માટે કરવામાં આવી છે.
| ગણતરીના આધારે | ગણતરી | ગ્રોસ આઉટપુટ |
|---|---|---|
| સંપૂર્ણ મશીન | 3,600 ÷ 16 સેકન્ડ × 2 ભાગો | 450 ભાગો/ક |
| અલગ સ્ટેશન કુલ | 3,600 ÷ 32 સેકન્ડ × 2 ભાગો × 2 સ્ટેશન | 450 ભાગો/ક |
| ખોટી ડબલ ગણતરી | 3,600 ÷ 16 સેકન્ડ × 2 ભાગો × 2 સ્ટેશન | 900 ભાગો/ક, ખોટી રીતે |
છેલ્લી ગણતરી બીજા સ્ટેશનને બે વાર ગણે છે. તેનું યોગદાન પહેલેથી જ 16-સેકન્ડના સંપૂર્ણ-મશીન અંતરાલમાં શામેલ છે. વાસ્તવિક સમયના રેકોર્ડમાં, દરેક ઇવેન્ટને તેના સ્ટેશન સાથે લેબલ કરો જેથી કરીને અન્ય વ્યક્તિ ગણતરીનું પુનર્નિર્માણ કરી શકે.
એવું ધારશો નહીં કે બીજું સ્ટેશન ઉમેરવાથી લોડ હેઠળ સમાન સમય સાચવે છે. સૂચિત વ્યવસ્થાને હજુ પણ પૂરતી સામગ્રીની ડિલિવરી, ઠંડક અને હેન્ડલિંગ ક્ષમતાની જરૂર છે. વાસ્તવિક ઓપરેટિંગ શેડ્યૂલની સરખામણી કરો, માત્ર સ્ટેશનની ગણતરી જ નહીં. કીંગલ્સસિંગલ- અને ડબલ-સ્ટેશન સરખામણીસંબંધિત રૂપરેખાંકન સંદર્ભ પ્રદાન કરે છે.
સક્રિય હોદ્દાઓની પણ ગણતરી કરો. જો એક પોલાણ ઇરાદાપૂર્વક સેવાની બહાર હોય, તો ઘાટમાં તેની નજીવી હાજરી આઉટપુટ બનાવતી નથી. જો તે ખામીયુક્ત બોટલ ઉત્પન્ન કરે છે, તો તે બોટલ કુલ ગણતરી અને અસ્વીકાર ગણતરીમાં છે. પોલાણના ઇનપુટને ઘટાડવું અને તે જ નકારી કાઢવામાં આવેલી બોટલને ફરીથી બાદ કરવાથી આઉટપુટને ઓછો ગણાશે.
મિશ્ર વ્યવસ્થા માટે, દરેક પ્રવાહની અલગથી ગણતરી કરો અને પરિણામો ઉમેરો. વહેંચાયેલ સરેરાશ ત્યારે જ ઉપયોગી છે જ્યારે તેની ઘટનાની ગણતરી અને ભાગોની ગણતરી સમાન અવલોકન સમયગાળાને રજૂ કરે છે. જ્યારે એક સ્ટેશન અટકે છે જ્યારે બીજું ચાલુ રહે છે, અથવા જ્યારે બે મોલ્ડ જુદા જુદા ભાગો ઉત્પન્ન કરે છે ત્યારે આ બાબત મહત્વપૂર્ણ છે.
રનિંગ-અવર આઉટપુટને શિફ્ટ દીઠ સારા ભાગોમાં ફેરવો
ખરીદદાર સુનિશ્ચિત ડિલિવરી માટે ઓપરેટર ચેકિંગ મશીનની ગતિથી અલગ નંબરની જરૂર છે. સંપૂર્ણ પાળીથી પ્રારંભ કરો, ઉત્પાદન શેડ્યૂલ ન હોય ત્યારે સમય ઓળખો અને પછી બાકીના આયોજિત ઉત્પાદન સમયગાળા દરમિયાન રેકોર્ડ સ્ટોપ્સ. કુલ શિફ્ટ ટાંકતા પહેલા તે સમય સીમા જણાવો.
ની જાહેર અવકાશISO 22400-2:2014તેમના સૂત્રો, ઘટક તત્વો, સમય વર્તન અને એકમો દ્વારા ઉત્પાદન KPIsનું વર્ણન કરે છે. તે શિસ્તબદ્ધ માપન માટે ઉપયોગી સંદર્ભ છે. આ લેખ નીચેની વ્યવહારુ વ્યાખ્યાઓનો ઉપયોગ કરે છે; તે એવો દાવો કરતું નથી કે મશીન અથવા ટ્રાયલ તે ધોરણ માટે પ્રમાણિત છે.
હેઠળવોર્ન OEE ફ્રેમવર્ક, સુનિશ્ચિત ઉત્પાદનની અંદર ફેરફાર એ ઉપલબ્ધતાની ખોટ છે. તેઓ ફક્ત અદૃશ્ય થતા નથી કારણ કે તેઓ આયોજન કરવામાં આવ્યા હતા. ઉત્પાદિત કરવાના કોઈ ઈરાદા સાથેનો સમય, જેમ કે બાકાત ભોજન વિરામ, અલગ ભૂમિકા ધરાવે છે. અંતિમ ટકાવારી સુધારવા માટે તેને બદલવાને બદલે ટ્રાયલ પહેલાં સારવારને વ્યાખ્યાયિત કરો.
અહીં ગુણવત્તાયુક્ત ઉપજનો અર્થ થાય છે સ્વીકૃત ભાગોને કુલ મોલ્ડેડ ભાગો દ્વારા વિભાજિત કરવામાં આવે છે, બંને ગણતરીઓ સમાન સમયગાળા અને પ્રક્રિયાની સીમા પર લેવામાં આવે છે. જો લીક પરીક્ષણ પછી સ્વીકૃતિ થાય છે, તો તે પરીક્ષણની રાહ જોતા અધૂરા કામ હજુ સારા આઉટપુટની પુષ્ટિ નથી. કોઈપણ પ્રારંભિક અથવા સમાપ્ત થયેલ કાર્યને દસ્તાવેજ કરો.
OEE ગણતરીનો ઉપયોગ ક્યારે કરવો
આદર્શ દરથી શરૂ કરતી વખતે, ઉપલબ્ધતા, ઝડપની ખોટ અને ગુણવત્તા માટે એકાઉન્ટ બનાવો.વોર્નની ગણતરી માર્ગદર્શિકાનીચેના સંબંધો આપે છે. આદર્શ દરે ગણતરી કરેલ આઉટપુટ તરીકે સમાન ઉત્પાદન અને સક્રિય ગોઠવણીનું વર્ણન કરવું આવશ્યક છે.
| પરિબળ | ગણતરી |
|---|---|
| ઉપલબ્ધતા | ચાલી રહેલ સમય ÷ આયોજિત ઉત્પાદન સમય |
| પ્રદર્શન | અવલોકન કરેલ કુલ ચાલી રહેલ દર ÷ આદર્શ કુલ ચાલી રહેલ દર |
| ગુણવત્તા | પ્રથમ પાસ સારી ગણતરી ÷ કુલ ગણતરી |
| OEE | ઉપલબ્ધતા × પ્રદર્શન × ગુણવત્તા |
તેથી સારા આઉટપુટની ગણતરી આદર્શ દર × આયોજિત ઉત્પાદન કલાક × OEE તરીકે કરી શકાય છે. તે ગુણાકારમાં અપૂર્ણાંકનો ઉપયોગ કરો, સંપૂર્ણ ટકાવારી નહીં. 78.4% નું OEE 0.784 તરીકે સૂત્રમાં પ્રવેશે છે.
આદર્શ-દર માર્ગ અથવા અવલોકન-દર માર્ગ પસંદ કરો. અવલોકન કરેલ રનિંગ રેટ પહેલાથી જ તે ચાલી રહેલા સમયગાળા દરમિયાન પ્રાપ્ત કરેલ ઝડપને પ્રતિબિંબિત કરે છે. સમાન ગતિના નુકશાન માટે અન્ય પ્રભાવ પરિબળ દ્વારા તેનો ગુણાકાર કરવાથી નુકસાન બે વાર બાદ થશે. તેવી જ રીતે, માપેલ સારા-ભાગો-દીઠ-શિફ્ટ આકૃતિમાં પહેલાથી જ તે શિફ્ટમાં સ્ટોપ્સ અને રિજેકટનો સમાવેશ થાય છે; સમાન પાળીનું વર્ણન કરવા માટે બીજી બ્લેન્કેટ કાર્યક્ષમતા ડિસ્કાઉન્ટ લાગુ કરશો નહીં.
એક્સ્ટ્રુડર લક્ષ્ય આઉટપુટને સમર્થન આપી શકે છે કે કેમ તે તપાસો
આઉટપુટ અંદાજ પણ સામગ્રીની જરૂરિયાત બનાવે છે. દરેક મોલ્ડેડ ભાગ માટે પ્રક્રિયા કરેલ કુલ માસનો ઉપયોગ કરો, માત્ર તૈયાર કન્ટેનરનું વજન જ નહીં. આ ગણતરી માટે, કુલ સમૂહમાં તે સામગ્રીનો સમાવેશ થાય છે જે કન્ટેનર બને છે અને તેની સાથે જોડાયેલ ટ્રીમ, ઉત્પાદિત ભાગોમાં સતત ફાળવવામાં આવે છે.
ધારો કે કાલ્પનિક 450-ભાગ/h ગોઠવણી મોલ્ડેડ ભાગ દીઠ 90 ગ્રામ પ્રક્રિયા કરે છે. તેની ચાલી રહેલ માંગ 450 × 90 ÷ 1,000 = 40.5 kg/h છે. જો તૈયાર બોટલનું વજન 70 ગ્રામ હોય, તો માત્ર તેના ચોખ્ખા વજનનો ઉપયોગ કરવાથી 31.5 કિગ્રા/કલાકનો આંકડો ઓછો થશે. બંને નંબરો દૃષ્ટાંતરૂપ ધારણાઓ પરથી લેવામાં આવ્યા છે, માપેલ બોટલ પ્રોજેક્ટ નથી.
9 kg/h તફાવત એ ટ્રિમિંગ સાથે સંકળાયેલ ધારિત સામગ્રી છે. તેની અંતિમ પુનઃપ્રાપ્તિ મૂળ પ્રક્રિયા જરૂરિયાતને દૂર કરતી નથી. ખરીદેલ રેઝિન, પુનઃપ્રાપ્ત સામગ્રી અને નિકાલ માટે અલગ ગણતરી રાખો; એક્સ્ટ્રુડર લોડની ગણતરી પ્રક્રિયામાંથી પસાર થતી સામગ્રીની ચિંતા કરે છે.
કીંગલ્સહેડ-લેઆઉટ માર્ગદર્શિકાઉપલબ્ધ એક્સટ્રુઝન ક્ષમતા સાથે ઇવેન્ટ માસને પણ જોડે છે. પોલાણ ઉમેરવાથી ઘટના દીઠ ભાગો વધી શકે છે, પરંતુ તે ઘટના માટે જરૂરી સમૂહમાં પણ વધારો કરે છે. મોટી નજીવી પોલાણની ગણતરી પોતે જ સામગ્રી-પુરવઠાની મર્યાદાને ઉકેલી શકતી નથી.
સામગ્રી અને સૂચિત સેટઅપને લાગુ થ્રુપુટ સંદર્ભ સાથે ચાલી રહેલ માંગની તુલના કરો. લંચ બ્રેક અથવા શટડાઉન દરમિયાન સરેરાશ કરીને માંગને મંદ કરશો નહીં. મશીને ઉત્પાદન કરતી વખતે સામગ્રીના દરને સમર્થન આપવું જોઈએ, પછી ભલે શિફ્ટ-એવરેજ દર ઓછો હોય.
એક પ્રારંભિક સામગ્રીની ટોચમર્યાદા ઉપલબ્ધ છે kg/h ભાગ્યા એક ભાગ દીઠ કુલ kg. તે માત્ર સ્ક્રીનીંગ ગણતરી છે. તે ઠંડકનો સમય, સ્વીકાર્ય દિવાલ વિતરણ, પરિમાણીય સ્થિરતા અથવા ટ્રિમિંગ અને નિરીક્ષણ સાધનોનું આઉટપુટ સ્થાપિત કરતું નથી. તેઓને તેમના પોતાના ચેકની જરૂર છે.
પ્રારંભિક સમીક્ષા માટે, મોલ્ડિંગ, એક્સટ્રુઝન અને ડાઉનસ્ટ્રીમ ક્ષમતાઓને સુસંગત એકમોમાં મૂકો અને તેમની તુલના કરો. સૌથી નાનો સપોર્ટેડ દર ઉમેદવારની મર્યાદાને ઓળખે છે, ઓટોમેટિક ઉત્પાદન ગેરંટી નહીં. સંપૂર્ણ લાઇનનું આયોજન કરતી વખતે મધ્યવર્તી બફર્સ અને વિક્ષેપોનો સમાવેશ કરો, પછી ઇચ્છિત ઉત્પાદન સાથે સૂચિત ગોઠવણને ચકાસો.
કાર્ય કરેલ ઉદાહરણ: ચક્ર સમય થી શિફ્ટ ઉત્પાદન યોજના
નીચેનું કાર્ય કરેલ ઉદાહરણ એક્સટ્રુઝન બ્લો મોલ્ડિંગ વ્યવસ્થા માટે અનુમાનિત ઇનપુટ્સનો ઉપયોગ કરે છે. તે KGB2L પ્રદર્શન રેટિંગ નથી. સમગ્ર ગણતરી દરમિયાન સમાન સમય, અંશ-ગણતરી અને ગુણવત્તાની ધારણાઓ રાખો જેથી ચાલી રહેલ દર, કુલ શિફ્ટ અને સામગ્રીની માંગ એકબીજા સામે ચકાસી શકાય.
ધારો કે ઉત્પાદન સુનિશ્ચિત ન હોય ત્યારે આઠ-કલાકની શિફ્ટમાં 30-મિનિટનો વિરામ હોય છે. સુનિશ્ચિત ઉત્પાદન દરમિયાન અન્ય 30 મિનિટ સ્ટોપ થાય છે. બાકીનો ચાલવાનો સમય સાત કલાકનો છે. તે ચાલતા સમય દરમિયાન, સરેરાશ દર 16 સેકન્ડે બે ભાગો મશીન છોડી દે છે, અને 96% પુનઃકાર્ય કર્યા વિના નિરીક્ષણ પસાર કરે છે.
| પગલું | ગણતરી | પરિણામ |
|---|---|---|
| આયોજિત ઉત્પાદન | 8 કલાક માઈનસ 0.5 કલાક બાકાત વિરામ | 7.5 કલાક |
| ચાલી રહેલ સમય | 7.5 કલાક ઓછા 0.5 કલાક રેકોર્ડ કરેલ સ્ટોપ્સ | 7 ક |
| કુલ ચાલી રહેલ દર | 3,600 ÷ 16 × 2 | 450 ભાગો/ક |
| કુલ મોલ્ડેડ ભાગો | 450 × 7 | 3,150 ભાગો |
| પ્રથમ પાસ સારા ભાગો | 3,150 × 0.96 | 3,024 ભાગો/પાળી |
| આયોજિત કલાક દીઠ સારું આઉટપુટ | 3,024 ÷ 7.5 | 403.2 ભાગો/ક |
| ઘડિયાળ કલાક દીઠ સારું આઉટપુટ | 3,024 ÷ 8 | 378 ભાગો/ક |
| સામગ્રીની માંગ ચાલી રહી છે | 450 × 90 ગ્રામ ÷ 1,000 | 40.5 કિગ્રા/કલાક |
નોંધ લો કે 450, 403.2 અને 378 બધા સમાન દૃશ્યનું વર્ણન કરી શકે છે. તેઓ જુદા જુદા પ્રશ્નોના જવાબ આપે છે. દોડતી વખતે પ્રથમ ગ્રોસ આઉટપુટની ચિંતા કરે છે. બીજું આયોજિત ઉત્પાદન સમય પર સ્વીકૃત આઉટપુટને ફેલાવે છે. ત્રીજો તેને સમગ્ર પાળી પર ફેલાવે છે. એક અહેવાલ કે જે છેદને છોડી દે છે તે ભ્રામક સરખામણી માટે જગ્યા છોડી દે છે.
OEE સાથે પરિણામને ક્રોસ-ચેક કરો
ફક્ત આ ઉદાહરણ માટે, ઇવેન્ટ દીઠ બે ભાગો સાથે 14 સેકન્ડનો આદર્શ ઇવેન્ટ અંતરાલ ધારો. તે લગભગ 514.286 ભાગો/કલાકનો આદર્શ દર છે. ઉપલબ્ધતા 7 ÷ 7.5 છે; પ્રદર્શન 450 ÷ 514.286 છે; ગુણવત્તા 0.96 છે. તેમનું ઉત્પાદન 0.784, અથવા 78.4% OEE છે.
અરજી કરવીવોર્ન OEE ગણતરી પદ્ધતિ, 514.286 × 7.5 × 0.784 લગભગ 3,024 સારા ભાગો આપે છે. નાનું પ્રદર્શિત રાઉન્ડિંગ અંતર્ગત પરિણામને બદલતું નથી. 14-સેકન્ડનો આદર્શ અંતરાલ એ ઉદાહરણની ધારણા છે, કેટેલોગ ડ્રાય-સાયકલ મૂલ્ય નથી.
12,000 સ્વીકૃત ભાગોના ઉદાહરણરૂપ ઓર્ડર માટે, 12,000 ÷ 3,024 લગભગ 3.97 આવી પાળી આપે છે. વધારાના ઓર્ડર-વિશિષ્ટ નુકસાન પહેલાં, ચાર પાળી આ ધારણાઓ હેઠળ ગણતરી કરેલ 12,096 ભાગો પ્રદાન કરે છે. આ એક આયોજન દૃશ્ય છે, ડિલિવરી પ્રતિબદ્ધતા અથવા સ્ટાર્ટઅપ માન્યતાને અવગણવાનું કારણ નથી.
જો રેકોર્ડ કરેલ સ્ટોપ્સ 30 થી 60 મિનિટ સુધી વધે છે, તો ચાલવાનો સમય ઘટીને 6.5 કલાક થાય છે. અન્ય ધારણાઓ યથાવત સાથે, આઉટપુટ 450 × 6.5 × 0.96 = 2,808 સારા ભાગો બને છે. પછી ઓર્ડર ચાર શિફ્ટથી વધી જાય છે. આ સરખામણી દર્શાવે છે કે શા માટે ઉપલબ્ધ ચાલી રહેલ સમયમાં નાનો ફેરફાર મોલ્ડિંગ ચક્રમાં કોઈ ફેરફાર કર્યા વિના શેડ્યુલિંગને અસર કરી શકે છે.
તમારા પોતાના ઉત્પાદન દરની ગણતરી કરવાનો પ્રયાસ કરો
ડિફોલ્ટ્સ કાલ્પનિક ઉદાહરણનું પુનઃઉત્પાદન કરે છે. ચાલતા સમય દરમિયાન અવલોકન કરેલ સરેરાશ અંતરાલ દાખલ કરો, ડ્રાય-સાયકલ રેટિંગ નહીં. જો અંતરાલ પહેલાથી જ સંપૂર્ણ મશીનને આવરી લે છે તો સ્ટેશનો દ્વારા ફરીથી ગુણાકાર કરશો નહીં. ડેટા આ પૃષ્ઠમાં રહે છે.
- ચાલતા કલાક દીઠ કુલ ભાગો
- 450
- શિફ્ટ દીઠ અનુમાનિત સારા ભાગો
- 3,024 પર રાખવામાં આવી છે
- આયોજિત કલાક દીઠ સારા ભાગો
- 403.2
- દોડતી વખતે સામગ્રીની માંગ
- 40.5 કિગ્રા/કલાક
પરિણામો અંદાજો છે, બાંયધરીકૃત આઉટપુટ નથી. દશાંશ ભાગની ગણતરી અપેક્ષિત સરેરાશ દર્શાવે છે. આ કેલ્ક્યુલેટર બફર સ્ટોરેજ, ઓર્ડર સ્ટાર્ટઅપ, વેરિયેબલ કેવિટી કાઉન્ટ્સ અથવા અલગ આદર્શ-દર OEE મોડનું મોડેલ કરતું નથી. જો સ્ક્રિપ્ટો અક્ષમ હોય, તો પ્રદર્શિત પરિણામો મૂળભૂત ઉદાહરણ તરીકે રહે છે.
Kinggle ના KGB2L સ્પષ્ટીકરણો તમને ક્ષમતા વિશે શું કહે છે
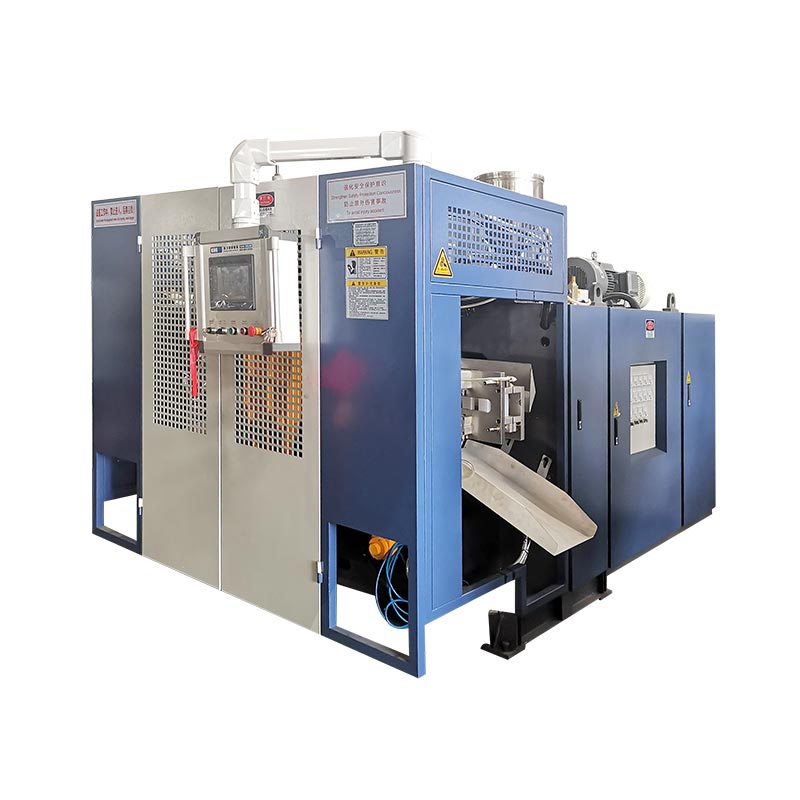
આKGB2L 2L સિંગલ-સ્ટેશન બ્લો મોલ્ડિંગ મશીનસ્પષ્ટીકરણ શીટ કેવી રીતે વાંચવી તેનું નક્કર ઉદાહરણ પૂરું પાડે છે. તેના પ્રકાશિત મૂલ્યો વિવિધ મર્યાદાઓનું વર્ણન કરે છે. કન્ટેનર વોલ્યુમ, ડ્રાય-સાયકલ આઉટપુટ, મટિરિયલ થ્રુપુટ અને મોલ્ડના પરિમાણો દરેક અલગ પસંદગીના પ્રશ્નનો જવાબ આપે છે.

| પ્રકાશિત પરિમાણ | મૂલ્ય | પ્રશ્ન તે જવાબમાં મદદ કરે છે |
|---|---|---|
| મહત્તમ કન્ટેનર ક્ષમતા | 2 એલ | શું સૂચિત ઉત્પાદન જણાવેલ વોલ્યુમ શ્રેણીમાં છે? |
| આઉટપુટ (ડ્રાય સાયકલ) | 600 PC/HR | કેટલોગ જણાવે છે તે શુષ્ક ચક્રનો સંદર્ભ આપે છે? |
| HDPE ગલન ક્ષમતા | 30 કિગ્રા/ક | પ્રારંભિક સ્ક્રિનિંગ માટે કયા સામગ્રી-દર સંદર્ભ ઉપલબ્ધ છે? |
| સ્ક્રુ વ્યાસ | 50 મીમી | કયા એક્સટ્રુઝન પ્લેટફોર્મ પર ચર્ચા કરવામાં આવી રહી છે? |
| મોલ્ડનું મહત્તમ કદ, W × H | 360 × 380 મીમી | ટૂલિંગ સમીક્ષાએ કયા પ્રકાશિત મોલ્ડ પરબિડીયુંને ધ્યાનમાં લેવું જોઈએ? |
| ડબલ-હેડ સેન્ટર અંતર | 130 મીમી | કયા અંતર સંદર્ભને સૂચિત લેઆઉટ સાથે સરખામણી કરવાની જરૂર છે? |
ડ્રાય-સાયકલ ફીલ્ડ એ ચોક્કસ 2 L બોટલ માટે ટ્રાયલ રિપોર્ટ નથી. પ્રતિ કલાક 600 સ્વીકૃત કન્ટેનર તરીકે 600 PC/HR ને ફરીથી લેબલ કરશો નહીં. ઉત્પાદનની રેઝિન, વજન, પોલાણની ગોઠવણી, ઠંડકની આવશ્યકતાઓ અને સ્વીકૃતિ માપદંડ હજુ પણ સ્થાપિત કરવાની જરૂર છે.
અલગ માસ તપાસ માટે 30 kg/h HDPE સંદર્ભનો ઉપયોગ કરો. કાર્ય કરેલ ઉદાહરણમાં ધારવામાં આવેલ ભાગ દીઠ 90 ગ્રામ એકંદર માસ, 30 ને 0.09 વડે ભાગવાથી લગભગ 333.3 મોલ્ડેડ પાર્ટ્સ/ક એક સામગ્રી-માત્ર સ્ક્રીનીંગ સીલિંગ તરીકે મળે છે. ઉદાહરણના 450 ભાગો/કલાક માટે 40.5 કિગ્રા/કલાકની જરૂર પડશે, તે પ્રકાશિત સંદર્ભથી ઉપર.
આ ગણતરી KGB2L તરફથી 333.3 ભાગો/કલાકનું વચન આપતી નથી. તે ફ્લેગ કરે છે કે ઉદાહરણના સમૂહ અને લક્ષ્ય દરને સૂચિબદ્ધ 30 kg/h સંદર્ભનો ઉપયોગ કરીને ન્યાયી ઠેરવી શકાતો નથી. પ્રોજેક્ટ સમીક્ષા માટે અલગ સપોર્ટેડ રૂપરેખાંકન, સુધારેલ ઉત્પાદન ધારણાઓ અથવા અલગ આઉટપુટ લક્ષ્યની જરૂર પડશે.
તેમજ ડબલ-હેડ સ્પેસિંગ સાબિત કરતું નથી કે કોઈપણ બે બોટલ ફિટ થશે. પ્રકાશિત પરબિડીયું સામે વાસ્તવિક ઘાટનું ચિત્ર અને સંપૂર્ણ ટૂલિંગ ગોઠવણી તપાસો. મોટા અથવા વિશાળ ઉત્પાદનો માટે, ઉપયોગ કરી શકાય તેવા પોલાણની સંખ્યાએ પસંદગીના આઉટપુટ ગુણકને બદલે ડ્રોઇંગને અનુસરવું આવશ્યક છે.
ભલામણની વિનંતી કરતી વખતે, ડ્રોઇંગ, મટિરિયલ ગ્રેડ, નેટ અને કુલ વજનના અંદાજો, જરૂરી સ્વીકૃત આઉટપુટ અને ઇચ્છિત શિફ્ટ પેટર્ન એકસાથે મોકલો. આનાથી સપ્લાયરને દર કલાકે બોટલ વિશેના એક અલગ પ્રશ્નનો જવાબ આપવાને બદલે સૂચિત હાર્ડવેર સામે ક્ષમતાની ધારણાઓ તપાસવાની મંજૂરી મળે છે.
તમે મશીનને કમિટ કરો તે પહેલાં આઉટપુટ ચકાસો
સ્વીકૃત આઉટપુટને ક્ષમતા કરારનો આધાર બનાવો. ઘાટમાંથી બહાર નીકળતી બોટલો અને પેકેજિંગ માટે સાફ કરેલી બોટલો અલગ અલગ ગણના છે. પરીક્ષણ કરતા પહેલા, સ્વીકૃત કુલ દાખલ કરવા માટે નિરીક્ષણ બિંદુ અને બોટલને પૂરી કરવી આવશ્યક છે તે સ્પષ્ટ કરો. નહિંતર, ડિલિવરીની જરૂરિયાત વણઉકેલાયેલી છોડીને ટ્રાયલ તેના મોલ્ડિંગ લક્ષ્યને પૂર્ણ કરી શકે છે.
KGB2L માટે, પ્રકાશિત 600 PC/HR ડ્રાય-સાયકલ આકૃતિને બોટલ-આઉટપુટ પ્રતિબદ્ધતાથી અલગ રાખો. ઉત્પાદન ક્ષમતા પર સંમત થતા પહેલા સામગ્રી, બોટલનું વજન, સક્રિય પોલાણ અને સ્વીકૃતિ જરૂરિયાતોની પુષ્ટિ કરો. બોટલ-ડિલિવરી શેડ્યૂલ માટે એકલા ડ્રાય-સાઇકલનો આંકડો અપૂરતો છે.
જ્યારે અજમાયશ તેના લક્ષ્યને ચૂકી જાય છે, ત્યારે ઝડપ વધારતા પહેલા ખામીનું નિદાન કરો. આઉટપુટ અંતરાલ, સ્ટોપ્સ અને નકારેલા ભાગોને અલગથી રેકોર્ડ કરો. પેરિઝન ડિલિવરી વખતે રાહ જોવાનો સમય, ઘાટની અંદર ઠંડકનો સમય અને ટ્રિમિંગ અથવા લીક પરીક્ષણ પહેલાં કતાર તપાસો. આ અવલોકનો મોલ્ડિંગ અવરોધને ડાઉનસ્ટ્રીમ અવરોધથી અલગ પાડે છે.
એક સમયે એક ગોઠવણનું મૂલ્યાંકન કરો અને પહેલા અને પછીના રેકોર્ડને જાળવી રાખો. તુલનાત્મક અવલોકન અવધિમાં સ્વીકૃત આઉટપુટ દ્વારા ફેરફારને નક્કી કરો, એકલા ટૂંકા પ્રદર્શિત ચક્ર દ્વારા નહીં. પરિણામની બાજુમાં સામગ્રી અને ટૂલિંગ શરતો રેકોર્ડ કરો. જો સંખ્યા વધે છે પરંતુ વધુ બોટલ તપાસમાં નિષ્ફળ જાય છે, તો ગોઠવણથી ઉપયોગી ક્ષમતામાં સુધારો થયો હોય તે જરૂરી નથી.
અન્ય વ્યક્તિ તપાસી શકે તેવો રેકોર્ડ રાખો
- ડ્રોઇંગ રિવિઝન, રેઝિન ગ્રેડ, મટિરિયલ મિક્સ, લક્ષ્ય વજન અને પોલાણની ગોઠવણી ઓળખો.
- સ્વીકૃતિ તપાસો અને તે સ્થાન પર સંમત થાઓ જ્યાં સારા ભાગોની ગણતરી કરવામાં આવશે.
- પ્રારંભ અને સમાપ્તિ સમય, સુનિશ્ચિત બાકાત, ઉત્પાદન સ્ટોપ અને તેના કારણો રેકોર્ડ કરો.
- કુલ મોલ્ડેડ પાર્ટ્સ, ફર્સ્ટ-પાસ સ્વીકૃત પાર્ટ્સ અને રિવર્ક કરેલા ભાગોને બે વાર ગણ્યા વિના રિજેક્ટ કરો.
- મેચિંગ સમયગાળામાં અવલોકન કરેલ દર, કુલ માસ માંગ અને ડાઉનસ્ટ્રીમ આઉટપુટની તુલના કરો.
- ટ્રાયલ રિપોર્ટ સાથે સંમત સેટિંગ્સ, અવલોકનો અને વણઉકેલાયેલી મર્યાદાઓ રાખો.
માપન વિંડોની શરૂઆતમાં અને અંતે શું થાય છે તે વ્યાખ્યાયિત કરો. વોર્મઅપ પછી લેવામાં આવેલ એક નાનું અવલોકન સમગ્ર ઓર્ડરમાંથી એક અલગ પ્રશ્નનો જવાબ આપે છે જેમાં સ્ટાર્ટઅપ અને મોલ્ડ ફેરફારનો સમાવેશ થાય છે. બંને ઉપયોગી થઈ શકે છે, પરંતુ માત્ર ત્યારે જ જ્યારે રિપોર્ટ ઓળખે છે કે શું બાકાત રાખવામાં આવ્યું હતું.
નો ઉપયોગ કરોબ્લો મોલ્ડિંગ મશીન ફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકાવ્યાપક નિરીક્ષણ રેકોર્ડ વિકસાવવા. આઉટપુટ ગણતરી સ્વીકૃતિને સમર્થન આપે છે; તે ઉત્પાદન નિરીક્ષણ, સાધનોની તપાસ અથવા ખરીદી કરારને બદલતું નથી.
| રેકોર્ડ ક્ષેત્ર | શું દાખલ કરવું |
|---|---|
| ઉત્પાદન અને ગોઠવણી | ડ્રોઇંગ પુનરાવર્તન, સામગ્રી, વજન, સક્રિય પોલાણ અને સ્ટેશનો |
| માપન સીમા | ઘડિયાળની શરૂઆત/સમાપ્તિ, આયોજિત સમય, ચાલવાનો સમય અને સ્થાન ગણતરી |
| ગણે છે | કુલ મોલ્ડેડ, ફર્સ્ટ-પાસ સારા, રિજેક્ટેડ અને અધૂરા ભાગો |
| શરતો | રેકોર્ડ કરેલ સેટિંગ્સ, ઠંડક અને હવાની સ્થિતિ, સ્ટાફિંગ અને સહાયક |
| પરિણામ | જણાવેલ કલાક અથવા શિફ્ટ દીઠ સારા ભાગો, મર્યાદાઓ અને સંમત ફોલો-અપ |
કિંગગલ સાથે ઉત્પાદન-વિશિષ્ટ ક્ષમતા અંદાજની ચર્ચા કરો
ઉત્પાદન ડ્રોઇંગ અને સૂચિત મશીન ગોઠવણી સાથે જોડાયેલ આઉટપુટ અંદાજની જરૂર છે. લેખિત દરખાસ્તમાં જણાવવું જોઈએ કે સ્વીકૃત ભાગો ક્યાં ગણવામાં આવે છે, માપ કેટલો સમય ચાલે છે અને કઈ ઉત્પાદન શરતો લાગુ પડે છે. તે વિગતો વિના, બોટલ-દીઠ-કલાકનો આંકડો સાધનસામગ્રીની ઑફર્સની તુલના કરવા માટે યોગ્ય આધાર નથી.
તમારી બોટલનું ચિત્ર અથવા નમૂનાની વિગતો, સામગ્રીનો ગ્રેડ, જરૂરી સારા આઉટપુટ અને શિફ્ટ શેડ્યૂલ મોકલોકિંગગલનું સત્તાવાર સંપર્ક પૃષ્ઠ. જ્યાં મૂલ્ય હજુ પણ અંદાજિત છે, તેને લેબલ કરો જેથી આગલી સમીક્ષા તેને ઉકેલી શકે.
Ningbo Kinggle Machinery Co., Ltd.
ઈમેલ:sales@kinggle.com
ટેલિફોન:+86-574-87103665
Yuyao શહેર, Ningbo, Zhejiang, ચાઇના. સંપર્ક વિગતો સત્તાવાર સંપર્ક પૃષ્ઠ સામે તપાસવામાં આવે છે.
વારંવાર પૂછાતા પ્રશ્નો
બ્લો મોલ્ડિંગ મશીન પ્રતિ કલાક કેટલી બોટલો ઉત્પન્ન કરી શકે છે?
દરેક મશીન અને બોટલ માટે કોઈ એક આઉટપુટ આકૃતિ નથી. 3,600 ને સમગ્ર-મશીન આઉટપુટ અંતરાલ દ્વારા સેકંડમાં વિભાજીત કરો, પછી ઘટના દીઠ મોલ્ડેડ ભાગો દ્વારા ગુણાકાર કરો. ચાલતા સમય દરમિયાન સારા આઉટપુટ માટે ફર્સ્ટ-પાસ ક્વોલિટી યીલ્ડ લાગુ કરો. શિફ્ટ પ્લાનિંગ માટે, રેકોર્ડ કરેલા સ્ટોપ્સનો પણ સમાવેશ કરો અને સામગ્રી અને ડાઉનસ્ટ્રીમ ક્ષમતાની પુષ્ટિ કરો.
શું ડબલ-સ્ટેશન મશીન હંમેશા બમણું ઉત્પાદન કરે છે?
નંબર. બે સ્ટેશનો તેમના વાસ્તવિક સમય અને ગોઠવણી વિના ઉત્પાદન દર સ્થાપિત કરતા નથી. જો માપેલ આખા-મશીન અંતરાલમાં પહેલાથી જ બંને સ્ટેશનોમાંથી વૈકલ્પિક પ્રકાશનોનો સમાવેશ થાય છે, તો ફરીથી બે વડે ગુણાકાર કરશો નહીં. સંયુક્ત આઉટપુટનો અંદાજ લગાવતા પહેલા દરેક સ્ટેશનના સમય, સક્રિય પોલાણ અને સામગ્રીની માંગની તુલના કરો.
શુ ડ્રાય-સાયકલ આઉટપુટ ફિનિશ્ડ-પ્રોડક્ટ આઉટપુટ જેવું જ છે?
નંબર Kinggleનું KGB2L પેજ તે લેબલ હેઠળ 600 PC/HR ની યાદી આપે છે. બોટલ-વિશિષ્ટ આઉટપુટ દાવા માટે નિર્ધારિત માપન અવધિ સાથે સામગ્રી, ટૂલિંગ, વજન, ઓપરેટિંગ શરતો અને નિરીક્ષણ માપદંડની જરૂર છે.
કન્ટેનરનું વજન ઉત્પાદન ક્ષમતાને કેવી રીતે અસર કરે છે?
વજન આપેલ ઉત્પાદન દરે જરૂરી સામગ્રીને અસર કરે છે. એક્સટ્રુઝન સ્ક્રીનીંગ માટે, માત્ર તૈયાર બોટલના વજનને બદલે તેના ફાળવેલ ટ્રીમ સહિત, મોલ્ડેડ ભાગ દીઠ કુલ પ્રોસેસ્ડ માસનો ઉપયોગ કરો. પ્રારંભિક ટોચમર્યાદા માટે તે કુલ સમૂહ દ્વારા ઉપલબ્ધ સામગ્રી થ્રુપુટને વિભાજીત કરો. આ ગણતરી એકલા પ્રાપ્ત કરી શકાય તેવું મોલ્ડિંગ ચક્ર અથવા સ્વીકૃત આઉટપુટ સ્થાપિત કરતી નથી.
ચોક્કસ આઉટપુટ અંદાજ માટે કઈ માહિતીની જરૂર છે?
ઉત્પાદન રેખાંકન, સામગ્રી ગ્રેડ, ચોખ્ખી અને કુલ વજન, પોલાણ અને સ્ટેશન વ્યવસ્થા, લક્ષ્ય સ્વીકૃત આઉટપુટ અને શિફ્ટ શેડ્યૂલ પ્રદાન કરો. સ્વીકૃતિ તપાસો અને ડાઉનસ્ટ્રીમ સાધનોનો સમાવેશ કરો. જો ટ્રાયલ રેકોર્ડ અસ્તિત્વમાં છે, તો કુલ ગણતરીઓ, સારી ગણતરીઓ, સમય અને રોકવાના કારણો પૂરા પાડો. ધારેલા મૂલ્યોને માપેલા પરિણામોથી અલગ રાખો જેથી કરીને સપ્લાયર બાકી રહેલા પુરાવાના અંતરને ઓળખી શકે.
ઓર્ડર આપતા પહેલા, સ્વીકૃત આઉટપુટ, ટ્રાયલ શરતો અને લેખિતમાં ગણતરી પદ્ધતિ પર સંમત થાઓ. ડિલિવરી શેડ્યૂલ માટેના આધાર તરીકે પરિણામી ઉત્પાદન રેકોર્ડનો ઉપયોગ કરો.