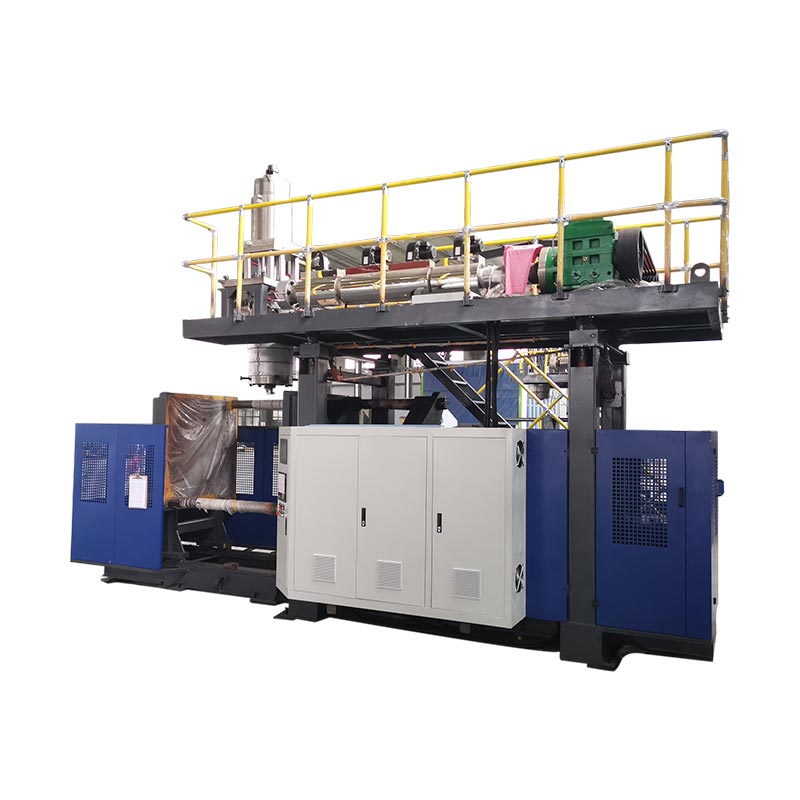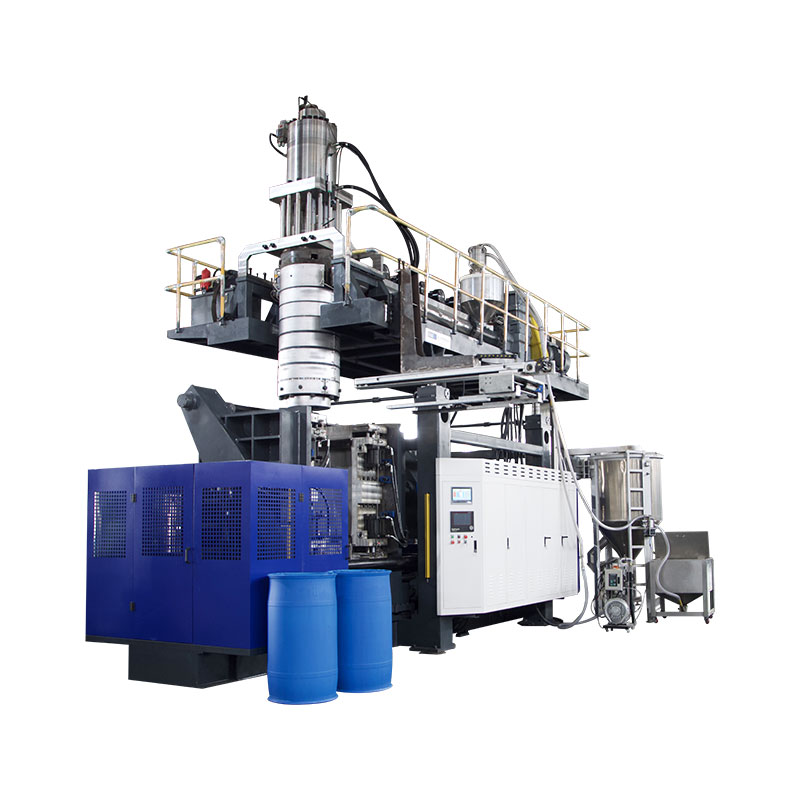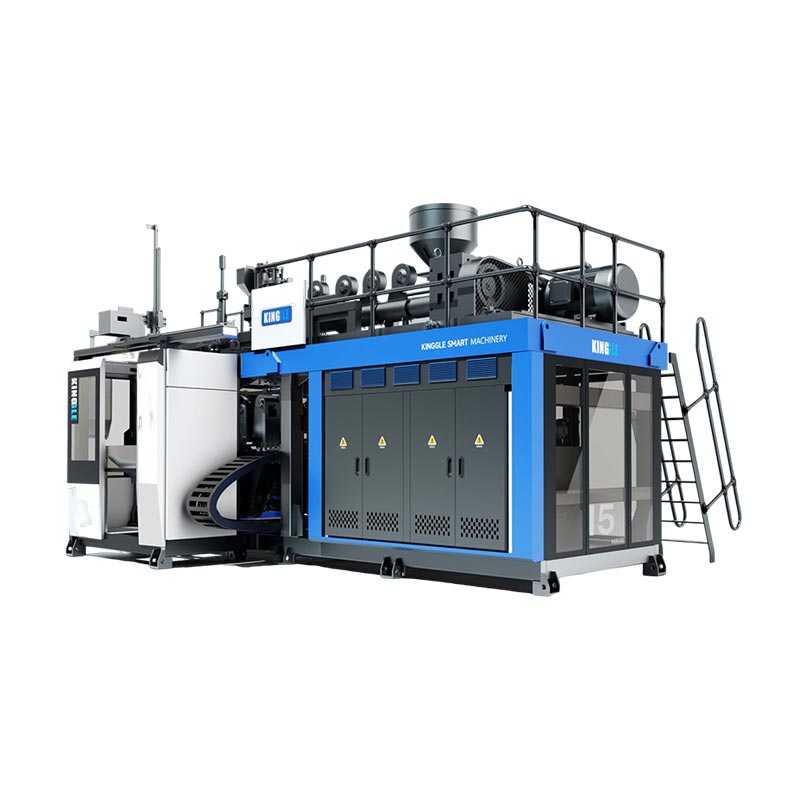
ઓટોમોટિવ બ્લો મોલ્ડિંગ હવાના નળીઓ અને પ્રવાહી જળાશયો જેવા હોલો ભાગોનું ઉત્પાદન કરી શકે છે. સાધનની પસંદગી ભાગ ડ્રોઇંગ, ઉલ્લેખિત રેઝિન અને સ્વીકૃતિ આવશ્યકતાઓથી શરૂ થાય છે. મશીનની જાહેરાત કરાયેલ કન્ટેનર વોલ્યુમ એકલા એ સ્થાપિત કરી શકતું નથી કે તે કોઈ ચોક્કસ નળી બનાવશે, તેના ઘાટને સમાયોજિત કરશે અથવા જરૂરી સમાપ્ત આઉટપુટ આપશે.
એક ઉપયોગી ખરીદી સમીક્ષા સંપૂર્ણ પ્રક્રિયા દ્વારા ભાગને અનુસરે છે: રચના, દૂર, ટ્રિમિંગ, એસેમ્બલી અને નિરીક્ષણ. નજીવા આઉટપુટ અથવા કિંમતની તુલના કરતા પહેલા ફરજિયાત ઉત્પાદન અને ટૂલિંગ આવશ્યકતાઓને ઉકેલો. નહિંતર, ઝડપી મોલ્ડિંગ ચક્ર ઉત્પાદન સેલને છુપાવી શકે છે જે હજી પણ તેના ડિલિવરી લક્ષ્યને ચૂકી જાય છે.

બ્લો મોલ્ડિંગ ઓટોમોટિવ ભાગો: એપ્લિકેશન અને પ્રક્રિયા યોગ્યતા
ઓટોમોટિવ ભાગોને તેઓ હોલો હોવાને બદલે, તેઓએ શું કરવું જોઈએ તેના આધારે જૂથબદ્ધ કરો. કેબિન એર ડક્ટ, એન્જિન એર-ઇનટેક ઘટક અને પ્રવાહી જળાશયને અલગ અલગ સમીક્ષાઓની જરૂર છે. તેમની ઓપરેટિંગ શરતો અને ઇન્ટરફેસ એવા પ્રશ્નોને નિર્ધારિત કરે છે કે જેનો જવાબ મશીન દરખાસ્તે આપવો જોઈએ.
| ભાગ કુટુંબ | સ્થાપિત કરવા માટેના ઇનપુટ્સ | સાધનો અને ટૂલિંગ પ્રશ્નો |
|---|---|---|
| કેબિન HVAC નળીઓ | એર પાથ, કનેક્શન ભૂમિતિ, ઇન્સ્ટોલેશન જગ્યા અને ઉલ્લેખિત કાર્યાત્મક તપાસ | શું સૂચિત માર્ગ મુખ્ય ભાગ બનાવી શકે છે અને સુલભ ટ્રિમિંગ અને નિરીક્ષણ સ્થાનો છોડી શકે છે? |
| એન્જિન એર-ઇનટેક ભાગો | ઉલ્લેખિત તાપમાન, દબાણ અથવા શૂન્યાવકાશની સ્થિતિ, મીડિયા એક્સપોઝર અને કનેક્શન આવશ્યકતાઓ | શું રેઝિન, ફોર્મિંગ રૂટ અને સંપૂર્ણ કોષ તે ચોક્કસ પરિસ્થિતિઓને અનુરૂપ છે? |
| પ્રવાહી જળાશયો | પ્રવાહી, સેવાની સ્થિતિ, બંદરો, માઉન્ટિંગ સુવિધાઓ અને સ્વીકૃતિ માપદંડ | શરીર, ઇન્ટરફેસ અને કોઈપણ અનુગામી એસેમ્બલીનું ઉત્પાદન અને ચકાસણી કેવી રીતે થશે? |
| અન્ય હોલો તકનીકી ભાગો | લોડ કેસ, પરિમાણો, એસેમ્બલી સુવિધાઓ અને હેતુપૂર્વક ઉપયોગ | શું બ્લો મોલ્ડિંગ યોગ્ય છે, અથવા અન્ય રચના અથવા જોડાવાના માર્ગની તુલના કરવી જોઈએ? |
ફ્યુઅલ-સિસ્ટમ પ્રોજેક્ટ્સને અલગ મંજૂરીના માર્ગ પર રાખો. ઉદાહરણ તરીકે,RISE પ્લાસ્ટિક ઇંધણ-ટાંકી આગ પરીક્ષણનું વર્ણન કરે છેયુએન રેગ્યુલેશન 34, પરિશિષ્ટ 5, કલમ 5 હેઠળ. તે ચોક્કસ પરીક્ષણ અવકાશ છે, સંપૂર્ણ મંજૂરી ચેકલિસ્ટ નથી. વાસ્તવિક ઇંધણ-સિસ્ટમ પ્રોજેક્ટ માટે લાગુ બજાર, જરૂરિયાતો અને મંજૂરીની જવાબદારીઓ સ્થાપિત કરો; "કાર ટાંકીઓ" સૂચિબદ્ધ મશીન સૂચિ સુસંગત ઇંધણ-ટાંકી ઉત્પાદન સ્થાપિત કરતી નથી.
બ્લો-મોલ્ડેડ એચવીએસી ડક્ટ્સ: ભૂમિતિ, ઇન્ટરફેસ અને મશીન આવશ્યકતાઓ
બ્લો-મોલ્ડેડ HVAC નળીઓ માટે, હવાના માર્ગ અને દરેક જોડાણની એકસાથે સમીક્ષા કરો. એક શરીર કે જે રચના કરી શકાય છે તે હજુ પણ છિદ્રોની જરૂર છે જે સુવ્યવસ્થિત, સ્થિત અને તપાસી શકાય છે. વૈવિધ્યપૂર્ણ પ્લાસ્ટિક ડક્ટવર્ક તેથી મોલ્ડેડ ભૂમિતિ અને ઉદ્દેશિત સમાપ્ત ભૂમિતિ વ્યાખ્યાયિત બંને સાથે અવતરણ તબક્કા સુધી પહોંચવું જોઈએ.
એન્જિન એર-ઇનટેક આવશ્યકતાઓથી અલગ કેબિન વેન્ટિલેશન
કેબિન ડક્ટમાં એન્જીન એર-ઇનટેક મટિરિયલ અથવા ટેસ્ટ કન્ડીશન ટ્રાન્સફર કરશો નહીં કારણ કે બંને હવા વહન કરે છે. સ્થાપન વાતાવરણ, મંજૂર સામગ્રી અને ચોક્કસ ભાગ માટે જરૂરી તપાસો રેકોર્ડ કરો. જો દબાણ, શૂન્યાવકાશ, તાપમાન સાયકલિંગ અથવા પ્રવાહીના સંપર્કમાં મહત્વ હોય, તો પ્રોજેક્ટ સ્પષ્ટીકરણમાં સંબંધિત પરિસ્થિતિઓને ઓળખો.
ફિનિશ્ડ કનેક્શનની સમીક્ષા કરો, માત્ર મોલ્ડેડ ઓપનિંગની જ નહીં
ડ્રોઇંગ પર કનેક્શન સમાપ્તિ, માઉન્ટિંગ ડેટમ્સ, વિભાગ ફેરફારો અને સૂચિત ટ્રિમિંગ સ્થાનોને ચિહ્નિત કરો. પછી તપાસો કે ભાગ કેવી રીતે ફિનિશિંગ અથવા ઇન્સ્પેક્શન ફિક્સરમાં બેસશે. એક ઉપયોગી સમીક્ષા પ્રશ્ન એ છે કે શું સમાન ડેટમ સિસ્ટમ ટ્રિમિંગ, માપન અને એસેમ્બલી દરમિયાન ભાગને સતત શોધી શકે છે.
કોષને વ્યાખ્યાયિત કરતા પહેલા કોઈપણ આવશ્યક પ્રવાહ, માર્ગ, ફિટ અથવા સીલિંગ ચેકનો ઉલ્લેખ કરો. આ તપાસ માટે સમર્પિત ફિક્સર અથવા અલગ સ્ટેશનની જરૂર પડી શકે છે. બ્લો મોલ્ડિંગ મશીન સાથે આવે તેવું માની લેવાને બદલે તેમની પાસે એક સોંપાયેલ સપ્લાયર અને સ્વીકૃતિ પદ્ધતિ હોવી જોઈએ.
મશીનનું કદ પસંદ કરતા પહેલા પ્રક્રિયાનો માર્ગ પસંદ કરો
મોટા મશીનને પસંદ કરતા પહેલા પેરિઝન કેવી રીતે મોલ્ડ કેવિટી સુધી પહોંચશે તેની ચર્ચા કરો. પેરિઝન એ ગરમ હોલો ટ્યુબ છે જે પ્રક્રિયા બનાવે છે અને ફૂલે છે. તેનું સંચાલન અને પ્લેસમેન્ટ ભૂમિતિને અનુરૂપ હોવા જોઈએ.
પરંપરાગત ઉત્તોદન વિરુદ્ધ 3D સક્શન બ્લો મોલ્ડિંગ
3D સક્શન બ્લો મોલ્ડિંગની ટોરેની તકનીકી સમજૂતીલાંબા, જટિલ હોલો આકારો માટે મોલ્ડ કેવિટીમાં પેરિઝનનો પરિચય આપતા સક્શનનું વર્ણન કરે છે. આ એક અલગ પ્રક્રિયા વ્યવસ્થા છે. પાર્ટ-રિમૂવલ રોબોટ સાથેના પરંપરાગત એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીનને તે ક્ષમતાના સમકક્ષ પુરાવા તરીકે ગણવામાં આવવું જોઈએ નહીં.
બેડોળ પાથ માટે, વાસ્તવિક ભૂમિતિ અને રેઝિનનો ઉપયોગ કરીને ફોર્મિંગ-રૂટ સમીક્ષાની વિનંતી કરો. પરંપરાગત એક્સટ્રુઝન બ્લો મોલ્ડિંગ, વિશિષ્ટ પ્લેસમેન્ટ અથવા સક્શન રૂટની તુલના કરો અને જ્યાં યોગ્ય હોય ત્યાં મોલ્ડેડ વિભાગોને જોડો. સરખામણીએ દરેક ઓટોમોટિવ ડક્ટ માટે એક રૂટ અનુકૂળ હોય તેવું ધારી લેવાને બદલે સંભવિતતા, ઇન્ટરફેસ અને ડાઉનસ્ટ્રીમ વર્કને સંબોધિત કરવું જોઈએ.
મેલ્ટ ડિલિવરી અને ડ્રાઇવ કન્ફિગરેશન અલગ રાખો
સતત એક્સટ્રુઝન અને એક્યુમ્યુલેટર-હેડ ઓપરેશન મેલ્ટ ડિલિવરીનું વર્ણન કરે છે. પેરિઝન પ્લેસમેન્ટ પ્રક્રિયાના અલગ ભાગનું વર્ણન કરે છે. હાઇડ્રોલિક, સર્વો-હાઇડ્રોલિક અને ઇલેક્ટ્રિક ડ્રાઇવ્સ એક્ટ્યુએશનનું વર્ણન કરે છે. અલગ અક્ષો પર આની સરખામણી કરવાથી અવતરણોનું અર્થઘટન કરવાનું સરળ બને છે અને ઓટોમેશન લેબલને રચના ક્ષમતા માટે ઊભા રહેવાથી અટકાવે છે.
વાસ્તવિક ઓટોમોટિવ એપ્લિકેશન માટે બ્લો મોલ્ડિંગ રેઝિન પસંદ કરો
માત્ર પોલિમર પરિવાર જ નહીં, પણ ગ્રેડનો ઉલ્લેખ કરો. "PA" અથવા "PP" મજબૂતીકરણ, ફેરફાર, પ્રક્રિયા વર્તન અને હેતુવાળા ભાગ માટે યોગ્યતા વિશે ખુલ્લા પ્રશ્નો છોડી દે છે. એન્વેલિયરનુંDurethan PA6 પોર્ટફોલિયો, ઉદાહરણ તરીકે, બ્લો મોલ્ડિંગ ગ્રેડ અને ટ્યુબ અને એર ડક્ટ્સ માટે પ્રબલિત ગ્રેડને અલગ પાડે છે. કુટુંબનું નામ બદલી શકાય તેવી રેસીપીને ઓળખતું નથી.
સામગ્રીની તૈયારી અને પ્લાસ્ટિસાઇઝિંગને ગ્રેડ સાથે મેચ કરો
વર્તમાન ગ્રેડ-વિશિષ્ટ પ્રોસેસિંગ સૂચનાઓ મેળવો. સૂકવણી અને ખોરાકની સૂચિત વ્યવસ્થા, જરૂરી હોય ત્યાં ભેજનું માપન, સ્ક્રૂ અને માથાની યોગ્યતા, તાપમાન નિયંત્રણ અને સંયોજન માટે જરૂરી કોઈપણ વસ્ત્રો-પ્રતિરોધક સ્પષ્ટીકરણો તપાસો. આ તકનીકી પુષ્ટિ માટેની વસ્તુઓ છે, તમામ એન્જિનિયરિંગ પ્લાસ્ટિક માટે એક સૂકવવાનું તાપમાન પ્રકાશિત કરવાના કારણો નથી.
ટોરે મેલ્ટ સ્નિગ્ધતા અને આકાર-રિટેન્શન સ્થિરતાને બ્લો મોલ્ડિંગ રેઝિન યોગ્યતા માટે સંબંધિત તરીકે ઓળખે છે. અજમાયશ દરમિયાન સામગ્રીની સ્થિતિ અને પ્રક્રિયા સેટિંગ્સને રેકોર્ડ કરો જેથી જાણીતી રેસીપી સામે રચનાની સમસ્યાની તપાસ કરી શકાય. અલગ રેઝિન સાથેના ડિલિવરી દરના પુરાવા તરીકે મશીનના પ્રકાશિત HDPE એક્સટ્રુઝન રેટને સ્વીકારશો નહીં.
મંજૂર રેસીપી અંદર regrind રાખો
ગ્રાહકની પરવાનગી અને રેસીપીને લાયક ઠરાવવા માટે જરૂરી તપાસો સાથે સ્ત્રોત, પ્રક્રિયાનો ઇતિહાસ અને રેગ્રિન્ડના સૂચિત પ્રમાણને રેકોર્ડ કરો. ઇચ્છિત ઉત્પાદન મિશ્રણનું પરીક્ષણ કરો. માત્ર વર્જિન રેઝિનનો ઉપયોગ કરીને કરવામાં આવેલ અજમાયશ પાછળથી રિગ્રિન્ડ ઉમેરા સાથે પ્રભાવ સ્થાપિત કરતી નથી.
બ્લો મોલ્ડિંગ સાધનોની આવશ્યકતાઓમાં ભાગ દોરવાનું ભાષાંતર કરો
બ્લો મોલ્ડિંગ સાધનોની સમીક્ષા કરવા માટે જરૂરીયાતો-થી-પુરાવા કોષ્ટકનો ઉપયોગ કરો. દરેક ફરજિયાત જરૂરિયાતને અનુરૂપ સ્પષ્ટીકરણ, ચિત્ર અથવા ટ્રાયલ રેકોર્ડની જરૂર છે. જ્યાં સુધી જવાબદાર પક્ષ તેમને બંધ ન કરે ત્યાં સુધી વણઉકેલાયેલી વસ્તુઓ દૃશ્યમાન રહેવી જોઈએ.
| જરૂરિયાત | દરખાસ્ત તપાસો | પુરાવા અને બંધ |
|---|---|---|
| સામગ્રી અને કુલ શોટ માંગ | ગ્રેડ-વિશિષ્ટ પ્લાસ્ટિસાઇઝિંગ, ઉપયોગી શોટ અને ડિલિવરી; એકલા સમાપ્ત વજનને બદલે પ્રક્રિયા સ્ક્રેપનો સમાવેશ કરો | સામગ્રી રેકોર્ડ અને પ્રતિનિધિ રચના ટ્રાયલ |
| મોલ્ડ ઇન્સ્ટોલેશન | પરબિડીયું, માઉન્ટિંગ, ઘાટની જાડાઈ અને સમૂહ, ઉપયોગિતાઓ અને સેવાની ઍક્સેસ | મોલ્ડ-મશીન ઇન્ટરફેસ ડ્રોઇંગ |
| ખોલવું અને દૂર કરવું | ઓપનિંગ સ્પેસ, જરૂરી મોલ્ડ હલનચલન, ગ્રિપર પાથ અને ગરમ ભાગ માટે ક્લિયરન્સ | મોશન રિવ્યૂ અને સાક્ષી દૂર કરવાનો ક્રમ |
| જટિલ દિવાલ પ્રદેશો | હેડ ટૂલિંગ, પેરિઝન કંટ્રોલ અને સૂચિત નિરીક્ષણ સ્થાનો | ડ્રોઇંગ મર્યાદાઓ સામે મેપ કરેલ માપ |
| સમાપ્ત ઈન્ટરફેસ | ટ્રિમિંગ, જોઇનિંગ, એસેમ્બલી અને પોઝિશનિંગ ફિક્સર | ફિનિશ્ડ-પાર્ટ ડાયમેન્શનલ અને ફંક્શનલ ચેક |
| સ્વીકૃત આઉટપુટ | પૂર્ણ સેલ, ગણતરી બિંદુ, વિક્ષેપ નિયમો અને હેન્ડલિંગને નકારી કાઢો | સ્વીકૃત જથ્થા અને સ્ટોપ રેકોર્ડ્સ સાથે સમયસર અજમાયશ |
હું ઓટોમોટિવ બ્લો મોલ્ડિંગ પ્રોજેક્ટની સમીક્ષા કેવી રીતે કરીશ
ઓટોમોટિવ બ્લો મોલ્ડિંગ પ્રોજેક્ટ માટે, હું મશીનની ક્ષમતાની ચર્ચા કરતા પહેલા પાર્ટ ડ્રોઇંગની સમીક્ષા કરીશ. મારા શરૂઆતના પ્રશ્નો મટીરીયલ ગ્રેડ, ઓપરેટિંગ એન્વાયર્નમેન્ટ, કનેક્શન પોઈન્ટ્સ અને સ્વીકૃતિ જરૂરિયાતોને લગતા હશે. મશીનનું નજીવા કન્ટેનર વોલ્યુમ સ્ક્રીનીંગ સંદર્ભ તરીકે રહેશે, ડક્ટ અથવા અનિયમિત જળાશયને મંજૂરી આપવાનો આધાર નહીં.
જો અજમાયશ ભાગ તેના વજનના લક્ષ્યને પૂર્ણ કરે છે પરંતુ સ્થાનિક દિવાલ-જાડાઈની તપાસમાં નિષ્ફળ જાય છે, તો હું એકંદર ભાગનું વજન વધારતા પહેલા સામગ્રીના વિતરણની તપાસ કરીશ. હું પેરિઝન પ્રોફાઇલ, સામગ્રીની તૈયારી, ટૂલિંગ અને રેકોર્ડ કરેલ પ્રક્રિયા સેટિંગ્સ સાથે ઉલ્લેખિત નિરીક્ષણ સ્થાનોની તુલના કરીશ. દરેક જગ્યાએ સામગ્રી ઉમેરવાનું સૂચિત ફેરફાર રહેશે જ્યાં સુધી સંબંધિત ભાગની તપાસ દર્શાવે છે કે તે સમસ્યાનું નિરાકરણ લાવે છે.
ટૂલિંગ રિવ્યૂ પ્લેટન્સ વચ્ચે મોલ્ડ બંધબેસે છે કે નહીં તેના કરતાં વધુ આવરી લેશે. હું માઉન્ટિંગ, મોલ્ડની જાડાઈ, ખુલવાની જગ્યા, જરૂરી હલનચલન અને સંપૂર્ણ ભાગ-નિકાલ પાથ તપાસીશ. પોર્ટ્સ અને માઉન્ટિંગ સુવિધાઓને પણ ટ્રિમિંગ, પોઝિશનિંગ અને મોલ્ડિંગ પછી નિરીક્ષણ માટે સ્પષ્ટ યોજનાની જરૂર પડશે.
નિર્દિષ્ટ એન્જિનિયરિંગ-પ્લાસ્ટિક ગ્રેડ માટે, હું તેના પ્રોસેસિંગ માર્ગદર્શનની વિનંતી કરીશ અને સૂચિત સૂકવણી, ખોરાક, સ્ક્રૂ અને માથાની ગોઠવણીની ચકાસણી કરીશ. હું અન્ય રેઝિન સાથે પ્રદર્શનના પુરાવા તરીકે HDPE થ્રુપુટ આકૃતિનો ઉપયોગ કરીશ નહીં. કોઈપણ સૂચિત રેગ્રિન્ડ રેસીપી લાગુ સામગ્રી અને ગ્રાહક જરૂરિયાતોને આધીન રહેશે.
પ્રોડક્શન સેલને મંજૂરી આપતા પહેલા, હું ટ્રાયલ પ્લાનમાં ડાઉનસ્ટ્રીમ વર્કનો સમાવેશ કરીશ. મોલ્ડેડ ડક્ટને હજી પણ સંમત ટ્રિમિંગ, એસેમ્બલી અને નિરીક્ષણ તબક્કાઓ પસાર કરવાની જરૂર છે. હું સ્વીકૃત આઉટપુટ, વિક્ષેપો અને મેન્યુઅલ ગોઠવણોને રેકોર્ડ કરીશ, પછી સુધારણા અથવા વધુ પુરાવાની જરૂર હોય તેવી વસ્તુઓમાંથી પાસ કરેલી આવશ્યકતાઓને અલગ કરીશ.
મારી ભલામણ તે તારણો પર આધારિત છે. ઉત્પાદનની અછત માટે મોટી મશીન મારો સ્વચાલિત પ્રતિભાવ નહીં હોય; હું પ્રથમ સ્થાપિત કરીશ કે શું પ્રતિબંધ મોલ્ડિંગ, હેન્ડલિંગ, ફિનિશિંગ અથવા નિરીક્ષણમાંથી આવ્યો છે.
બ્લો મોલ્ડ ડિઝાઇન, દિવાલ વિતરણ અને જટિલ ઇન્ટરફેસ
સમાપ્ત થયેલા ભાગનું વજન એ સમગ્ર પદાર્થનું એક માપ છે. તે વળાંક, જોડાણ અથવા પિંચ-ઓફ પર જાડાઈને ઓળખી શકતું નથી. ડ્રોઇંગ અને ફંક્શનમાંથી નિરીક્ષણ સ્થાનો સ્થાપિત કરો, પછી નિર્ધારિત ભાગની સ્થિતિમાં કરવામાં આવેલા માપની તુલના કરો.
અલગ રેખાંશ અને પરિઘ નિયંત્રણ
ભાગના પરિઘની આસપાસ દિવાલ વિતરણથી અલગ રેખાંશ પેરિઝન પ્રોગ્રામિંગની સમીક્ષા કરો. ટોરે તેની 3D સક્શન પ્રક્રિયાની ચર્ચામાં ત્રિજ્યા દિવાલ-જાડાઈ નિયંત્રણનું વર્ણન કરે છે. સૂચિત સિસ્ટમના વાસ્તવિક નિયંત્રણ કાર્યોની પુષ્ટિ કરો; એકલા મોટા પ્રોગ્રામિંગ-પોઇન્ટની ગણતરી એ દર્શાવતી નથી કે દરેક નિર્ણાયક સ્થાન તેની મર્યાદાને પૂર્ણ કરશે.
સ્થાનિક નિષ્ફળતા માટે, માપને ભાગ પર તેની સ્થિતિ પર નકશા બનાવો અને સંબંધિત પ્રક્રિયા અને ટૂલિંગ ચલોની તપાસ કરો. ફેરફારોને શોધી શકાય તેવા રાખો જેથી તેમની અસરો તપાસી શકાય. વર્તમાનપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાનિયંત્રણ વિષયને વધુ વિગતવાર સમજાવે છે.
ફિનિશિંગ અને એસેમ્બલી દ્વારા ડેટમ્સ વહન કરો
નિર્દિષ્ટ ડેટમ્સની તુલનામાં બંદરો, સુવ્યવસ્થિત ધાર અને માઉન્ટિંગ સુવિધાઓ કેવી રીતે માપવામાં આવશે તે વ્યાખ્યાયિત કરો. ભાગના સમર્થન અને માપનની સ્થિતિ પર સંમત થાઓ. નો ઉપયોગ કરીને મોલ્ડ અને ફિક્સ્ચર સપ્લાયર્સ સાથે આ ઇન્ટરફેસની સમીક્ષા કરોમોલ્ડ ડિઝાઇન અને મશીન-ઇન્ટરફેસ તપાસો, મોલ્ડની મંજૂરી પછી ફિનિશિંગને અલગ મુદ્દા તરીકે ગણવાને બદલે.
સંપૂર્ણ ઓટોમોટિવ બ્લો મોલ્ડિંગ સેલ વ્યાખ્યાયિત કરો
રેઝિન તૈયારીથી સ્વીકૃત-ભાગ ગણતરી બિંદુ સુધીનો માર્ગ દોરો. ભાગને જ્યાં જરૂર હોય ત્યાં જ દૂર કરવું, ટ્રિમિંગ, ખોલવું, જોડવું, એસેમ્બલી અને નિરીક્ષણ શામેલ કરો. દરેક કામગીરી માટે, સપ્લાયરનું નામ, સ્વીકૃતિ પુરાવા અને એકીકરણ માટેની જવાબદારી.
સ્ટેશન ઇન્ટરફેસ તપાસો: ભાગ કેવી રીતે સ્થાનાંતરિત થાય છે, તે કેવી રીતે સ્થિત છે, જ્યારે ડાઉનસ્ટ્રીમ સ્ટેશન અટકે છે ત્યારે શું થાય છે અને કેવી રીતે અસ્વીકારિત ભાગોને અલગ કરવામાં આવે છે. અવતરણ મશીન બિલ્ડર દ્વારા પૂરા પાડવામાં આવેલ સાધનોને અન્ય લોકો દ્વારા પૂરા પાડવામાં આવેલ સાધનોથી અલગ પાડવું જોઈએ. આસ્વયંસંચાલિત-લાઇન રૂપરેખાંકન માર્ગદર્શિકાઆ પુરવઠા સીમાઓને આવરી લે છે.
ભાગના કાર્ય અને સ્પષ્ટીકરણોમાંથી નિરીક્ષણો પસંદ કરો. લીક ટેસ્ટ, જ્યાં જરૂરી હોય, તે પરિમાણીય, પેસેજ, એસેમ્બલી અથવા ટકાઉપણું પુરાવાને બદલતું નથી. દરેક ઓટોમોટિવ એપ્લિકેશન માટે એક સામાન્ય પરીક્ષણ સૂચિ ટાળો.
ભાગ અને ઉત્પાદન પ્રક્રિયાને અલગથી સાબિત કરો
ડ્રોઇંગ રિવિઝન, મંજૂર સામગ્રી અને ઇચ્છિત રેસીપીની આસપાસ પ્રતિનિધિ અજમાયશની યોજના બનાવો. ઘાટ, સેટઅપ, મટિરિયલ લોટ અને માપન યોજના રેકોર્ડ કરો. સાયકલ રેકોર્ડની સાથે સ્વીકૃત માત્રામાં રાખો, કારણોને નકારી કાઢો, સ્ટોપેજ અને મેન્યુઅલ હસ્તક્ષેપ કરો.
સપ્લાયરનું મશીન પરીક્ષણ અને ગ્રાહકના ઉત્પાદન ભાગની મંજૂરી વિવિધ હેતુઓ પૂરી પાડે છે.AIAG ની જાહેર PPAP ઝાંખીઉત્પાદન દરો પર ચાલતા વાસ્તવિક ઉત્પાદન દરમિયાન ડિઝાઇન રેકોર્ડ્સ અને વિશિષ્ટતાઓને સતત મળવા સાથે ઉત્પાદન ભાગની મંજૂરીને જોડે છે. તે અવકાશ મશીન ગતિ દર્શાવવા અથવા એક સ્વીકાર્ય નમૂના ઉત્પન્ન કરવા કરતાં વધુ વ્યાપક છે.
| પ્રવૃત્તિ | પ્રશ્ન તે સંબોધે છે | વ્યાખ્યાયિત કરવા માટેના પુરાવા | પોતે સ્થાપિત કરતું નથી |
|---|---|---|---|
| મશીન અથવા સેલ FAT | શું પૂરા પાડવામાં આવેલ સાધનો સંમત સ્વીકૃતિ અવકાશને સંતોષે છે? | કરારની તપાસ, રૂપરેખાંકન, ટ્રાયલ શરતો અને ઓપન-આઇટમ રેકોર્ડ | બધા સમાપ્ત-ભાગ કાર્યો અથવા ગ્રાહક ઉત્પાદન મંજૂરી |
| ભાગ કાર્યાત્મક માન્યતા | શું સમાપ્ત થયેલ ભાગ ઉલ્લેખિત ઉપયોગની આવશ્યકતાઓને પૂર્ણ કરે છે? | લાગુ પરિમાણીય, એસેમ્બલી, કાર્યાત્મક અને ટકાઉપણું રેકોર્ડ્સ | મૂલ્યાંકિત પરિસ્થિતિઓની બહાર સતત ઉત્પાદન પ્રદર્શન |
| ગ્રાહક ઉત્પાદન ભાગ મંજૂરી | શું ઇચ્છિત ઉત્પાદન પ્રક્રિયા ગ્રાહકની લાગુ પડતી મંજૂરીની આવશ્યકતાઓને પૂર્ણ કરે છે? | ગ્રાહક-વ્યાખ્યાયિત સબમિશન અને ઉત્પાદન પુરાવા, જ્યાં જરૂરી હોય ત્યાં PPAP સહિત | જરૂરી સમીક્ષા વિના બદલાયેલ સામગ્રી, ચિત્ર અથવા પ્રક્રિયા માટે મંજૂરી |
પ્રોજેક્ટ સ્વીકૃતિ યોજનામાં નમૂનાની માત્રા, અજમાયશનો સમયગાળો, માપન પદ્ધતિઓ અને કોઈપણ આંકડાકીય માપદંડો સેટ કરો. સાર્વત્રિક Cpk લક્ષ્ય ઉધાર લેશો નહીં અથવા સામાન્ય મશીન લેખમાંથી સમયગાળો ચલાવશો નહીં. સાધનસામગ્રીના ભાગ માટે, આનો ઉપયોગ કરોFAT આયોજન માર્ગદર્શિકાસંમત ચેકો સ્થાપિત કરવા.
દરેક જરૂરિયાતને પસાર કર્યા મુજબ બંધ કરો, સુધારાત્મક કાર્ય અને પુનઃપરીક્ષણની જરૂર છે, અથવા હજુ સુધી ચકાસાયેલ નથી. પછીની બે શ્રેણીઓને માલિક અને બંધ પુરાવા સોંપો. આ સ્થિતિઓને અલગ રાખવાથી અપૂર્ણ અજમાયશને દેખીતી પ્રોડક્શન રિલીઝ બનતા અટકાવે છે.
સ્વીકૃત-ભાગની સીમા પર આઉટપુટ અને કિંમતની તુલના કરો
તૈયાર ઓટોમોટિવ ભાગોની ગણતરી કરો જે સંમત ચેક પાસ કરે છે. જણાવો કે શું લક્ષ્યમાં પરિવર્તન, વિક્ષેપો અને ડાઉનસ્ટ્રીમ કામગીરીનો સમાવેશ થાય છે અને દરેક સ્ટેશન માટે સમાન સમયનો ઉપયોગ કરો. જુઓઉત્પાદન-દર ગણતરી માર્ગદર્શિકાનામાંકિત ચક્ર અને સ્વીકૃત આઉટપુટ વચ્ચેના તફાવત માટે.
તેના મોલ્ડિંગ ચક્રની બહાર HVAC ડક્ટ સેલનું મૂલ્યાંકન કરવું
કાલ્પનિક ઓટોમોટિવ HVAC ડક્ટ પ્રોજેક્ટ માટે, હું નિર્ધારિત કલાક દીઠ 95 સ્વીકૃત ભાગોની જરૂરિયાત સાથે પ્રારંભ કરીશ. સિંગલ-કેવિટી મોલ્ડ, 32-સેકન્ડ મોલ્ડિંગ સાયકલ, 90% મોલ્ડિંગ-સ્ટેજ રન ઉપલબ્ધતા અને સંપૂર્ણ પ્રક્રિયામાં 96% ની અંતિમ સ્વીકૃત ઉપજ ધારો.
નજીવા મોલ્ડિંગ દર 3,600 ÷ 32, અથવા 112.5 ભાગ પ્રતિ કલાક હશે. અનુમાનિત રન ઉપલબ્ધતા લાગુ કરવાથી નિર્ધારિત કલાક દીઠ 101.25 ભાગોની મોલ્ડિંગ-સ્ટેજ ક્ષમતા છોડી જશે.
તે આંકડો સમાપ્ત આઉટપુટ સ્થાપિત કરશે નહીં. હું ટ્રિમિંગ, હેન્ડલિંગ અને ઇન્સ્પેક્શનની ક્ષમતાની પણ સરખામણી કરીશ. નીચે આપેલ કોષ્ટક બે આયોજન દૃશ્યો બતાવે છે, કોઈ વધારાના ટ્રાન્સફર નુકસાન અથવા સ્ટેશન સ્ટોપેજ વચ્ચેની ક્રિયાપ્રતિક્રિયાઓ ધારીને. બંને ડાઉનસ્ટ્રીમ ક્ષમતાના આંકડા સુનિશ્ચિત કલાકોનો ઉપયોગ કરે છે અને પહેલેથી જ ધારેલા સ્ટેશન વિક્ષેપો માટે પરવાનગી આપે છે; 96% ઉપજ અંતમાં એકવાર લાગુ થાય છે.
| આયોજન માપ | પ્રારંભિક ડાઉનસ્ટ્રીમ દૃશ્ય | સુધારેલ ડાઉનસ્ટ્રીમ દૃશ્ય |
|---|---|---|
| મોલ્ડિંગ-સ્ટેજ ક્ષમતા | 101.25 ભાગો/કલાક | 101.25 ભાગો/કલાક |
| ડાઉનસ્ટ્રીમ પ્રોસેસિંગ ક્ષમતા | 90 ભાગો/કલાક | 105 ભાગો/કલાક |
| અંતિમ સ્વીકૃત ઉપજ ધારી | 96% | 96% |
| અંદાજિત સ્વીકૃત આઉટપુટ | 86.4 ભાગો/કલાક | 97.2 ભાગો/કલાક |
| જરૂરી સ્વીકૃત આઉટપુટ | 95 ભાગો/કલાક | 95 ભાગો/કલાક |
પ્રારંભિક દૃશ્યમાં, અંતિમ ઉપજ ભથ્થું પહેલાં ડાઉનસ્ટ્રીમ ક્ષમતા સેલને પ્રતિ કલાક 90 ભાગો સુધી મર્યાદિત કરશે. અનુમાનિત સ્વીકૃત આઉટપુટ તેથી 90 × 0.96 = 86.4 ભાગો પ્રતિ કલાક, જરૂરિયાત કરતાં નીચે હશે.
હું હવે પછી પ્રતિ કલાક 105 ભાગો પર પ્રક્રિયા કરવા સક્ષમ ડાઉનસ્ટ્રીમ વ્યવસ્થાનું મૂલ્યાંકન કરીશ. મોલ્ડિંગ સ્ટેજ પછી પુરવઠાને મર્યાદિત કરવાથી, અનુમાનિત સ્વીકૃત આઉટપુટ 101.25 × 0.96 = 97.2 ભાગો પ્રતિ કલાક બની જશે.
સુધારેલી ગણતરી માત્ર 2.2 ભાગ પ્રતિ કલાકના લક્ષ્યાંકને વટાવી જશે. હું તેને મર્યાદિત આયોજન હેડરૂમ તરીકે ગણીશ, માન્ય ઉત્પાદન દરનો પુરાવો નહીં. પ્રતિનિધિ સેલ ટ્રાયલને હજુ પણ વાસ્તવિક ચક્ર, વિક્ષેપો, ડાઉનસ્ટ્રીમ કામગીરી અને સ્વીકૃત ઉપજ સ્થાપિત કરવાની જરૂર પડશે.
આ સરખામણી મોટા બ્લો મોલ્ડિંગ મશીનની વિનંતી કરતા પહેલા એન્જિનિયરિંગ સમીક્ષાને ફિનિશિંગ અને નિરીક્ષણ વ્યવસ્થા તરફ નિર્દેશિત કરશે.
સમાન ઉત્પાદન અવકાશની તુલના કરો
દરેક દરખાસ્તમાં મશીન, ઘાટ, સામગ્રીની તૈયારી, ફિનિશિંગ ફિક્સર, નિરીક્ષણ, એકીકરણ અને ટ્રાયલ ખર્ચ અલગ કરો. માત્ર મશીનની કિંમતની સંપૂર્ણ સેલ કિંમત સાથે સીધી સરખામણી કરી શકાતી નથી. સ્વીકૃત આઉટપુટ અને પ્રોજેક્ટ માંગ સામે વધારાની ક્ષમતાનું મૂલ્યાંકન કરો; એવું માનશો નહીં કે મોટું મશીન ડાઉનસ્ટ્રીમ અવરોધ દૂર કરશે.
Kinggle માટે ઓટોમોટિવ-પાર્ટ RFQ તૈયાર કરો
કિંગગલના પ્રકાશિત સંચયક પ્લેટફોર્મ પ્રારંભિક ચર્ચા માટે સ્પષ્ટીકરણ સંદર્ભો પ્રદાન કરે છે. તે કાલ્પનિક ડક્ટ ઉદાહરણ માટે અથવા દરેક ઓટોમોટિવ ભાગ માટે સ્વચાલિત પસંદગીઓ નથી. સૂચિત સામગ્રી, ઘાટ અને સંપૂર્ણ ઉત્પાદન અવકાશને હજુ પણ તકનીકી સમીક્ષાની જરૂર છે.
| સંદર્ભ ક્ષેત્ર | KGB80A | KGB100B |
|---|---|---|
| મહત્તમ કન્ટેનર ક્ષમતાની જાહેરાત કરી | 30 એલ | 120 એલ |
| ક્લેમ્પિંગ ફોર્સ | 215 kN | 440 kN |
| મોલ્ડ પ્લેટનનું કદ, W × H | 750 × 860 મીમી | 1,200 × 1,200 મીમી |
| મોલ્ડનું મહત્તમ કદ, W × H | 520 × 860 મીમી | 920 × 1,200 મીમી |
| ઘાટની જાડાઈ | 360 થી 420 મીમી | 510 થી 600 મીમી |
| સૂચિબદ્ધ એપ્લિકેશન કનેક્શન | ઓટો પાર્ટ્સ પાઇપલાઇન્સ | ઓટો પાર્ટ્સ અને કારની ટાંકી |
કોષ્ટક લિંક કરેલ Kinggle ઉત્પાદન પૃષ્ઠોમાંથી પસંદ કરેલ ક્ષેત્રોનું પુનઃઉત્પાદન કરે છે. પ્લેટેનનું કદ અને મહત્તમ ઘાટનું કદ અલગ અલગ ક્ષેત્રો છે. ન તો સંપૂર્ણ ગતિ પરબિડીયું, ગ્રેડ-વિશિષ્ટ આઉટપુટ, વિશિષ્ટ સક્શન પ્રક્રિયા અથવા બળતણ-સિસ્ટમ મંજૂરીની પુષ્ટિ કરતું નથી. સૂચિત બિલ્ડ માટે ઇન્ટરફેસ ડ્રોઇંગ અને રૂપરેખાંકનની વિનંતી કરો.

સમીક્ષા પેકેજ મોકલો, માત્ર વિનંતી કરેલ મશીન વોલ્યુમ નહીં
- રિવિઝન, ફિનિશ્ડ ભૂમિતિ, ડેટમ્સ અને જટિલ દિવાલ અથવા ઇન્ટરફેસ આવશ્યકતાઓ સાથે 3D અને 2D ભાગ રેખાંકનો.
- ઉલ્લેખિત રેઝિન ગ્રેડ, મંજૂર ઉત્પાદન રેસીપી અને સંબંધિત પ્રક્રિયા સૂચનાઓ.
- ભાગનું વજન, આયોજિત ઘાટની ગોઠવણી, હાલની ટૂલિંગ માહિતી અને સૂચિત અંતિમ ક્રમ.
- તેના સમયના આધાર, વાર્ષિક માંગ, ઉત્પાદન મિશ્રણ અને નિરીક્ષણ જરૂરિયાતો સાથે જરૂરી સ્વીકૃત આઉટપુટ.
- સાઇટની સ્થિતિ અને ઘાટ, સહાયક, ફિનિશિંગ, નિરીક્ષણ અને એકીકરણ કોણ સપ્લાય કરે છે તેની સ્પષ્ટ સૂચિ.
આ ઇનપુટ્સ મશીન રૂપરેખાંકનને અંતિમ સ્વરૂપ આપવામાં આવે તે પહેલાં તકનીકી સમીક્ષા સરનામા, વણઉકેલાયેલી આવશ્યકતાઓ અને ટ્રાયલ શરતોને ફિટ થવા દે છે.
વારંવાર પૂછાતા પ્રશ્નો
શું દરેક ઓટોમોટિવ એર ડક્ટ પરંપરાગત બ્લો મોલ્ડિંગ મશીન પર બનાવી શકાય છે?
નંબર. ભૂમિતિ, ઉલ્લેખિત રેઝિન, ઇન્ટરફેસ અને ટૂલિંગ એક્સેસની સમીક્ષા કરો. કેટલાક આકારો વિશિષ્ટ પેરિઝન પ્લેસમેન્ટ, સક્શન બ્લો મોલ્ડિંગ અથવા જોડાયેલા વિભાગોનું મૂલ્યાંકન કરે છે. ટેક-આઉટ રોબોટ સાથેનું પરંપરાગત મશીન પોતે જ તે રચના ક્ષમતાઓને સ્થાપિત કરતું નથી.
શું ઓટોમોટિવ પાર્ટ માટે મશીન પસંદ કરવા માટે એક્યુમ્યુલેટર વોલ્યુમ પર્યાપ્ત છે?
નં. ઉપયોગ કરી શકાય તેવી શોટ માંગ, સામગ્રી-વિશિષ્ટ ડિલિવરી, મોલ્ડ ઇન્સ્ટોલેશન, ઓપનિંગ સ્પેસ, જરૂરી હલનચલન, ભાગ દૂર કરવા અને ડાઉનસ્ટ્રીમ વર્કની પણ સમીક્ષાની જરૂર છે. જાહેરાત કરાયેલ કન્ટેનર વોલ્યુમ એ સ્ક્રીનીંગ સંદર્ભ છે, અનિયમિત તકનીકી ભાગ માટે સંપૂર્ણ પસંદગી પદ્ધતિ નથી.
શું HDPE મશીન નિર્દિષ્ટ એન્જિનિયરિંગ-પ્લાસ્ટિક ગ્રેડ પર પ્રક્રિયા કરી શકે છે?
તે માટે સામગ્રીની તૈયારી, પ્લાસ્ટિસાઇઝિંગ, હેડ ટૂલિંગ, નિયંત્રણો અને સૂચિત પ્રક્રિયાની ગ્રેડ-વિશિષ્ટ સમીક્ષાની જરૂર છે. પ્રકાશિત થયેલ HDPE એક્સટ્રુઝન રેટ બીજા રેઝિન સાથે આઉટપુટ સાબિત કરતું નથી. ગોઠવણીની પુષ્ટિ કરો અને ઇચ્છિત સામગ્રી સાથે પ્રતિનિધિ ટ્રાયલ ચલાવો.
શા માટે કોઈ ભાગ તેના વજનના લક્ષ્યને પૂર્ણ કરી શકે છે પરંતુ દિવાલ-જાડાઈની તપાસમાં નિષ્ફળ જાય છે?
વજન આખા ભાગનું વર્ણન કરે છે, જ્યારે જાડાઈની તપાસ સ્થાનને માપે છે. કુલ વજનમાં અનુરૂપ ફેરફાર વિના સામગ્રીને પ્રદેશો વચ્ચે અલગ રીતે વિતરિત કરી શકાય છે. નિષ્ફળ સ્થાનનો નકશો બનાવો અને તેને કેવી રીતે સુધારવું તે નક્કી કરતા પહેલા સંબંધિત સામગ્રી, ટૂલિંગ અને પ્રક્રિયાની સ્થિતિની તપાસ કરો.
શું મશીન FAT પાસ કરવાથી ગ્રાહક ઉત્પાદન ભાગની મંજૂરી પૂર્ણ થાય છે?
નં. FAT સંમત સાધનોની સ્વીકૃતિના અવકાશને આવરી લે છે. ફિનિશ્ડ-પાર્ટ માન્યતા અને ગ્રાહક ઉત્પાદન મંજૂરી માટે તેમના પોતાના લાગુ પુરાવા જરૂરી છે. જ્યાં PPAP ની આવશ્યકતા હોય, ત્યાં સાધનસામગ્રીના વિતરણને મંજૂરી તરીકે ગણવાને બદલે ગ્રાહકના સબમિશન અને ઉત્પાદન-ચાલિત જરૂરિયાતોની પુષ્ટિ કરો.
શું ઓટોમોટિવ બ્લો મોલ્ડિંગ મશીન ખરીદવું એ કસ્ટમ બ્લો-મોલ્ડેડ પાર્ટ્સ સોર્સિંગ જેવું જ છે?
નં. સાધનસામગ્રીની પ્રાપ્તિ મશીનરી, ટૂલિંગ ઈન્ટરફેસ, એકીકરણ અને ઉત્પાદન પ્રક્રિયા માટે સ્વીકૃતિ અવકાશ સાથે સંબંધિત છે. ફિનિશ્ડ પાર્ટ્સ સોર્સિંગ એ તે ભાગોના ઉત્પાદન અને સપ્લાય માટે ઉત્પાદકની જવાબદારી સાથે સંબંધિત છે. સપ્લાયર્સની સરખામણી કરતા પહેલા કયા અવકાશની વિનંતી કરવામાં આવી રહી છે તે સ્પષ્ટ કરો.
ઓટોમોટિવ-પાર્ટ ઇક્વિપમેન્ટ રિવ્યુ માટે, ડ્રોઇંગ અને સામગ્રીની જરૂરિયાતો મારફતે મોકલોકિંગગલનું સંપર્ક પૃષ્ઠઅથવા ઇમેઇલsales@kinggle.com. ટેલિફોન:+86-574-87103665. કંપનીની માહિતી આના પર ઉપલબ્ધ છેKinggle વિશે પૃષ્ઠ.
મશીનને પ્રતિબદ્ધ કરતા પહેલા ઉત્પાદન માર્ગને મંજૂરી આપો
ભાગ અને સામગ્રીથી પ્રારંભ કરો, રચનાના માર્ગને પતાવટ કરો અને ચિત્રને સ્પષ્ટ સાધનો અને માન્યતા આવશ્યકતાઓમાં ફેરવો. પછી સ્વીકૃત-ભાગની સીમા પર સંપૂર્ણ દરખાસ્તોની તુલના કરો. ફરજિયાત ફિટ સમસ્યાને ઉકેલની જરૂર છે; ઝડપી ચક્ર અથવા ઓછી ખરીદી કિંમત તેને બંધ કરી શકતી નથી.