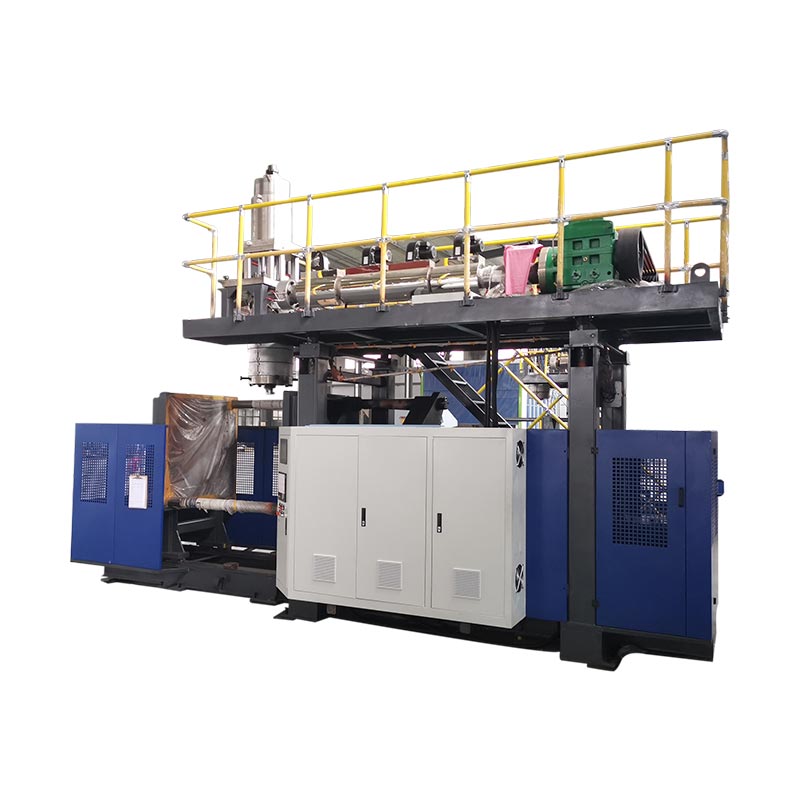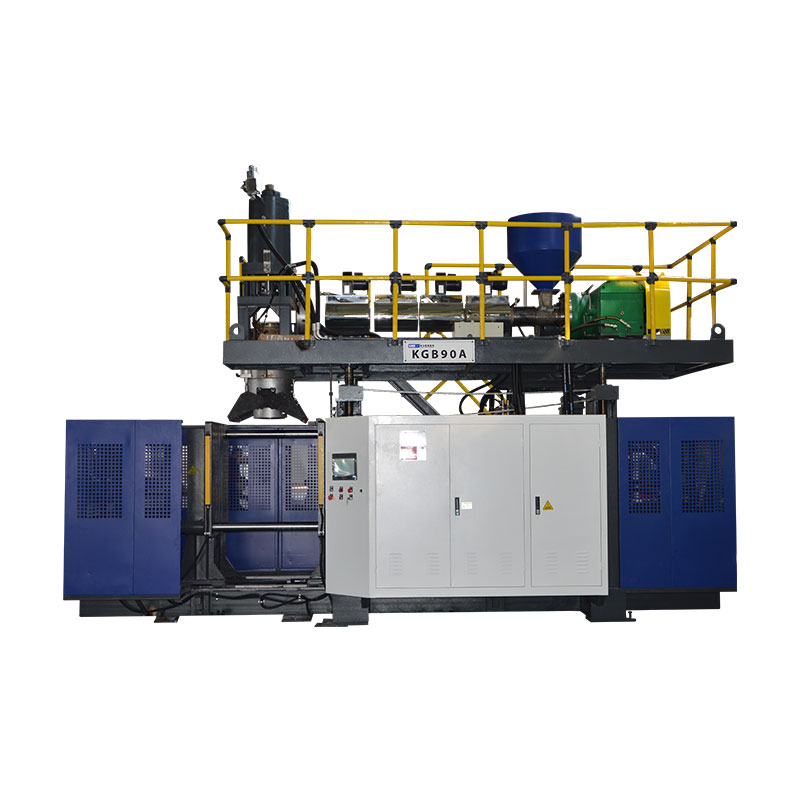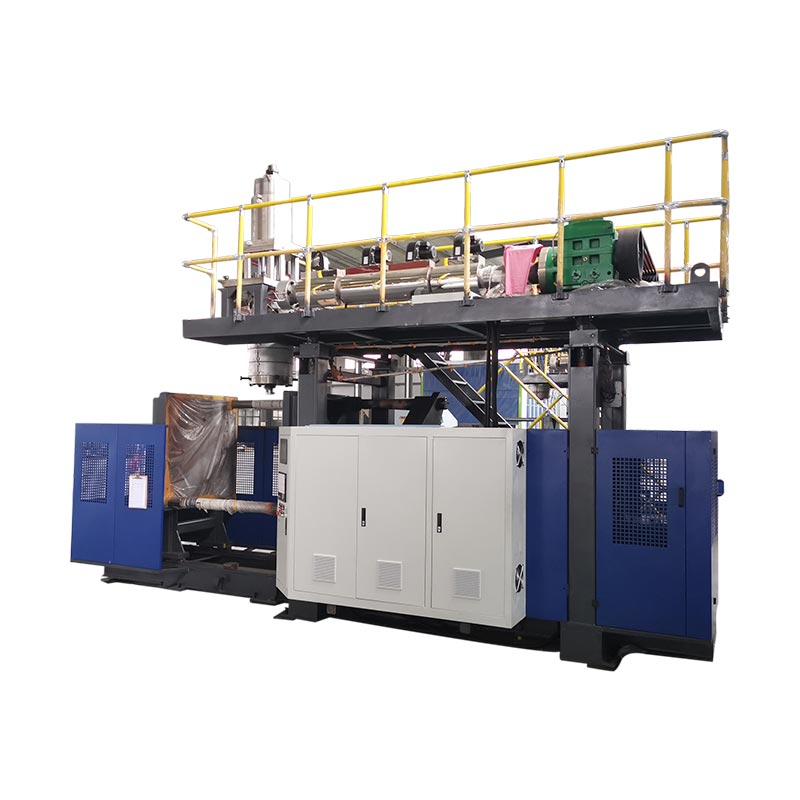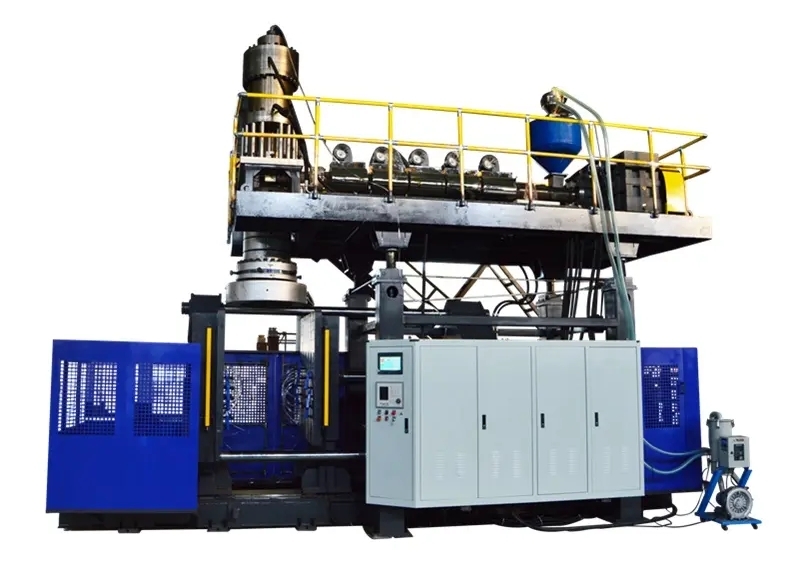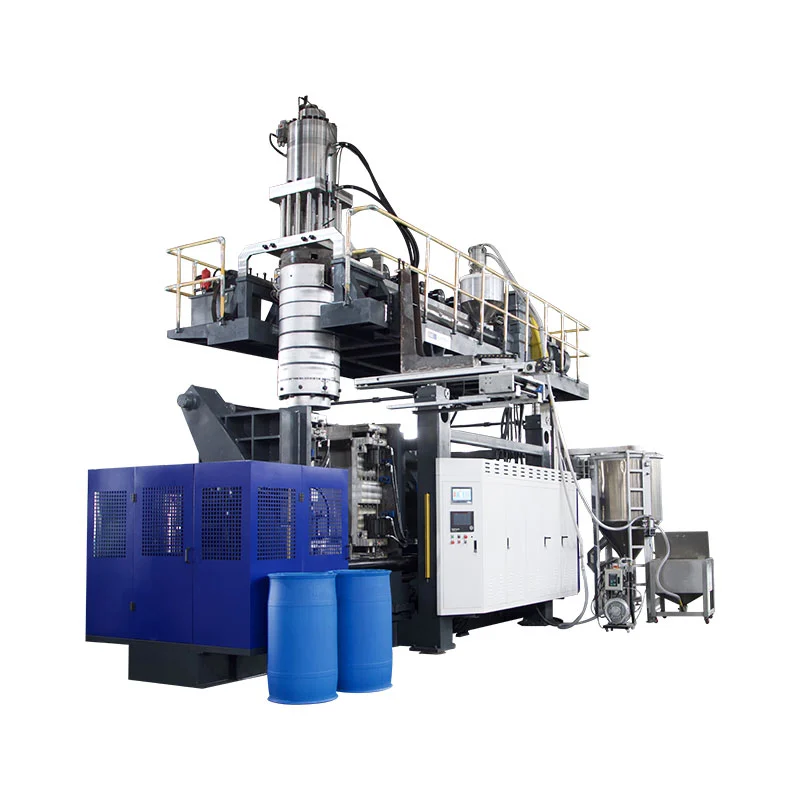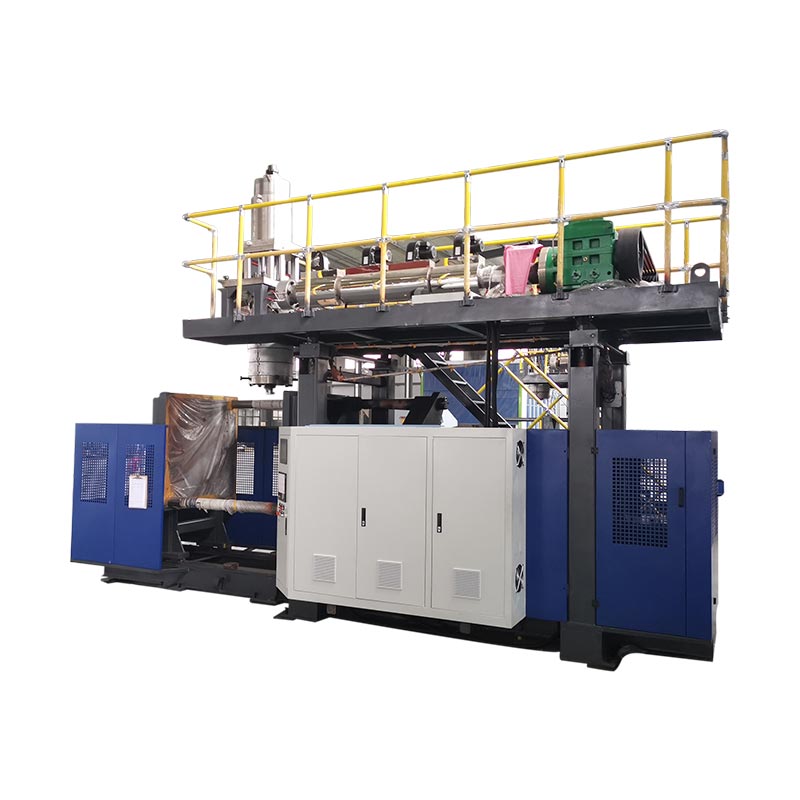
બ્લો મોલ્ડિંગ મશીનના મુખ્ય ભાગો ફીડિંગ અને એક્સટ્રુઝન સિસ્ટમ, ડાઇ હેડ, મોલ્ડ અને ક્લેમ્પ, બ્લોઇંગ સિસ્ટમ, કૂલિંગ સર્કિટ, ડ્રાઇવ્સ અને કંટ્રોલ અને પાર્ટ-રિમૂવલ ઇક્વિપમેન્ટ છે. તેમની ગોઠવણી મોલ્ડિંગ પ્રક્રિયા અને મશીનની ગોઠવણી પર આધારિત છે. એક્સટ્રુઝન બ્લો મોલ્ડિંગ માટે, રિપ્લેસમેન્ટ પર વિચાર કરતા પહેલા દરેક ઘટકને તેના કાર્ય અને એસેમ્બલી દ્વારા ઓળખો.
ઘટકને ઓળખવા માટે, તેની એસેમ્બલી શોધો, તેના કાર્યની પુષ્ટિ કરો અને સંબંધિત તકનીકી માહિતી એકત્રિત કરો. ફોટોગ્રાફ અથવા પરિચિત નામ ભાગ્યે જ સ્થાપિત કરે છે કે એક જ મશીન પર બે રિપ્લેસમેન્ટ ભાગો કામ કરશે કે નહીં.
ચાર ભેદ ખર્ચાળ મિશ્રણને અટકાવે છે
- ડાઇ હેડ પ્લાસ્ટિક ટ્યુબ બનાવે છે; બ્લો મોલ્ડ કન્ટેનરના બાહ્ય ભાગને બનાવે છે.
- ડાઇ પિન અથવા મેન્ડ્રેલ મેલ્ટ પેસેજને આકાર આપે છે. બ્લો પિન હવા પહોંચાડે છે અને ગરદન સંબંધિત કાર્યો કરી શકે છે.
- કંટ્રોલર કમાન્ડ, એક્ટ્યુએટર પોઝિશન અને માપેલ બોટલ વોલ એ પુરાવાના જુદા જુદા ટુકડા છે.
- ઘટકના નામ સાથે મેળ ખાવું એ ફક્ત રિપ્લેસમેન્ટ-પાર્ટ ઓળખની શરૂઆત છે.
તેના ભાગોને નામ આપતા પહેલા મશીનનો પ્રકાર ઓળખો
મશીનની ઓળખ અને તકનીકી દસ્તાવેજોમાંથી પ્રક્રિયાની પુષ્ટિ કરો. એક્સટ્રુઝન બ્લો મોલ્ડિંગ, ઈન્જેક્શન બ્લો મોલ્ડિંગ અને સ્ટ્રેચ બ્લો મોલ્ડિંગ વિવિધ ટૂલિંગ વ્યવસ્થા દ્વારા હોલો પ્રોડક્ટ્સ બનાવે છે. એક ઘટક સૂચિ જે ત્રણેયને જોડે છે તે ખરીદનારને હાર્ડવેરની શોધમાં મોકલી શકે છે જેનો ઇન્સ્ટોલ કરેલ મશીન ઉપયોગ કરતું નથી.
એક્સટ્રુઝન બ્લો મોલ્ડિંગ અથવા EBM માં, એક એક્સટ્રુડર ડાઇ હેડમાં પીગળેલા પોલિમરને સપ્લાય કરે છે. માથું એક હોલો ટ્યુબ બનાવે છે જેને પેરિઝન કહેવાય છે, જેને ઘાટ પકડે છે અને ફૂલે છે. કીંગલ્સબ્લો મોલ્ડિંગ મશીન માર્ગદર્શિકાપ્રક્રિયાની શ્રેણીઓ સમજાવે છે અને એક્સટ્રુઝન બ્લો મોલ્ડિંગને તેના સાધનોના ફોકસ તરીકે ઓળખે છે.
ઈન્જેક્શન બ્લો મોલ્ડિંગ મશીન તેને ફૂંકાતા તબક્કામાં સ્થાનાંતરિત કરતા પહેલા કોર સળિયાની આસપાસ પ્રીફોર્મ બનાવે છે. PET સ્ટ્રેચ-બ્લો સિસ્ટમ પ્રીફોર્મ અને સ્ટ્રેચિંગ ઑપરેશનનો ઉપયોગ કરે છે. ટૂલિંગને ઓળખતી વખતે આ ભેદ મહત્વ ધરાવે છે: IBM કોર-રોડ એસેમ્બલી અને PET સ્ટ્રેચ રોડ સામાન્ય EBM સ્પેર-પાર્ટ્સની સૂચિમાં દેખાવા જોઈએ નહીં.
એસેમ્બલી, ભાગો અને પ્રક્રિયા સામગ્રીને અલગ રાખો
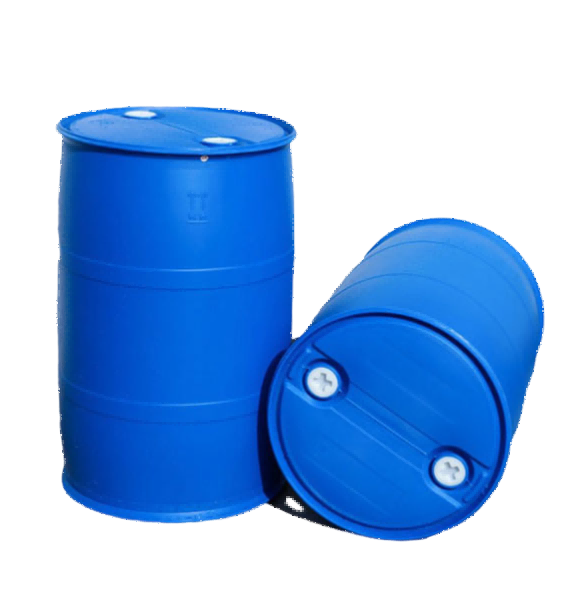
"બ્લો મોલ્ડિંગ ભાગો" શબ્દનો અર્થ મશીનના ઘટકો અથવા પ્રક્રિયા દ્વારા બનાવેલ પ્લાસ્ટિક ઉત્પાદનો હોઈ શકે છે. જે અર્થ લાગુ પડે છે તે જણાવો. પેરિઝન પ્લાસ્ટિક પર પ્રક્રિયા કરવામાં આવે છે, બદલી શકાય તેવા મશીનનો ભાગ નથી. પોલાણ એ ઘાટનું લક્ષણ છે. ડાઇ હેડ એ એસેમ્બલી છે જેમાં તેમની પોતાની ઓળખ સાથે ઘણા ઘટકો હોય છે.
મદદની વિનંતી કરતી વખતે એસેમ્બલી પદાનુક્રમનો ઉપયોગ કરો: મશીન, સિસ્ટમ, એસેમ્બલી, પછી વ્યક્તિગત ભાગ. ઉદાહરણ તરીકે, "હેડ પિન" કરતાં "એક્સ્ટ્રુઝન હેડ, ટૂલિંગ એસેમ્બલી, મેન્ડ્રેલ" વધુ ઉપયોગી છે. જ્યારે પણ તે ઉપલબ્ધ હોય ત્યારે ડ્રોઇંગ સંદર્ભ અથવા મૂળ ભાગ નંબર ઉમેરો. આ સ્થાનિક ઉપનામ પર આધાર રાખ્યા વિના સપ્લાયરને પ્રારંભિક બિંદુ આપે છે.
| ઘટક જૂથ | કાર્ય | ઉપયોગી ઓળખ પુરાવા |
|---|---|---|
| ખોરાક અને ઉત્તોદન | રેઝિન સપ્લાય કરો, વહન કરો, ઓગળો અને મિક્સ કરો | એક્સ્ટ્રુડર ડ્રોઇંગ, સ્ક્રુ/બેરલ સ્પષ્ટીકરણ, મોટર પ્લેટ |
| ડાઇ હેડ અને પેરિઝન ટૂલિંગ | ઓગળવું વિતરિત કરો અને ટ્યુબ બનાવો | હેડ મોડલ, ટૂલિંગ ડ્રોઇંગ, એસેમ્બલી રિવિઝન |
| પેરિઝન નિયંત્રણ | ટૂલિંગ ઓપનિંગમાં આદેશ બદલાય છે | કંટ્રોલર વર્ઝન, એક્ટ્યુએટર અને ફીડબેક ઓળખ |
| ઘાટ અને ક્લેમ્બ | પેરિઝનને કેપ્ચર કરો, સાધનને પકડી રાખો અને બાહ્ય આકાર વ્યાખ્યાયિત કરો | મોલ્ડ ID, ઇન્ટરફેસ ડ્રોઇંગ, ક્લેમ્પ એસેમ્બલી સંદર્ભ |
| ફૂંકાતા અને ઠંડક | પેરિઝન ફુલાવો અને ગરમી દૂર કરો | બ્લો-ટૂલ ડ્રોઇંગ, એર સર્કિટ અને કૂલિંગ-સર્કિટ મેપ |
| ડ્રાઇવ અને નિયંત્રણ | પાવર, સિક્વન્સ અને મોનિટર ફંક્શન્સ | સ્કેમેટિક્સ, ઉપકરણ પ્લેટ્સ, સોફ્ટવેર અને પરિમાણ આવૃત્તિઓ |
| ટેક-આઉટ અને ફિનિશિંગ | દૂર કરો અને, જ્યાં સમાવેશ થાય છે, ઉત્પાદન સમાપ્ત કરો | ગ્રિપર/ફિક્સ્ચર ડ્રોઇંગ અને મંજૂર લાઇન કન્ફિગરેશન |
રેઝિનને ખવડાવો અને પીગળો: હોપર, સ્ક્રૂ, બેરલ અને ડ્રાઇવ
ફીડ પાથ સ્ક્રૂ પહેલાં શરૂ થાય છે
હોપર એક્સ્ટ્રુડર ફીડ વિભાગમાં સામગ્રી સપ્લાય કરે છે. પ્રોજેક્ટમાં લોડર્સ, બ્લેન્ડર, ડોઝિંગ ઇક્વિપમેન્ટ અથવા રિગ્રિન્ડ રિટર્ન પણ શામેલ હોઈ શકે છે. તેને અલગ ઇન્ટરફેસ સાથે ઓળખી શકાય તેવા સાધનો તરીકે માનો. હોપરની હાજરી એ સાબિત કરતી નથી કે મશીન સપ્લાયમાં ઓટોમેટિક કન્વેયિંગ, સૂકવણી અથવા મિશ્રણ શામેલ છે.
જ્યારે આઉટપુટ અનિયમિત બને છે, ત્યારે સ્ક્રૂને દોષ આપતા પહેલા રેઝિન ગ્રેડ, લોટ, બ્લેન્ડ અને ફીડિંગ વર્તન રેકોર્ડ કરો. સામગ્રીના વિતરણમાં પ્રતિબંધ અથવા વિક્ષેપ માથા સુધી પહોંચે છે તે અસર કરી શકે છે. જાળવણી ટીમને વાસ્તવિક રન સાથે જોડાયેલા અવલોકનોની જરૂર છે, ફક્ત મોટા એક્સ્ટ્રાડર માટેની વિનંતી નહીં.
સ્ક્રુ, બેરલ અને ટેમ્પરેચર સિસ્ટમ અલગ અલગ કામ કરે છે
ફરતો સ્ક્રૂ બેરલની અંદર રેઝિનને પહોંચાડે છે અને કામ કરે છે. હીટિંગ ઝોન તાપમાન નિયંત્રણ હેઠળ ગરમી ઉમેરે છે, જ્યારે પ્રક્રિયા યાંત્રિક કાર્ય દ્વારા પણ ગરમી વિકસાવે છે. તાપમાન સેન્સર તેમના સ્થાપિત સ્થાનો પર પ્રતિસાદ આપે છે. પ્રદર્શિત બેરલ-ઝોન તાપમાન તેથી વહેતા પીગળવાના દરેક ભાગનું સીધું માપન નથી.
હીટર અને સેન્સરની ઓળખ અલગ રાખો. નીચા-તાપમાનના એલાર્મમાં પાવર સર્કિટ, હીટર, પ્રતિસાદ ઉપકરણ, વાયરિંગ અથવા નિયંત્રણ સેટઅપ સામેલ હોઈ શકે છે. ખામીની પુષ્ટિ કર્યા વિના હીટર બદલવાથી મૂળ સમસ્યા વણઉકેલાયેલી રહી શકે છે. સાર્વત્રિક પ્રતિકાર અથવા તાપમાન મર્યાદાને બદલે વાસ્તવિક વાયરિંગ ડાયાગ્રામ અને લાયક વિદ્યુત નિદાનનો ઉપયોગ કરો.
ડ્રાઇવ પાવર રેટિંગ કરતાં વધુ મેળ ખાતી હોવી જોઈએ
મોટર, ગિયરબોક્સ અને કપ્લીંગ સ્ક્રુમાં ગતિ પ્રસારિત કરે છે. તેમના યાંત્રિક જોડાણો અને ઓપરેટિંગ આવશ્યકતાઓ સ્થાપિત એસેમ્બલીની છે. સમાન રેટેડ પાવર ધરાવતી મોટર આપમેળે યોગ્ય રિપ્લેસમેન્ટ નથી, અને સમાન નજીવા વ્યાસવાળા સ્ક્રૂમાં વિવિધ ભૂમિતિ અથવા જોડાણ વિગતો હોઈ શકે છે.
સ્ક્રુ અથવા બેરલની પૂછપરછ માટે, મૂળ ચિત્ર, મશીન સીરીયલ નંબર અને સામગ્રી એપ્લિકેશન પ્રદાન કરો. ડ્રાઇવની પૂછપરછ માટે, સંપૂર્ણ મોટર અને ગિયરબોક્સ પ્લેટો વત્તા સંબંધિત એસેમ્બલી સંદર્ભનો સમાવેશ કરો. સુરક્ષિત સ્થિતિમાંથી લીધેલા ફોટોગ્રાફ્સમાં મૂળ અભિગમ અને કનેક્શન માહિતી સાચવો. આ રેકોર્ડ્સ નિષ્ફળ વસ્તુને તેની આસપાસની મોટી એસેમ્બલીમાંથી અલગ પાડવામાં મદદ કરે છે.
પેરિઝનની રચના કરો: ડાઇ હેડ, ડાઇ ટૂલિંગ અને દિવાલ-જાડાઈ નિયંત્રણ
ડાઇ હેડ એક્સ્ટ્રુડરમાંથી ઓગળે છે અને તેને આઉટલેટ ટૂલિંગ તરફ વિતરિત કરે છે. ડાઇ અને મેન્ડ્રેલ, જેને ક્યારેક ડાઇ પિન અથવા કોર ટૂલિંગ તરીકે વર્ણવવામાં આવે છે, તે નળી બનાવે છે તે વલયાકાર માર્ગને વ્યાખ્યાયિત કરે છે. પરિભાષા હેડ ડિઝાઇન દ્વારા બદલાય છે, તેથી નામિત ઘટક હંમેશા ડ્રોઇંગ સાથે પાછું જોડવું જોઈએ.
બ્લો મોલ્ડ એક અલગ કામ કરે છે. તે ગરમ પેરિઝનની આસપાસ બંધ થાય છે અને કન્ટેનરના બાહ્ય ભાગને વ્યાખ્યાયિત કરે છે કારણ કે હવા પ્લાસ્ટિકને પોલાણની સામે વિસ્તરે છે. સમસ્યા એક્સ્ટ્રુઝન હેડ, આઉટલેટ ટૂલિંગ અથવા બ્લો મોલ્ડની છે કે કેમ તે ઓળખ્યા વિના "નવા મોલ્ડ હેડ" ઓર્ડર કરવાથી ટાળી શકાય તેવી અસ્પષ્ટતા ઊભી થાય છે.
નિરંતર અને સંચયક હેડમાં વિવિધ ભૌતિક માર્ગો હોય છે
સતત-ઉત્પાદન વ્યવસ્થા સતત પીગળતા પુરવઠામાંથી પેરિઝન બનાવે છે. એક્યુમ્યુલેટર હેડ મેલ્ટનો જથ્થો સંગ્રહિત કરે છે અને તેને ચક્ર દરમિયાન ડિસ્ચાર્જ કરે છે. વધારાના સ્ટોરેજ અને ડિસ્ચાર્જ કાર્યો હેડ એસેમ્બલી અને તેના નિયંત્રણોને બદલે છે. મેલ્ટ એક્યુમ્યુલેટર એ હાઇડ્રોલિક એક્યુમ્યુલેટરથી પણ અલગ છે જે ફ્લુઇડ-પાવર સર્કિટમાં ઊર્જાનો સંગ્રહ કરે છે.
સીલ, ટૂલિંગ, હીટર અથવા એક્ટ્યુએટરની સરખામણી કરતા પહેલા હેડ આર્કિટેક્ચરને ઓળખો. એકલા આઉટલેટ વ્યાસને મેચ કરવાથી આસપાસની એસેમ્બલી, ચળવળ અથવા નિયંત્રણ ઇન્ટરફેસ સુસંગત છે તે સ્થાપિત થતું નથી.
નિયંત્રક દિવાલ-જાડાઈ નિયંત્રણનો માત્ર એક ભાગ છે
પેરિઝન-કંટ્રોલ સિસ્ટમ કંટ્રોલર, એક્ટ્યુએટર અને ફીડબેક વ્યવસ્થા દ્વારા ટૂલિંગ મૂવમેન્ટ સાથે પ્રોગ્રામ કરેલ પ્રોફાઇલને લિંક કરે છે. મૂગનુંબ્લો મોલ્ડિંગ ઘટક વિહંગાવલોકનનિયંત્રકો, એક્ટ્યુએટર્સ અને સર્વો ઘટકોને તેના ઉકેલોના અલગ ઘટકો તરીકે વર્ણવે છે. આ ઘટક પરિવારો નિયંત્રણ અને ગતિ પ્રણાલીમાં જુદી જુદી નોકરીઓ ધરાવે છે.
વ્યવહારુ સૂચિતાર્થ સરળ છે: રિપ્લેસમેન્ટ સ્ક્રીન અથવા કંટ્રોલરને એક્ટ્યુએટર, ફીડબેક અને મશીન ઇન્ટરફેસથી સ્વતંત્ર રીતે પસંદ કરી શકાતા નથી. મૂગનું વિહંગાવલોકન ઘટક પરિવારોનું વર્ણન કરે છે; તે ચોક્કસ કિંગગલ મશીન પર કયું ઉપકરણ ઇન્સ્ટોલ કરેલું છે તે ઓળખતું નથી.
ટૂલિંગની સ્થિતિ અને અંતિમ દિવાલની જાડાઈ પણ અલગ હોવી જોઈએ. બોટલની દિવાલ હજી પણ સામગ્રીની વર્તણૂક, ભાગની ભૂમિતિ અને પ્રક્રિયાની પરિસ્થિતિઓ પર આધારિત છે. પ્રદર્શિત પ્રોફાઈલને દિવાલ-માપન અહેવાલ તરીકે ગણવાને બદલે મોલ્ડેડ ભાગને ચકાસો. આપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાપ્રોફાઇલ ફેરફારોને માપેલા ઉત્પાદન સ્થાનો સાથે જોડે છે.
ભાગને આકાર આપો અને છોડો: મોલ્ડ, ક્લેમ્પ, બ્લો સિસ્ટમ અને ટેક-આઉટ
બ્લો મોલ્ડ અને ક્લેમ્પિંગ યુનિટને અલગથી ઓળખવા જોઈએ. ઘાટ એ ઉત્પાદન-વિશિષ્ટ સાધન છે. ક્લેમ્પિંગ એસેમ્બલી તે સાધનને સપોર્ટ કરે છે અને ખસેડે છે અને જરૂરી તબક્કા દરમિયાન તેને બંધ રાખે છે. પ્લેટન્સ, માર્ગદર્શિકાઓ, સિલિન્ડરો અને કોઈપણ કેરેજ મિકેનિઝમ મશીન રૂપરેખાંકન સાથે સંબંધિત છે, મોલ્ડની ખરીદી માટે આપમેળે નહીં.
રિપ્લેસમેન્ટ પૂછપરછ માટે, કેવિટી ફોટોગ્રાફ ઉત્પાદનને ઓળખી શકે છે પરંતુ માઉન્ટિંગ ઈન્ટરફેસ વિશે થોડું જણાવે છે. ટૂલ ID અને સંબંધિત મશીન અથવા મોલ્ડ ડ્રોઇંગ શામેલ કરો. આએક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મોલ્ડ ડિઝાઇન માર્ગદર્શિકાસમજાવે છે કે શા માટે પોલાણ, પિંચ-ઓફ, ઠંડક, ફૂંકાતા ઈન્ટરફેસ અને દૂર કરવાની પદ્ધતિ સાથે મળીને કામ કરવું જોઈએ.
બ્લો પિન એ ડાઇ પિન નથી
ડાઇ પિન અથવા મેન્ડ્રેલ મેલ્ટ-ફોર્મિંગ ટૂલિંગ સાથે સંબંધિત છે. બ્લો પિન એર-ડિલિવરી અને અમુક રૂપરેખાંકનોમાં, નેક-ફોર્મિંગ અથવા કેલિબ્રેશન ગોઠવણી સાથે સંબંધિત છે. બંનેને દુકાનના ફ્લોર પર "પિન" કહેવામાં આવી શકે છે, પરંતુ તેઓ જુદી જુદી નોકરીઓ કરે છે અને વિવિધ ઇન્ટરફેસ ધરાવે છે.
કેટલાક ઉત્પાદનો તળિયે ફૂંકાવા સહિત અલગ ફૂંકાવાની વ્યવસ્થાનો ઉપયોગ કરે છે. માત્ર બોટલના જથ્થામાંથી બ્લો પિનનો ઓર્ડર આપશો નહીં. પ્રોડક્ટ ફિનિશ, ટૂલ ભૂમિતિ, માઉન્ટિંગ, મૂવમેન્ટ અને એર કનેક્શન મંજૂર ડિઝાઇન સાથે મેળ ખાતા હોવા જોઈએ. પિન અથવા બ્લોઇંગ એસેમ્બલીના ચોક્કસ કાર્યો તે ડિઝાઇન પર આધારિત છે.
ભાગ દૂર કરવાની પ્રક્રિયા મોલ્ડ ખોલવા ઉપરાંત વિસ્તરે છે
દૂર કરવાની પ્રણાલીએ અસ્વીકાર્ય નુકસાન અથવા હસ્તક્ષેપ વિના રચાયેલ ઉત્પાદનને બહાર કાઢવું જોઈએ. પ્રોજેક્ટ પર આધાર રાખીને, દૂર કરવામાં ગ્રિપર, રોબોટ, અન્ય હેન્ડલિંગ મિકેનિઝમ અથવા નિર્ધારિત મેન્યુઅલ ઑપરેશનનો સમાવેશ થઈ શકે છે. ફ્લેશ રિમૂવલ, હેન્ડલ પંચિંગ, લીક ટેસ્ટિંગ અને કન્વેયિંગ અલગ સાધનો હોઈ શકે છે.
જ્યારે કોઈ ભાગ આગળના મશીન સુધી ખોટી રીતે પહોંચે છે ત્યારે તે સીમા મહત્વપૂર્ણ છે. ઘાટ ખુલ્યા પછી માર્કિંગ અથવા વિરૂપતા થઈ શકે છે. રેકોર્ડ કરો જ્યાં તે પ્રથમ દેખાય છે, કયા સ્ટેશન અથવા કેવિટીએ તેને ઉત્પન્ન કર્યું છે અને તે હેન્ડલિંગ કરતા પહેલા હાજર હતું કે કેમ. ટ્રિમિંગ અને કન્વેયિંગ પછી જ તપાસવામાં આવી હોય તેવા ખામીમાંથી ઘાટના વસ્ત્રોનું નિદાન કરશો નહીં.
રિપ્લેસમેન્ટ આંગળીઓ, ફિક્સર અથવા સેન્સર્સની વિનંતી કરતા પહેલા ઓર્ડર કરેલ ટેક-આઉટ અને ફિનિશિંગ સ્કોપની પુષ્ટિ કરો. આસ્વચાલિત મશીન અને સંપૂર્ણ લાઇન માર્ગદર્શિકામશીનના કાર્યોને ડાઉનસ્ટ્રીમ સપ્લાયથી અલગ કરે છે. ઓટોમેશનને વાસ્તવિક રૂપરેખાંકન દ્વારા ઓળખવામાં આવવી જોઈએ, "ઓટોમેટિક" શબ્દ પરથી અનુમાનિત નહીં.
ચક્રને સપોર્ટ કરો: હાઇડ્રોલિક્સ, કૂલિંગ, સેન્સર્સ અને નિયંત્રણો
પાવર અને પ્રવાહી સર્કિટ
હાઇડ્રોલિક મશીન પર, મોટર અને પંપ હાઇડ્રોલિક પાવર સપ્લાય કરે છે. વાલ્વ પ્રવાહને ડાયરેક્ટ અથવા નિયમન કરે છે અને એક્ટ્યુએટર્સ ચળવળ પેદા કરે છે. સર્વો-સંચાલિત તેલ પંપ હાઇડ્રોલિક સિસ્ટમનો ભાગ રહે છે. તેને ઈલેક્ટ્રિક મોટર કહેવાથી આખું મશીન ઓલ-ઈલેક્ટ્રિક બની જતું નથી.
એર સિસ્ટમ ઉલ્લેખિત વાયુયુક્ત અને ફૂંકાતા કાર્યોને સપોર્ટ કરે છે. રેગ્યુલેટર, વાલ્વ, ફિલ્ટર, ટ્યુબિંગ અને બ્લોઇંગ ટૂલની અલગ-અલગ ભૂમિકા હોય છે. કનેક્શન કે જે સાચું લાગે છે તે હજી પણ તેની સર્કિટ જરૂરિયાતો સાથે મેળ ખાતું હોવું જરૂરી છે. યોજનાકીય અને સંપૂર્ણ ઉપકરણ કોડમાંથી હાઇડ્રોલિક અને વાયુયુક્ત ઘટકોને ઓળખો, માત્ર શરીરના કદ અથવા બંદરના દેખાવથી નહીં.
ઠંડકમાં ઘણા અલગ લોડ હોય છે
મોલ્ડને ગરમી દૂર કરવાની જરૂર છે, અને મશીનમાં હાઇડ્રોલિક તેલ અથવા અન્ય નિર્દિષ્ટ સર્કિટ જેવા વધારાના કૂલિંગ લોડ હોઈ શકે છે. ચિલર, ટાવર અથવા પ્લાન્ટ વોટર સિસ્ટમ મશીન સપ્લાયની બહાર બેસી શકે છે. ગુમ થયેલ છોડના સાધનોને ખોવાયેલા મશીન ઘટક તરીકે ગણતા પહેલા જવાબદારીની સીમાનો નકશો બનાવો.
મુખ્ય પાણી પુરવઠા પર સામાન્ય વાંચન એ સાબિત કરતું નથી કે દરેક ઘાટની શાખામાં પર્યાપ્ત પરિભ્રમણ છે. સર્કિટ ઓળખ અને વાસ્તવિક ઓપરેટિંગ અવલોકનો એક રેખા-વ્યાપી ધારણા કરતાં વધુ ઉપયોગી છે. આઉપયોગિતા જરૂરિયાતો માર્ગદર્શિકામશીન, મોલ્ડ અને સહાયક માંગને કેવી રીતે અલગ રાખવી તે સમજાવે છે.
HMI, PLC અને ફીડબેક ઉપકરણો પરસ્પર બદલી શકાય તેવા નથી
HMI એ ઓપરેટર ઈન્ટરફેસ છે. પીએલસી મશીનના કંટ્રોલ લોજિકને એક્ઝિક્યુટ કરે છે, જ્યારે ફીલ્ડ ડિવાઈસ સિગ્નલ પૂરા પાડે છે અને આદેશો કરે છે. એચએમઆઈ પરનો સંદેશ જાણ કરાયેલી સ્થિતિને ઓળખે છે; તે પોતે જ સ્થાપિત કરતું નથી કે સ્ક્રીન ખામીયુક્ત છે અથવા પ્રદર્શિત ઉપકરણ નિષ્ફળ ગયું છે.
કંઈપણ સાફ કરતા પહેલા અથવા બદલતા પહેલા એલાર્મ, સાયકલ સ્ટેપ અને સંબંધિત અવલોકનો સાચવો. નો ઉપયોગ કરોHMI સેટિંગ્સ અને એલાર્મ માર્ગદર્શિકાતે રેકોર્ડ ગોઠવવા માટે. કંટ્રોલર, ડ્રાઇવ અથવા ફીડબેક રિપ્લેસમેન્ટ માટે યોગ્ય પ્રોગ્રામ, પેરામીટર્સ અને કેલિબ્રેશનની પણ જરૂર પડી શકે છે.
સલામતી-સંબંધિત ઉપકરણોને તેમની નિર્દિષ્ટ રિપ્લેસમેન્ટ અને માન્યતા પ્રક્રિયાની જરૂર છે. યુનાઇટેડ સ્ટેટ્સમાં,OSHA નું જોખમી-ઊર્જા માર્ગદર્શનઅણધારી ઉર્જા અથવા સંગ્રહિત ઉર્જાથી સેવા આપતા જોખમોને સંબોધિત કરે છે. અધિકૃત કર્મચારીઓ દ્વારા સાઇટની મશીન-વિશિષ્ટ પ્રક્રિયાને અનુસરો. ન તો HMI સ્ટોપ અને ન તો સામાન્ય ભાગો માર્ગદર્શિકા સલામત ઍક્સેસ સ્થાપિત કરે છે.
Kinggle સતત અને સંચયક મશીનો પર ભાગો કેવી રીતે અલગ પડે છે તે જુઓ
વાસ્તવિક પ્લેટફોર્મ ઉદાહરણો ઘટક નકશાને વધુ ઉપયોગી બનાવે છે. કીંગલ્સKGB5L ઉત્પાદન પૃષ્ઠઅનુવાદાત્મક મોલ્ડ-શિફ્ટિંગ મિકેનિઝમ સાથે સિંગલ-સ્ટેશન સતત મશીનનું વર્ણન કરે છે. તેના કોષ્ટકમાં 60 mm સ્ક્રૂની સૂચિ છે અને મિત્સુબિશી PLC ને લક્ષણ વર્ણનમાં નામ આપવામાં આવ્યું છે.

આKGB100B 120L પૃષ્ઠતેના બદલે એક્યુમ્યુલેટર-હેડ પ્લેટફોર્મનું વર્ણન કરે છે. તે 100 મીમી સ્ક્રુની યાદી આપે છે અને હાઇડ્રોલિક સર્વો ઓપરેશન, ડાયરેક્ટ-પ્રેશર મોલ્ડ લોકીંગ અને દિવાલ-જાડાઈ નિયંત્રણનું વર્ણન કરે છે. તેના સંગ્રહ અને વિસર્જનની વ્યવસ્થા ઘટકોની ચર્ચાને એક અલગ માળખું આપે છે.

| વસ્તુ | KGB5L | KGB100B | શું ભેદ બદલાય છે |
|---|---|---|---|
| પ્રકાશિત આર્કિટેક્ચર | સિંગલ-સ્ટેશન સતત ઉત્તોદન | એક્યુમ્યુલેટર-હેડ એક્સટ્રુઝન | હેડ એસેમ્બલી અને ચક્ર સંબંધો |
| પ્રકાશિત સ્ક્રુ વ્યાસ | 60 મીમી | 100 મીમી | વિવિધ એક્સટ્રુડર સંદર્ભો; વ્યાસ એ સંપૂર્ણ ભાગ સ્પષ્ટીકરણ નથી |
| પ્રકાશિત મોલ્ડ વ્યવસ્થા | ટ્રાન્સલેશનલ મોલ્ડ શિફ્ટિંગ | પૃષ્ઠ પર વર્ણવેલ નિશ્ચિત ઓપનિંગ/ક્લોઝિંગ વ્યવસ્થા | યોગ્ય ક્લેમ્પ અને ચળવળ એસેમ્બલી ઓળખો |
| બદલી ઓળખ | આ મશીનના બિલ્ટ ડોક્યુમેન્ટેશનનો ઉપયોગ કરો | આ મશીનના બિલ્ટ ડોક્યુમેન્ટેશનનો ઉપયોગ કરો | વહેંચાયેલ ઘટક નામથી કોઈ વિનિમયક્ષમતા અનુસરતી નથી |
સ્ત્રોતો: બે લિંક કરેલ Kinggle ઉત્પાદન પૃષ્ઠો. રૂપરેખાંકન વર્ણનો અને સ્ક્રુ વ્યાસ એ કેટલોગ માહિતી છે, ગ્રાહકના ઇન્સ્ટોલ કરેલ મશીનમાંથી માપન નથી.
આ ઉદાહરણો દર્શાવે છે કે શા માટે "એક કિંગલ સ્ક્રૂ," "એક હાઇડ્રોલિક વાલ્વ" અથવા "વોલ કંટ્રોલર" ઓર્ડર વર્ણન ખૂબ વ્યાપક છે. એક મશીન પરિવારમાં પણ, સીરીયલ નંબર, મંજૂર ફેરફારો અને વર્તમાન એસેમ્બલી પુનરાવર્તન બાબત. ઉત્પાદન-પૃષ્ઠ ડેટા પ્લેટફોર્મ શોધી શકે છે, પરંતુ તે સામગ્રીના બિલ્ટ બિલને બદલી શકતું નથી.
ખરીદી માટે, ત્રણ રેકોર્ડ અલગ કરો: કેટલોગ શું વર્ણવે છે, ઓર્ડરમાં શું શામેલ છે અને હવે શું ઇન્સ્ટોલ કરેલું છે. પછીના ફેરફારથી ડ્રાઇવ, સેન્સર અથવા ટૂલ બદલાઈ શકે છે. રિપ્લેસમેન્ટ પસંદ કરતા પહેલા તે રેકોર્ડ્સનું સમાધાન કરો, ખાસ કરીને જ્યારે જૂના ઘટક મૂળ ડ્રોઇંગ સાથે મેળ ખાતા નથી.
સેવાની પૂછપરછ દરમિયાન, અસરગ્રસ્ત સબસિસ્ટમને ઓવરવ્યુ ફોટોગ્રાફ પર ચિહ્નિત કરો અને વાંચી શકાય તેવા ઘટક લેબલને અલગથી જોડો. બંને છબીઓને મશીન સીરીયલ નંબર સાથે લિંક કરો. ઇન્સ્ટોલેશન સંદર્ભ વિના ક્લોઝ-અપ છુપાવી શકે છે કે શું આઇટમ એક્સટ્રુઝન ડ્રાઇવ, હાઇડ્રોલિક પેકેજ અથવા સહાયકની છે.
ઓર્ડર આપતા પહેલા યોગ્ય રિપ્લેસમેન્ટ ઓળખો
અવલોકન કરેલ સમસ્યા અને ભાગની ઓળખ સાથે પ્રારંભ કરો, એક નિષ્કર્ષ નથી કે એક ઘટક નિષ્ફળ ગયો છે. અસમાન દિવાલો, ધીમી ગતિ અથવા તાપમાનના એલાર્મના ઘણા કારણો હોઈ શકે છે. રિપ્લેસમેન્ટ ખરીદતા પહેલા શરતોને રેકોર્ડ કરો અને માન્ય ડાયગ્નોસ્ટિક પ્રક્રિયા દ્વારા ખામીની પુષ્ટિ કરો.
આબ્લો મોલ્ડિંગ ખામી માર્ગદર્શિકાઉત્પાદન લક્ષણો ગોઠવવા માટે ઉપયોગી છે. સેવા અંતરાલો માટે, નો ઉપયોગ કરોનિવારક જાળવણી ચેકલિસ્ટઇન્સ્ટોલ કરેલ મશીનના મેન્યુઅલની સાથે. એક ઘટક વિહંગાવલોકન દરેક રેઝિન, ફરજ ચક્ર અને ઓપરેટિંગ પર્યાવરણ માટે એક રિપ્લેસમેન્ટ ઉંમર સૂચવવી જોઈએ નહીં.
| રેકોર્ડ | સમાવેશ થાય છે | શા માટે તે મહત્વનું છે |
|---|---|---|
| મશીનની ઓળખ | મોડલ, સીરીયલ નંબર અને ઓળખાણ પ્લેટ ફોટો | બિલ્ડ અને તેના દસ્તાવેજો શોધે છે |
| વિધાનસભા ઓળખ | સિસ્ટમ, એસેમ્બલી ડ્રોઇંગ, મૂળ ભાગ નંબર અને પુનરાવર્તન | સમાન વસ્તુઓમાંથી એક ઘટકને અલગ પાડે છે |
| ઉપકરણ માહિતી | સંપૂર્ણ ઉત્પાદક કોડ અને વાંચી શકાય તેવા રેટિંગ્સ | આંશિક કોડ રૂપરેખાંકન તફાવતને છોડી શકે છે |
| જોડાણો | સંબંધિત માઉન્ટિંગ, શાફ્ટ, પ્રવાહી, ઇલેક્ટ્રિકલ અથવા સિગ્નલ ઇન્ટરફેસ | દ્રશ્ય સામ્યતા કરતાં વધુ પુષ્ટિ કરે છે |
| ઇતિહાસ બદલો | મંજૂર ફેરબદલી, ફેરફારો અને સોફ્ટવેર ફેરફારો | વર્તમાન મશીન સાથે મૂળ ડ્રોઇંગનું સમાધાન કરે છે |
| દોષ પુરાવા | એલાર્મ, સાયકલ સ્ટેપ, માપ, ચિહ્નિત નમૂનાઓ અને સલામત ફોટોગ્રાફ્સ | રિપોર્ટ કરેલ લક્ષણને નિષ્ફળ વસ્તુમાંથી અલગ કરવામાં મદદ કરે છે |
ટૂંકા, નિયંત્રિત ઓળખ ક્રમનો ઉપયોગ કરો
- મશીનની ડ્રોઇંગ અથવા ભાગોની સૂચિમાં આઇટમ શોધો અને તેનો એસેમ્બલી સંદર્ભ રેકોર્ડ કરો.
- સંપૂર્ણ લેબલ અને આસપાસના ઇન્સ્ટોલેશનને સુરક્ષિત, પરવાનગીવાળી સ્થિતિમાંથી કેપ્ચર કરો.
- સંબંધિત યાંત્રિક, વિદ્યુત અને પ્રવાહી ઈન્ટરફેસને સપ્લાયરના સ્પષ્ટીકરણ સાથે મેચ કરો.
- દસ્તાવેજ અવેજી અથવા પુનરાવર્તનો અને ઇન્સ્ટોલેશન પહેલાં જરૂરી તકનીકી મંજૂરી મેળવો.
- અધિકૃત રિપ્લેસમેન્ટ પછી, ઉત્પાદન બહાર પાડતા પહેલા જરૂરી સેટઅપ, પ્રતિસાદ, સલામતી કાર્યો અને ઉત્પાદન પરિણામ ચકાસો.
વિવિધ ઘટકોના વર્ગોને જુદા જુદા પુરાવાની જરૂર હોય છે. હીટરને તેની નિર્દિષ્ટ વિદ્યુત અને ઇન્સ્ટોલેશન વિગતોની જરૂર હોય છે. વાલ્વને યોગ્ય સર્કિટ કાર્ય અને ઉપકરણ ગોઠવણીની જરૂર છે. યાંત્રિક સાધનને તેના ચિત્ર અને ઇન્ટરફેસની જરૂર છે. કંટ્રોલ રિપ્લેસમેન્ટ માટે વર્ઝન અને પેરામીટર ચેકની જરૂર છે. ફોટોગ્રાફ આ રેકોર્ડ્સને સમર્થન આપી શકે છે પરંતુ દરેક છુપાયેલી આવશ્યકતાઓને સ્થાપિત કરી શકતો નથી.
ચોક્કસ સપ્લાય કરેલી વસ્તુ અને કોઈપણ માન્ય વિકલ્પની લેખિત પુષ્ટિની વિનંતી કરો. સર્વિસ રેકોર્ડમાં જૂની અને નવી ઓળખ સાચવો. તે રેકોર્ડ ખરીદી વર્ણન કરતાં આગળની નિષ્ફળતા પર વધુ ઉપયોગી છે જે કહે છે કે ફક્ત "બ્લો મોલ્ડિંગ મશીનરી માટે એક ફાજલ ભાગ."
વાંચી ન શકાય તેવા લેબલને વધુ પુરાવાની જરૂર છે, અનુમાનિત ભાગ નંબરની નહીં. ઓળખને ઉકેલવા માટે ડ્રોઇંગ પોઝિશન, ઇન્સ્ટોલેશન ફોટોગ્રાફ્સ અને મશીન રેકોર્ડનો ઉપયોગ કરો. નજીકના મશીનમાંથી કોડની નકલ કરશો નહીં કારણ કે તેના ઘટક સમાન દેખાય છે.
બ્લો મોલ્ડિંગ મશીનના ભાગો વિશે વારંવાર પૂછાતા પ્રશ્નો
બ્લો મોલ્ડિંગ મશીનના મુખ્ય ભાગો શું છે?
એક્સ્ટ્રુઝન મશીન માટે, મુખ્ય જૂથો ફીડિંગ અને એક્સટ્રુઝન, ડાઇ હેડ અને ટૂલિંગ, પેરિઝન કંટ્રોલ, મોલ્ડ અને ક્લેમ્પ, બ્લોઇંગ, કૂલિંગ, ડ્રાઇવ્સ અને કંટ્રોલ અને પ્રોડક્ટ રિમૂવલ છે. ચોક્કસ વ્યવસ્થા પ્લેટફોર્મ અને પ્રોજેક્ટ પર આધાર રાખે છે. પહેલા પ્રક્રિયાને ઓળખો, પછી તેના એસેમ્બલી દસ્તાવેજોનો ઉપયોગ પ્રમાણભૂત સાધનો, પસંદ કરેલા વિકલ્પો અને અલગ સહાયકોને અલગ પાડવા માટે કરો.
ડાઇ હેડ અને બ્લો મોલ્ડ વચ્ચે શું તફાવત છે?
ડાઇ હેડ પીગળેલા પોલિમરને હેન્ડલ કરે છે અને તેના આઉટલેટ ટૂલિંગ દ્વારા પેરિઝન બનાવે છે. બ્લો મોલ્ડ પેરિઝનની આસપાસ બંધ થાય છે અને ફુગાવા દરમિયાન ઉત્પાદનના બાહ્ય ભાગને વ્યાખ્યાયિત કરે છે. મોલ્ડ કેવિટી, ડાઇ અથવા સંપૂર્ણ હેડ એસેમ્બલી તેથી અલગ ઓર્ડર આઇટમ છે. એકલા "મોલ્ડ" શબ્દ પર આધાર રાખવાને બદલે એસેમ્બલીનો સંદર્ભ આપો.
શું બ્લો પિન એ ડાઇ પિન અથવા મેન્ડ્રેલ જેવી જ છે?
નં. ડાઇ પિન અથવા મેન્ડ્રેલ મેલ્ટ-ફોર્મિંગ ટૂલિંગ સાથે સંબંધિત છે અને વલયાકાર આઉટલેટને વ્યાખ્યાયિત કરવામાં મદદ કરે છે. બ્લો પિન હવાનો પરિચય આપે છે અને ચોક્કસ ડિઝાઇનમાં ગરદનની રચના અથવા માપાંકન ફરજો હોઈ શકે છે. વહેંચાયેલ શબ્દ "પિન" ઘટકોને વિનિમયક્ષમ બનાવતો નથી. કોઈપણ વસ્તુને ઓળખવા માટે વાસ્તવિક ટૂલિંગ ડ્રોઇંગનો ઉપયોગ કરો.
શું વિવિધ બ્લો મોલ્ડિંગ મશીનો વચ્ચેના ભાગો બદલી શકાય તેવા છે?
સામાન્ય નામ, સમાન દેખાવ અથવા મેળ ખાતા હેડલાઇન રેટિંગમાંથી વિનિમયક્ષમતા ધારણ કરશો નહીં. સંપૂર્ણ ઉપકરણ કોડ, એસેમ્બલી પુનરાવર્તન, માઉન્ટિંગ, કનેક્શન્સ અને ઓપરેટિંગ કાર્ય મેળ ખાતું હોવું જોઈએ. નિયંત્રણો સૉફ્ટવેર, પરિમાણ અને પ્રતિસાદ સુસંગતતા પર પણ આધાર રાખે છે. સૂચિત ફોટોગ્રાફ પરથી અનુમાન લગાવવાને બદલે ઇન્સ્ટોલ કરેલ રૂપરેખાંકન માટે કોઈપણ વૈકલ્પિકને મંજૂરી આપવી જોઈએ.
રિપ્લેસમેન્ટ ભાગને ઓળખવા માટે કઈ માહિતીની જરૂર છે?
મશીનનું મોડલ અને સીરીયલ નંબર, મૂળ ભાગ નંબર, એસેમ્બલી ડ્રોઈંગ રેફરન્સ, રીવીઝન અને સ્પષ્ટ લેબલ ફોટોગ્રાફ્સ મોકલો. સંબંધિત ઇન્ટરફેસ, મંજૂર થયેલા ફેરફારો અને અવલોકન કરેલ ખામીનો સમાવેશ કરો. નિયંત્રણ ઉપકરણો માટે, સંસ્કરણ અને રૂપરેખાંકન રેકોર્ડ પણ સાચવો. આ પૂછપરછને ઘટકોની વ્યાપક શ્રેણીને બદલે ચોક્કસ આઇટમને ઓળખવા માટે પરવાનગી આપે છે.
ચોક્કસ ભાગોની પૂછપરછ તૈયાર કરો
Kinggle મશીન માટે, મશીન પ્લેટ, એસેમ્બલી સંદર્ભ અને વાંચી શકાય તેવા ઘટક લેબલથી પ્રારંભ કરો. સમસ્યા રેકોર્ડ અને સંબંધિત રેખાંકનો ઉમેરો, પછી દ્વારા પેકેજ મોકલોKinggle સંપર્ક પાનું. ઇન્સ્ટોલ કરેલા ભાગને ઓળખવું એ યોગ્ય રિપ્લેસમેન્ટની પુષ્ટિ કરવા તરફનું પ્રથમ પગલું છે.