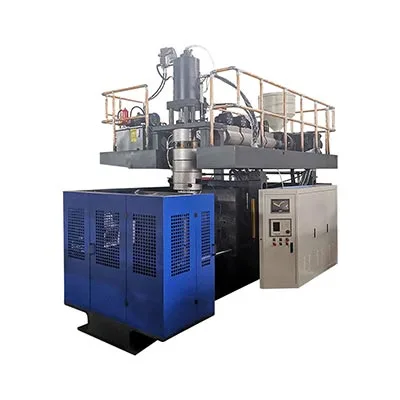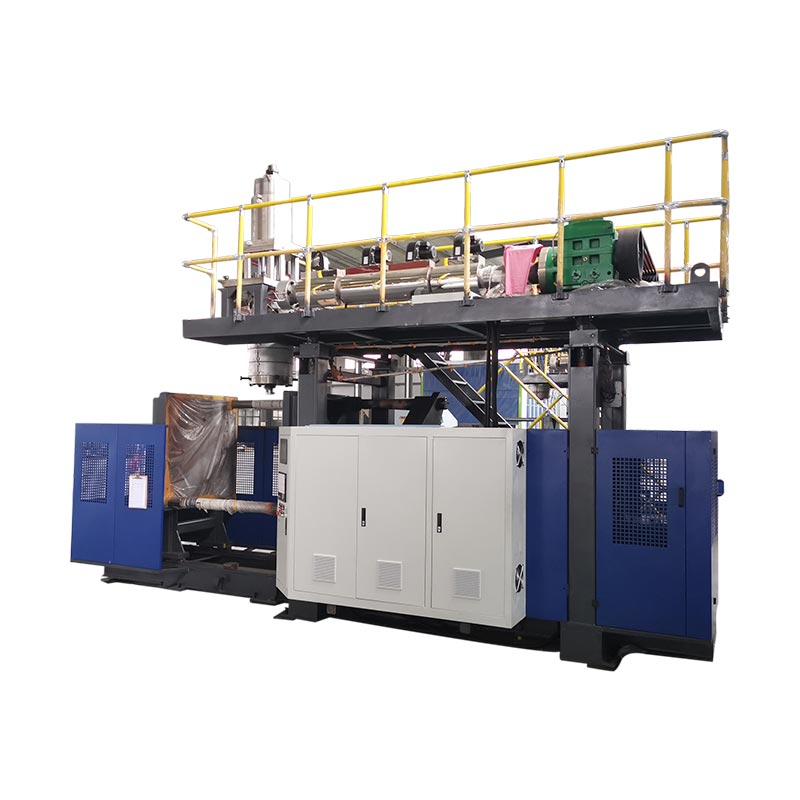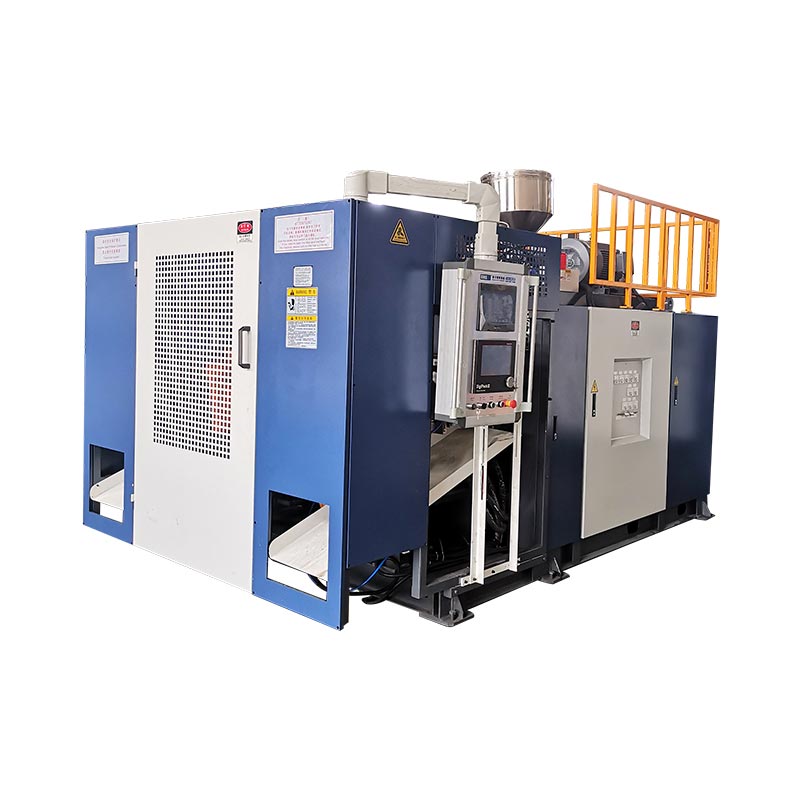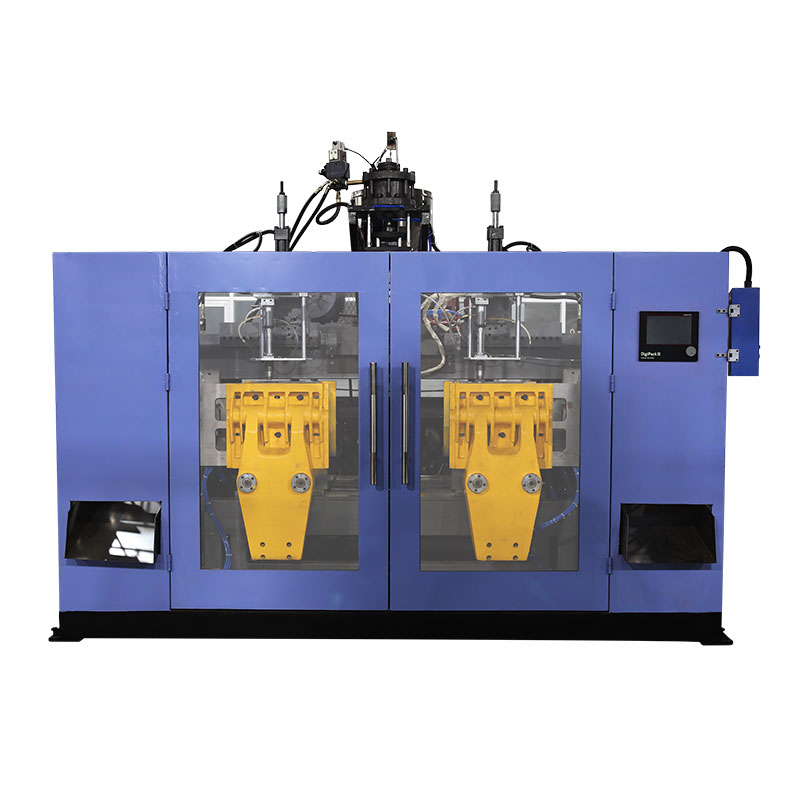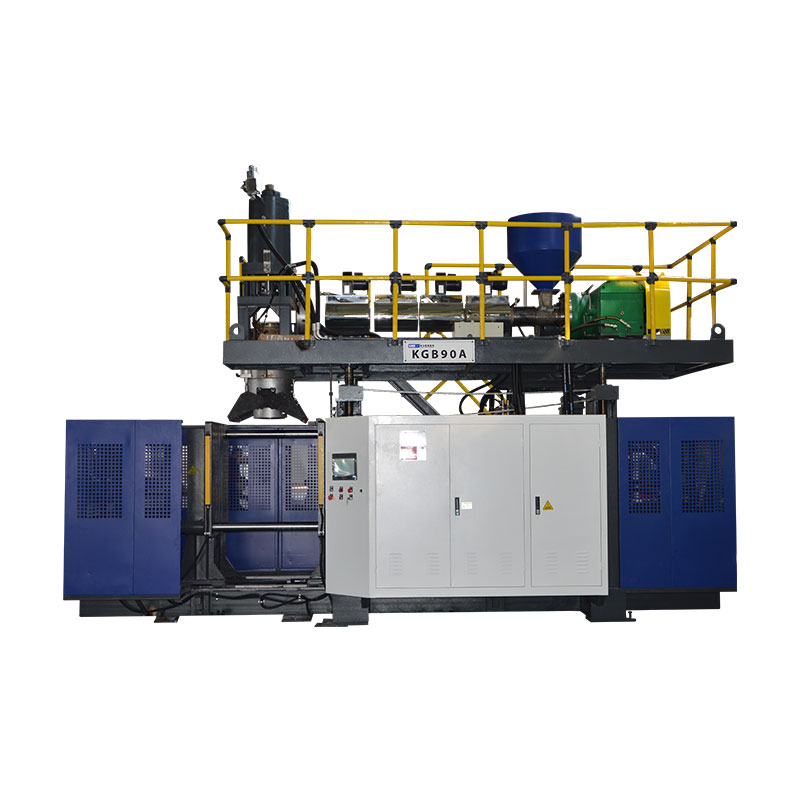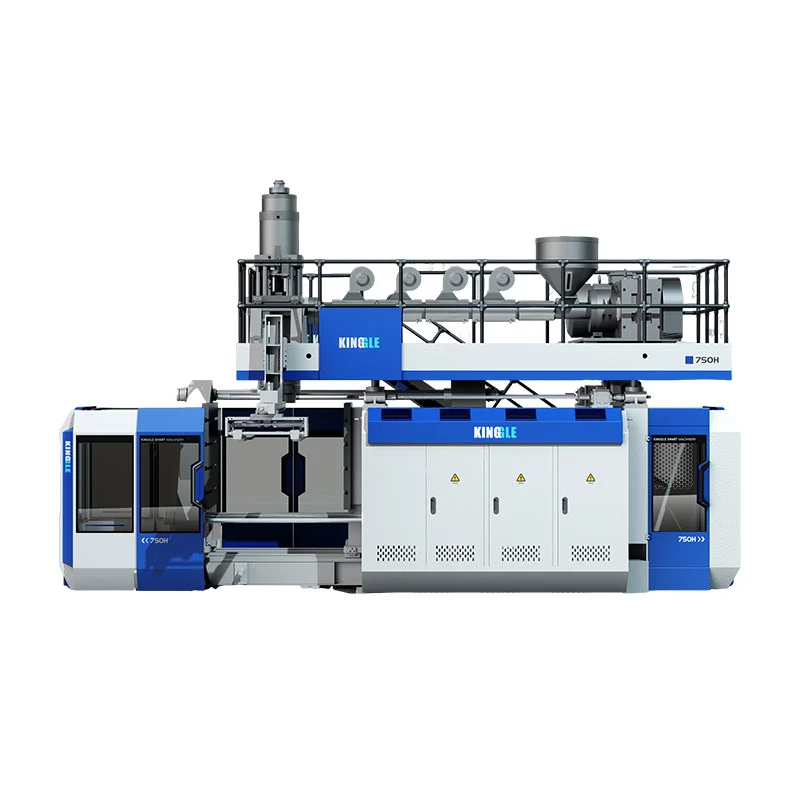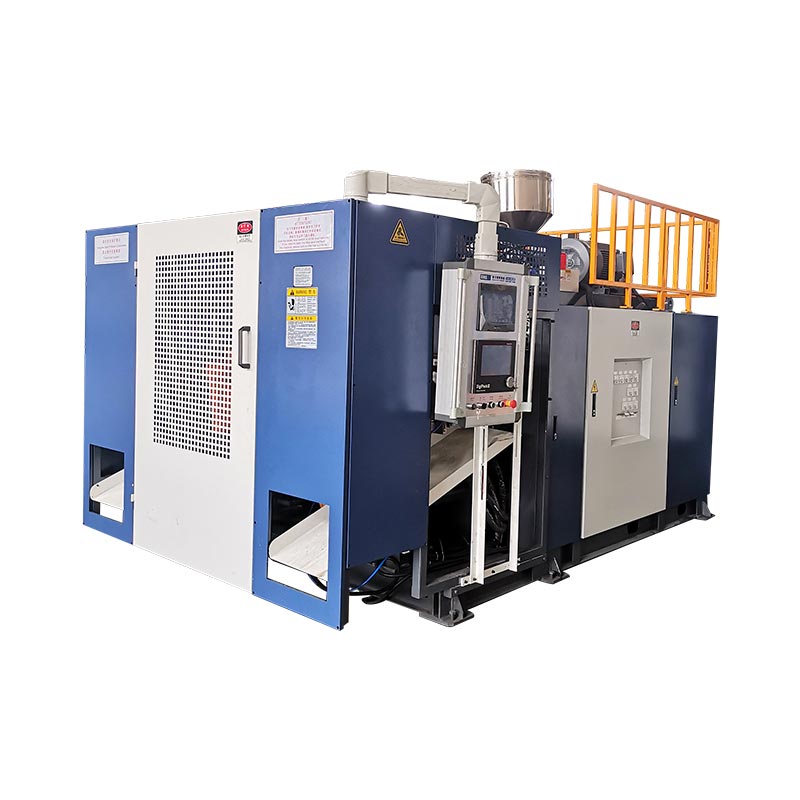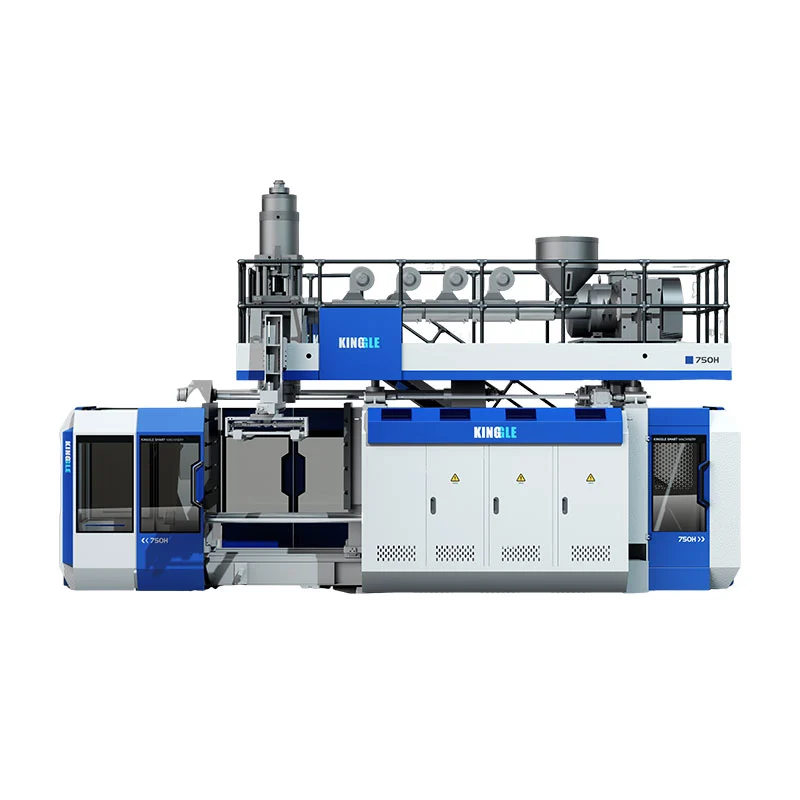
બ્લો મોલ્ડિંગ મશીન ચેન્જઓવર ત્યારે જ પૂર્ણ થાય છે જ્યારે નવો મોલ્ડ, મટિરિયલ પાથ, ટૂલિંગ, રેસીપી અને ડાઉનસ્ટ્રીમ સેટઅપ યોગ્ય રીતે ઓળખાય અને નવો ભાગ તેની નિર્ધારિત તપાસમાં પસાર થાય.સ્વચાલિત ચક્ર શરૂ કરવું એ મધ્યવર્તી સીમાચિહ્નરૂપ છે, પૂર્ણ થવાનો પુરાવો નથી. સૌથી સલામત અને ઝડપી વ્યવહારુ પદ્ધતિ એ છે કે સ્ટોપ પહેલા શક્ય બધું તૈયાર કરવું, ખુલ્લા કાર્ય માટે જોખમી ઊર્જાને અલગ કરવી, કાર્યને નિયંત્રિત ક્રમમાં પુનઃસ્થાપિત કરવું અને પ્રથમ સ્વીકૃત ઉત્પાદન વિન્ડો માટે સમય માપવો, સ્વીકૃતિ વ્યાખ્યા, સંક્રમણ નુકશાન, જવાબદાર મંજૂરકર્તા અને જરૂરી પુરાવા સાથે ટીમ આગામી ઉત્પાદન ઝુંબેશને નિયંત્રિત અને શોધી શકાય તેવી ઉત્પાદન બેઝલાઇનથી શરૂ કરે તે પહેલાં રેકોર્ડ કરવામાં આવે છે.

પરિભાષા નોંધ:પ્રોડક્શન ટીમો આ કામને એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન ચેન્જઓવર, બ્લો મોલ્ડિંગ મોલ્ડ ચેન્જ, મોલ્ડ સ્વેપ, ટૂલ ચેન્જ, બોટલ લાઇન ચેન્જ, બ્લો મોલ્ડિંગ કલર ચેન્જ, બ્લો મોલ્ડિંગ રેઝિન ચેન્જ અથવા બ્લો મોલ્ડિંગ રેસિપી ચેન્જ તરીકે વર્ણવી શકે છે. આ લેબલ ઓવરલેપ થાય છે, પરંતુ તેઓ હંમેશા સમાન અવકાશનું વર્ણન કરતા નથી. જોબ પેકેટમાં બરાબર જણાવવું જોઈએ કે કયા ભૌતિક, સામગ્રી, ડિજિટલ અને ડાઉનસ્ટ્રીમ તત્વો બદલાશે.
પાંચ નિર્ણયો જે પરિવર્તનને નિયંત્રિત કરે છે
- અંતિમ બિંદુને સ્વીકૃત ભાગ અને સ્થિર ઉત્પાદન વિન્ડો તરીકે વ્યાખ્યાયિત કરો.
- દરેક બદલાયેલ વસ્તુને ઓળખો: મોલ્ડ, ડાઇ ટૂલિંગ, બ્લો પિન, રેઝિન, રંગ, રેસીપી અને ડાઉનસ્ટ્રીમ સાધનો.
- જ્યાં સલામત હોય ત્યાં ચકાસણી, સ્ટેજીંગ અને ડોક્યુમેન્ટેશનને સ્ટોપ-મશીન વિન્ડોની બહાર ખસેડો.
- કોઈપણ વ્યક્તિ જોખમી ક્ષેત્રમાં પ્રવેશે તે પહેલાં સાઇટની અધિકૃત જોખમી-ઊર્જા પ્રક્રિયાનો ઉપયોગ કરો.
- મંજૂર સેટઅપ અને પુરાવા રેકોર્ડ કરો જેથી આગામી રન નિયંત્રિત બેઝલાઇનથી શરૂ થાય.
| ડોમેન બદલો | નવી નોકરી સાથે શું મેળ ખાવું જોઈએ | પુરાવા ફરી શરૂ કરો | લાક્ષણિક છુપાયેલ નિર્ભરતા |
|---|---|---|---|
| ઘાટ અને ઇન્ટરફેસ | યોગ્ય પુનરાવર્તન, માઉન્ટિંગ, કૂલિંગ, બ્લો-પિન/કોર અને ટેક-આઉટ સંબંધો | નિયંત્રિત મેન્યુઅલ ગતિ અને લીક-મુક્ત જોડાણો | હોસ રૂટીંગ, સેન્સર પોઝિશન અથવા ડાઉનસ્ટ્રીમ ક્લિયરન્સ |
| ડાઇ અને પેરિઝન ટૂલિંગ | મંજૂર ટૂલિંગ ઓળખ, યાંત્રિક સ્થિતિ અને માપાંકન | સીધા, સ્થિર પેરિઝન મોલ્ડ માટે સ્થિત છે | ટૂલિંગ ફાઇલ ઇન્સ્ટોલ કરેલ હાર્ડવેર સાથે મેળ ખાતી નથી |
| સામગ્રી અને રંગ | યોગ્ય રેઝિન ગ્રેડ, લોટ, માસ્ટરબેચ અને મંજૂર રેગ્રિન્ડ નિયમ | સ્વચ્છ, એકરૂપ મેલ્ટ અને શોધી શકાય તેવી સામગ્રી સંક્રમણ | જૂના રેઝિન અથવા રંગ હેન્ડલિંગ અને ઓગળેલા પાથમાં રહે છે |
| રેસીપી અને નિયંત્રણો | ઇન્સ્ટોલ કરેલ પ્રોડક્ટ પેકેજ માટે રેસીપી રીવીઝન રીલીઝ કર્યું | આદેશ અને વાસ્તવિક સ્થિતિ નિયંત્રિત ચક્ર દ્વારા સંમત થાય છે | જૂની પ્રોડક્ટની કિંમત સાચવેલી રેસીપીની બહાર ટકી રહે છે |
| ભાગ અને રેખા સ્વીકૃતિ | રેખાંકન, દ્રશ્ય મર્યાદા, વજન, દિવાલ, પરિમાણો અને કાર્યાત્મક પરીક્ષણો | નિર્ધારિત સળંગ અથવા સમય-આધારિત સ્વીકૃતિ વિંડો | ટ્રીમર, લીક ટેસ્ટર, કન્વેયર અથવા પેક-આઉટ હજુ પણ જૂના SKUનો ઉપયોગ કરે છે |
નવી બોટલ મંજૂર થાય ત્યારે જ પરિવર્તન પૂર્ણ થાય છે
છોડ વારંવાર શબ્દનો ઉપયોગ કરે છેપરિવર્તનવિવિધ ઇવેન્ટ્સ માટે. એક સુપરવાઈઝર ઘડિયાળને રોકી શકે છે જ્યારે નવો મોલ્ડ ક્લેમ્પ કરવામાં આવે છે. જ્યારે પ્રથમ સ્વચાલિત ચક્ર શરૂ થાય ત્યારે અન્ય તેને રોકી શકે છે. ગુણવત્તા એ પૂર્ણતાને પ્રથમ ભાગ તરીકે વ્યાખ્યાયિત કરી શકે છે જે નિરીક્ષણ પસાર કરે છે, જ્યારે ઉત્પાદન માટે સ્વીકૃત ભાગોના સતત રનની જરૂર પડી શકે છે. આ વ્યાખ્યાઓ અલગ-અલગ સંખ્યાઓ ઉત્પન્ન કરે છે, તેથી પ્રારંભ બિંદુ અને સમાપ્તિ બિંદુ નિશ્ચિત ન થાય ત્યાં સુધી પરિવર્તન-સમયની સરખામણી અર્થહીન છે.
એક્સટ્રુઝન બ્લો મોલ્ડિંગ લાઇન માટે, ઉપયોગી સ્ટાર્ટ પોઈન્ટ એ આઉટગોઇંગ જોબનો છેલ્લો સ્વીકૃત ભાગ છે. ઉપયોગી ફિનિશ પોઈન્ટ એ આવનારા કામ માટે પ્રથમ સ્વીકૃત ઉત્પાદન વિન્ડો છે. છોડે તે વિન્ડોને વ્યાખ્યાયિત કરવી જોઈએ. તે સળંગ ભાગોની સેટ સંખ્યા, સ્થિર સ્થિતિમાં નિર્ધારિત સમય અથવા સ્ટેશનો, પોલાણ અથવા ડાઇ આઉટલેટ્સમાં નમૂના લેવાનો નિયમ હોઈ શકે છે. જરૂરિયાત નિયંત્રિત ઉત્પાદન અથવા પ્રક્રિયા સ્પષ્ટીકરણમાં છે, ઓપરેટરની મેમરીમાં નહીં.
આ વ્યાખ્યા એવા કામને ઉજાગર કરે છે જે માત્ર મોલ્ડ મેટ્રિક છુપાવે છે. ઇનકમિંગ પ્રોડક્ટ માટે અન્ય ડાઇ અથવા મેન્ડ્રેલ, બ્લો પિન, નેક ટૂલિંગ, કોર મૂવમેન્ટ, પેરિઝન પ્રોફાઇલ, રેઝિન, કલર, રિગ્રિન્ડ નિયમ, લીક-ટેસ્ટ પ્રોગ્રામ, ટ્રિમિંગ ફિક્સ્ચર, લેબલ, કન્વેયર ગાઇડ અથવા પેક-આઉટ પેટર્નની જરૂર પડી શકે છે. જ્યારે ભૌતિક ઘાટ સ્થાપિત રહે છે, ત્યારે પણ સામગ્રી અને રેસીપી સંક્રમણ હજુ પણ સંપૂર્ણ પ્લાસ્ટિક બોટલ ઉત્પાદન પરિવર્તન હોઈ શકે છે.
પરિણામને ચાર માપદંડોમાં અલગ કરો: સ્ટોપ-મશીનનો સમય, પ્રથમ બનેલા ભાગનો સમય, પ્રથમ સ્વીકૃત ભાગનો સમય અને સ્વીકૃત ઉત્પાદન વિંડોનો સમય. રેકોર્ડ સેટઅપ તે સમયની બાજુમાં જથ્થાને નકારે છે અને શુદ્ધ કરે છે. આ વચન આપતું નથી કે દરેક નંબર ઘટશે. તે નુકસાનને દૃશ્યમાન બનાવે છે અને જ્યારે ડાઉનસ્ટ્રીમ લાઇન અથવા ક્વોલિટી ગેટ હજુ પણ ભાગોને નકારી રહ્યાં હોય ત્યારે સફળ એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન ચેન્જઓવર તરીકે ઝડપી પુનઃપ્રારંભ થવાથી અટકાવે છે.
મશીન બંધ થાય તે પહેલાં નવા ઉત્પાદન પેકેજની યોજના બનાવો
આઉટગોઇંગ જોબ હજુ ચાલુ હોય ત્યારે ચેન્જઓવર માહિતી તપાસ તરીકે શરૂ થવું જોઈએ. એક રીલીઝ થયેલ જોબ પેકેટ બનાવો જે પાર્ટ ડ્રોઈંગ અને રીવીઝન, રેઝિન ગ્રેડ, માસ્ટરબેચ, પરમીટેડ રીગ્રાઈન્ડ, ટાર્ગેટ પાર્ટ વેઈટ, ક્રિટિકલ ડાયમેન્શન્સ, વોલ-થિકનેસ લોકેશન્સ, વિઝ્યુઅલ માપદંડ, ફંક્શનલ ટેસ્ટ અને અપેક્ષિત પેક-આઉટને ઓળખે છે. મોલ્ડ, ડાઇ ટૂલિંગ, બ્લો પિન, ઇન્સર્ટ, ટેક-આઉટ અને ડાઉનસ્ટ્રીમ ફિક્સ્ચર આઇડેન્ટિટી ઉમેરો. જો બે વસ્તુઓ એક સામાન્ય નામ શેર કરે છે, તો ટકાઉ IDs અથવા પુનરાવર્તન-નિયંત્રિત ફોટોગ્રાફ્સનો ઉપયોગ કરો જેથી કરીને સેટઅપ ટીમ દેખાવ દ્વારા પસંદ ન કરે.
કીંગલે પ્રકાશિતવેચાણ પ્રક્રિયામશીન સોલ્યુશન પસંદ કરવામાં આવે તે પહેલાં ખરીદદારોને ઉત્પાદનના ફોટોગ્રાફ્સ અથવા ડ્રોઇંગ્સ, વજન, કદ, સામગ્રી, જાડાઈ, આઉટપુટ અને રાસાયણિક-પ્રતિરોધક જરૂરિયાતો પ્રદાન કરવા કહે છે. તે જ ઇનપુટ કેટેગરીઝ પછીના ચેન્જઓવર દરમિયાન મૂલ્યવાન છે કારણ કે તેઓ મશીન સેટઅપને તે ભાગ સાથે જોડે છે જેનું ઉત્પાદન કરવું આવશ્યક છે. ઉત્પાદન પેકેટ મૂળ પૂછપરછ કરતાં વધુ વિશિષ્ટ હોવું જોઈએ અને તેમાં વાસ્તવિક મશીન, ઘાટ અને સામગ્રીના સંયોજન માટે માત્ર માન્ય મૂલ્યો હોવા જોઈએ.
બહાર નીકળવા, રક્ષક અથવા સામગ્રીના પ્રવાહને અવરોધ્યા વિના નિયુક્ત વિસ્તારમાં આગળના ઘાટ અને ચકાસાયેલ સહાયક વસ્તુઓને સ્ટેજ કરો. લિફ્ટિંગ પોઈન્ટ્સ અને પ્લાન્ટની લિફ્ટ પ્લાન તપાસો, પરંતુ મોલ્ડના નજીવા કદ પરથી લિફ્ટિંગ ક્ષમતાનો અંદાજ કાઢો નહીં. ખાતરી કરો કે કૂલિંગ કનેક્શન્સ, એર કનેક્શન્સ, સેન્સર્સ, કેબલ્સ અને ફાસ્ટનર્સ હાજર છે અને યોગ્ય રીતે ઓળખાય છે. આઉટગોઇંગ રેઝિન, ટ્રાન્ઝિશન મટિરિયલ અને રિજેક્ટેડ પાર્ટ્સ માટે સ્વચ્છ મટિરિયલ હેન્ડલિંગ સાધનો અને અલગ કન્ટેનર તૈયાર કરો. જો લાઇનમાં ટ્રીમર, લીક ટેસ્ટર, લેબલર અથવા કન્વેયરનો સમાવેશ થાય છે, તો તેની રેસીપીનો સમાવેશ કરો અને સમાન તૈયારી સમીક્ષામાં ભાગો બદલો.
અંતિમ જૂના ભાગ પહેલાં ટૂંકા તૈયારીનો નિર્ણય રાખો. મોલ્ડ સેટર ટૂલિંગ અને લિફ્ટિંગની તૈયારીની પુષ્ટિ કરે છે, મટિરિયલ હેન્ડલિંગ સાચા લોટ અને સ્વચ્છ માર્ગની પુષ્ટિ કરે છે, ઑપરેટર રેસીપી ઍક્સેસની પુષ્ટિ કરે છે, જાળવણી કોઈપણ સુનિશ્ચિત કાર્યની પુષ્ટિ કરે છે, અને ગુણવત્તા નમૂના યોજનાની પુષ્ટિ કરે છે. જો જરૂરી વસ્તુ ખૂટે છે, તો વ્યવહારુ હોય ત્યારે આઉટગોઇંગ જોબ ચાલુ રાખો. આયોજિત સ્ટોપ પહેલા સમસ્યા શોધવી સલામતી શોર્ટકટ લીધા વિના ડાઉનટાઇમને તૈયારીના સમયમાં રૂપાંતરિત કરે છે.
ઘાટ અથવા ટૂલિંગના કામ પહેલાં જોખમી ઊર્જાને નિયંત્રિત કરો
બ્લો મોલ્ડિંગ મોલ્ડ ફેરફાર લોકોને ક્લેમ્પ મોશન, મૂવિંગ પ્લેટન્સ, બ્લો પિન, કટર, રોબોટ્સ, હાઇડ્રોલિક પ્રેશર, ન્યુમેટિક પ્રેશર, ઇલેક્ટ્રિકલ એનર્જી, હોટ પોલિમર અને હીટેડ ટૂલિંગ માટે ખુલ્લા કરી શકે છે. સામાન્ય સ્ટોપ બટન દબાવવાથી જોખમી ક્ષેત્રમાં કામ કરવા માટે સલામત સ્થિતિ સ્થાપિત થતી નથી. એમ્પ્લોયર એ નિર્ધારિત કરવું જોઈએ કે કયા કાર્યો સેવા અથવા જાળવણી છે, તમામ ઉર્જા સ્ત્રોતોને ઓળખવા અને પ્રશિક્ષિત અને અધિકૃત કર્મચારીઓ દ્વારા સાઇટની મશીન-વિશિષ્ટ ઊર્જા-નિયંત્રણ પ્રક્રિયાને લાગુ કરવી જોઈએ.
યુનાઇટેડ સ્ટેટ્સના કાર્યસ્થળો માટે,OSHA 29 CFR 1910.147સેવા અને જાળવણીને સંબોધિત કરે છે જ્યાં અણધારી ઉર્જા, સ્ટાર્ટઅપ અથવા સંગ્રહિત ઊર્જાનું પ્રકાશન કર્મચારીને ઇજા પહોંચાડી શકે છે. તેને ઊર્જા-નિયંત્રણ કાર્યક્રમ, લાગુ પડે ત્યાં દસ્તાવેજીકૃત કાર્યવાહી, તાલીમ અને સમયાંતરે નિરીક્ષણની જરૂર છે.OSHA 29 CFR 1910.212સામાન્ય મશીન-ગાર્ડિંગ જરૂરિયાત પૂરી પાડે છે. યુનાઇટેડ સ્ટેટ્સની બહારના છોડોએ તેમના સ્થાન પર લાગુ થતા કાયદાઓ, ધોરણો અને એમ્પ્લોયર પ્રક્રિયાઓનું પાલન કરવું આવશ્યક છે.
પરિવર્તન યોજનાએ એવા કાર્યોને પણ સંબોધિત કરવા જોઈએ કે જેને પરીક્ષણ અથવા સ્થિતિ માટે કામચલાઉ ઊર્જાની જરૂર હોય. તે ઇમ્પ્રુવાઇઝ કરવાની પરવાનગી નથી. જવાબદાર એમ્પ્લોયરે ક્લિયરિંગ ટૂલ્સ અને લોકો માટે એક સુસંગત ક્રમ વ્યાખ્યાયિત કરવો જોઈએ, માત્ર જરૂરી ઉર્જા પુનઃસ્થાપિત કરવી, પરીક્ષણ કરવું, જ્યારે જરૂરી હોય ત્યારે ફરીથી શક્તિ આપવી અને ખુલ્લા કાર્ય ફરી શરૂ થાય તે પહેલાં નિયંત્રણો ફરીથી લાગુ કરવા. હળવો પડદો, ઇન્ટરલોક કરેલ દરવાજો અથવા ઇમરજન્સી સ્ટોપ સામાન્ય કામગીરીને સુરક્ષિત કરી શકે છે, પરંતુ તેને લાગુ જોખમી-ઊર્જા પ્રક્રિયાના વિકલ્પ તરીકે આકસ્મિક રીતે ગણવામાં આવવો જોઈએ નહીં.
સાધનસામગ્રીને લોકોની જેમ કાળજીપૂર્વક સુરક્ષિત કરો. Kinggle ના હોસ્ટઓટોમેટિક બ્લો મોલ્ડિંગ મશીન ઓપરેશન મેન્યુઅલચેતવણી આપે છે કે બ્લો-પિન ચળવળ મોલ્ડ-ઓપન સ્થિતિ સાથે સંકલિત હોવી જોઈએ અને પ્લેટફોર્મ અને ડાઈ-હેડ પોઝિશનિંગ કાર્યોનું વર્ણન કરે છે. ચોક્કસ ઈન્ટરફેસ અને સલામત હિલચાલનો તર્ક મોડેલ, વિકલ્પો અને સોફ્ટવેર સંસ્કરણ દ્વારા બદલાય છે. તેથી, સેટઅપ ટીમે જ્યારે સસ્પેન્ડેડ મોલ્ડ અથવા ખુલ્લા ટૂલ હાજર હોય ત્યારે તેને શોધવાને બદલે સ્ટોપ પહેલાં મશીન-વિશિષ્ટ પરવાનગીવાળી ગતિને ઓળખવી જોઈએ.
ઘાટ, સામગ્રી અને નિયંત્રણોમાં એક નિયંત્રિત ક્રમ ચલાવો
નીચેનો આઠ-તબક્કાનો ક્રમ ઇરાદાપૂર્વક નિયંત્રણ પ્રવાહ તરીકે લખવામાં આવ્યો છે, સાર્વત્રિક યાંત્રિક પ્રક્રિયા તરીકે નહીં. મોલ્ડ દૂર કરવાના વિગતવાર પગલાં, ફાસ્ટનર મૂલ્યો, નળીની પદ્ધતિ, ટૂલિંગ-તાપમાન મર્યાદા અને પરીક્ષણ ગતિ વાસ્તવિક મશીન, ઘાટ અને છોડની સૂચનાઓમાંથી આવવી જોઈએ. સામાન્ય ક્રમનું મૂલ્ય એ છે કે તે કામગીરી, ટૂલિંગ, જાળવણી, સામગ્રી અને ગુણવત્તાને સમાન હેન્ડઓફ પોઈન્ટ આપે છે.
-
બહાર જતી નોકરી છોડો.છેલ્લા સ્વીકૃત જૂના ભાગને ઓળખો, જરૂરી પ્રક્રિયા રેકોર્ડ સાચવો અને આઉટગોઇંગ રેઝિન, લેબલ્સ અને વર્ક-ઇન-પ્રોસેસનું સમાધાન કરો. જો પ્લાન્ટની કંટ્રોલ પ્લાનની જરૂર હોય તો માન્ય નમૂનાને સાચવો.
-
મંજૂર સ્થિતિમાં રોકો.મશીન અને રેઝિન શટડાઉન સૂચનાઓને અનુસરો. હોપર, એક્સ્ટ્રુડર, હેડ અથવા એક્યુમ્યુલેટરમાં બાકી રહેલ ગરમ રહેઠાણ અને સામગ્રીનો હિસાબ રાખો, સામાન્ય વિરામ રેઝિન ફેરફાર માટે યોગ્ય છે એમ માની લેવાને બદલે.
-
ખુલ્લા કામ માટે અલગ કરો.અધિકૃત કર્મચારીઓ સાઇટની જોખમી-ઊર્જા અને લિફ્ટ પ્રક્રિયાઓ લાગુ કરે છે. કોઈ પણ વ્યક્તિ નિર્ધારિત ભય ઝોનમાં પ્રવેશે તે પહેલાં આઇસોલેશન અને સંગ્રહિત હાઇડ્રોલિક, ન્યુમેટિક, ગુરુત્વાકર્ષણ અને થર્મલ ઊર્જાનું સરનામું ચકાસો.
-
આઉટગોઇંગ ઘટકોને દૂર કરો અને સુરક્ષિત કરો.તેમની નિયંત્રિત સૂચનાઓ દ્વારા મોલ્ડ અને સંબંધિત ટૂલિંગને ડિસ્કનેક્ટ કરો, ઉપાડો અને સ્ટોર કરો. સ્વચ્છ કનેક્શનને કેપ કરો અથવા સુરક્ષિત કરો અને તેને આગલી દોડમાં પસાર કરવાને બદલે નુકસાન, લિકેજ અથવા અસામાન્ય વસ્ત્રો રેકોર્ડ કરો.
-
સામાન્ય ઇન્ટરફેસ તપાસો.માઉન્ટિંગ ફેસ, અલાઈનમેન્ટ ફીચર્સ, કૂલિંગ અને એર કનેક્શન, સેન્સર, કેબલ અને સુલભ રક્ષિત વિસ્તાર તપાસો. છુપાયેલ ઇન્ટરફેસ સમસ્યા નવા ઘાટને અનુસરી શકે છે અને રેસીપીની ખામી જેવી દેખાઈ શકે છે.
-
ચકાસાયેલ ઇનકમિંગ પેકેજ ઇન્સ્ટોલ કરો.ફિઝિકલ ID ને રિલીઝ કરેલા જોબ પેકેટ સાથે મેચ કરો. ચપટી, ગરમી અને ગતિના જોખમોને ટાળવા માટે રૂટ જોડાણો, પછી ઉલ્લેખિત માઉન્ટિંગ અને કનેક્શન તપાસ પૂર્ણ કરો.
-
અધિકૃતતા દ્વારા કાર્યો પુનઃસ્થાપિત કરો.કર્મચારીઓ અને સાધનો સાફ કરો, રક્ષકોને પુનઃસ્થાપિત કરો, મંજૂર પુનઃઉર્જાકરણ પ્રક્રિયાને અનુસરો અને નિયંત્રિત પરિસ્થિતિઓમાં અનુમતિ મેન્યુઅલ ગતિ સાબિત કરો. તે આદેશની પુષ્ટિ કરો, પ્રતિસાદ અને ભૌતિક ગતિ સંમત છે.
-
સામગ્રીનો પરિચય આપો અને ઉત્પાદનને લાયક બનાવો.મંજૂર રેઝિન અથવા રંગ સંક્રમણ પૂર્ણ કરો, પ્રકાશિત રેસીપી લોડ કરો, ડાયગ્નોસ્ટિક ભાગો બનાવો, એક સમયે એક પુરાવાયુક્ત કારણને સુધારો અને નિર્ધારિત સ્વીકૃતિ વિંડો પસાર થયા પછી જ ઉત્પાદન પ્રકાશિત કરો.
સ્ટેજ માલિકે દરેક હેન્ડઓફ પર સહી કરવી જોઈએ અથવા ડિજિટલી સ્વીકારવી જોઈએ. તે નાનું નિયંત્રણ અસ્પષ્ટ નિવેદનોને અટકાવે છે જેમ કે જ્યારે ઠંડક કનેક્ટ ન હોય ત્યારે "મોલ્ડ તૈયાર છે" અથવા "રેસીપી લોડ થયેલ છે" જ્યારે એક સહાયક ઉપકરણ હજુ પણ અગાઉનું SKU ધરાવે છે. તે એ પણ બતાવે છે કે સમય ખરેખર ક્યાં ખોવાઈ ગયો હતો: અધિકૃતતાની રાહ જોવી, હાર્ડવેર શોધવું, ઈન્ટરફેસ સુધારવું, જૂનો રંગ સાફ કરવો, પેરિઝન સ્થિર કરવું અથવા ગુણવત્તા પરીક્ષણનું પુનરાવર્તન કરવું.
ટૂલિંગ સંબંધ પર વધુ વિગત માટે, Kinggle's નો ઉપયોગ કરોએક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મોલ્ડ ડિઝાઇન માર્ગદર્શિકા. બંધ મશીનમાંથી ઉત્પાદનમાં નિયંત્રિત વળતર માટે, નો ઉપયોગ કરોબ્લો મોલ્ડિંગ મશીન સ્ટાર્ટઅપ ચેકલિસ્ટ. તે લેખો વ્યક્તિગત તબક્કાઓને વિસ્તૃત કરે છે; આ ચેન્જઓવર પેજ એક મંજૂર જોબથી બીજામાં ક્રોસ-ફંક્શનલ હેન્ડઓફની માલિકી ધરાવે છે.
રેઝિન અને રંગ પરિવર્તનને સામગ્રી-પથના નિર્ણય તરીકે માનો
જ્યારે આગલી બેગ હોપર સુધી પહોંચે ત્યારે બ્લો મોલ્ડિંગ સામગ્રીમાં ફેરફાર પૂર્ણ થતો નથી. આઉટગોઇંગ રેઝિન અથવા રંગ કન્વેઇંગ લાઇન, લોડર્સ, હોપર્સ, બ્લેન્ડર, ફીડ થ્રોટ્સ, સ્ક્રુ અને બેરલ, એડેપ્ટર્સ, એક્સટ્રુઝન હેડ, એક્યુમ્યુલેટર ફ્લો પાથ અને ડાઇ ટૂલિંગમાં રહી શકે છે. સંક્રમણ યોજનાએ ઓળખવું જોઈએ કે તેમાંથી કયું વોલ્યુમ સામેલ છે અને જ્યાં મિશ્રિત અથવા રંગહીન સામગ્રી એકત્રિત કરવામાં આવશે. તેમાં એ પણ જણાવવું જોઈએ કે શું સંક્રમણ સામગ્રી પુનઃપ્રાપ્ત થઈ શકે છે, ક્વોરેન્ટાઈન હોવી જોઈએ અથવા પ્લાન્ટના સામગ્રી નિયમો હેઠળ નિકાલ થવો જોઈએ.
રેઝિન સપ્લાયરની મંજૂર શટડાઉન, સ્ટાર્ટઅપ અને શુદ્ધિકરણ માર્ગદર્શન તેમજ મશીનની સૂચનાઓનું પાલન કરો. એવું માનશો નહીં કે સાર્વત્રિક શુદ્ધિકરણ સામગ્રી, તાપમાન અથવા જથ્થો દરેક પોલિમર, કલરન્ટ અને એક્સટ્રુઝન સિસ્ટમ માટે કામ કરે છે. કુદરતીમાંથી શ્યામ સામગ્રીમાં ફેરફાર શ્યામથી કુદરતીમાં એક અલગ દૃશ્યતા સમસ્યા રજૂ કરે છે. સમાન પોલિમરના ગ્રેડ વચ્ચેનો ફેરફાર હજુ પણ ઓગળવાની શક્તિ, સોજો, ઠંડક અને પેરિઝન વર્તનને બદલી શકે છે. પોલિમર પરિવારો વચ્ચે ફેરફાર માટે વધુ ચોક્કસ સુસંગતતા અને અધોગતિ સમીક્ષાની જરૂર પડી શકે છે. કીંગલ્સHDPE વિરુદ્ધ PP બ્લો મોલ્ડિંગ માર્ગદર્શિકાસમજાવે છે કે શા માટે સામગ્રીના નામને સાદા અવેજી તરીકે ગણવાને બદલે ભાગ, પ્રક્રિયા અને માન્યતા પેકેજ પર પુનર્વિચાર કરવો જોઈએ.
લ્યોન્ડેલબેસેલ્સબ્લો મોલ્ડિંગ મુશ્કેલીનિવારણ માર્ગદર્શિકાબહારના દૂષણ અને ડિગ્રેડેડ રેઝિનને ડાઇ લાઇન્સ, સ્ટ્રેકિંગ, ઓફ-કલર કણો અને છિદ્રોના સ્ત્રોત તરીકે ઓળખે છે. તે ખાસ કરીને મટિરિયલ-હેન્ડલિંગ હાઉસકીપિંગ, દૂષિત રિગ્રિન્ડ, રેઝિન વચ્ચે નબળી શુદ્ધિકરણ અને શક્ય ફાળો આપનારાઓ તરીકે નબળી શટડાઉન અથવા સ્ટાર્ટઅપ પ્રેક્ટિસ તરફ નિર્દેશ કરે છે. આ ડાયગ્નોસ્ટિક સંબંધો છે, કિંગગલ ઓપરેટિંગ સેટપોઇન્ટ્સ નથી.
હેન્ડઓફમાં સકારાત્મક સામગ્રી ઓળખ બનાવો. રેઝિન સપ્લાયર, ગ્રેડ, લોટ, માસ્ટરબેચ, રેશિયો, રીગ્રાઈન્ડ સોર્સ અને ફીડ સિસ્ટમમાં નવું મિશ્રણ દાખલ થયો તે સમય રેકોર્ડ કરો. જ્યારે જરૂરી હોય ત્યારે જાળવી રાખેલા નમૂનાઓ સાથે લેબલ્સ અથવા બારકોડ રેકોર્ડ રાખો. જો પ્રથમ નવા ભાગો કાળા ડાઘ, છટાઓ અથવા રંગ કેરીઓવર દર્શાવે છે, તો ટાઇમસ્ટેમ્પ અને સામગ્રી-પાથ રેકોર્ડ દૂષણ અથવા અધોગતિથી અનુમાનિત સંક્રમણને અલગ પાડવામાં મદદ કરે છે. આએક્સટ્રુઝન બ્લો મોલ્ડિંગ ખામી માર્ગદર્શિકાએક વ્યાપક લક્ષણ-થી-પુરાવા મેટ્રિક્સ પ્રદાન કરે છે.
જૂના ઉત્પાદનની ધારણાઓને આયાત કર્યા વિના રેસીપી પુનઃસ્થાપિત કરો
સાચવેલી રેસીપી ત્યારે જ ઉપયોગી બને છે જ્યારે તેની ઓળખ અને અવકાશ સ્પષ્ટ હોય. આવનારા રેકોર્ડમાં પ્રોડક્ટ રિવિઝન, મોલ્ડ અને ટૂલિંગ કોમ્બિનેશન, રેઝિન ગ્રેડ, સંબંધિત કંટ્રોલર ફાઇલ, મંજૂરીની સ્થિતિ અને છેલ્લી વેરિફાઇડ તારીખ દર્શાવવી જોઈએ. ઍક્સેસ અધિકારોએ રિલીઝ થયેલ પ્રોડક્શન રેસિપીને ડેવલપમેન્ટ ટ્રાયલ્સથી અલગ પાડવી જોઈએ. ફાઇલ લોડ કરતા પહેલા, ઓપરેટરે ખાતરી કરવી જોઈએ કે હાર્ડવેર સાચા છે તેની સાબિતી તરીકે રેસીપી નામનો ઉપયોગ કરવાને બદલે ભૌતિક મશીનની સ્થિતિ ફાઇલ સાથે મેળ ખાય છે.
રેસીપીનો અવકાશ સમગ્ર સિસ્ટમમાં વિભાજિત કરી શકાય છે. મુખ્ય HMI માં મોલ્ડ-ઓપન અને ક્લોઝ પોઝિશન, ગતિની ગતિ, વિલંબ, બ્લો ટાઇમિંગ, ઠંડકનો સમય, ટેક-આઉટ લોજિક અને ફંક્શન સિલેક્શન હોઈ શકે છે. એક અલગ દિવાલ-જાડાઈ નિયંત્રક શોટ અથવા સાયકલ માહિતી, ડાઇ-ગેપ મૂલ્યો અને પેરિઝન પ્રોફાઇલને પકડી શકે છે. ડાઉનસ્ટ્રીમ સાધનો ટ્રિમિંગ, લીક-પરીક્ષણ અથવા કન્વેયર સેટિંગ્સ જાળવી શકે છે. Kinggle ના હોસ્ટMoog DigiPack III મેન્યુઅલસમજાવે છે કે સંગ્રહિત કન્ટેનર ફાઇલોમાં પ્રોગ્રામ કરેલ પેરિઝન પ્રોફાઇલ અને ટૂલિંગ કેલિબ્રેશન માહિતી શામેલ હોઈ શકે છે. તે એમ પણ જણાવે છે કે જ્યારે એક કન્ટેનરમાંથી બીજા કન્ટેનરમાં ફેરફાર કરવામાં આવે ત્યારે ચોક્કસ ડાઇ-ગેપ ટૂલિંગ કેલિબ્રેશન મહત્વપૂર્ણ છે.
તે પુરાવા એક મહત્વપૂર્ણ નિયમને સમર્થન આપે છે: સોફ્ટવેર ફાઇલને ઓપરેટ કરવા માટે માપાંકિત કરવામાં આવી હતી તે ટૂલિંગમાંથી અલગ કરશો નહીં. એ જ કંટ્રોલર મેન્યુઅલ નોંધે છે કે બીબામાં ફેરફાર માટે ડાઇ-ગેપ ટૂલિંગ ફેરફારની પણ જરૂર પડી શકે છે. ફાઇલ કે જેણે એક ડાઇ, મેન્ડ્રેલ અને કેલિબ્રેશન સાથે સ્વીકૃત કન્ટેનર બનાવ્યું છે તે આઇટમ બદલાયા પછી આપમેળે માન્ય નથી. જ્યાં પ્લાન્ટે માસ્ટર સેટિંગને મંજૂરી આપી છે, ત્યાં લોડ કરેલા રિવિઝનને રિલીઝ કરેલા રેકોર્ડ સાથે સરખાવો અને કોઈપણ ઇરાદાપૂર્વકના તફાવતને દસ્તાવેજ કરો. પ્રથમ ભાગોને ટ્યુન કરતી વખતે માસ્ટર પર ફરીથી લખશો નહીં.
માત્ર મશીન-વિશિષ્ટ પ્રક્રિયા દ્વારા મંજૂર ગતિઓને સાબિત કરવા માટે મેન્યુઅલ અથવા સેટઅપ મોડનો ઉપયોગ કરો. ઓટોમેટિક સાયકલિંગ પહેલા મોલ્ડ ક્લિયરન્સ, બ્લો-પિન અથવા કોર રિલેશનશિપ, ડાઇ-હેડ અને પ્લેટેન પોઝિશન, ટેક-આઉટ પાથ, ગાર્ડ્સ અને ફીડબેક ચકાસો. કિંગગલનું ઓપરેશન મેન્યુઅલ મેન્યુઅલ કાર્યોનું વર્ણન કરે છે અને ચેતવણી આપે છે કે બ્લો-પિન મૂવમેન્ટ ઓપન મોલ્ડ સાથે સંકલિત હોવી જોઈએ. કારણ કે ઇન્ટરફેસ અને વૈકલ્પિક કાર્યો અલગ અલગ હોય છેHMI સેટિંગ્સ અને એલાર્મ માર્ગદર્શિકાઅવેજી તરીકે ઉપયોગ કરવાને બદલે ચોક્કસ મશીન મેન્યુઅલ સાથે વાંચવું જોઈએ.
જ્યારે ટ્યુનિંગ શરૂ થાય, ત્યારે જણાવેલ કારણસર એક નિયંત્રિત ચલ બદલો, જૂના અને નવા મૂલ્યોને રેકોર્ડ કરો અને તેનો નિર્ણય કરતા પહેલા પ્રક્રિયાના પ્રતિભાવની રાહ જુઓ. પેરિઝન ડિસ્ટ્રિબ્યુશન, પાર્ટ વેઇટ, એક્સટ્રુઝન બિહેવિયર, ઠંડક અને મોલ્ડ પોઝિશન ક્રિયાપ્રતિક્રિયા કરે છે. આપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાએકલા દેખાવ દ્વારા પોઈન્ટને સુંવાળી કરવાને બદલે માપેલ દિવાલ સ્થાનો સાથે પ્રોફાઇલને કેવી રીતે કનેક્ટ કરવું તે સમજાવે છે.
પરિવર્તનની સફળતાને માપતા પહેલા પ્રથમ ભાગોને માન્ય કરો
પ્રથમ બંધ ભાગ ફક્ત એક જ પ્રશ્નનો જવાબ આપે છે: રેખા કંઈક બનાવી શકે છે. તે સાબિત કરતું નથી કે ભાગ રેખાંકન, કાર્યાત્મક અથવા પ્રક્રિયા આવશ્યકતાઓને પૂર્ણ કરે છે. પ્રારંભિક ટુકડાઓને ડાયગ્નોસ્ટિક નમૂનાઓ તરીકે માને છે. તેમને અનુક્રમ, સમય, સ્ટેશન, કેવિટી અથવા ડાય આઉટલેટ દ્વારા યોગ્ય તરીકે ચિહ્નિત કરો. પ્રક્રિયા કન્વર્જિંગ, ડ્રિફ્ટિંગ અથવા બાજુ-વિશિષ્ટ ખામીને પુનરાવર્તિત કરી રહી છે તે જોવા માટે તેમને લાંબા સમય સુધી ક્રમમાં રાખો.
ઓળખ અને સ્થૂળ સ્થિતિથી શરૂઆત કરો. સાચો ભાગ અને પુનરાવર્તન, રેઝિન અને રંગ, ગરદન અથવા ઇન્ટરફેસ ભૂમિતિ, સંપૂર્ણ રચના, ટ્રિમિંગ માર્ગ અને સ્પષ્ટ નુકસાનની પુષ્ટિ કરો. પછી ભાગનું વજન, દિવાલનું વિતરણ, નિર્ણાયક પરિમાણો, દેખાવ અને જરૂરી કાર્યાત્મક પરીક્ષણો માટે નિયંત્રિત યોજના લાગુ કરો. લીક, ડ્રોપ, પ્રેશર, લોડ, રાસાયણિક-પ્રતિરોધક અથવા ફિટ પરીક્ષણો ઉત્પાદન-વિશિષ્ટ છે; ખરીદનારના ડ્રોઇંગ, સ્ટાન્ડર્ડ અથવા વેલિડેશન પ્લાન માટે જરૂરી હોય તે જ શામેલ કરો. સાર્વત્રિક સહિષ્ણુતા અથવા નમૂના ગણતરીની શોધ કરશો નહીં.
સ્વીકૃતિ નમૂનાએ વાસ્તવિક ઉત્પાદન વ્યવસ્થાનું પ્રતિનિધિત્વ કરવું જોઈએ. ડબલ-સ્ટેશન મશીન પર, બંને બાજુના નમૂના લો. મલ્ટિ-હેડ અથવા મલ્ટિ-કેવિટી સેટઅપ પર, માથા અથવા પોલાણની ઓળખને સાચવો જેથી સરેરાશ એક નિષ્ફળ આઉટપુટને છુપાવી ન શકે. જો ડાઉનસ્ટ્રીમ ટ્રીમર અથવા લીક ટેસ્ટર વેચી શકાય તેવા ભાગની પ્રક્રિયાનો ભાગ છે, તો તે સાધનને પણ લાયક બનાવો. એક બોટલ જે ઘાટમાંથી પસાર થાય છે પરંતુ ટ્રિમિંગ પછી નિષ્ફળ જાય છે તે સ્વીકૃત ઉત્પાદન પરિણામ નથી. આફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકાબતાવે છે કે કેવી રીતે ઉત્પાદન, પ્રક્રિયા અને પરીક્ષણ પુરાવા શિપમેન્ટ પહેલાં એકસાથે જોડી શકાય છે; ઉત્પાદન પરિવર્તન દરમિયાન સમાન ટ્રેસેબિલિટી સિદ્ધાંત લાગુ પડે છે.
રક્ષકો, પ્રતિસાદ, ઉપયોગિતાઓ, મેન્યુઅલ ગતિ અને સામગ્રી પ્રવાહ માન્ય સેટઅપ સાથે સંમત છે.
ઓળખાયેલ નમૂનાઓ રેખાંકન, દ્રશ્ય, પરિમાણીય, દિવાલ અને કાર્યાત્મક આવશ્યકતાઓને પસાર કરે છે જે લાગુ પડે છે.
પ્લાન્ટની નિર્ધારિત સળંગ અથવા સમય-આધારિત ઉત્પાદન વિન્ડો તમામ સંબંધિત આઉટપુટમાંથી પસાર થાય છે.
પ્લાન્ટના નિયુક્ત સત્તાધિકારી દ્વારા જ લાઇન છોડો. સ્વીકૃત નમૂનાઓ અને રેસીપી પુનરાવર્તન કે જે તેમને ઉત્પન્ન કરે છે તે રેકોર્ડ કરો. જો પ્રક્રિયા તેની લાયકાતવાળી શ્રેણીને છોડ્યા વિના મંજૂર વિન્ડો સુધી પહોંચી શકતી નથી, તો સેટિંગ્સમાં વધારો કરવાનું બંધ કરો અને ટૂલિંગ, ઉપયોગિતાઓ, સામગ્રી, મશીનની સ્થિતિ અથવા મૂળ પ્રક્રિયા ડિઝાઇનની તપાસ કરો. કીંગલ્સઉપયોગિતા જરૂરિયાતો માર્ગદર્શિકામશીન સેટિંગની સમસ્યાને અસ્થિર હવા, પાણી અથવા વિદ્યુત પુરવઠાથી અલગ કરવામાં મદદ કરે છે.
તૈયારીને સ્ટોપની બહાર ખસેડીને પરિવર્તનનો સમય ઘટાડવો
સૌથી સુરક્ષિત તક સામાન્ય રીતે ઝડપી રેંચ વર્ક નથી. તે કામને દૂર કરી રહ્યું છે જે બંધ વિન્ડોની અંદર ન હોવું જોઈએ. રેકોર્ડ કરેલ પરિવર્તનની સમીક્ષા કરો અને દરેક વિલંબને વર્ગીકૃત કરો: ઘાટની રાહ જોવી, પુનરાવર્તનની પુષ્ટિ કરવી, નળી શોધવી, સામગ્રીના કન્ટેનરને સાફ કરવું, ફાઇલ ડાઉનલોડ કરવી, ટેસ્ટ ફિક્સ્ચર શોધવું, ગુણવત્તાની રાહ જોવી અથવા ક્ષતિગ્રસ્ત કનેક્શનને સુધારવું. આમાંના ઘણા કાર્યો છેલ્લા સ્વીકૃત જૂના ભાગ પહેલાં પૂર્ણ અથવા ચકાસી શકાય છે, જો કે તૈયારી ઉત્પાદન અથવા રક્ષણમાં દખલ ન કરે.
દરેક પુનરાવર્તિત ઉત્પાદન પરિવાર માટે ચલાવવા માટે તૈયાર કીટ બનાવો. તેમાં ચકાસાયેલ કનેક્શન નકશા, સંરક્ષિત ફાસ્ટનર્સ, લેબલવાળા હોઝ, સેન્સર કૌંસ, મંજૂર રેસીપી સંદર્ભો, નમૂના યોજનાઓ અને ડાઉનસ્ટ્રીમ ચેન્જ ભાગો શામેલ હોઈ શકે છે. વિઝ્યુઅલ ઓળખનો ઉપયોગ કરો જે દુકાનના વાતાવરણમાં ટકી રહે. મોલ્ડ અને ટૂલિંગ સ્ટોર કરો જેથી લિફ્ટિંગ પોઈન્ટ્સ અને કનેક્શન ફેસ સુલભ અને સુરક્ષિત રહે. એક કિટ શોધ અને અર્થઘટન ઘટાડવું જોઈએ; જ્યારે નિયંત્રિત આઇટમ ખૂટે છે ત્યારે તેને ક્યારેય અવેજીને પ્રોત્સાહિત કરવી જોઈએ નહીં.
ઇજનેરી સમીક્ષા પછી જ ઇન્ટરફેસને પ્રમાણિત કરો. સતત નળીના સ્થાનો, કનેક્ટરની ઓળખ, માઉન્ટિંગ સંદર્ભો અને રેસીપી નામકરણ નિર્ણયના સમયને ઘટાડી શકે છે, પરંતુ તેઓ દબાણ, તાપમાન, પ્રવાહ, હલનચલન અને સલામતીની જરૂરિયાતો સાથે મેળ ખાતા હોવા જોઈએ. જો ઝડપી-પરિવર્તન વિશેષતા માનવામાં આવે છે, તો હકારાત્મક લોકીંગ, પ્રતિસાદ, લિકેજ, જાળવણી, ભૂલ પ્રૂફિંગ અને સાઇટના જોખમ મૂલ્યાંકન સહિત સંપૂર્ણ સિસ્ટમનું મૂલ્યાંકન કરો. સ્પીડ પ્રોજેક્ટને બિનદસ્તાવેજીકૃત હાર્ડવેર ફેરફારમાં ફેરવશો નહીં.
એક સમયે એક સુધારો પસંદ કરવા માટે ચેન્જઓવર રેકોર્ડનો ઉપયોગ કરો. જો કલર ક્લીયરિંગ પ્રભુત્વ ધરાવે છે, તો મટિરિયલ રૂટીંગ અને મંજૂર શુદ્ધ કરવાની વ્યૂહરચના તપાસો. જો સંરેખણ પ્રભુત્વ ધરાવે છે, તો સ્ટોરેજ, લોકેટિંગ ફીચર્સ અને મોલ્ડની સ્થિતિનું નિરીક્ષણ કરો. જો પ્રથમ-ભાગનું ટ્યુનિંગ પ્રભુત્વ ધરાવે છે, તો ઓડિટ રેસીપી ગવર્નન્સ, ટૂલિંગ કેલિબ્રેશન અને પ્રક્રિયા પુરાવા. જો ગુણવત્તા પ્રતીક્ષાનું વર્ચસ્વ હોય, તો પ્રી-સ્ટેજ માપાંકિત ગેજ અને વ્યાખ્યાયિત કરો કે કોણ નોકરીને મુક્ત કરી શકે છે. ધ્યેય પુનરાવર્તિત પ્રથમ સ્વીકૃત ઉત્પાદન વિન્ડો છે, સ્ક્રેપ દ્વારા અનુસરવામાં આવેલ રેકોર્ડ-સેટિંગ શુષ્ક ફેરફાર નથી.
જાળવણી કાર્યનું પણ સ્પષ્ટ આયોજન કરવું જોઈએ. ફેરફારથી નિરીક્ષણો માટે ઍક્સેસ મળી શકે છે, પરંતુ કાર્યોને જોડવાથી અવકાશ, લોકો અને ઊર્જા-નિયંત્રણની જરૂરિયાતો બદલાય છે. નો ઉપયોગ કરોનિવારક જાળવણી ચેકલિસ્ટઆયોજિત હસ્તક્ષેપમાં શું છે તે નક્કી કરવા. જાળવણીના તારણોને ઉત્પાદન સેટઅપ ફેરફારોથી અલગ રાખો જેથી કરીને રિકરિંગ સાધનોની સમસ્યાઓ દૃશ્યમાન રહે.
એક ચેન્જઓવર રેકોર્ડ બનાવો જે આગામી રનને સરળ બનાવે
એક ઉપયોગી રેકોર્ડ પૂર્ણ કરવા માટે પૂરતો ટૂંકો અને રનને પુનઃનિર્માણ કરવા માટે પૂરતો ચોક્કસ છે. ઓળખ સાથે પ્રારંભ કરો: તારીખ અને સમય, મશીન, આઉટગોઇંગ અને ઇનકમિંગ પ્રોડક્ટ રિવિઝન, મોલ્ડ અને ટૂલિંગ ID, મટિરિયલ ગ્રેડ અને લોટ, રેસીપી રિવિઝન, ટીમના સભ્યો અને રિલીઝ ઓથોરિટી. અગાઉ વ્યાખ્યાયિત કરેલા ચાર ટાઈમિંગ પોઈન્ટ ઉમેરો, વત્તા શુદ્ધ સામગ્રી, સેટઅપ રિજેક્ટ અને હોલ્ડ પ્રોડક્ટની રકમ અથવા વજન. જો પ્લાન્ટ એક ક્ષેત્રને વિશ્વસનીય રીતે માપી શકતું નથી, તો તેનો અંદાજ લગાવવાને બદલે તેને અનુપલબ્ધ તરીકે લેબલ કરો.
અવલોકનક્ષમ ભાષામાં અપવાદો રેકોર્ડ કરો. "મોલ્ડ સર્કિટ B થી ઠંડકનું વળતર કોઈ પ્રવાહ દર્શાવતું નથી" એ "પાણીની સમસ્યા" કરતાં વધુ ઉપયોગી છે. "રેસીપી ફાઇલ 14 લોડ થઈ; SKU X પર ડાઉનસ્ટ્રીમ ટેસ્ટર રહ્યું" હેન્ડઓફ નિષ્ફળતાને ઓળખે છે. સંબંધિત ઓળખ માર્કર સાથે અનપેક્ષિત વસ્ત્રો, લિકેજ, ક્ષતિગ્રસ્ત કનેક્ટર્સ અથવા પુનરાવર્તિત ભાગની ખામીઓનો ફોટોગ્રાફ કરો. સુધારાત્મક કાર્યને ઑપરેટરની ટિપ્પણીમાં દફનાવી દેવાને બદલે જાળવણી અથવા બિન-અનુસંગિક પ્રણાલી સાથે લિંક કરો.
| રેકોર્ડ બ્લોક | ન્યૂનતમ ઉપયોગી ક્ષેત્રો | પ્રશ્ન તે આગલી વખતે જવાબ આપે છે |
|---|---|---|
| નોકરીની ઓળખ | મશીન, પ્રોડક્ટ, મોલ્ડ, ટૂલિંગ, મટિરિયલ અને રેસીપી રિવિઝન | શું ભૌતિક અને ડિજિટલ પેકેજ મેળ ખાય છે? |
| સમય | છેલ્લે સ્વીકૃત જૂનો ભાગ, પ્રથમ રચાયેલ નવો ભાગ, પ્રથમ સ્વીકૃત ભાગ, સ્થિર-વિન્ડો રિલીઝ | રોકાયેલ અંતરાલ લાયકાતનો સમય ક્યાં બન્યો? |
| નુકશાન | જથ્થાને શુદ્ધ કરો, સેટઅપ નકારે છે, ઉત્પાદન અને શ્રમ ભૂમિકા દ્વારા રાખવામાં આવે છે | શું ટૂંકા સ્ટોપથી નુકસાન અન્યત્ર ખસેડવામાં આવ્યું હતું? |
| વિલંબ કોડ | પ્રતીક્ષા, શોધ, સમારકામ, સફાઈ, ટ્યુનિંગ, પરીક્ષણ અથવા અધિકૃતતા | કઈ તૈયારી અથવા સિસ્ટમની સમસ્યામાં સુધારો કરવો જોઈએ? |
| સ્વીકૃતિ | નમૂના IDs, માપ, પરીક્ષણો, મંજૂરી અને અંતિમ રેસીપી પુનરાવર્તન | કયા પુરાવા સાબિત કરે છે કે લાઇન રિલીઝ કરવામાં આવી હતી? |
| અપવાદ | અવલોકન કરેલ સમસ્યા, માલિક, નિયંત્રણ અને લિંક કરેલ ક્રિયા | એ જ નોકરી પરત આવે તે પહેલાં શું સુધારવું જોઈએ? |
એક શ્રેષ્ઠ રન પર આધાર રાખવાને બદલે ઉત્પાદન પરિવાર દ્વારા પુનરાવર્તિત ફેરફારોની સમીક્ષા કરો. દરેક ટાઈમિંગ સ્ટેજ, રિકરિંગ અપવાદો અને પુનરાવર્તિત સ્ક્રેપ મોડ્સનો મધ્યક અને ફેલાવો જુઓ. એક અસાધારણ રીતે ઝડપી ઘટનાએ ચેકને છોડી દીધો હોય, આદર્શ પરિસ્થિતિઓથી લાભ મેળવ્યો હોય અથવા અલગ સ્વીકૃતિ વ્યાખ્યાનો ઉપયોગ કર્યો હોય. ડેટાનો હેતુ ધોરણ અને તૈયારીને બહેતર બનાવવાનો છે, ઓપરેટરોને બાયપાસિંગ સલામતી માટે દબાણ કરવાનો નથી.

વર્તમાન મંજૂર બેઝલાઇન અને આગળની ક્રિયા સાથે રેકોર્ડ બંધ કરો. જો ફેરફાર વધુ સારું સેટઅપ બનાવે છે, તો માસ્ટરને અપડેટ કરતા પહેલા પ્લાન્ટની મંજૂરી પ્રક્રિયા દ્વારા સુધારેલા મૂલ્યોને રૂટ કરો. જો તે ડિઝાઇનની સમસ્યાને ઉજાગર કરે છે, તો જ્યાં સુધી એન્જિનિયરિંગ તેને બંધ ન કરે ત્યાં સુધી અસ્થાયી નિયંત્રણને દૃશ્યમાન રાખો. આ શિસ્ત દરેક ફટકો મોલ્ડિંગ મશીન પરિવર્તનને અન્ય અલગ શિફ્ટ ઇવેન્ટને બદલે ઉપયોગી પુરાવામાં ફેરવે છે.
બ્લો મોલ્ડિંગ ચેન્જઓવર વિશે વારંવાર પૂછાતા પ્રશ્નો
બ્લો મોલ્ડિંગ મશીન ચેન્જઓવરમાં શું શામેલ છે?
સંપૂર્ણ પરિવર્તનમાં મોલ્ડ, ડાઇ અને મેન્ડ્રેલ, બ્લો પિન, કોર અથવા ઇન્સર્ટ્સ, રેઝિન, માસ્ટરબેચ, રિગ્રાઇન્ડ નિયમ, HMI રેસીપી, દિવાલ-જાડાઈ પ્રોફાઇલ, ટેક-આઉટ, ટ્રીમર, લીક ટેસ્ટર, કન્વેયર માર્ગદર્શિકાઓ, લેબલ્સ અને પેક-આઉટનો સમાવેશ થઈ શકે છે. ચોક્કસ અવકાશ આઉટગોઇંગ અને ઇનકમિંગ પ્રોડક્ટ પેકેજો વચ્ચેના તફાવતો પર આધારિત છે. સ્ટોપ પહેલાં તે તફાવતોને વ્યાખ્યાયિત કરો. જો માત્ર મોલ્ડ સૂચિબદ્ધ હોય, તો ટીમ જૂના મટિરિયલ રૂટ, કંટ્રોલર ફાઇલ અથવા ડાઉનસ્ટ્રીમ સેટિંગ સાથે પુનઃપ્રારંભ કરી શકે છે.
પરિવર્તનનો સમય ક્યારે શરૂ થવો જોઈએ અને ક્યારે બંધ થવો જોઈએ?
વ્યવહારુ વ્યાખ્યા આઉટગોઇંગ જોબના છેલ્લા સ્વીકૃત ભાગથી શરૂ થાય છે અને આવનારી જોબ માટે પ્રથમ સ્વીકૃત ઉત્પાદન વિન્ડો પર સમાપ્ત થાય છે. પ્રથમ રચાયેલા ભાગ અને પ્રથમ સ્વીકૃત ભાગ માટે મધ્યવર્તી સમય પણ રેકોર્ડ કરો. પ્લાન્ટે ઉત્પાદન વિન્ડોને વ્યાખ્યાયિત કરવી જોઈએ, જેમ કે સળંગ ભાગોની નિર્દિષ્ટ સંખ્યા અથવા તમામ સંબંધિત સ્ટેશનો, પોલાણ અથવા માથા પર સમય-આધારિત નમૂના. સમાન વ્યાખ્યાનો ઉપયોગ કરીને ભવિષ્યની સરખામણીઓ અર્થપૂર્ણ બને છે.
પ્લાન્ટ બ્લો મોલ્ડિંગ મોલ્ડ બદલવાનો સમય સુરક્ષિત રીતે કેવી રીતે ઘટાડી શકે છે?
ઓળખ, સ્ટેજીંગ, સફાઈ, રેસીપી વેરિફિકેશન, ગેજની તૈયારી અને ગુણવત્તા આયોજનને રોકાયેલા અંતરાલની બહાર ખસેડો જ્યાં આ પ્રવૃત્તિઓ ઉત્પાદનમાં દખલ કર્યા વિના કરી શકાય છે. ઇન્ટરફેસને લેબલ કરો, સ્ટોરેજને સુરક્ષિત કરો, જોબ-વિશિષ્ટ કિટ્સ તૈયાર કરો અને દરેક હેન્ડઓફ માટે માલિકોને સોંપો. ફિઝિકલ મોલ્ડ વર્કથી અલગ રાહ અને સુધારણા સમયનું વિશ્લેષણ કરો. રક્ષકોને બાયપાસ કરીને, જોખમી-ઊર્જા નિયંત્રણોને છોડીને, બિનરેટેડ લિફ્ટિંગ સાધનોનો ઉપયોગ કરીને અથવા જરૂરી ચેક પાસ થાય તે પહેલાં ભાગો સ્વીકારીને સમય ઓછો કરશો નહીં.
શું સાચવેલી રેસીપી લોડ કરવાથી સેટઅપ સમાપ્ત થાય છે?
ના. સાચવેલી રેસીપી ઇન્સ્ટોલ કરેલ મોલ્ડ, ડાઇ ટૂલિંગ, બ્લો પિન, સામગ્રી અને ઉત્પાદનના પુનરાવર્તન સાથે મેળ ખાતી હોવી જોઈએ. કેટલીક સેટિંગ્સ અલગ પેરિઝન કંટ્રોલર અથવા ડાઉનસ્ટ્રીમ મશીનમાં પણ રહી શકે છે. સંપૂર્ણ ફાઇલ સેટની પુષ્ટિ કરો, પરવાનગી આપેલ મેન્યુઅલ ગતિ સાબિત કરો અને રીલીઝ કરેલ બેઝલાઇન સાથે વાસ્તવિક મશીન વર્તનની તુલના કરો. Moog's DigiPack III મેન્યુઅલ લિંક્સ પેરિઝન-પ્રોફાઇલ અને ડાઇ-ગેપ ટૂલિંગ કેલિબ્રેશન માહિતી સાથે કન્ટેનર ફાઇલોને સંગ્રહિત કરે છે, જેના કારણે હાર્ડવેર ઓળખ અને ફાઇલ ઓળખ જોડાયેલ રહેવી જોઈએ.
ભૌતિક પરિવર્તન પછી કાળા ડાઘ અથવા રંગની છટાઓ શા માટે દેખાય છે?
સંભવિત કારણોમાં હેન્ડલિંગ અથવા ઓગળવાના માર્ગમાં જૂની સામગ્રી બાકી રહે છે, દૂષિત રેઝિન અથવા રિગ્રિન્ડ, સ્થિર વિસ્તારમાંથી છૂટી પડેલી ડિગ્રેડેડ રેઝિન, અસમાન રંગનું મિશ્રણ, હીટરની ખામી અથવા અયોગ્ય શટડાઉન અને શુદ્ધિકરણનો સમાવેશ થાય છે. સેટિંગ્સ બદલતા પહેલા રેઝિન અને સંક્રમણ રેકોર્ડ સાચવો. મંજૂર મશીન અને રેઝિન-સપ્લાયર પ્રક્રિયાને અનુસરો, સામગ્રીના માર્ગનું નિરીક્ષણ કરો અને પેરિઝનની આસપાસ ખામી રેન્ડમ અથવા નિશ્ચિત છે કે કેમ તે વર્ગીકૃત કરો. એવું માનશો નહીં કે દરેક રેઝિન અને માથા માટે એક સાર્વત્રિક શુદ્ધિકરણ પદ્ધતિ સલામત છે.
મુશ્કેલ પરિવર્તન વિશે કિંગગલને કઈ માહિતી મોકલવી જોઈએ?
મશીન અને કંટ્રોલરની ઓળખ, આઉટગોઇંગ અને ઇનકમિંગ પ્રોડક્ટ ડ્રોઇંગ્સ, મોલ્ડ અને ટૂલિંગ ID, રેઝિન ગ્રેડ અને લોટ, માસ્ટરબેચ અને રિગ્રિન્ડ વિગતો, રેસીપી રિવિઝન, એલાર્મ હિસ્ટ્રી, યુટિલિટી રીડિંગ્સ, ચેન્જઓવર સમયરેખા, ચિહ્નિત નમૂનાના ફોટોગ્રાફ્સ અને માપેલ નિષ્ફળતા ડેટા મોકલો. વિડિયો માત્ર ત્યારે જ શામેલ કરો જ્યારે તેને જોખમી ક્ષેત્રમાં પ્રવેશ્યા વિના કેપ્ચર કરી શકાય. વિશિષ્ટ પુરાવા ચર્ચાને વધુ અસરકારક રીતે સામગ્રી-પાથ, ટૂલિંગ, નિયંત્રણ, ઉપયોગિતા અથવા ભાગ-ડિઝાઇન સમસ્યાને અલગ કરવા દે છે.
ઉત્પાદન પેકેજની આસપાસ મશીનની યોજના બનાવો
નવો ઘાટ, નવી સામગ્રી અથવા પુનરાવર્તિત પરિવર્તનની સમસ્યા માટે, વાસ્તવિક ભાગનું ચિત્ર, રેઝિન, લક્ષ્ય પરીક્ષણો, ઘાટ અને ટૂલિંગ વિગતો, વર્તમાન મશીનની માહિતી અને અવલોકન કરેલ ચેન્જઓવર રેકોર્ડ મોકલો. Kinggle એ જ પુરાવા સમૂહમાંથી મશીન, ટૂલિંગ, નિયંત્રણો અને ઉત્પાદન જરૂરિયાતોની ચર્ચા કરી શકે છે.
તમારી પ્રોજેક્ટ માહિતી મોકલોસ્ત્રોતો ચકાસાયેલ અને પુરાવા પદ્ધતિ
મશીન-ઇન્ટરફેસ, પ્રોજેક્ટ-ઇનપુટ અને ટ્રેનિંગ-સ્કોપ સ્ટેટમેન્ટ્સ માટે પ્રથમ-પક્ષ કિંગગલ પૃષ્ઠો અને કિંગગલ-હોસ્ટેડ મેન્યુઅલનો ઉપયોગ કરવામાં આવ્યો હતો. નિયંત્રક ઉત્પાદકની માર્ગદર્શિકાનો ઉપયોગ સંગ્રહિત-ફાઇલ અને ટૂલિંગ-કેલિબ્રેશન સંબંધો માટે કરવામાં આવ્યો હતો. સામગ્રીના દૂષણ અને અધોગતિના માર્ગો માટે સત્તાવાર રેઝિન-ઉત્પાદક માર્ગદર્શિકાનો ઉપયોગ કરવામાં આવ્યો હતો. OSHA નિયમોનો ઉપયોગ માત્ર યુનાઇટેડ સ્ટેટ્સની સલામતી સીમાનું વર્ણન કરવા માટે કરવામાં આવ્યો હતો. નીચેનો કોઈ સ્રોત સાર્વત્રિક રેસીપી તરીકે રજૂ કરવામાં આવ્યો નથી.
- Kinggle-હોસ્ટેડ ઓટોમેટિક બ્લો મોલ્ડિંગ મશીન ઓપરેશન મેન્યુઅલ, 8 સપ્ટેમ્બર, 2026 ના રોજ ઍક્સેસ.
- Moog DigiPack III પેરિસન વોલ થિકનેસ કંટ્રોલર મેન્યુઅલ, MRJ06301, Kinggle દ્વારા હોસ્ટ કરવામાં આવેલ, 8 સપ્ટેમ્બર, 2026 ના રોજ એક્સેસ કરવામાં આવ્યું.
- Kinggle વેચાણ પ્રક્રિયાઅનેવેચાણ પછીની સેવા, 8 સપ્ટેમ્બર, 2026 ના રોજ ઍક્સેસ.
- લ્યોન્ડેલબેસેલ, બ્લો મોલ્ડિંગ સમસ્યાઓ કેવી રીતે હલ કરવી, 8 સપ્ટેમ્બર, 2026 ના રોજ ઍક્સેસ.
- OSHA 29 CFR 1910.147, જોખમી ઊર્જાનું નિયંત્રણ, 8 સપ્ટેમ્બર, 2026 ના રોજ ઍક્સેસ.
- OSHA 29 CFR 1910.212, તમામ મશીનો માટેની સામાન્ય આવશ્યકતાઓ, 8 સપ્ટેમ્બર, 2026 ના રોજ ઍક્સેસ.