બ્લો પિન પેરિઝનમાં હવા પહોંચાડે છે અને, કેટલીક એક્સટ્રુઝન બ્લો મોલ્ડિંગ ડિઝાઇનમાં, કન્ટેનર નેકને માપાંકિત કરવામાં અથવા સમાપ્ત કરવામાં મદદ કરે છે. નિષ્ફળતાને શોધીને, સંપૂર્ણ ટૂલિંગ અને ક્લોઝર સિસ્ટમની તપાસ કરીને, પછી ઉત્પાદન જરૂરિયાતો સામે કરેક્શનની ચકાસણી કરીને ગરદનની ખામીઓનું નિદાન કરો.
બ્લો પિન બદલતા પહેલા
- ઓળખો કે ગરદન પહેલા ક્યાં નુકસાન પામે છે અથવા સ્પષ્ટીકરણની બહાર છે.
- સ્ટેશન, પોલાણ અને ટૂલિંગ રિવિઝન માટે નમૂનાઓ શોધી શકાય તેવા રાખો.
- એર-ડિલિવરી, સમય અને ઠંડકના પ્રશ્નોથી અલગ ગોઠવણી અને વસ્ત્રો.
- ઉલ્લેખિત બોટલ, બંધ અને પરીક્ષણ શરતો સાથે પરિણામની પુષ્ટિ કરો.
એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગમાં બ્લો પિન શું કરે છે?
બ્લો પિન બ્લોઇંગ એરેન્જમેન્ટની છે. તે હવાને સપ્લાય કરે છે જે મોલ્ડ સામે કેપ્ચર કરેલ પેરિઝનને વિસ્તૃત કરે છે. માપાંકિત પૂર્ણાહુતિ માટે રચાયેલ સિસ્ટમો પર, બ્લો-પિન એસેમ્બલી નેક ટૂલિંગ સાથે પણ કામ કરે છે. કટિંગ રિંગ, કૂલિંગ પેસેજ અથવા અન્ય અંતિમ સુવિધા વાસ્તવિક ડિઝાઇન પર આધારિત છે; એકલા નામ પૂરા પાડવામાં આવેલ કાર્યોને ઓળખતું નથી.
ઇસ્ટમેન થ્રેડ-ફિનિશ કેલિબ્રેશન અને ટ્રિમિંગ માટે બ્લો-પિન પદ્ધતિઓનું વર્ણન કરે છે.કોપોલેસ્ટર માટે એક્સટ્રુઝન બ્લો મોલ્ડિંગ માર્ગદર્શિકા. તે ટૂલિંગ સંબંધનું એક ઉપયોગી ઉદાહરણ છે. તેના રેઝિન-વિશિષ્ટ સેટઅપ મૂલ્યો તે માર્ગદર્શિકામાં વર્ણવેલ સામગ્રી અને સાધનોની ગોઠવણી સાથે રહેવા જોઈએ.
કારણ અસાઇન કરતા પહેલા લક્ષણ ઓળખો
બોટલની પૂર્ણાહુતિમાં વિવિધ જોબ્સ સાથેના લક્ષણોનો સમાવેશ થાય છે. ગરદન બોર, બાહ્ય થ્રેડ અને સીલિંગ સંપર્ક વિસ્તારને તેમના પોતાના ડ્રોઇંગ સંદર્ભોની જરૂર છે. બંધ લાઇનર અથવા અન્ય ડિઝાઇન કરેલ સંપર્ક સપાટી સામે સીલ કરી શકે છે. લીકના કારણ તરીકે ચિહ્નનું વર્ણન કરતા પહેલા વાસ્તવિક સીલિંગ વ્યવસ્થાને રેકોર્ડ કરો.
બાહ્ય પૂર્ણાહુતિ સંપૂર્ણ ટૂલિંગ અને ફોર્મિંગ સિક્વન્સમાંથી આવે છે. તે બધાને બ્લો પિન પર સોંપવાથી સમાગમના સાધનો છૂટી જાય છે. તેથી પરિમાણીય ફરિયાદે લક્ષણ, માપન પદ્ધતિ અને તેને પ્રભાવિત કરતા સાધનોની ઓળખ કરવી જોઈએ.
ડાઇ પિન અને IBM કોર રોડ અલગ અલગ સંદર્ભો છે
ડાઇ પિન અથવા મેન્ડ્રેલ ડાઇ હેડ પર મેલ્ટ-ફોર્મિંગ ટૂલિંગ સાથે સંબંધિત છે. બ્લો પિન સાથે તે ઘટકને ગૂંચવવાથી જાળવણીની વિનંતી ખોટી એસેમ્બલી તરફ દોરી શકે છે. વર્કશોપના ઉપનામને બદલે પાર્ટ ડ્રોઇંગ અને એસેમ્બલી ઓળખનો ઉપયોગ કરો.
ઇન્જેક્શન બ્લો મોલ્ડિંગ એક અલગ પ્રીફોર્મ-અને-કોર ગોઠવણીનો ઉપયોગ કરે છે. આ માર્ગદર્શિકા એક્સટ્રુઝન બ્લો મોલ્ડિંગ નેક ચેક્સને સંબોધિત કરે છે. ગરદનની બહાર મોલ્ડ લક્ષણો માટે, ધએક્સટ્રુઝન બ્લો મોલ્ડ ડિઝાઇન માર્ગદર્શિકારચના, ઠંડક અને વેન્ટિંગ વચ્ચેના વ્યાપક સંબંધને સમજાવે છે.
બ્લો પિન બદલતા પહેલા ગરદનની ખામી શોધો
રેસીપીને સમાયોજિત કરતા પહેલા નિષ્ફળ બોટલને સાચવો. ખામી અને તેના અભિગમને ચિહ્નિત કરો. સ્ટેશન અને પોલાણને ઓળખો, પછી તુલનાત્મક સ્વીકાર્ય નમૂના જાળવી રાખો. એક અહેવાલ કે જે ફક્ત "ગરદનની સમસ્યા" કહે છે તે ઘણી જુદી જુદી તપાસ ખોલે છે.
બોટલ-અને-ક્લોઝર ઇન્ટરફેસ પર લીકથી ગળાની દિવાલ દ્વારા લીકને અલગ કરો. એ પણ તપાસો કે લીક-ટેસ્ટ ફિક્સ્ચર કોન્ટેક્ટ અથવા સીલ છે કે કેમ તે ફાઇનલ ક્લોઝર જેવી જ સુવિધા સામે છે. ફિક્સ્ચરની સમસ્યા અને પેકેજિંગ લીક માટે અલગ-અલગ સુધારાત્મક કાર્યની જરૂર પડી શકે છે.
ક્રમિક તબક્કામાં ભાગની સરખામણી કરો
જ્યાં ગુણવત્તા પ્રક્રિયા સલામત નમૂના લેવાની પરવાનગી આપે છે, ત્યાં મોલ્ડિંગ પછી, ટ્રિમિંગ પછી અને ડાઉનસ્ટ્રીમ હેન્ડલિંગ પછી ગરદનની તુલના કરો. કેપિંગ પછી નિષ્ફળતા દેખાય ત્યારે બંધ પેકેજ ઉમેરો. મંજૂર નમૂનાના બિંદુઓ દ્વારા એકત્રિત કરો; મૂવિંગ ટૂલિંગની ઍક્સેસ એ સેમ્પલિંગ પદ્ધતિ નથી.
જો ટ્રિમિંગ પછી સંપર્ક ચિહ્ન પ્રથમ દેખાય છે, તો બ્લો-પિન ગોઠવણી બદલતા પહેલા કટીંગ અને સપોર્ટ ગોઠવણીની સમીક્ષા કરો. જો નિર્દિષ્ટ કન્ડીશનીંગ સમયગાળા દરમિયાન ગરદનનો આકાર બદલાય છે, તો સમીક્ષામાં થર્મલ ઇતિહાસનો સમાવેશ કરો. આ અવલોકનો આગામી તપાસમાં માર્ગદર્શન આપે છે; તેઓ પોતાના દ્વારા કોઈ કારણ સ્થાપિત કરતા નથી.
તેને નિદાનમાં ફેરવ્યા વિના પેટર્નનો ઉપયોગ કરો
એક અસરગ્રસ્ત સ્ટેશન તેના ટૂલિંગ અને હેન્ડલિંગ પાથ પર નજીકથી જોવાનું પાત્ર છે. ઘણી બધી પોલાણમાં સમસ્યા વહેંચાયેલ પરિસ્થિતિઓની સમીક્ષાની પણ ખાતરી આપે છે. કોઈપણ પેટર્ન સાધન-સંબંધિત કારણને બાકાત રાખતી નથી: બહુવિધ એસેમ્બલી સમાન ડિઝાઇન, સેટઅપ સૂચના અથવા તાજેતરના રિપ્લેસમેન્ટને શેર કરી શકે છે.
પ્રથમ નકારેલ નમૂના પહેલાં શું બદલાયું તે રેકોર્ડ કરો. ઉપયોગી એન્ટ્રીઓમાં મોલ્ડ ઇન્સ્ટોલેશન, સામગ્રી અથવા બંધ બેચ, જાળવણી કાર્ય અને રેસીપી પુનરાવર્તનનો સમાવેશ થાય છે. રેકોર્ડમાં મૂળ સ્થિતિને દૃશ્યમાન રાખો જેથી પછીની પાળી શંકાસ્પદ સમજૂતીથી અવલોકનને અલગ કરી શકે.
જ્યારે નિષ્ફળતા ખરેખર બોડી અથવા બોટમ વેલ્ડમાં હોય, ત્યારે આનો ઉપયોગ કરોબ્રોડર એક્સટ્રુઝન બ્લો મોલ્ડિંગ મુશ્કેલીનિવારણ માર્ગદર્શિકા. ગરદનની તપાસમાં દરેક કન્ટેનર ખામીને બ્લો-પિન રિપેરમાં શોષી લેવી જોઈએ નહીં.
ચાર ગરદન-ખામી પેટર્ન અને પુરાવા એકત્રિત કરવા માટે
એક ઉપયોગી મુશ્કેલીનિવારણ કોષ્ટક ટેકનિશિયનને કહે છે કે ગોઠવણ પસંદ કરતા પહેલા શું તપાસવું જોઈએ. સમાન દેખાતી ખામીઓમાં વિવિધ તબક્કાઓ શામેલ હોઈ શકે છે. જ્યાં સુધી માપ અથવા નિયંત્રિત સરખામણી જોડાણને સમર્થન ન આપે ત્યાં સુધી શંકાસ્પદ ઘટકને અવલોકન કરેલ વિશેષતાથી અલગ રાખો.
ફોર્મોસાપોલિઇથિલિન અને પોલીપ્રોપીલિન બ્લો મોલ્ડિંગ માર્ગદર્શિકા, એપ્રિલ 2025 માં સુધારેલ, ક્લોઝર લીકેજના કેટલાક સંભવિત કારણોને ઓળખે છે. તે ટોપ-ફ્લેશ વિભાજન અને ગરદનના અંડાકારને અલગ મુશ્કેલીનિવારણ વિષય તરીકે પણ વર્તે છે. બ્લો પિન બદલવાની બ્લેન્કેટ સૂચના કરતાં તે તફાવત વધુ ઉપયોગી છે.
| અવલોકન કરેલ ખામી | પહેલા પુરાવા એકત્રિત કરવા | અલગ કરવાના પ્રશ્નો | કરેક્શન પછી ચકાસો |
|---|---|---|---|
| અંડાકાર અથવા વિકૃત ગરદન | દરેક તબક્કે રેખાંકનના પરિમાણો, માપન અભિગમ અને નમૂનાની સ્થિતિ | રચના ભૂમિતિ, થર્મલ ફેરફાર, પ્રકાશન અને હેન્ડલિંગ | સંમત કન્ડીશનીંગ સમયે સમાન પરિમાણો |
| સ્કોરિંગ અથવા નુકસાન સીલિંગ વિસ્તાર | માર્ક સ્થિતિ, સંપર્ક પેટર્ન અને પ્રથમ સ્ટેજ નુકસાન દર્શાવે છે | ટૂલ સંપર્ક, કટીંગ, સપોર્ટ અને ડાઉનસ્ટ્રીમ સંપર્ક | સપાટીની સ્થિતિ અને સંબંધિત પેકેજ કાર્ય |
| ટોચની ફ્લેશ જોડાયેલ અથવા આંસુ રહે છે | કટ એજ, ટૂલની ઓળખ અને વાસ્તવિક કટીંગ જોડીની સ્થિતિ | વસ્ત્રો, સમાગમની ભૂમિતિ અને મંજૂર કટીંગ ક્રમ | સ્વચ્છ વિભાજન અને ક્ષતિ વિનાની પૂર્ણાહુતિ |
| કેપિંગ પછી પેકેજ લીક થાય છે | લીક સ્થાન, બોટલ અને બંધ કરવાની ઓળખ, એસેમ્બલી અને પરીક્ષણ શરતો | ગરદનની ભૂમિતિ, સીલિંગ સંપર્ક, બંધ સુસંગતતા અને પરીક્ષણ સેટઅપ | સંમત પરીક્ષણ હેઠળ ઉલ્લેખિત બંધ પેકેજ |
ઓવેલિટીને માપનની સ્થિતિની જરૂર છે
તેના ડ્રોઇંગ અથવા ઇન્સ્પેક્શન પ્લાન દ્વારા જરૂરી ઓરિએન્ટેશનમાં નિર્ધારિત લક્ષણને માપો. માપન સમય અને નમૂનાની સ્થિતિ જાળવી રાખો. કન્ડિશન્ડ રેફરન્સ સાથે સીધી મશીનમાંથી ગરમ બોટલની સરખામણી કરવાથી તફાવત રચાય છે કે પછી ઠંડક થયો હતો તે અસ્પષ્ટ થઈ શકે છે.
અંડાકાર દેખાતી ગરદન એ તપાસ કરવાનું કારણ છે. નવી બ્લો-પિન પોઝિશન સૂચવવા માટે તે અપૂરતા પુરાવા છે. સુધારાત્મક ક્રિયા પસંદ કરતા પહેલા ટૂલિંગ સંદર્ભોની સાથે સંબંધિત થર્મલ અને હેન્ડલિંગ સ્થિતિઓ તપાસો.
સપાટીના ગુણ અને જોડાયેલ ફ્લેશને અલગ અલગ રેકોર્ડની જરૂર છે
સ્કોરને તેની દિશા અને સ્થાન દૃશ્યમાન સાથે ફોટોગ્રાફ કરો. ક્ષતિગ્રસ્ત સીલિંગ વિસ્તાર માટે, બોટલ-અને-ક્લોઝર ડ્રોઇંગનો ઉપયોગ કરીને ઇચ્છિત સંપર્ક સપાટીને ઓળખો. જોડાયેલ ફ્લેશ માટે, કટ એજને સાચવો અને કટિંગ જોડી બનાવે તેવા ઘટકોને રેકોર્ડ કરો. બંને ખામી મોં પાસે દેખાય ત્યારે પણ આ જુદા જુદા પ્રશ્નો છે.
કટીંગ ઘટકને શાર્પ કરતા પહેલા અથવા બદલતા પહેલા, ખાતરી કરો કે એસેમ્બલી તે કામ કરવાની પરવાનગી આપે છે અને જોડી કરેલ સાધન યોગ્ય છે. તેના સમાગમના ઘટકની સમીક્ષા કર્યા વિના એક ધારનું સમારકામ તપાસને અધૂરી છોડી શકે છે.
કેપ લીક સંપૂર્ણ પેકેજની છે
કન્ફર્મ કરો કે કયું ક્લોઝર ફીટ કરવામાં આવ્યું હતું અને તે કેવી રીતે લાગુ કરવામાં આવ્યું હતું. એક ગરદન એક પરિમાણીય તપાસ પસાર કરી શકે છે જ્યારે સંપૂર્ણ પેકેજ હજી પણ તેના નિર્દિષ્ટ કાર્યને નિષ્ફળ કરે છે. તેનાથી વિપરિત, એક અસ્વીકાર્ય પરીક્ષણ પરિણામ પરીક્ષણ ગોઠવણીમાંથી જ આવી શકે છે. પરિણામને ટૂલિંગ ખામીના પુરાવા તરીકે ગણતા પહેલા માન્ય સેટઅપ સાથે ચેકનું પુનરાવર્તન કરો.
સતત થ્રેડ બંધ કરવા માટે,ASTM D2063/D2063M-24મેન્યુઅલ પરીક્ષણ સાધનોનો ઉપયોગ કરીને ટોર્ક રીટેન્શનને સંબોધિત કરે છે. તેનો પ્રકાશિત અવકાશ નિર્ધારિત શરતો હેઠળ ટોર્કને દૂર કરવાની ચિંતા કરે છે. ટોર્ક પરિણામ તે પરિણામ તરીકે રેકોર્ડ કરવું જોઈએ; તે પેકેજના ઉલ્લેખિત લિકેજ પરીક્ષણને બદલતું નથી.
ગોઠવણી, વસ્ત્રો, એર ડિલિવરી અને સમય અલગથી તપાસો
શબ્દસમૂહ "બ્લો પિન તપાસો" તેની પાછળ એક નિરીક્ષણ યોજનાની જરૂર છે. સ્થિતિની ભૂલ, ક્ષતિગ્રસ્ત સંપર્ક સપાટી અને પ્રતિબંધિત એર ડિલિવરી એ અલગ-અલગ તારણો છે. તેમને એક જાળવણી સૂચનામાં જોડવાથી તે સમજાવવું મુશ્કેલ બને છે કે શા માટે ચોક્કસ સમારકામ અથવા સેટિંગ ફેરફાર પસંદ કરવામાં આવ્યો હતો.
સંરેખણ મંજૂર સંદર્ભો સાથે શરૂ થાય છે
બ્લો-પિન એસેમ્બલી, નેક ટૂલિંગ અને તેમના ડ્રોઇંગ સામે માઉન્ટિંગ સંદર્ભોની પુષ્ટિ કરો. ઓળખો કે કઈ વિશેષતા ડેટમ સપ્લાય કરે છે અને કઈ સ્થિતિને માપવામાં આવી રહી છે. ફોટોગ્રાફ પર દોરેલી રેખા છુપાયેલી સપાટીઓ વચ્ચેનો સંબંધ સ્થાપિત કરી શકતી નથી.
મશીન ઉત્પાદકની નિરીક્ષણ પદ્ધતિ અને સલામત ઍક્સેસ પ્રક્રિયાનો ઉપયોગ કરો. તે એસેમ્બલી માટે માન્ય મર્યાદાઓ સાથે સંબંધિત માપની તુલના કરો. જ્યારે માઉન્ટિંગ અથવા મેચિંગ ટૂલ બદલાઈ જાય, ત્યારે અગાઉની સ્થિતિ લાગુ રહે છે તેવું માનતા પહેલા ઘટકોના સંપૂર્ણ સ્ટેકની સમીક્ષા કરો.
માપેલા વસ્ત્રોમાંથી દૃશ્યમાન ગુણને અલગ કરો
દૃશ્યમાન ચિહ્ન રેકોર્ડ કરવું જોઈએ, પરંતુ તેનું મહત્વ તેના પર નિર્ભર કરે છે કે ઘટક ઉત્પાદન અથવા સમાગમના સાધન સાથે ક્યાં સંપર્ક કરે છે. ખામી સ્થાન અને લાગુ ડ્રોઇંગ આવશ્યકતાઓ સાથે ચિહ્નની તુલના કરો. માત્ર સપાટીનો દેખાવ સાર્વત્રિક રિપ્લેસમેન્ટ થ્રેશોલ્ડ સ્થાપિત કરતું નથી.
ઇન્સર્ટ્સ, રિંગ્સ અને અન્ય પેર કરેલા ઘટકોની ઓળખ તપાસો જ્યાં તેઓ ડિઝાઇનનો ભાગ છે. બે ટુકડાઓ જે ભૌતિક રીતે એકસાથે બંધબેસતા હોય છે તે હજુ પણ અલગ-અલગ પુનરાવર્તનોના હોઈ શકે છે. રિપ્લેસમેન્ટ રિક્વેસ્ટમાં એસેમ્બલી રિલેશનશિપનો સમાવેશ થવો જોઈએ, માત્ર દૂર કરાયેલ પિનનો ફોટોગ્રાફ જ નહીં.
સંપૂર્ણ હવાઈ માર્ગની સમીક્ષા કરો
પુરવઠાની સ્થિતિ, પ્રતિબંધો, વાલ્વ ઓપરેશન અને ટૂલની નજીક લિકેજને અલગ પાડવા માટે માન્ય ડાયગ્નોસ્ટિક્સનો ઉપયોગ કરો. પ્રેશર ડિસ્પ્લે અપસ્ટ્રીમ એ પુરાવાનો એક ભાગ છે. તપાસને હજુ પણ એ સ્થાપિત કરવાની જરૂર છે કે શું જરૂરી હવા ઇચ્છિત માર્ગ અને ક્રમ દ્વારા પ્રક્રિયા સુધી પહોંચે છે.
રીડિંગ્સમાં માપન સ્થાન અને ચક્રની સ્થિતિ ઓળખવી જોઈએ. રીડિંગ મેળવવા માટે દબાણવાળી લાઇનને ડિસ્કનેક્ટ કરશો નહીં અથવા ઍક્સેસમાં સુધારો કરશો નહીં. વ્યાપક પ્લાન્ટ-સપ્લાય પ્રશ્નો સાથે સંબંધિત છેમશીન ઉપયોગિતા જરૂરિયાતો; the local tool check should remain traceable to the actual machine.
સમય અને ઠંડકને તેમની પોતાની સરખામણીની જરૂર છે
લાગુ નિવેશ, ફૂંકાવા, કટીંગ, એક્ઝોસ્ટ અને ઉપાડની ઘટનાઓની સમીક્ષા કરો. તેમાંથી કેટલાક ફંક્શન અલગ મિકેનિઝમનો ઉપયોગ કરી શકે છે અથવા કદાચ બ્લો પિન સાથે સંબંધિત ન પણ હોય. એડજસ્ટમેન્ટની દરખાસ્ત કરતા પહેલા HMI પરના ઇવેન્ટના નામોને વાસ્તવિક સાધનોના દસ્તાવેજો સાથે મેચ કરો.
રેસીપી સાચવો અને આદેશને પુષ્ટિથી અલગ કરો કે ક્રિયા થઈ છે. આHMI સેટિંગ્સ અને એલાર્મ માર્ગદર્શિકાઘટના ક્રમ સાથે વાસ્તવિક પરિસ્થિતિઓ રેકોર્ડ કરવાનું મૂલ્ય સમજાવે છે. ગરદન ઠંડક અને નમૂનાની સ્થિતિ શામેલ કરો જ્યાં અવલોકન કરાયેલ વિરૂપતા તેમને સંબંધિત બનાવે છે.
મશીન અને ટૂલિંગ માટે માન્ય મર્યાદાઓનો ઉપયોગ કરો. સામાન્ય લેખ અજાણી એસેમ્બલી માટે સલામત બ્લો-પિન સ્ટ્રોક, ક્લિયરન્સ, દબાણ, કટીંગ ફોર્સ અથવા સમય વધારો સ્થાપિત કરી શકતો નથી.
નિયંત્રિત મુશ્કેલીનિવારણ અને ચકાસણી વર્કફ્લો
અવલોકન અને સૂચિત પરીક્ષણ અલગથી લખો. "ટ્રિમિંગ પછી દૃશ્યમાન બર" એક અવલોકન છે. "કટિંગ રિંગને રિપ્લેસમેન્ટની જરૂર છે" જ્યાં સુધી નિરીક્ષણ તેને સમર્થન ન આપે ત્યાં સુધી એક પૂર્વધારણા છે. રેકોર્ડમાં તે તફાવત રાખવાથી હેન્ડઓવર વધુ ઉપયોગી બને છે અને પ્રારંભિક અનુમાનને સ્વીકૃત સમજૂતી બનતા અટકાવે છે.
- નિષ્ફળ જરૂરિયાત વ્યાખ્યાયિત કરો.સ્થાનને ચિહ્નિત કરો, નમૂનાને જાળવી રાખો અને નિરીક્ષણ અથવા પરીક્ષણ પદ્ધતિની પુષ્ટિ કરો. ઓળખો કે શું ફરિયાદ પરિમાણો, સપાટીની સ્થિતિ, ટ્રિમિંગ અથવા બંધ પેકેજ સંબંધિત છે.
- સેટઅપ માટે નમૂના ઓળખને લૉક કરો.રેકોર્ડ મશીન, સ્ટેશન, કેવિટી, ટૂલિંગ રિવિઝન અને મટિરિયલ બેચ. જ્યારે નિષ્ફળતામાં કેપિંગ શામેલ હોય ત્યારે રેસીપી અને બંધ ઓળખ સાચવો.
- નિર્દિષ્ટ સલામત શરતો હેઠળ નિરીક્ષણ કરો.જાળવણી પહેલાં અથવા ટૂલિંગ સાથે સંપર્ક કરતા પહેલા માન્ય ઍક્સેસ અને અલગતા પ્રક્રિયાઓનો ઉપયોગ કરો. નિયંત્રિત ડાયગ્નોસ્ટિક ઓપરેશનને તેની પોતાની અધિકૃત પ્રક્રિયાની જરૂર છે.
- મજબૂત સમર્થિત પૂર્વધારણાનું પરીક્ષણ કરો.મંજૂર મર્યાદામાં અધિકૃત ફેરફાર પસંદ કરો. સરખામણીનું અર્થઘટન કરવા માટે અન્ય નિયંત્રણક્ષમ સ્થિતિઓને પર્યાપ્ત સ્થિર રાખો, અને કોઈપણ શરત કે જે રાખી શકાતી નથી તેનું દસ્તાવેજીકરણ કરો.
- સંબંધિત તપાસનું પુનરાવર્તન કરો.સમાન લક્ષણની તપાસ કરો અને ઉલ્લેખિત કાર્યાત્મક પરીક્ષણનું પુનરાવર્તન કરો. સમાન માપનની સ્થિતિ લાગુ કરો જેથી સરખામણી અર્થપૂર્ણ રહે.
- પ્રકાશન નિર્ણય રેકોર્ડ કરો.પરિણામોને સુધારેલા સેટઅપ સાથે રાખો. સતત ચકાસણી માટે ગુણવત્તા યોજનાને અનુસરો અને ઓળખો કે ઉત્પાદન પ્રકાશન કોણે મંજૂર કર્યું છે.
સર્વિસિંગ ગુણવત્તાની સમસ્યા ઉપરાંત જોખમો રજૂ કરે છે.OSHA નું જોખમી-ઊર્જા માર્ગદર્શનઅણધારી સ્ટાર્ટઅપ અને સંગ્રહિત ઊર્જાના પ્રકાશનને ગંભીર જાળવણી જોખમો તરીકે ઓળખે છે. મશીન-વિશિષ્ટ અલગતાએ સંબંધિત ઉર્જા સ્ત્રોતોને સંબોધિત કરવું આવશ્યક છે. એકલા HMI સ્ટોપ આદેશને જરૂરી અલગતા પ્રક્રિયાના વિકલ્પ તરીકે ગણવામાં આવવો જોઈએ નહીં.
ટૂંકો રેકોર્ડ રાખો જે નિષ્કર્ષને સમર્થન આપે
સરખામણી માટે નિર્ધારિત નિરીક્ષણ વિંડોની જરૂર છે. તપાસવામાં આવેલ નંબર અને તે જ દર્શાવેલ માપદંડમાં નિષ્ફળ ગયેલા નંબરને રેકોર્ડ કરો. એક જ નમૂના પર પુનરાવર્તિત ચેકને અલગથી લેબલ કરો, જેથી રેકોર્ડ તેમને વધારાની બોટલ તરીકે ગણતો નથી.
| રેકોર્ડ | તેમાં શું છે |
|---|---|
| ઓળખ | મશીન, સ્ટેશન/કેવિટી, મોલ્ડ, બ્લો-પિન એસેમ્બલી અને ડ્રોઇંગ રિવિઝન |
| આધારરેખા | ખામીનું સ્થાન, પ્રારંભિક અસરગ્રસ્ત તબક્કો, રેસીપી અને નમૂનાની સ્થિતિ |
| નિરીક્ષણ પુરાવા | ફોટા, માપેલ સુવિધાઓ, પદ્ધતિ અને લાગુ સ્વીકૃતિ મર્યાદા |
| નિયંત્રિત ફેરફાર | મંજૂર ક્રિયા, જવાબદાર વ્યક્તિ અને શરતો રાખવામાં આવી છે અથવા બદલાઈ છે |
| ચકાસણી | જથ્થાનું નિરીક્ષણ, નિષ્ફળતા, પરીક્ષણ શરતો, સતત તપાસ અને રિલીઝ મંજૂરી |
જો દરની જાણ કરવામાં આવે છે, તો તેને તે વિંડોમાં તમામ તપાસેલ બોટલો દ્વારા વિભાજિત નિષ્ફળ તપાસેલ બોટલ તરીકે વ્યાખ્યાયિત કરો. સરખામણીઓ વચ્ચે માપદંડ અને નમૂનાના આધારને સુસંગત રાખો. અવલોકન કરાયેલ નિષ્ફળતાઓ સાથેનો નાનો નમૂનો એ નમૂનાનું પરિણામ છે, ભવિષ્યમાં ઉત્પાદન લીકથી મુક્ત રહેશે એવું વચન નથી.
અકબંધ મૂળ પુરાવા સાથે વણઉકેલાયેલ પરિણામને આગળ વધારવું. ટૂલિંગ ઓળખ સાથે નિષ્ફળ અને સ્વીકાર્ય નમૂનાઓ મોકલવા એ માત્ર અંતિમ રેસીપી ફોરવર્ડ કરવા કરતાં વધુ ઉપયોગી છે. સપ્લાયર અથવા ક્વોલિટી ટીમ પછી વાસ્તવમાં શું અવલોકન કરવામાં આવ્યું હતું અને દરેક પ્રયાસમાં સુધારો શું બદલાયો તેની સમીક્ષા કરી શકે છે.
યોગ્ય બ્લો-પિન એસેમ્બલી જાળવો અને બદલો
રિપ્લેસમેન્ટનો ઓર્ડર આપતા પહેલા એસેમ્બલીને ઓળખો. મશીન સીરીયલ નંબર, મોલ્ડ આઇડેન્ટિફિકેશન અને બ્લો-પિન ડ્રોઇંગ રિવિઝનને સાથે રાખો. જ્યાં લાગુ હોય ત્યાં મેચિંગ નેક ઇન્સર્ટ અને કટીંગ ઘટકોનો સમાવેશ કરો. વહેંચાયેલ ઘટકનું નામ અથવા સમાન બાહ્ય વ્યાસ વિનિમયક્ષમતા સ્થાપિત કરતું નથી.
સફાઈ, પુનઃકાર્ય અને બદલી માટે અલગ-અલગ નિર્ણયોની જરૂર પડે છે. મંજૂર જાળવણી સૂચનાઓ અને સ્વીકૃતિ મર્યાદાઓનો ઉપયોગ કરો. સપાટી પુનઃસ્થાપન, શાર્પનિંગ અથવા કોટિંગ કાર્ય કાર્યાત્મક ઇન્ટરફેસને બદલી શકે છે, તેથી દરેક દૃશ્યમાન ચિહ્નને સમારકામ સૂચના તરીકે ગણવાને બદલે યોગ્ય ઉત્પાદકની મંજૂરી મેળવો.
ઇન્સ્ટોલેશન પછી, વાસ્તવિક જોબ દ્વારા જરૂરી ચેકનું પુનરાવર્તન કરો. સંબંધિત ગરદનના પરિમાણો અને સીલિંગ વિસ્તારની પુષ્ટિ કરો, પછી ઉલ્લેખિત બંધ અને કાર્યાત્મક પરીક્ષણ ચકાસો. નિરીક્ષણ રેકોર્ડ સાથે પરિણામી સેટઅપ પુનરાવર્તન જાળવી રાખો. આનિવારક જાળવણી ચેકલિસ્ટઆ રેકોર્ડને વિશાળ મશીન-વિશિષ્ટ યોજનામાં મૂકે છે.
બે કિંગગલ બોટલ-મશીન સંદર્ભો
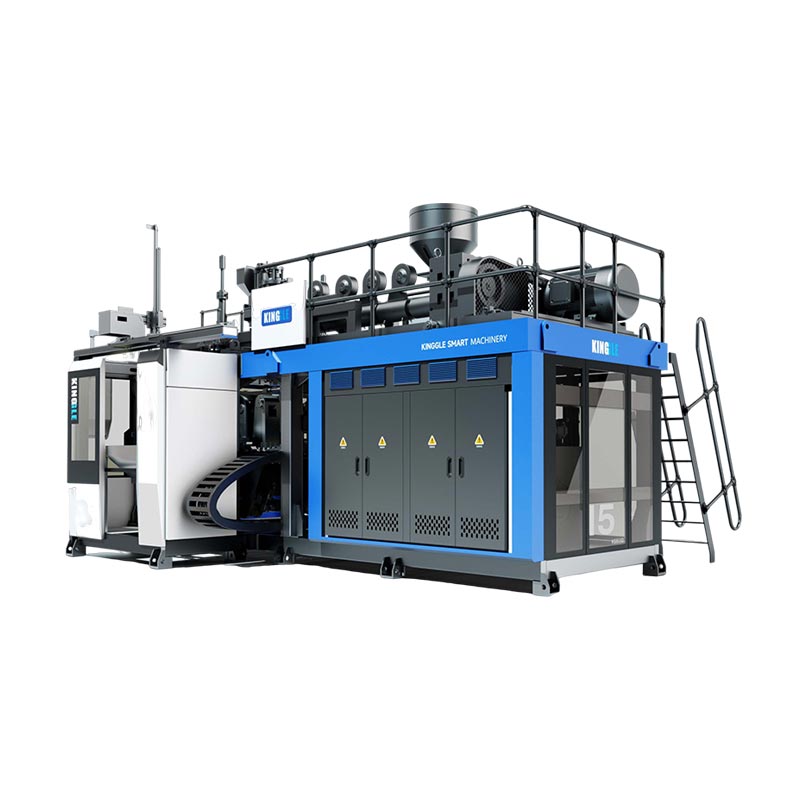
KGB5L અને KGB5D સંબંધિત સતત એક્સટ્રુઝન બોટલ-મશીનનાં ઉદાહરણો પૂરા પાડે છે. તેમના પ્રકાશિત સ્ટેશન લેઆઉટ્સ નિરીક્ષણ રેકોર્ડ્સ ગોઠવવામાં મદદ કરે છે: સ્ટેશનની ઓળખ અને જ્યાં લાગુ પડે ત્યાં માથું અને પોલાણની ઓળખ સાચવવામાં. સૂચિ કોઈપણ પ્લેટફોર્મ પર ઉત્પાદિત દરેક બોટલ માટે સાર્વત્રિક બ્લો પિનને ઓળખતી નથી.


| પ્રકાશિત ક્ષેત્ર | KGB5L | KGB5D |
|---|---|---|
| સ્ટેશન વ્યવસ્થા | સિંગલ | ડબલ |
| મહત્તમ કન્ટેનર ક્ષમતા | 5 એલ | 5 એલ |
| સ્ક્રુ વ્યાસ | 60 મીમી | 70 મીમી |
| HDPE ગલન ક્ષમતા | 55 કિગ્રા/ક | 80 કિગ્રા/ક |
સ્ત્રોતો: લિંક કરેલ KGB5L અને KGB5D ઉત્પાદન પૃષ્ઠો. ગલન ક્ષમતા એ પ્રકાશિત સામગ્રી-થ્રુપુટ ક્ષેત્ર છે, સ્વીકૃત-બોટલ રેટ અથવા ગરદન-ગુણવત્તા પરિણામ નથી.
પ્લેટફોર્મને ઓળખવા અને ઉત્પાદન ચર્ચાને ફ્રેમ કરવા માટે તે આંકડાઓનો ઉપયોગ કરો. બ્લો-પીનની પસંદગી હજુ પણ બોટલની પૂર્ણાહુતિ, ઘાટ, માઉન્ટિંગ અને વાસ્તવિક ફૂંકવાની ગોઠવણ પર આધારિત છે. ડાઇ-હેડ સ્પેસિફિકેશનમાં સૂચિબદ્ધ ડાઇ-પિન વ્યાસ એ બ્લો-પિન ડ્રોઇંગનો વિકલ્પ નથી.
નવા મશીન પ્રોજેક્ટ માટે, ટૂલિંગ સ્કોપને મંજૂરી આપતા પહેલા બોટલ અને ક્લોઝર ડ્રોઇંગ પ્રદાન કરો. હાલના ઇન્સ્ટોલેશન માટે, વર્તમાન એસેમ્બલી ઓળખ અને નિરીક્ષણ પુરાવા ઉમેરો. આHDPE બોટલ-મશીન પસંદગી માર્ગદર્શિકાવ્યાપક ઉત્પાદન સ્પષ્ટીકરણ આવરી લે છે.
બ્લો પિન અને ગરદનની ખામી વિશે વારંવાર પૂછાતા પ્રશ્નો
શું બ્લો પિન એ ડાઇ પિન જેવી જ છે?
નં. ડાઇ પિન અથવા મેન્ડ્રેલ એ મેલ્ટ-ફોર્મિંગ ટૂલિંગનો ભાગ છે. બ્લો પિન ફૂંકાતી હવા પહોંચાડે છે અને ચોક્કસ ડિઝાઇનમાં ગરદન સંબંધિત ફરજો હોઈ શકે છે. તેના એસેમ્બલી ડ્રોઇંગમાંથી કોઈપણ ઘટકને ઓળખો. વહેંચાયેલ શબ્દ "પિન" તેમના ઇન્ટરફેસ અથવા પરિમાણોને વિનિમયક્ષમ બનાવતો નથી.
શું દરેક એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન સમાન બ્લો-પિન ડિઝાઇનનો ઉપયોગ કરે છે?
ના. બ્લોઇંગ અને ફિનિશિંગની વ્યવસ્થા ઉત્પાદન અને ટૂલિંગ પર આધારિત છે. માપાંકન, ઠંડક અને કટીંગ સુવિધાઓ રૂપરેખાંકન વિશિષ્ટ છે. રિપ્લેસમેન્ટ પસંદ કરતા પહેલા અથવા અન્ય મશીનમાંથી સેટઅપ સૂચના લાગુ કરતાં પહેલાં વાસ્તવિક એસેમ્બલી અને હિલચાલની પુષ્ટિ કરો. કન્ટેનર વોલ્યુમ એકલા સાચા ઘટકને ઓળખી શકતું નથી.
જ્યારે બ્લો પિન સારી સ્થિતિમાં હોય ત્યારે શું બોટલ લીક થઈ શકે છે?
હા. ઉલ્લેખિત કેપ, સીલિંગ સંપર્ક અને પરીક્ષણ વ્યવસ્થા સહિત સંપૂર્ણ બોટલ-અને-ક્લોઝર ઇન્ટરફેસની તપાસ કરો. મોલ્ડિંગ દરમિયાન કે પછી હેન્ડલિંગ દરમિયાન નુકસાન દેખાય છે તે નક્કી કરો. લિકેજ પરિણામ નિષ્ફળ ચેકને ઓળખે છે; તે પોતે જ ઓળખી શકતું નથી કે કયા સાધન, ઘટક અથવા પ્રક્રિયાની સ્થિતિ નિષ્ફળતાનું કારણ છે.
રિપ્લેસમેન્ટ બ્લો પિનની સમીક્ષા કરવા માટે કઈ માહિતીની જરૂર છે?
મશીનનું મોડલ અને સીરીયલ નંબર, મોલ્ડ ઓળખ, બ્લો-પિન એસેમ્બલી ડ્રોઇંગ અને રિવિઝન પ્રદાન કરો. સમાગમ ગરદન ટૂલિંગ અને સંબંધિત બોટલ-અને-ક્લોઝર રેખાંકનો ઉમેરો. ખામીની તપાસ માટે, નમૂનાની ઓળખ, ફોટોગ્રાફ્સ, માપન અને જે ક્રમમાં સમસ્યા પ્રથમ દેખાય છે તેનો સમાવેશ કરો. તકનીકી દસ્તાવેજો માટે માન્ય સંપર્ક ચેનલનો ઉપયોગ કરો.
બ્લો પિન રિપેર અથવા બદલ્યા પછી શું તપાસવું જોઈએ?
મંજૂર દસ્તાવેજો સામે એસેમ્બલી ઓળખ અને સેટઅપની પુષ્ટિ કરો, પછી સંમત માપની શરતો હેઠળ અસરગ્રસ્ત માળખાના લક્ષણોનું નિરીક્ષણ કરો. ઉલ્લેખિત બંધ સાથે સંબંધિત પેકેજ પરીક્ષણનું પુનરાવર્તન કરો. જથ્થા અને નિષ્ફળતાઓ રેકોર્ડ કરો, સુધારેલ સેટઅપ રાખો અને સતત તપાસ અને ઉત્પાદન પ્રકાશન માટે ગુણવત્તા યોજનાને અનુસરો.
મશીન, ટૂલિંગ અને ગરદન-ખામીની વિગતો મોકલો
મોડેલ અને સીરીયલ નંબર, ટૂલિંગ ઓળખ અને ચિહ્નિત ખામીવાળા ફોટોગ્રાફથી પ્રારંભ કરો. બોટલ અને બંધ કરવાની આવશ્યકતાઓ, પ્રથમ અસરગ્રસ્ત ઉત્પાદન સ્ટેજ અને કોઈપણ માપેલા પરિણામો શામેલ કરો. આ વિગતો તકનીકી ચર્ચાને નિર્ધારિત પ્રારંભિક બિંદુ આપે છે.
ટૂલિંગ અને ઉત્પાદન જરૂરિયાતની ચર્ચા કરોNingbo Kinggle Machinery Co., Ltd. ·કંપની માહિતી