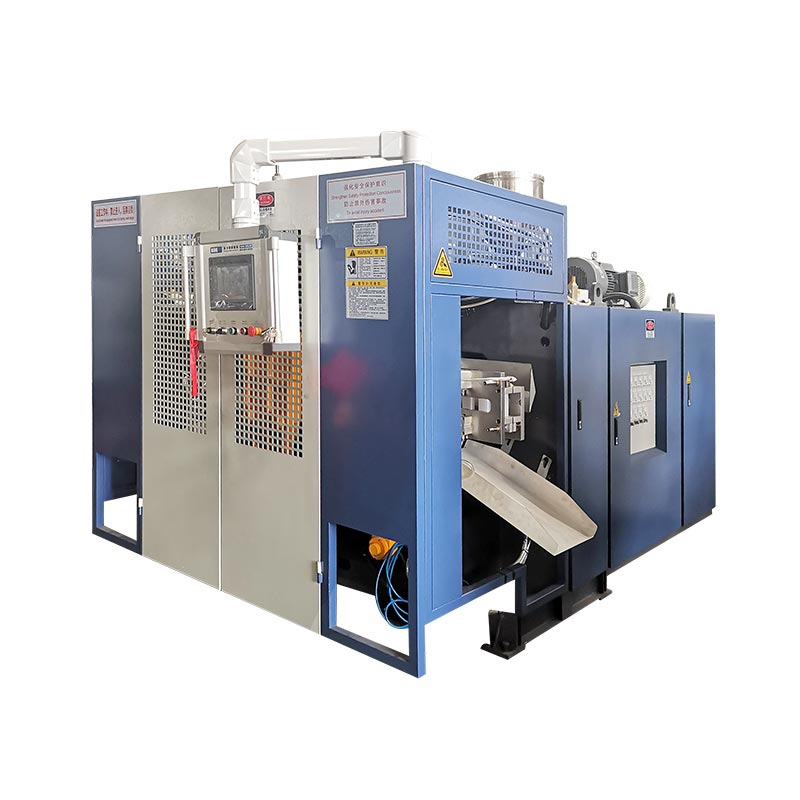
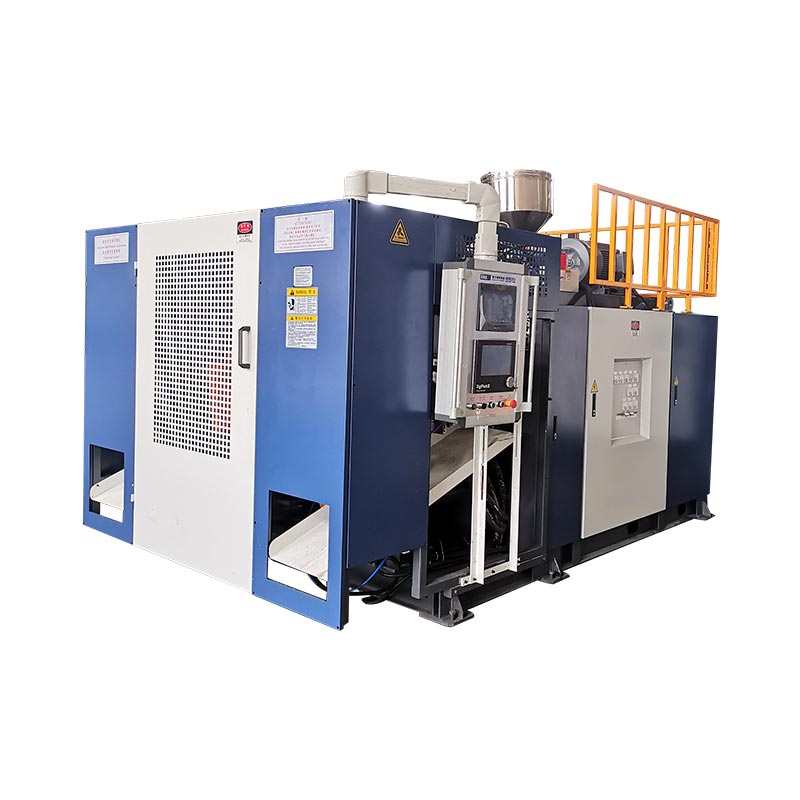
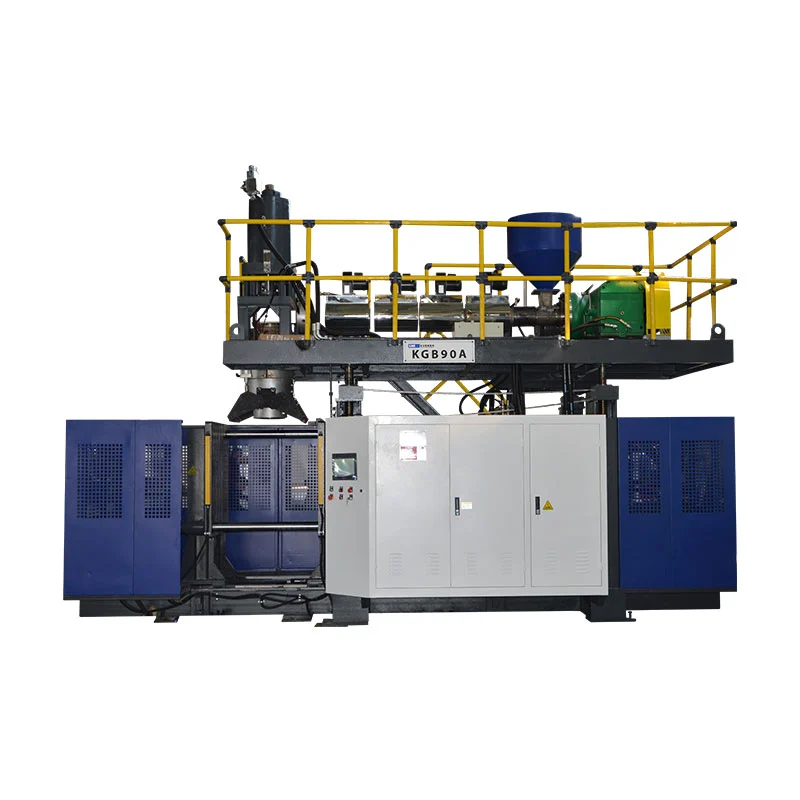
સર્વો હાઇડ્રોલિક બ્લો મોલ્ડિંગ મશીન મશીનની ઓપરેટિંગ માંગ અનુસાર હાઇડ્રોલિક પાવર સપ્લાય કરવા માટે સર્વો-નિયંત્રિત મોટર-પંપ પેકેજનો ઉપયોગ કરે છે. સર્વો લેબલ અથવા અસમર્થિત ઉર્જા-બચત ટકાવારી કરતાં તેને હલનચલન, દબાણ-પ્રવાહની જરૂરિયાતો અને સ્વીકૃત-પ્રોડક્ટ પરિણામો દ્વારા પસંદ કરો. નિર્ણાયક પુરાવા સ્પષ્ટ માપની સીમાઓ સાથે નિયંત્રિત ઉત્પાદન અજમાયશ છે.
ખરીદીની સરખામણી ભ્રામક બની જાય છે જ્યારે ત્રણ અલગ-અલગ પ્રશ્નો એક જ જવાબ આપે છે: પંપને શું શક્તિ આપે છે, મોલ્ડને શું ખસેડે છે અને ભાગને શું નિયંત્રિત કરે છે. સર્વો મોટર હાઇડ્રોલિક સપ્લાય કેવી રીતે પ્રતિક્રિયા આપે છે તે સુધારી શકે છે. તે હાઇડ્રોલિક સિલિન્ડરને ઇલેક્ટ્રિક એક્ટ્યુએટરમાં ફેરવતું નથી, ઠંડકની જરૂરિયાતને દૂર કરતું નથી અથવા બોટલની તૈયાર દિવાલની જાડાઈ સ્થાપિત કરતું નથી.
ખરીદી શોર્ટલિસ્ટ પર આ ચેક રાખો:
- દરેક મશીન અક્ષના ડ્રાઇવ પ્રકાર અને નિયંત્રણ અવકાશને ઓળખો.
- એક્સ્ટ્રુઝન અને મશીનની કુલ માંગથી અલગ પંપ મોટર પાવર વાંચો.
- એક સાથે હિલચાલની સમીક્ષા કરો, માત્ર વ્યક્તિગત મહત્તમ રેટિંગ્સ જ નહીં.
- વાસ્તવિક ઘાટ, રેઝિન અને સ્વીકૃતિ નિયમો સાથે ગરમ ઉત્પાદનનું પરીક્ષણ કરો.
- ડાયગ્નોસ્ટિક રેકોર્ડ્સ, પુનઃપ્રાપ્ત કરવા યોગ્ય સેટિંગ્સ અને સેવા દસ્તાવેજોની જરૂર છે.
સર્વો સિસ્ટમ વાસ્તવમાં શું નિયંત્રિત કરે છે તેની સાથે પ્રારંભ કરો
સર્વો-હાઇડ્રોલિક સિસ્ટમમાં, ઇલેક્ટ્રિક ડ્રાઇવ અને મોટર પંપને નિયંત્રિત કરે છે જે હાઇડ્રોલિક પાવર સપ્લાય કરે છે. પછી મશીનની હાઇડ્રોલિક સર્કિટ તે શક્તિને સંબંધિત એક્ટ્યુએટર્સને વિતરિત કરે છે. કંટ્રોલ લૂપ કયા ચલને નિયંત્રિત કરે છે તે પૂછો: સપ્લાય પ્રેશર, કમાન્ડ ફ્લો, એક્સિસ પોઝિશન અથવા સંયોજન. આ વિવિધ નિયંત્રણ કાર્યો છે, જ્યારે અવતરણ તે બધાને "સર્વો નિયંત્રણ" કહે છે ત્યારે પણ.
બોશ રેક્સરોથ તેનું વર્ણન કરે છેસિટ્રોનિક્સ વેરિયેબલ-સ્પીડ ડ્રાઇવ્સમોટર-પંપ સંયોજનો જે કનેક્ટેડ-લોડ માંગ સાથે મેળ ખાય છે અને નિષ્ક્રિય તબક્કાઓ દરમિયાન માંગ ઘટાડે છે. તે ઓપરેટિંગ સિદ્ધાંત સ્થાપિત કરે છે. તે સ્થાપિત કરતું નથી કે ચોક્કસ કિંગગલ બિલ્ડ કયા રેક્સરોથ ઘટકો, સેન્સર્સ અથવા સૉફ્ટવેરનો ઉપયોગ કરે છે, અથવા તે બિલ્ડ કઈ બચત પ્રાપ્ત કરશે.
તેથી પ્રથમ ખરીદી દસ્તાવેજ અક્ષ શેડ્યૂલ હોવો જોઈએ. મોલ્ડ ઓપનિંગ અને ક્લોઝિંગ, કેરેજ ટ્રાવેલ, બ્લો-પિન મૂવમેન્ટ, ટેક-આઉટ અને કોઈપણ એક્યુમ્યુલેટર ડિસ્ચાર્જ મૂવમેન્ટ જે લાગુ પડે છે તેની સૂચિ બનાવો. દરેક હિલચાલની બાજુમાં, તેના એક્ટ્યુએટર અને નિયંત્રણ પદ્ધતિને રેકોર્ડ કરો. જો બે હલનચલન એક હાઇડ્રોલિક પુરવઠો વહેંચે છે, તો તે સંબંધને દૃશ્યમાન બનાવો. જો અલગ ડ્રાઇવ એક્સટ્રુઝનને નિયંત્રિત કરે છે, તો તેને હાઇડ્રોલિક પેકેજથી અલગ રાખો.
પુરવઠા નિયંત્રણ ભાગ નિયંત્રણ સમાન નથી
દબાણ-નિયંત્રિત પંપ પુનરાવર્તિત ગતિને સમર્થન આપી શકે છે, પરંતુ દબાણ મૂલ્ય સાબિત કરતું નથી કે સિલિન્ડર તેની કમાન્ડેડ સ્થિતિમાં પહોંચી ગયું છે. તેવી જ રીતે, પંપ મોટર પરનું એન્કોડર તે મોટરની હિલચાલનું વર્ણન કરે છે. તે પ્લેટનની સ્થિતિ, ઘાટની સમાનતા અથવા તૈયાર ઉત્પાદનની દિવાલની જાડાઈને આપમેળે માપતું નથી. અવતરણ દરેક વચન આપેલ કાર્ય માટે વપરાયેલ પ્રતિસાદને ઓળખવા જોઈએ.
કીંગલ્સKGB2L ઉત્પાદન પૃષ્ઠહાઇડ્રોલિક વિભેદક ડિઝાઇન, સર્વો ઓઇલ-પંપ મોટર અને મિત્સુબિશી પીએલસીની યાદી આપે છે. તે વસ્તુઓ મશીનના વિવિધ ભાગોનું વર્ણન કરે છે. PLC એ સિક્વન્સ કંટ્રોલર છે, ઓલ-ઇલેક્ટ્રિક ગતિનો પુરાવો નથી. વ્યાપક પ્રક્રિયા વિહંગાવલોકન માટે, આબ્લો મોલ્ડિંગ મશીન માર્ગદર્શિકાએક્સટ્રુઝન, ક્લેમ્પિંગ અને બ્લોઇંગ એકસાથે ક્યાં ફિટ છે તે સમજાવે છે.
એક ઉપયોગી સર્વો સ્પષ્ટીકરણ નિયંત્રિત કાર્ય અને પુરાવાને નામ આપે છે જે તેની ચકાસણી કરે છે. કમ્પોનન્ટ બ્રાંડ અથવા મોટર બેજ એકલા સ્વીકૃતિ માપદંડ નથી.
પ્રકાશિત નંબરો તેમના અર્થોને મિશ્રિત કર્યા વિના વાંચો
કિંગગલની નાની-બોટલ અને એક્યુમ્યુલેટર મશીનો વિવિધ સ્કેલ પર સર્વો-હાઈડ્રોલિક સાધનોના ઉપયોગી ઉદાહરણો પૂરા પાડે છે. નીચેના આંકડાઓ લિંક કરેલ મોડેલ પૃષ્ઠો પરથી આવે છે. તે પ્રકાશિત રૂપરેખાંકન સંદર્ભો છે, એક વહેંચાયેલ ઉત્પાદન અજમાયશમાંથી માપન નથી. તેઓએ આ મશીનોને એકબીજા સામે ક્રમ આપવાને બદલે એન્જિનિયરિંગ ચર્ચાને માર્ગદર્શન આપવું જોઈએ.
| મોડલ અને સ્ત્રોત | મહત્તમ કન્ટેનર ક્ષમતા | ક્લેમ્પિંગ ફોર્સ | સર્વો ઓઇલ-પંપ મોટર | પ્રકાશિત પંપ મૂલ્ય |
|---|---|---|---|---|
| KGB2L | 2 એલ | 40 kN | 11 kW | 80 એલ/મિનિટ |
| KGB90A | 60 એલ | 280 kN | 18.5 kW | 150 એલ/મિનિટ |
| KGB100B | 120 એલ | 440 kN | 25 kW | 200 L/min |
સ્ત્રોતો: ત્રણ લિંક કરેલ Kinggle સ્પષ્ટીકરણ કોષ્ટકો. પૃષ્ઠો L/min મૂલ્યોને "સર્વો પંપ ડિસ્પ્લેસમેન્ટ" લેબલ કરે છે; એલ/મિનિટ એ ફ્લો-રેટ યુનિટ છે, પ્રતિ ક્રાંતિ વિસ્થાપનથી વિપરીત. પસંદ કરેલ બિલ્ડ દસ્તાવેજોમાં પંપના વાસ્તવિક વિસ્થાપન, ઝડપ શ્રેણી અને રેટ કરેલ ઓપરેટિંગ શરતોની પુષ્ટિ કરો.
KGB2L પાસે સિંગલ-સ્ટેશન મોલ્ડ-શિફ્ટિંગ વ્યવસ્થા છે. KGB90A અને KGB100B પૃષ્ઠો ઓઇલ-સિલિન્ડર મોલ્ડ લોકીંગ અને હાઇડ્રોલિક સર્વો સિસ્ટમ સાથે સંચયક-હેડ મશીનોનું વર્ણન કરે છે. તેમના કન્ટેનરના કદ અને ક્લેમ્પિંગની માંગ નોંધપાત્ર રીતે અલગ છે. તેથી KGB100B પર 25 kW પંપ મોટર એ પુરાવા નથી કે તે KGB2L પરની 11 kW મોટર કરતાં ઓછી કાર્યક્ષમ છે.
પંપ મોટરને એક્સ્ટ્રુડર મોટરથી પણ અલગ કરો. આKGB100B ટેબલતેની 25 kW સર્વો ઓઈલ-પંપ મોટર સાથે 55 kW એક્સ્ટ્રુડર મોટરની યાદી આપે છે. આ રેટિંગ્સ વિવિધ લોડ સાથે સંબંધિત છે. કોઈ પણ નંબર ચોક્કસ સ્વીકૃત કન્ટેનરનું ઉત્પાદન કરતી વખતે વપરાશમાં લેવાયેલી વીજળીનું પ્રતિનિધિત્વ કરતું નથી.
બે કેટલોગ લેબલ ખાસ ધ્યાન આપવાના પાત્ર છે
KGB2L પૃષ્ઠ "આઉટપુટ(ડ્રાય સાયકલ)" હેઠળ 600 PC/HR ની યાદી આપે છે. પ્રતિ કલાક 600 સ્વીકૃત બોટલના વચનને નહીં, ડ્રાય-સાયકલ સંદર્ભ તરીકે તેની સારવાર કરો. ઉત્પાદન આઉટપુટ વાસ્તવિક બોટલ, મોલ્ડ, રેઝિન, ઠંડક અને અંતિમ ક્રમ પર આધારિત છે. ઝડપી ખાલી ચળવળ તે પરિણામો સ્થાપિત કરી શકતી નથી.
સમાન પૃષ્ઠ "સરેરાશ ઉર્જા વપરાશ" ને 12 થી 18 kW તરીકે સૂચિબદ્ધ કરે છે. તે એકમો શક્તિનું વર્ણન કરે છે, સમય સાથે સંચિત ઊર્જાનું નહીં. મેળ ખાતી માપન વિંડો અને સ્વીકૃત-પ્રોડક્ટની ગણતરી વિના રેન્જને બોટલ દીઠ kWh માં રૂપાંતરિત કરશો નહીં. કીંગલ્સઊર્જા વપરાશ માર્ગદર્શિકાતે માપને અલગથી સમજાવે છે.
દબાણ અને પ્રવાહ જરૂરી ક્રમ દ્વારા એકસાથે કામ કરવું જોઈએ
પંપનું હેડલાઇન ફ્લો વેલ્યુ ખરીદનારને જણાવતું નથી કે જરૂરી દબાણ પર કેટલો પ્રવાહ ઉપલબ્ધ રહે છે. મોટર પાવર, પંપની લાક્ષણિકતાઓ, તેલની સ્થિતિ અને સર્કિટની ખોટ તે ઓપરેટિંગ બિંદુને અવરોધે છે. વાસ્તવિક ફરજ ચક્ર માટે દબાણ-પ્રવાહ પરબિડીયુંની સમીક્ષા કરો, જેમાં દરેક શરતમાં વિતાવેલ સમયનો સમાવેશ થાય છે. અલગ મહત્તમ મૂલ્યોની સૂચિ પર્યાપ્ત નથી.
પાર્કરની T6 પંપની સૂચિપસંદગીની દિનચર્યા આપે છે જે વિસ્થાપન, ઝડપ, લિકેજ, ઉપલબ્ધ પ્રવાહ અને પાવર લોસ તપાસે છે. તેની કાર્ય પદ્ધતિ સૈદ્ધાંતિક પ્રવાહને અસરકારક પ્રવાહથી અલગ પાડે છે અને સૈદ્ધાંતિક શક્તિની જરૂરિયાતમાં નુકસાન ઉમેરે છે. પદ્ધતિ અહીં ઉપયોગી છે; તેના ચોક્કસ પંપ રેટિંગ્સ કિંગગલ મશીનમાં ટ્રાન્સફર ન કરવા જોઈએ.
ટૂંકી ગણતરી ગુમ થયેલ માહિતીને છતી કરે છે
દબાણ તફાવત અને વિતરિત પ્રવાહ સાથે સંકળાયેલ આદર્શ હાઇડ્રોલિક પાવર છે:
100 બાર અને 60 એલ/મિનિટના દૃષ્ટાંતરૂપ ઓપરેટિંગ બિંદુ માટે, આદર્શ હાઇડ્રોલિક પાવર 10 kW છે. સમાન પ્રવાહ સાથે 200 બાર પર, તે 20 કેડબલ્યુ છે. આ કન્સ્ટ્રક્ટેડ ઉદાહરણો છે, કિંગગલ ઓપરેટિંગ પ્રેશર અથવા પરીક્ષણ પરિણામો નથી. વાસ્તવિક ડ્રાઇવ ઇનપુટ પણ સંબંધિત નુકસાનને આવરી લેવું આવશ્યક છે; ઇલેક્ટ્રિકલ રેટિંગને આદર્શ હાઇડ્રોલિક આઉટપુટ તરીકે ગણી શકાય નહીં.
ગણતરી સમજાવે છે કે શા માટે 11 kW પંપ મોટર અને 80 L/min કેટેલોગ મૂલ્ય એ સ્થાપિત કરતું નથી કે પંપ દરેક દબાણ પર 80 L/min પહોંચાડે છે. સપ્લાયરને ઓપરેટિંગ શરતો બતાવવાની જરૂર છે જે એકસાથે થઈ શકે છે. સતત અને તૂટક તૂટક મર્યાદાઓ, અનુમતિપાત્ર ગતિ શ્રેણી, શક્તિ મર્યાદા વર્તન અને મર્યાદા સુધી પહોંચવાના પરિણામો માટે પૂછો.
પંપનું કદ વધારતા પહેલા ઓવરલેપિંગ હલનચલનની સમીક્ષા કરો
જો કેરેજ ગતિ અને અન્ય હાઇડ્રોલિક અક્ષ ઓવરલેપ થાય, તો તેમની સંયુક્ત માંગ તેમની વ્યક્તિગત માંગથી અલગ હોઈ શકે છે. સર્કિટ અક્ષને પ્રાધાન્ય આપી શકે છે, અસ્થાયી ધોરણે ઝડપ ઘટાડી શકે છે અથવા અલગ પુરવઠો કરી શકે છે. સપ્લાયરને પસંદ કરેલ વ્યૂહરચના સમજાવવા અને ઉલ્લેખિત ક્રમ દરમિયાન તેને દર્શાવવા માટે કહો. દરેક અવતરણ ચળવળ તેની વ્યક્તિગત મહત્તમ ઝડપે વારાફરતી પહોંચે છે એમ ન માનો.
ક્લેમ્પિંગ ફોર્સને મોલ્ડ અને ક્લેમ્પિંગ મિકેનિઝમની અલગ સમીક્ષાની જરૂર છે. પંપ પ્રેશર રીડિંગ એ ટૂલિંગ પર વાપરી શકાય તેવા બળનું સીધું માપન નથી, કે પ્લેટેન સમાંતરતાના પુરાવા નથી. મંજૂર ક્લેમ્પિંગ રૂપરેખાંકન સાથે ઓર્ડર કરેલ મોલ્ડની જાડાઈ, ઓપનિંગ સ્ટ્રોક, માઉન્ટિંગ એરેન્જમેન્ટ અને પિંચ-ઓફ જરૂરિયાતની સરખામણી કરો.
આ ગણતરીમાંથી હવા ઉડાડતા રહો. KGB100B પૃષ્ઠની 0.8 MPa કિંમતને બ્લો પ્રેશરનું લેબલ આપવામાં આવ્યું છે. તે હાઇડ્રોલિક સિસ્ટમનું દબાણ રેટિંગ નથી. કીંગલ્સઉપયોગિતા-જરૂરીયાતો માર્ગદર્શિકાવિદ્યુત પુરવઠો, સંકુચિત હવા અને ઠંડક પાણીને અલગ કરે છે જેથી તે સિસ્ટમોની તેમની પોતાની શરતો પર સમીક્ષા કરી શકાય.
એક પ્રભાવશાળી ચળવળનો નિર્ણય કરવાને બદલે ચક્રને અનુસરો
ઉત્પાદનનો સમય ક્યાં ખોવાઈ ગયો છે તે છુપાવતી વખતે ટૂંકા પ્રદર્શન મશીનને પ્રતિભાવશીલ બનાવી શકે છે. પેરિઝન રેડીનેસથી આગળના સ્વીકૃત ભાગ સુધી વાસ્તવિક ક્રમ રેકોર્ડ કરો. પરવાનગીઓ શામેલ કરો જે દરેક ચળવળને શરૂ કરવાની મંજૂરી આપે છે. રોબોટ અથવા ઠંડકની સ્થિતિની રાહ જોતી હાઇડ્રોલિક અક્ષ પહેલેથી જ પૂરતી ઝડપી હોઈ શકે છે; તેને વેગ આપવાથી સંપૂર્ણ ચક્ર ટૂંકું નહીં થાય.
ઝડપી મુસાફરી દરમિયાન, નિરીક્ષણ કરો કે શું ગતિ પ્રોગ્રામ કરેલ સ્થિતિમાં સરળતાથી પહોંચે છે અને સંપર્ક પહેલાં ધીમી પડે છે. મોલ્ડ લોકીંગ દરમિયાન, દબાણ બિલ્ડ-અપ અને વાસ્તવિક ક્લેમ્પ સ્થિતિનું પરીક્ષણ કરો. હોલ્ડિંગ અથવા કૂલિંગ દરમિયાન, કયા હાઇડ્રોલિક લોડ્સ સક્રિય રહે છે અને સપ્લાય કેવી રીતે પ્રતિસાદ આપે છે તે તપાસો. ઓપનિંગ અને ટેક-આઉટ વખતે, દખલગીરી, વિલંબિત પરવાનગીઓ અથવા પુનરાવર્તિત સુધારાઓ માટે જુઓ.
ગતિના સમય અને ગુણવત્તા પરિણામોને એકસાથે રેકોર્ડ કરો. ટૂંકા મોલ્ડ-ક્લોઝ ટાઈમનું ખરીદ મૂલ્ય ઓછું હોય છે જો તે અસ્થિર પિંચ-ઓફ પેદા કરે છે અથવા પછીથી ગોઠવણ માટે દબાણ કરે છે. સમાન રીતે, જો તેલ તેની સામાન્ય કાર્યકારી સ્થિતિમાં પહોંચે ત્યારે ગતિ ધીમી પડી જાય તો શાંત પાવર યુનિટ પૂરતું નથી. અજમાયશએ ચળવળને તે ભાગ સાથે જોડવી જોઈએ જે તેને અનુસરે છે.
પેરિઝન નિયંત્રણને તેના પોતાના ડાયગ્નોસ્ટિક પાથ પર રાખો
સર્વો હાઇડ્રોલિક એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીનમાં અલગ દિવાલ-જાડાઈ નિયંત્રણ સિસ્ટમ હોઈ શકે છે. Kinggleનું KGB100B પૃષ્ઠ MOOG 100 જાડાઈ નિયંત્રકની યાદી આપે છે. તે પંપ-સ્પીડ કંટ્રોલ અને ડાઇ-ગેપ પ્રોગ્રામિંગને વિનિમયક્ષમ બનાવતું નથી. તેઓ પ્રક્રિયાના જુદા જુદા ભાગોને સંબોધિત કરે છે, અને પરીક્ષણમાં સેટિંગના બંને સેટ સાચવવા જોઈએ.
જો દિવાલનું વિતરણ ચક્રથી ચક્ર તરફ આગળ વધે છે, તો પેરિસન કમાન્ડ અને ઉપલબ્ધ પ્રતિસાદની એક્સટ્રુઝન સ્થિરતા, શૉટ સુસંગતતા અને સમય સાથે સરખામણી કરો. જો એક બાજુ પાતળી રહે છે, તો સંપૂર્ણ પ્રોફાઇલ વધારતા પહેલા કેન્દ્ર અને ગોઠવણીનું નિરીક્ષણ કરો. કીંગલ્સપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાસમજાવે છે કે શા માટે સોફ્ટવેર સંપાદનો યાંત્રિક અથવા પ્રક્રિયાની ખામીને વિશ્વસનીય રીતે સુધારી શકતા નથી.
વ્યવહારિક ખરીદીની પ્રાથમિકતા એ પુનરાવર્તિત ક્રમ છે જે સ્વીકાર્ય ભાગોનું ઉત્પાદન કરે છે. પીક એક્સિસ સ્પીડ તે ધ્યેયની નીચે છે. ઇવેન્ટ રેકોર્ડની જરૂર છે જે દર્શાવે છે કે જ્યારે આઉટપુટ અથવા ગુણવત્તા બદલાઈ ત્યારે કયો સ્ટેજ બદલાયો, એક કુલ-ચક્ર નંબરને કોઈ બ્રેકડાઉન વિના સ્વીકારવાને બદલે.
એપ્લિકેશન દ્વારા હાઇડ્રોલિક, સર્વો-હાઇડ્રોલિક અને ઇલેક્ટ્રિક ડ્રાઇવ્સની તુલના કરો
ગતિ આર્કિટેક્ચર સ્પષ્ટ થાય પછી જ ડ્રાઇવ લેબલ્સ ઉપયોગી છે. "હાઇડ્રોલિક" વર્ણવે છે કે કેવી રીતે પાવર એક્ટ્યુએટર સુધી પહોંચે છે. "સર્વો-હાઇડ્રોલિક" નિયંત્રણનું વર્ણન ઉમેરે છે, ઘણીવાર મોટર-પંપ પેકેજ પર. "ઓલ-ઇલેક્ટ્રિક" એ જણાવેલ મશીનની હિલચાલ માટે ઇલેક્ટ્રિક એક્ટ્યુએશનને ઓળખવું જોઈએ. મશીન વિવિધ પ્રકારના ડ્રાઇવને પણ જોડી શકે છે, તેથી અક્ષ શેડ્યૂલ એક લેબલ કરતાં વધુ માહિતીપ્રદ છે.
| ડ્રાઇવ વર્ણન | શું સ્થાપિત કરવું | વિનંતી કરવા માટે પુરાવા |
|---|---|---|
| પરંપરાગત હાઇડ્રોલિક | પંપનો પ્રકાર, મોટરનું સંચાલન અને પુરવઠાને નિયંત્રિત અથવા અનલોડ કરવાની પદ્ધતિ | સર્કિટ, ફરજની સ્થિતિ, ગરમીનું સંચાલન અને મેળ ખાતી ઉત્પાદન પરીક્ષણ |
| સર્વો-હાઇડ્રોલિક | કયા મોટર-પંપના કાર્યો માંગ સાથે બદલાય છે અને કઈ અક્ષો પુરવઠો વહેંચે છે | દબાણ-પ્રવાહ મર્યાદા, નિયંત્રણ અવકાશ, પ્રતિસાદ અને ચક્ર-ઇવેન્ટ પરિણામો |
| ઇલેક્ટ્રિક મોશન સિસ્ટમ | કઈ અક્ષો ઈલેક્ટ્રિક એક્ટ્યુએશનનો ઉપયોગ કરે છે અને કોઈ હાઈડ્રોલિક ફંક્શન રહે છે કે કેમ | અક્ષ યાદી, બળ/ગતિ મર્યાદા, યાંત્રિક સેવા જરૂરિયાતો અને ઉત્પાદન પરિણામો |
ઉત્પાદક દસ્તાવેજો બતાવે છે કે શા માટે તે તફાવત મહત્વપૂર્ણ છે. બોશ રેક્સરોથવેરિયેબલ-સ્પીડ હાઇડ્રોલિક ડ્રાઇવનું વર્ણનમાંગ-આધારિત મોટર-પંપ કામગીરી સમજાવે છે. તેનાથી વિપરીત,બેકુમનું ઇલેક્ટ્રિક-મશીન વર્ણનસ્પષ્ટપણે ઇલેક્ટ્રિક ક્લેમ્પિંગ, એક્સ્ટ્રુડર લિફ્ટ અને ટેક-આઉટને ઓળખે છે. બાદમાં એક વ્યાખ્યાનું ઉદાહરણ છે, કિંગગલના હાઇડ્રોલિક મોડલને બદલવાની ભલામણ અથવા કિંગગલ ઇલેક્ટ્રિક ઓફરિંગના પુરાવા નથી.
એવું માનશો નહીં કે પરંપરાગત હાઇડ્રોલિક પેકેજ દરેક વિરામ દરમિયાન સંપૂર્ણ લોડ પર ચાલે છે. તેના પંપ અને અનલોડિંગની વ્યવસ્થા તપાસવાની જરૂર છે. તેવી જ રીતે, એવું માનશો નહીં કે સર્વો પેકેજ ઠંડક, તેલની સંભાળ અથવા દરેક હાઇડ્રોલિક નુકસાનને દૂર કરે છે. બોશ રેક્સરોથ તેની વેરિયેબલ-સ્પીડ સિસ્ટમ્સ માટે ગરમીના ઇનપુટ અને ઠંડકની માંગમાં ઘટાડો કરે છે, પરંતુ તે એવો દાવો નથી કે સંપૂર્ણ ઉત્પાદન કોષને ઠંડકની જરૂર નથી.
પ્રાપ્તિ માટે, મશીનને શોર્ટલિસ્ટ કરો કે જે ઘાટ અને જરૂરી બળ સાથે બંધબેસતું હોય, ક્રમ પૂર્ણ કરે અને સ્થાનિક રીતે જાળવણી કરી શકાય. પછી સમાન ઉત્પાદનના આધારે માપેલા પરિણામોની તુલના કરો. જો સ્વચ્છતાના નિયમો ઉત્પાદનની નજીકના હાઇડ્રોલિક તેલને પ્રતિબંધિત કરે છે, તો પ્રતિબંધિત વિસ્તાર અને પરવાનગી આપેલ વ્યવસ્થાને સ્પષ્ટપણે વ્યાખ્યાયિત કરો. જો સેવાની ઍક્સેસ મુશ્કેલ હોય, તો પેકેજ પસંદ કરતા પહેલા ઘટક બદલવાના માર્ગોનું નિરીક્ષણ કરો.
ડ્રાઇવ આર્કિટેક્ચર ઉત્પાદન ફિટ અને દસ્તાવેજી પરિણામો દ્વારા તેનું સ્થાન મેળવે છે. ભાગને વ્યાખ્યાયિત કરતા પહેલા નવીનતમ લેબલ પસંદ કરવાથી કોઈ વિશ્વસનીય નિર્ણય આધાર વિના ખર્ચાળ સરખામણી થાય છે.
ખરીદીના પ્રશ્નનો જવાબ સ્વીકૃતિ પરીક્ષણ બનાવો
સર્વો-હાઇડ્રોલિક સ્વીકૃતિ પરીક્ષણ એ સ્થાપિત કરવું જોઈએ કે શું ઓર્ડર કરેલ પેકેજ નિર્ધારિત શરતો હેઠળ આવશ્યક ઉત્પાદન ક્રમ પૂર્ણ કરે છે. દોડતા પહેલા પ્રોડક્ટ ડ્રોઇંગ, મોલ્ડ રિવિઝન, રેઝિન ગ્રેડ અને સ્વીકૃત-પાર્ટ ટેસ્ટ માટે સંમત થાઓ. વાસ્તવિક મશીન બિલ્ડ અને સોફ્ટવેર પુનરાવર્તન ઓળખો. પરીક્ષણ લેખને અધવચ્ચે બદલવાથી દેખીતી રીતે સારી ઊર્જા અથવા ચક્ર પરિણામોની સરખામણી કરવી અશક્ય બની શકે છે.
હાઇડ્રોલિક-ડ્રાઇવ વર્તન અને કુલ મશીન ઊર્જા માટે અલગ રેકોર્ડનો ઉપયોગ કરો. પંપ-ડ્રાઇવ સબ-મીટર એ સમજાવવામાં મદદ કરી શકે છે કે હાઇડ્રોલિક પેકેજ ક્યાં વીજળી વાપરે છે. ઇનકમિંગ મશીન મીટર એક્સટ્રુઝન, હીટર અને ઇન્સ્ટોલ કરેલ સહાયકો પણ મેળવી શકે છે. કોમ્પ્રેસર અથવા ચિલરને કેપ્ચર કરવું જરૂરી નથી. દરેક વાંચનને "મશીન વપરાશ" તરીકે વર્ણવવાને બદલે પરિણામની બાજુમાં બાઉન્ડ્રી રેકોર્ડ કરો.
EUROMAP 46.2, સંસ્કરણ 1.0, આપેલ મોલ્ડ અને ગ્રાહક-વ્યાખ્યાયિત ઉત્પાદન આવશ્યકતાઓ સાથે એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મશીન માટે ઉત્પાદન-સંબંધિત ઉર્જા માપનનો ઉલ્લેખ કરે છે. તે માપન પહેલાં સ્થિર સ્વચાલિત કામગીરી, બેરલની સ્થિતિ અને તેલના તાપમાન માટે કહે છે. તેની માપની શરતોમાં ઓછામાં ઓછી 10 મિનિટ અને ઓછામાં ઓછા 15 ચક્રનો સમાવેશ થાય છે. આ ઊર્જા-માપન જરૂરિયાતો છે, સંપૂર્ણ વિશ્વસનીયતા અથવા શિપમેન્ટ-સ્વીકૃતિ પરીક્ષણ નથી.
જ્યારે તે પદ્ધતિ ખરીદી કરારનો ભાગ બને ત્યારે ભલામણની નિર્ધારિત શરતોનો ઉપયોગ કરો. ઉત્પાદન અને ઉત્પાદન જોખમ માટે યોગ્ય એક અલગ રન અને સેમ્પલિંગ પ્લાન ઉમેરો. લાંબા સમય સુધી સહનશક્તિની જરૂરિયાતને તેની પોતાની સંમત અવધિની જરૂર છે, નીતિ, નિરીક્ષણો અને વિચલન સંભાળવાનું બંધ કરે છે; તે માત્ર ઊર્જા પરીક્ષણ દ્વારા સૂચિત ન હોવું જોઈએ.
- ટેસ્ટ રૂપરેખાંકન, ઉત્પાદન ઓળખ, ઉપયોગિતાઓ અને ગુણવત્તા મર્યાદા સ્થિર કરો.
- સંમત પદ્ધતિ અને ઓપરેટિંગ સૂચનાઓ અનુસાર મશીનને સ્થિર કરો.
- ઓવરલેપિંગ ગતિ અને વિરામ સહિત સામાન્ય ઉત્પાદન ક્રમ રેકોર્ડ કરો.
- સમાન નિર્ધારિત વિંડો પર વીજળી અને સ્વીકૃત આઉટપુટને માપો.
- સંમત પરિમાણો, દિવાલ સ્થાનો અને કાર્યાત્મક પરીક્ષણો સામે નમૂનાઓનું નિરીક્ષણ કરો.
- પરવાનગી આપેલ સ્ટોપ અને રીસ્ટાર્ટ શરતોનું પુનઃઉત્પાદન કરો અને પુનઃપ્રાપ્તિ વર્તન રેકોર્ડ કરો.
- સહાયક પરિણામો સાથે વિચલનો બંધ કરો અને માન્ય સેટિંગ્સ સાચવો.
સ્વીકૃત ભાગ દીઠ ઊર્જા તે જ વિન્ડોમાંથી સ્વીકૃત ભાગો દ્વારા ભાગ્યા kWh માપવામાં આવે છે. જો અજમાયશ માત્ર મશીનની સીમા માટે છે, તો તે મુજબ મેટ્રિકને નામ આપો. આ ખરીદીના માપને EUROMAP ના ઉત્પાદન-સામૂહિક છેદ સાથે ભેળસેળ ન કરવી જોઈએ, અને તે દરેક મોલ્ડેડ આઇટમને સ્વીકૃત આઉટપુટ તરીકે ગણીને અસ્વીકારને છુપાવવી જોઈએ નહીં.
કીંગલ્સફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકાબતાવે છે કે શા માટે એકદમ "પાસ થયેલ" પરિણામ નબળા પુરાવા છે. તે તર્કને ડ્રાઇવ પેકેજ પર લાગુ કરો: જણાવો કે શું અવલોકન કરવામાં આવ્યું હતું, કઈ શરત હેઠળ, કઈ મર્યાદા સામે, અને જ્યારે ક્રમ બદલાયો ત્યારે શું થયું.
સેવાયોગ્ય સિસ્ટમ હાઇડ્રોલિક ખામીને પ્રક્રિયાની ખામીઓથી અલગ કરે છે
એક પેકેજ પસંદ કરો જે સેટિંગ્સને સમાયોજિત કરતા પહેલા જાળવણીને સમસ્યાને ઓળખવા દે. સર્વો એલાર્મ, દબાણની વધઘટ અને પાતળી બોટલની દિવાલ અલગ-અલગ અવલોકનો છે. તેઓ જોડાયેલા હોઈ શકે છે, પરંતુ તેમને એક "હાઈડ્રોલિક સમસ્યા" તરીકે ગણવાથી બિનજરૂરી ફેરફારો થઈ શકે છે. રેકોર્ડ કરેલ ઇવેન્ટથી પ્રારંભ કરો અને તેની છેલ્લી મંજૂર ઉત્પાદન આધારરેખા સાથે સરખામણી કરો.

| અવલોકન | પહેલા સરખામણી કરો | આ શોર્ટકટ ટાળો |
|---|---|---|
| વોર્મ-અપ પછી ગતિ ધીમી પડે છે | તેલની વાસ્તવિક સ્થિતિ, દબાણ/પ્રવાહ પ્રતિભાવ, ઠંડક અને રેકોર્ડ કરેલ અક્ષ સમય | દરેક દબાણ સેટિંગમાં વધારો |
| જ્યારે હલનચલન અટકે છે ત્યારે દબાણ બદલાય છે | આદેશ, ઉપલબ્ધ પ્રતિસાદ, અનુક્રમ પરવાનગી અને સર્કિટ સ્થિતિ | એમ ધારી રહ્યા છીએ કે મોટર ઓછી છે |
| ચક્રનો સમય વધે છે પરંતુ ધરીનો સમય સ્થિર રહે છે | ઠંડક, પેરિઝન તૈયારી, ટેક-આઉટ અને ડાઉનસ્ટ્રીમ રાહ | એક અલગ અડચણને ઠીક કરવા માટે ઝડપી પંપ ખરીદો |
| દિવાલ વિતરણ ફેરફારો | પેરિસન પ્રોફાઇલ, એક્સટ્રુઝન સ્થિરતા, ટૂલિંગ અને સંબંધિત એક્ટ્યુએટર પ્રતિસાદ | દિવાલ-જાડાઈની રેસીપી તરીકે પંપની ઝડપની સારવાર કરવી |
આ તપાસ તપાસનું આયોજન કરે છે; તેઓ સપ્લાયરની ખામી શોધવાની પ્રક્રિયાને બદલતા નથી. ભૌતિક નિરીક્ષણો, વિદ્યુત માપન અને હાઇડ્રોલિક ગોઠવણો માટે અધિકૃત કર્મચારીઓની જરૂર છે. મશીનની સૂચનાઓમાં વિદ્યુત, હાઇડ્રોલિક અને વાયુયુક્ત ઊર્જાને કેવી રીતે અલગ કરવી અને જાળવી રાખેલા લોડ સાથે કેવી રીતે વ્યવહાર કરવો તે જણાવવું જોઈએ. એકલા મોટરને રોકવાથી એ સ્થાપિત થતું નથી કે હાઇડ્રોલિક સર્કિટ ખોલવા માટે સલામત છે.
OSHA નું જોખમી-ઊર્જા માર્ગદર્શનવિદ્યુત અને યાંત્રિક જોખમો સાથે હાઇડ્રોલિક અને વાયુયુક્ત ઊર્જાને ઓળખે છે. લાગુ પડતી સ્થાનિક જરૂરિયાતો અને મશીન-વિશિષ્ટ આઇસોલેશન પ્રક્રિયાનો ઉપયોગ કરો. દબાણની સમસ્યાની તપાસ કરવા માટે ક્યારેય ઇન્ટરલોકને બાયપાસ કરશો નહીં અથવા લાઇવ કનેક્શન છોડશો નહીં.
શિપમેન્ટ પહેલાં સેવા પેકેજની તપાસ કરો
અનુક્રમિત હાઇડ્રોલિક સર્કિટ, ઇલેક્ટ્રિકલ ડ્રોઇંગ્સ, કમ્પોનન્ટ પાર્ટ નંબર્સ, મંજૂર તેલ અને ફિલ્ટર સ્પષ્ટીકરણો, જાળવણી સૂચનાઓ અને દસ્તાવેજી સેટિંગ્સ બેકઅપની જરૂર છે. ખરીદનારને ખબર હોવી જોઈએ કે મંજૂર રૂપરેખાંકન ગુમાવ્યા વિના ડ્રાઇવ અથવા નિયંત્રકને કેવી રીતે બદલવું. સંમત થાઓ કે કોણ સુરક્ષિત પરિમાણોને ઍક્સેસ કરી શકે છે અને કેવી રીતે બદલાયેલ સેટિંગ રેકોર્ડ કરવામાં આવશે અને તેને ઉલટાવી દેવામાં આવશે.
છોડના પર્યાવરણ સામે કેબિનેટની ઍક્સેસ અને ઠંડકની વ્યવસ્થા તપાસો. અસંબંધિત સાધનોને દૂર કર્યા વિના અથવા જોખમી વિસ્તારમાં પ્રવેશ્યા વિના જાળવણી સેવા બિંદુઓ સુધી પહોંચી શકે છે કે કેમ તેનું નિરીક્ષણ કરો. સ્પેર-પાર્ટ્સની પ્રાપ્યતા ઓળખકર્તાઓ અને પુરવઠાની વ્યવસ્થા વિશે નક્કર ચર્ચાને પાત્ર છે, પરિચિત ઘટકો બ્રાન્ડ્સ ડાઉનટાઇમને દૂર કરે છે તેવું વચન નથી.
ઉપયોગી હેન્ડઓવરમાં સ્વીકૃત આધારરેખા, એલાર્મ સૂચિ અને દૂરસ્થ નિદાન માટે જરૂરી પુરાવાનો સમાવેશ થાય છે. તે ફેક્ટરીને અસ્પષ્ટ સ્ટોપનો વીડિયો મોકલવાને બદલે ઓળખી શકાય તેવી સ્થિતિની જાણ કરવાની મંજૂરી આપે છે.
ડ્રાઇવ સિસ્ટમને ખરીદી સ્પષ્ટીકરણમાં મૂકો
અવતરણ ડ્રાઇવ પેકેજને માન્ય ઉત્પાદન અને ઉત્પાદન લક્ષ્ય સાથે જોડવું જોઈએ. પાર્ટ ડ્રોઇંગ, ફિનિશ્ડ વેઇટ, દિવાલની જરૂરિયાતો, રેઝિન ગ્રેડ, ટૂલિંગની ગોઠવણી અને આયોજિત પાળી સાથે પ્રારંભ કરો. પછી હલનચલન અને ઓપરેટિંગ શરતોને વ્યાખ્યાયિત કરો કે જે મશીનને પૂર્ણ કરવું આવશ્યક છે. આનાથી સપ્લાયરને ચોક્કસ મોટર સાઈઝની વિનંતીને બદલે હલ કરવાની ફરજ મળે છે.
નાની બોટલ માટે, ધKGB2Lપ્રકાશિત નાની-ક્ષમતાનો પ્રારંભિક બિંદુ પ્રદાન કરે છે. મોટા ઔદ્યોગિક ઉત્પાદનો માટે, ધKGB90AઅનેKGB100Bએક્યુમ્યુલેટર-મશીન સંદર્ભો પ્રદાન કરો. તેમાંથી સંપૂર્ણ ટૂલિંગ અને પ્રક્રિયાની આવશ્યકતાઓ દ્વારા પસંદ કરો, એકલા કન્ટેનર વોલ્યુમમાં નહીં.
ડ્રાઇવ શેડ્યૂલમાં હાઇડ્રોલિક સપ્લાય વ્યવસ્થા, પંપ અને મોટરની ઓળખ, નિયંત્રિત ચલો, જરૂરી પ્રતિસાદ અને અનુમતિપાત્ર ઓપરેટિંગ પરબિડીયું જણાવવું જોઈએ. સંમત ક્રમ જોડો અને ઓળખો કે કઈ ક્રિયાઓ ઓવરલેપ થઈ શકે છે. તેલ ઠંડક અને છોડની સ્થિતિનો સમાવેશ કરો કારણ કે સાધનસામગ્રીએ માત્ર સપ્લાયરના પરીક્ષણ વિસ્તારમાં જ નહીં, પરંતુ પ્રાપ્ત કરનાર ફેક્ટરીમાં કામ કરવું જોઈએ.
- ડ્રાય-સાયકલ પ્રદર્શનથી અલગ સ્વીકાર્ય ઉત્પાદન આઉટપુટ વ્યાખ્યાયિત કરો.
- ઊર્જા સીમા અને સંમત માપન પદ્ધતિનો ઉલ્લેખ કરો.
- ચક્રની ઘટનાઓ, વિચલનો અને નમૂનાની ઓળખ કેવી રીતે રેકોર્ડ કરવામાં આવશે તે જણાવો.
- હેન્ડઓવર વખતે પૂરા પાડવામાં આવેલ ડ્રોઇંગ, સોફ્ટવેર બેકઅપ અને જાળવણી ફાઇલોને ઓળખો.
- અનુમતિ પુનઃપ્રારંભ દૃશ્યો અને તેમને સ્વીકારવા માટે જરૂરી પુરાવા સાથે સંમત થાઓ.
પ્રદર્શન અને વ્યાપારી શરતો સ્પષ્ટ રાખો. જો ઊર્જા ઘટાડો એ ખરીદીની સ્થિતિ છે, તો સરખામણીની આધારરેખા અને પરીક્ષણ લેખ વ્યાખ્યાયિત કરો. જો બાંયધરીકૃત આઉટપુટ મહત્વ ધરાવે છે, તો સ્વીકૃત-ભાગ માપદંડ અને ટ્રાયલ શરતો જણાવો. ઝડપી પ્રતિસાદનું સામાન્ય વચન ધીમી ઉત્પાદન લાઇન અંગેના વિવાદનું સમાધાન કરી શકતું નથી.
સૌથી મજબૂત દરખાસ્ત સમજાવશે કે શા માટે તેનું પસંદ કરેલ દબાણ-પ્રવાહ પેકેજ ઘાટ અને ક્રમને અનુરૂપ છે, પરીક્ષણ તે પસંદગીને કેવી રીતે સાબિત કરશે અને પ્રાપ્ત કરનાર ફેક્ટરી પરિણામને કેવી રીતે સાચવી શકે છે. તે એન્જિનિયરિંગ ફિટ ખરીદો. સર્વો લેબલ એ માત્ર આકારણીની શરૂઆત છે.
કિંગગલ રૂપરેખાંકનની ચર્ચા કરવા માટે, ઉત્પાદન ડ્રોઇંગ, રેઝિન ગ્રેડ, મોલ્ડ માહિતી અને લક્ષ્ય સ્વીકૃત આઉટપુટ મોકલો.Kinggle પ્રોજેક્ટ પૂછપરછ પાનું. પ્રાપ્ત કરનાર ફેક્ટરીના વોલ્ટેજ, ઠંડકની સ્થિતિ અને ડાઉનસ્ટ્રીમ સાધનોનો સમાવેશ કરો જેથી ઉત્પાદન સેલના ભાગ રૂપે ડ્રાઇવ સિસ્ટમની સમીક્ષા કરી શકાય.
ઈમેલ:sales@kinggle.com· ટેલિફોન:+86-574-87103665
વારંવાર પૂછાતા પ્રશ્નો
શું સર્વો હાઇડ્રોલિક બ્લો મોલ્ડિંગ મશીન ઓલ-ઇલેક્ટ્રીક છે?
ના. સર્વો-હાઇડ્રોલિક મશીન હાઇડ્રોલિક પંપને નિયંત્રિત કરવા માટે ઇલેક્ટ્રિક સર્વો ડ્રાઇવનો ઉપયોગ કરે છે જ્યારે હાઇડ્રોલિક તેલ હજુ પણ સંબંધિત એક્ટ્યુએટરને પાવર ટ્રાન્સમિટ કરે છે. ઓલ-ઇલેક્ટ્રિક મોશન સિસ્ટમ ચોક્કસ મશીનની હિલચાલ માટે ઇલેક્ટ્રિકલ ડ્રાઇવનો ઉપયોગ કરે છે. સામાન્ય મશીન લેબલ પર આધાર રાખવાને બદલે, મોલ્ડ ક્લોઝ, કેરેજ ટ્રાવેલ અને ટેક-આઉટ સહિત દરેક અક્ષના ડ્રાઇવ પ્રકારને તપાસો.
શું સર્વો નિયંત્રણ બોટલની દિવાલની જાડાઈને આપમેળે સુધારે છે?
નંબર. પમ્પ કંટ્રોલ અને પેરિઝન પ્રોગ્રામિંગ અલગ અલગ કામ કરે છે. સ્થિર હાઇડ્રોલિક સપ્લાય એક્ટ્યુએટરને સપોર્ટ કરી શકે છે જે તેના પર આધાર રાખે છે, પરંતુ દિવાલનું વિતરણ પણ ડાઇ-ગેપ પ્રોફાઇલ, ટૂલિંગ ગોઠવણી, એક્સટ્રુઝન સ્ટેબિલિટી, રેઝિન અને ભાગ ભૂમિતિ પર આધારિત છે. પ્રોફાઇલ બદલતા પહેલા અથવા એકંદર ભાગનું વજન વધારતા પહેલા આદેશ અને પ્રતિસાદની વર્તણૂકનું નિદાન કરો.
શું સર્વો ઓઈલ-પંપ મોટર પાવર વીજળીના બિલની આગાહી કરી શકે છે?
પોતે નહીં. મોટર રેટિંગ એક ઇન્સ્ટોલ કરેલ ઘટકનું વર્ણન કરે છે, ઉત્પાદન શિફ્ટ પર કુલ મશીન ઊર્જાનું નહીં. ઓળખાયેલ સીમા પર kWh માપો અને સમાન વિન્ડો પર સ્વીકૃત આઉટપુટની ગણતરી કરો. કોમ્પ્રેસર અને ઠંડક ઉર્જાનો અલગથી સમાવેશ કરો જ્યારે તેઓ તે સીમાની બહાર આવે. સમાન ઉત્પાદન અને ગુણવત્તાની જરૂરિયાતોની તુલના કરો.
ખરીદદારે બે સર્વો-હાઈડ્રોલિક અવતરણો વચ્ચે શું સરખામણી કરવી જોઈએ?
એક્સિસ લિસ્ટ, ક્લેમ્પ અને મોલ્ડ ફિટ, જરૂરી પ્રેશર-ફ્લો ઓપરેટિંગ પોઈન્ટ્સ, એક સાથે હલનચલન, ઓઈલ કૂલિંગ, કંટ્રોલ ડાયગ્નોસ્ટિક્સ અને સર્વિસ ડોક્યુમેન્ટ્સની સરખામણી કરો. પછી મેળ ખાતા ઉત્પાદન શરતો હેઠળ અજમાયશ પરિણામોની તુલના કરો. એક મોટો પંપ અથવા નાની મોટર આપોઆપ સારી પસંદગી નથી. પેકેજ સ્વીકાર્ય આઉટપુટ ગુમાવ્યા વિના સંમત ક્રમ પૂર્ણ કરવું આવશ્યક છે.
શું હાલના હાઇડ્રોલિક બ્લો મોલ્ડિંગ મશીનને સર્વો પંપ વડે અપગ્રેડ કરી શકાય છે?
રેટ્રોફિટ શક્ય હોઈ શકે છે, પરંતુ તેને એન્જિનિયરિંગ સમીક્ષાની જરૂર છે. પંપ, મોટર અને ડ્રાઇવ સંયોજન, વાલ્વ, દબાણ મર્યાદા, ઠંડક, નિયંત્રણ ઇન્ટરફેસ અને સલામતી કાર્યો તપાસો. વર્તમાન ઉત્પાદન અવરોધને પણ ઓળખો. પંપ ડ્રાઇવને બદલવાથી મોલ્ડ-કૂલિંગ અથવા એક્સટ્રુઝન મર્યાદા દૂર થઈ શકતી નથી, અને સંશોધિત મશીનને નિર્ધારિત કમિશનિંગ અને સ્વીકૃતિ યોજનાની જરૂર છે.