આ પૃષ્ઠ પર
- બ્લો મોલ્ડિંગ મશીન શું છે?
- બ્લો મોલ્ડિંગ કેવી રીતે કામ કરે છે
- પ્રક્રિયા દ્વારા પ્રકારો: EBM, IBM, ISBM
- મશીનની અંદર: ભાગો જે ગુણવત્તા નક્કી કરે છે
- બંધારણ અને મોડેલ શ્રેણી દ્વારા પ્રકારો
- સામગ્રી અમે ચલાવીએ છીએ
- ફટકો મોલ્ડિંગ મશીનો શું બનાવે છે
- આઉટપુટ અને કિંમત: મહત્વની સંખ્યાઓ
- અમે તમને કેવી રીતે પસંદ કરવામાં મદદ કરીએ છીએ
- ગુણવત્તા, પરીક્ષણ અને આપણે શું જોઈએ છીએ
- મશીનની કિંમત શું ચલાવે છે
- ઉત્પાદક પાસેથી ખરીદી
- FAQ
બ્લો મોલ્ડિંગ મશીન શું છે?
બ્લો મોલ્ડિંગ મશીન પ્લાસ્ટિકની રેઝિનને પીગળીને તેને પોલા ભાગોમાં ફેરવે છે, તેને નરમ આકારમાં બનાવે છે અને તે આકારની અંદર સંકુચિત હવાને ફૂંકાય છે જેથી તે ઘાટ સામે દબાઈ જાય. જ્યારે પ્લાસ્ટિક ઠંડું થાય છે અને ઘાટ ખુલે છે, ત્યારે તમારી પાસે તૈયાર હોલો પ્રોડક્ટ હોય છે - એક બોટલ, એક કેન, એક ડ્રમ, એક ટાંકી. તમે હેન્ડલ કરો છો તે લગભગ દરેક કઠોર પ્લાસ્ટિકના કન્ટેનર એક અથવા બીજા પ્રકારના બ્લો મોલ્ડિંગ મશીનથી શરૂ થાય છે.
કેટેગરી વ્યાપક છે કારણ કે ભાગો ખૂબ જ અલગ છે: 100 ml આઈડ્રોપર બોટલ અને 220 L કેમિકલ ડ્રમ બંને "બ્લો મોલ્ડેડ" છે, પરંતુ બે મશીનો વિશે કંઈપણ સમાન નથી. સારી રીતે પસંદ કરવાનો અર્થ એ છે કે બે બાબતો સમજવી - નરમ આકાર કેવી રીતે બને છે (આપ્રક્રિયા પ્રકાર), અને તેને પહોંચાડવા માટે મશીન કેવી રીતે બનાવવામાં આવે છે (આમાળખું). અમે બંનેને બદલામાં લઈશું.
બ્લો મોલ્ડિંગ કેવી રીતે કામ કરે છે
એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ - મોટાભાગના ઔદ્યોગિક કન્ટેનર પાછળની પ્રક્રિયા - એક ચુસ્ત લૂપમાં ચાલે છે. તેને સમજવાથી દરેક પછીનો નિર્ણય (કિંમત, આઉટપુટ, ગુણવત્તા) સ્પષ્ટ થાય છે:
- મેલ્ટ અને મીટર.એક એક્સટ્રુડર સ્ક્રૂ રેઝિનને ઓગળે છે અને ડાઇ હેડ તરફ સ્થિર, એકરૂપ પ્રવાહને દબાણ કરે છે.
- પેરિઝનની રચના કરો.ઓગળવું ડાઇ હેડમાંથી હોલો ટ્યુબ તરીકે બહાર નીકળે છે - પેરિઝન. દિવાલ-જાડાઈ નિયંત્રક તે નળીને તેની લંબાઈ સાથે પ્રોફાઈલ કરે છે જેથી જ્યાં ભાગને મજબૂતીની જરૂર હોય ત્યાં પ્લાસ્ટિક બેસી જાય.
- ક્લેમ્પ.ઘાટ પેરિઝનની આસપાસ બંધ થાય છે. સિંક્રનસ ક્લેમ્પિંગ અને ડાયરેક્ટ-પ્રેશર લોકીંગ પ્લેટને સમાંતર પકડી રાખે છે જેથી ભાગ ફ્લેશ ન થાય.
- તમાચો.બ્લો પિન હવાને ઇન્જેક્ટ કરે છે (ઘણા ભાગો પર નીચેથી ફૂંકાતી સિસ્ટમ સાથે) અને પેરિઝન પોલાણની સામે ફૂલે છે, તેનો અંતિમ આકાર લે છે.
- કૂલ.આ ભાગ કૂલ કરેલા મોલ્ડ સામે સેટ કરે છે. આ સામાન્ય રીતે સૌથી લાંબુ પગલું હોય છે, અને તે - એક્સ્ટ્રુડર નહીં - તમારા ચક્રનો સમય સેટ કરે છે.
- બહાર કાઢો અને સમાપ્ત કરો.ઘાટ ખુલે છે, રોબોટ હાથ તે ભાગને દૂર કરે છે, અને ફ્લેશ સુવ્યવસ્થિત થાય છે. ઓટોમેટેડ લાઇન પર આ માનવરહિત ચાલે છે.
આમાંના બે પગલાં શાંતિથી સમગ્ર લાઇનનું અર્થશાસ્ત્ર નક્કી કરે છે. પેરિઝન પ્રોફાઇલિંગ દરેક ભાગમાં કેટલી રેઝિન વહન કરે છે તે સેટ કરે છે; કૂલિંગ સેટ કરે છે કે તમે તેને કેટલી ઝડપથી બનાવી શકો છો. તે બેને યોગ્ય રીતે મેળવો અને બાકીનું મશીન મોટાભાગે પોતાની સંભાળ રાખે છે - તેથી જ તેઓ હેડલાઇન સ્પેક્સ ખરીદનારાઓ સામાન્ય રીતે પ્રથમ સરખામણી કરતા હોય તેના કરતાં વધુ ધ્યાન આપવાને પાત્ર છે.
પ્રક્રિયા દ્વારા પ્રકારો: EBM, IBM અને ISBM
બ્લો મોલ્ડિંગ મશીનના ત્રણ મુખ્ય પ્રક્રિયા પ્રકારો છે. તફાવત સંપૂર્ણપણે માં છેનરમ આકાર કેવી રીતે બનાવવામાં આવે છેતે ફૂંકાય તે પહેલાં.
| પ્રકાર | આકાર કેવી રીતે રચાય છે | માટે શ્રેષ્ઠ | લાક્ષણિક ઉત્પાદનો |
|---|---|---|---|
| એક્સટ્રુઝન (EBM) | પેરિસનને ટ્યુબ તરીકે બહાર કાઢવામાં આવે છે, પછી ફૂંકાય છે | નિયંત્રિત અને મોટા હોલો ભાગો | જેરી કેન, ડ્રમ, ટાંકી, બોટલ |
| ઈન્જેક્શન (IBM) | પ્રીફોર્મ ઇન્જેક્શન-મોલ્ડેડ, પછી ફૂંકાય છે | નાના, ઉચ્ચ-ચોકસાઇવાળા કન્ટેનર | ફાર્મા બોટલ, કોસ્મેટિક જાર |
| ઈન્જેક્શન સ્ટ્રેચ (ISBM) | પ્રીફોર્મ ઇન્જેક્ટેડ, ખેંચાયેલ અને ફૂંકાય છે | સ્પષ્ટ, મજબૂત PET બોટલ | પાણી અને સોફ્ટ-ડ્રિંકની બોટલો |
એક્સટ્રુઝન બ્લો મોલ્ડિંગ (EBM)ઔદ્યોગિક કન્ટેનર અને અમે જે પ્રક્રિયા બનાવીએ છીએ તે માટે વર્કહોર્સ છે. કારણ કે શરીર, હેન્ડલ અને ગરદન એક શોટમાં બને છે, EBM હેન્ડલ અને મોટા ભાગો બનાવે છે જે અન્ય પ્રક્રિયાઓ કરી શકતી નથી.ઈન્જેક્શન બ્લો મોલ્ડિંગ (IBM)પહેલા એક ચોક્કસ પ્રીફોર્મને મોલ્ડ કરે છે, જે નાના-બોટલ નેકની ઉત્તમ ચોકસાઈ આપે છે પરંતુ હેન્ડલ નથી અને મોટા ભાગો નથી.ઈન્જેક્શન સ્ટ્રેચ (ISBM)તમે પાણીની બોટલોમાં જુઓ છો તે સ્પષ્ટતા અને શક્તિ માટે PET પ્રીફોર્મને સ્ટ્રેચ કરે છે - HDPE ઔદ્યોગિક ભાગોમાંથી એક અલગ ઉત્પાદન કુટુંબ.
વ્યવહારમાં પસંદગી ભાગ્યે જ અસ્પષ્ટ હોય છે. કેન, ડ્રમ, ટાંકી અથવા કોઈપણ હેન્ડલ અથવા મોટા કન્ટેનર એ એક્સટ્રુઝન ભાગ છે; IBM અને ISBM નાની ચોક્કસ બોટલો અને સ્પષ્ટ PET થી સંબંધિત છે. તમે શોર્ટલિસ્ટ મશીનો પહેલાં તમારું ઉત્પાદન કયા કુટુંબમાં આવે છે તે જાણવું એ બે પ્રક્રિયાઓ માટેના અવતરણની તુલના બચાવે છે જે ક્યારેય ફિટ થવાના નથી.
મશીનની અંદર: ભાગો જે ગુણવત્તા નક્કી કરે છે
બે મશીનો સમાન હેડલાઇન ક્ષમતા શેર કરી શકે છે અને સંપૂર્ણપણે અલગ રીતે વર્તે છે, કારણ કે ગુણવત્તા ઘટકોમાં રહે છે. આ એવા ભાગો છે જેની અમારા ઇજનેરો સૌથી વધુ કાળજી રાખે છે:
| ઘટક | તે શું કરે છે | શા માટે તે મહત્વનું છે |
|---|---|---|
| એક્સ્ટ્રુડર અને સ્ક્રૂ | રેઝિન ઓગળે છે અને મીટર કરે છે | 24-25 L/D પર 50-100 mm સ્ક્રૂ એક સ્થિર, સજાતીય HDPE મેલ્ટ આપે છે - સુસંગત ભાગોનો આધાર |
| ડાઇ હેડ + પેરિઝન કંટ્રોલર | પેરિઝન દિવાલની રચના અને રૂપરેખાઓ | MOOG 100-પોઇન્ટ વોલ-થિકનેસ કંટ્રોલર એ રેઝિન ખર્ચ અને ભાગની મજબૂતાઈ પર એકમાત્ર સૌથી મોટું લિવર છે |
| ક્લેમ્પિંગ એકમ | બંધ કરે છે અને ઘાટ ધરાવે છે | ડબલ પુલ-રોડ સિંક્રનસ ક્લેમ્પિંગ + ઓઇલ-સિલિન્ડર ડાયરેક્ટ-પ્રેશર લૉક ઉચ્ચ ટનેજ હેઠળ પ્લેટને સમાંતર રાખે છે |
| તમાચો અને ઠંડક | ભાગને ફૂલે છે અને સેટ કરે છે | બ્લો પિન + તળિયે ફૂંકાતા ભાગને આકાર આપો; કુલિંગ ડિઝાઇન વાસ્તવિક ચક્ર સમય ચલાવે છે |
| ડ્રાઇવ અને નિયંત્રણ | મશીનને પાવર કરે છે અને ચલાવે છે | સર્વો મુખ્ય પંપ ઊર્જા કાપે છે; મિત્સુબિશી PLC + Weinview HMI 24/7 લાઇન પર અપટાઇમને સુરક્ષિત કરે છે |
| ઓટોમેશન | ટેક-આઉટ, ડિફ્લેશિંગ, નિરીક્ષણ | રોબોટ આર્મ + ડાઉનસ્ટ્રીમ ટ્રિમિંગ માનવરહિત રન પર ગુણવત્તાને સ્થિર રાખે છે |
ઘડિયાળની આસપાસ ચાલતી લાઇન પર, નિયંત્રણ વિશ્વસનીયતા એ ઉપજને સુરક્ષિત કરે છે - તેથી જ છેલ્લી હરોળમાં આયાત કરેલા ઘટકો તેમના દેખાવ કરતાં વધુ મહત્વ ધરાવે છે. મિત્સુબિશી PLC, Weinview HMI અને MOOG દિવાલ-જાડાઈ નિયંત્રણ બેજ નથી; તે એવા સાબિત ભાગો છે જે વિશ્વમાં લગભગ ગમે ત્યાં સેવાયોગ્ય રહે છે, તેથી લાગોસ અથવા લિમામાં ખામી અઠવાડિયા સુધી લાઇનને નિષ્ક્રિય કરતી નથી.
બંધારણ અને મોડેલ શ્રેણી દ્વારા પ્રકારો
એક્સટ્રુઝનની અંદર, પેરિઝન કેવી રીતે પહોંચાડવામાં આવે છે અને દિવાલ કેવી રીતે બનાવવામાં આવે છે તેના આધારે મશીનોને જૂથબદ્ધ કરવામાં આવે છે. આ તે છે જ્યાં તમે મશીનને તમારા ભાગના કદ અને વોલ્યુમ સાથે મેચ કરો છો.
- સતત ફટકો મોલ્ડિંગ મશીન.પેરિઝન નોન-સ્ટોપ બહાર નીકળે છે અને તેને પકડવા માટે મોલ્ડ શટલ કરે છે — લગભગ 30 L સુધીના નાના-થી-મધ્યમ ભાગો પર ઉચ્ચ કેડન્સ, અને જ્યાં મલ્ટિ-ડાઇ હેડ બોટલને અનેક-ઉપર ચલાવે છે.
- એક્યુમ્યુલેટર (સંચિત) બ્લો મોલ્ડિંગ મશીન.માથામાં સ્ટોર્સ ઓગળે છે અને ઝડપથી શૂટ કરે છે, મોટા પેરિસોન્સને ઝૂલતા અટકાવે છે - ડ્રમ્સ, IBC ટાંકીઓ, ઇંધણ ટાંકીઓ અને અવરોધો માટેનો પ્રકાર.
- મલ્ટિલેયર બ્લો મોલ્ડિંગ મશીન.2-6 લેયર ડાઇ હેડ કો-એક્સ્ટ્રુડ બેરિયર, રિગ્રિન્ડ અથવા કલર લેયર્સને એક દિવાલમાં ફેરવે છે - તેનો ઉપયોગ ઇંધણની ટાંકીઓ અને ઉચ્ચ-વિશિષ્ટ કેમિકલ ડ્રમ્સ માટે થાય છે.
- આપોઆપ બ્લો મોલ્ડિંગ મશીન.ઉપરોક્ત કોઈપણ સંપૂર્ણ ઓટોમેશન સાથે — રોબોટ ટેક-આઉટ, ડિફ્લેશિંગ અને માનવરહિત, સતત દોડવા માટે નિરીક્ષણ.
અમારી પોતાની શ્રેણી 100 ml થી 220 L ડ્રમ (અને વિનંતી પર મોટી) સુધીની છે, તેથી તે જ ફેક્ટરી નાની તેલની બોટલ અને યુએન-રેટેડ કેમિકલ ડ્રમને આવરી લે છે:
| ક્ષમતા | મશીન પ્રકાર | ઉદાહરણ મોડેલો | ડ્રાય-સાયકલ આઉટપુટ* | ક્લેમ્પિંગ |
|---|---|---|---|---|
| 100 મિલી - 2 એલ | સતત, સિંગલ/મલ્ટી-ડાઇ | 2L સિંગલ/ ડબલ સ્ટેશન | 1,200/ક સુધી | 40 kN |
| 3 - 15 એલ | સતત, સિંગલ/ડબલ | 5 એલ / 15 એલસ્ટેશન | 450-1,000/ક | 65-200 kN |
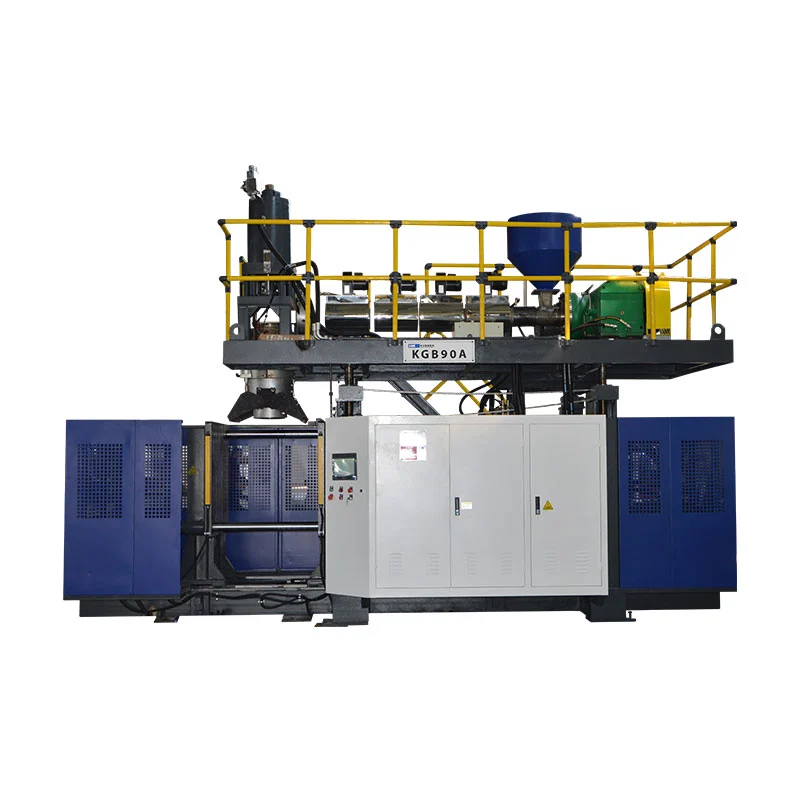
| 20 - 60 એલ | સંચયક | KGB70A/80A/90A | 500-700/ક | 130–280 kN |
| 120 - 160 એલ | સંચયક | KGB100B /110A | 300–320/ક | 440–760 kN |
| 220 L ડ્રમ+ | કેમિકલ-બેરલ ખાસ | 250L ખાસ | 17-20/ક | વિનંતી પર |
*ડ્રાય-સાયકલ એ સૈદ્ધાંતિક મહત્તમ છે; વાસ્તવિક આઉટપુટ ઓછું છે. સંપૂર્ણ સ્પેક્સ અને વર્ક કરેલા નંબરો પર અમારા ઊંડા ડાઇવ્સમાં છેજેરી કેન મશીનઅનેમશીન એકઠા કરો.



સામગ્રી અમે ચલાવીએ છીએ
મશીન પ્રક્રિયા સુયોજિત કરે છે; રેઝિન ગુણધર્મો સુયોજિત કરે છે. અમારા એક્સટ્રુઝન મશીનો ઔદ્યોગિક પરિવારને સિંગલ અથવા મલ્ટિલેયર દિવાલોમાં નીચે ચલાવે છે.
| સામગ્રી | શા માટે તેનો ઉપયોગ થાય છે | લાક્ષણિક ભાગો |
|---|---|---|
| HDPE | સખત, રાસાયણિક પ્રતિરોધક, ઓછી કિંમત | જેરી કેન, બોટલ, ટાંકી |
| HMW-HDPE | ઉચ્ચ અસર અને તાણ-ક્રેક પ્રતિકાર | રાસાયણિક ડ્રમ્સ, બળતણ ટાંકીઓ |
| પીપી | ગરમી પ્રતિકાર, સ્પષ્ટતા વિકલ્પો | પાતળી-દિવાલ અને હોટ-ફિલ કન્ટેનર |
| પીવીસી / પીએ | અવરોધ અને વિશિષ્ટ ગુણધર્મો | વિશિષ્ટ બોટલ, અવરોધ સ્તરો |
ફટકો મોલ્ડિંગ મશીનો શું બનાવે છે
ઘાટ બદલો અને એક મશીન પરિવાર ઘણા ઉદ્યોગોને સેવા આપે છે. આ એપ્લીકેશન વિસ્તારો છે જે અમે મોટા ભાગના માટે ટૂલ કરીએ છીએ:
| ઉદ્યોગ | ઉત્પાદનો |
|---|---|
| પેકેજીંગ | તેલ અને ડિટર્જન્ટની બોટલ, જેરી કેન, કેમિકલ ડ્રમ, IBC ટાંકી |
| ઓટોમોટિવ | બળતણ ટાંકીઓ, હવા નળીઓ, સ્પોઇલર |
| માર્ગ વહીવટ | ટ્રાફિક અવરોધો, શંકુ, અલગતા થાંભલાઓ |
| ફ્લોટિંગ | બોય્સ, ફ્લોટ્સ, પોન્ટૂન્સ |
| લોજિસ્ટિક્સ અને વધુ | પેલેટ્સ, ટૂલબોક્સ, ટેબલ અને ખુરશીઓ, રમકડાં |
આઉટપુટ અને કિંમત: મહત્વની સંખ્યાઓ
બે ગણતરીઓ નક્કી કરે છે કે શું મશીન તમારા વ્યવસાયને બંધબેસે છે — અને તમે ખરીદો તે પહેલાં બંને ચલાવવા માટે સરળ છે.
ઉદાહરણ — 7.2 સેકન્ડ ચક્રમાં 5 L કેન, સિંગલ હેડ:
(3600 ÷ 7.2) × 0.8 =400 કેન/કલાકબે પાળી ≈6,400/દિવસ
રેઝિન = ભાગ વજન × રેઝિન કિંમત → દા.ત. 0.20 કિગ્રા × $1.30 =$0.26
ઉર્જા = મશીન kW × $/kWh ÷ ભાગો/h → દા.ત. 15 × 0.12 ÷ 400 =$0.0045
નોંધ લો કે રેઝિન ભાગ દીઠ ખર્ચમાં ઊર્જા અને શ્રમને વામન કરે છે. દિવાલ-જાડાઈના ચોક્કસ નિયંત્રણ માટે આ એક જ હકીકત છે: એક ભાગમાંથી 5% રેઝિનને કાપીને જે મિલિયન દ્વારા મોકલવામાં આવે છે તે કોઈપણ વીજળી બિલ કરતાં ઘણી વધુ બચત કરે છે — અને તેથી જ નબળા દિવાલ નિયંત્રણ સાથેનું સસ્તું મશીન સામાન્ય રીતે મોંઘું હોય છે.
અમે તમને કેવી રીતે પસંદ કરવામાં મદદ કરીએ છીએ
જ્યારે ખરીદદાર પૂછપરછ મોકલે છે, ત્યારે અમે મશીન દ્વારા નહીં, પરંતુ ભાગ દ્વારા કામ કરીએ છીએ. આનો જવાબ આપો અને યોગ્ય ગોઠવણી સામાન્ય રીતે સ્પષ્ટ છે:
- સૌથી મોટો ભાગ અને આકાર.કદ અને તેમાં હેન્ડલ છે કે કેમ તે નક્કી કરો એક્સટ્રુઝન વિ ઈન્જેક્શન અને સતત વિ સંચયક.
- રેઝિન અને દિવાલ સ્પેક.અવરોધ અથવા રેગ્રિન્ડ સ્તરોને મલ્ટિલેયર હેડની જરૂર છે; યુએન-રેટેડ ડ્રમ્સને મજબૂત દિવાલ-જાડાઈ નિયંત્રણની જરૂર છે.
- દૈનિક આઉટપુટ.સિંગલ વિ ડબલ સ્ટેશન પસંદ કરતા પહેલા બે-પાળી કલાકોની સામે આઉટપુટ ગણિત ચલાવો.
- પ્રમાણપત્ર.ડ્રોપ-ટેસ્ટ અથવા યુએન આવશ્યકતાઓ ટૂલિંગ અને માન્યતામાં ફેરફાર કરે છે.
- એકલ અથવા ટર્નકી.સ્કેલિંગ લાઈનોને કેન્દ્રિય ખોરાક, પાણી અને એકસાથે પૂરા પાડવામાં આવતા ક્રશિંગથી ફાયદો થાય છે.
ગુણવત્તા, પરીક્ષણ અને આપણે શું જોઈએ છીએ
સુસંગતતા એ બ્લો મોલ્ડિંગની આખી રમત છે, અને તે જ મશીનો બનાવવાના બે દાયકાઓ દેખાય છે. કેટલીક વસ્તુઓ આપણે કરીએ છીએ અને જોઈએ છીએ:
- દિવાલ-જાડાઈ એકરૂપતા.પોઈન્ટ-બાય-પોઈન્ટ પ્રોફાઈલ કરે છે જેથી દરેક ભાગ તેના ડ્રોપ-ટેસ્ટ સ્પેકને ઓછામાં ઓછા રેઝિન સાથે પૂર્ણ કરે — શિપમેન્ટ પહેલાં તપાસવામાં આવે.
- ડ્રોપ ટેસ્ટ અને યુએન માન્યતા.કેમિકલ-ડ્રમ ટૂલિંગ અમારા ફ્લોરમાંથી બહાર નીકળે તે પહેલાં 3-મીટર ડ્રોપ ટેસ્ટ અને UN પ્રમાણપત્ર પાસ કરે છે.
- જ્યાં સામાન્ય રીતે ઘટતું આઉટપુટ શરૂ થાય છે.ધીમા ચક્રો વધુ વખત સ્ટોરેજ સ્ટ્રોક અથવા એક્સ્ટ્રુડર કરતાં ઠંડકને ટ્રેસ કરે છે — તે જોવાનું પ્રથમ સ્થાન છે, છેલ્લું નહીં. (વધુ માંધીમી સામગ્રી સંગ્રહનું કારણ શું છે.)
મશીનની કિંમત શું ચલાવે છે
"બ્લો મોલ્ડિંગ મશીન" માટે કોઈ એક સૂચિ કિંમત નથી કારણ કે સ્પેક ખર્ચમાં ફેરફાર કરે છે. મુખ્ય ડ્રાઇવરો:
- ભાગનું કદ અને ક્લેમ્પિંગ બળ.મોટા ભાગોને ભારે ફ્રેમ અને વધુ ઊંચા ટનેજની જરૂર હોય છે - સૌથી વધુ ખર્ચ ડ્રાઇવર.
- મૃત્યુ પામેલા માથાઓની સંખ્યા.ટ્વીન/મલ્ટી-ડાઇ આઉટપુટ અને કિંમતનો ગુણાકાર કરે છે.
- સિંગલ વિ મલ્ટિલેયર.મલ્ટિલેયર હેડ ક્ષમતા અને ખર્ચ ઉમેરે છે.
- ઓટોમેશન અને નિયંત્રણો.રોબોટ ટેક-આઉટ, ડિફ્લેશિંગ અને પ્રીમિયમ નિયંત્રણો કિંમતમાં વધારો કરે છે પરંતુ ચાલતી કિંમત ઓછી કરે છે.
- ટર્નકી સિસ્ટમ્સ.સેન્ટ્રલ ફીડિંગ, પાણી અને પિલાણ ક્વોટમાં વધારો કરે છે પરંતુ કચરો અને શ્રમ ઘટાડે છે.
ઉત્પાદક પાસેથી ખરીદી
મશીન એ એક દાયકાનો સંબંધ છે, તેથી તેની પાછળ કોણ ઊભું છે તે સ્પેક જેટલું મહત્વનું છે. ફેક્ટરી તરીકે, અમે દરેક મશીનને આની સાથે બેક કરીએ છીએ:
- વોરંટી.મુખ્ય ઘટકો 1-2 વર્ષની વોરંટી ધરાવે છે; પહેરવાના ભાગોને પ્રથમ વર્ષમાં મફતમાં બદલવામાં આવે છે.
- ઇન્સ્ટોલ કરો અને તાલીમ આપો.અમારા એન્જિનિયરો તમારા ઓપરેટરોને ઇન્સ્ટોલ કરવા, કમિશન આપવા અને તાલીમ આપવા માટે તમારી ફેક્ટરીમાં મુસાફરી કરે છે.
- દૂરસ્થ આધાર.ઓન-બોર્ડ એલાર્મ સિસ્ટમ અમને દૂરથી સમસ્યાઓનું નિદાન અને મુશ્કેલીનિવારણ કરવા દે છે.
- કસ્ટમ ઉકેલો.તમારા ભાગ, રેઝિન અને આઉટપુટને અનુરૂપ તમારા રેખાંકનો અને ગોઠવણીઓના મોલ્ડ.
અમને તમારો ભાગ જણાવો - અમે મશીનનો ઉલ્લેખ કરીશું
તમારું ઉત્પાદન, કદ, રેઝિન અને દૈનિક આઉટપુટ મોકલો. અમે વાસ્તવિક ચક્રના આંકડાઓ સાથે યોગ્ય પ્રકાર, ગોઠવણી અને ક્લેમ્પિંગ બળની ભલામણ કરીશું.
ક્વોટ મેળવો વોટ્સએપ પર ચેટ કરોવારંવાર પૂછાતા પ્રશ્નો
બ્લો મોલ્ડિંગ મશીન શું છે?
તે રેઝિનને પીગળીને, તેને નરમ આકારમાં બનાવીને અને તેને મોલ્ડની અંદર હવા વડે ફુલાવીને હોલો પ્લાસ્ટિક ઉત્પાદનો બનાવે છે - જેનો ઉપયોગ બોટલ, જેરી કેન, ડ્રમ, ટાંકી, બળતણ ટાંકી અને વધુ માટે થાય છે.
બ્લો મોલ્ડિંગ મશીનના પ્રકારો શું છે?
પ્રક્રિયા દ્વારા: એક્સટ્રુઝન (EBM), ઈન્જેક્શન (IBM) અને ઈન્જેક્શન સ્ટ્રેચ (ISBM). બંધારણ દ્વારા: સતત, સંચયક અને મલ્ટિલેયર. ઓપરેશન દ્વારા: સ્વચાલિત. ઔદ્યોગિક HDPE કન્ટેનર માટે એક્સટ્રુઝન સૌથી સામાન્ય છે.
બ્લો મોલ્ડિંગ મશીનની કિંમત કેટલી છે?
કિંમત પાર્ટ સાઇઝ અને ક્લેમ્પિંગ ફોર્સ, ડાઇ હેડ્સની સંખ્યા, સિંગલ વિ મલ્ટિલેયર અને ઓટોમેશન દ્વારા સંચાલિત છે. એક નાના સિંગલ-સ્ટેશન મશીનની કિંમત મોટા સંચયક ડ્રમ લાઇન કરતાં ઘણી ઓછી છે — ચોક્કસ ક્વોટ માટે તમારો ભાગ અને આઉટપુટ શેર કરો.
હું કેવી રીતે યોગ્ય પસંદ કરી શકું?
ભાગથી પ્રારંભ કરો: સૌથી મોટું કદ, હેન્ડલ કે નહીં, રેઝિન, દિવાલ સ્પેક, પ્રમાણપત્ર, પછી દૈનિક આઉટપુટ. હેન્ડલ અને મોટા ભાગો એક્સટ્રુઝનનો ઉપયોગ કરે છે (નાના-મધ્યમ માટે સતત, મોટા માટે સંચયક); ચોક્કસ નાની બોટલ ઈન્જેક્શનનો ઉપયોગ કરે છે; સ્પષ્ટ PET બોટલ ઈન્જેક્શન સ્ટ્રેચનો ઉપયોગ કરે છે.
તે કઈ સામગ્રી ચલાવી શકે છે?
એક્સટ્રુઝન મશીનો PE (HDPE અને HMW-HDPE), PP, PVC અને PA સિંગલ અથવા મલ્ટિલેયર દિવાલોમાં ચલાવે છે. ઈન્જેક્શન સ્ટ્રેચ મશીનો સાફ બોટલો માટે PET ચલાવે છે.
આઉટપુટ કેવી રીતે માપવામાં આવે છે?
સ્પેક શીટ્સ શુષ્ક ચક્ર (સૈદ્ધાંતિક) આઉટપુટ દર્શાવે છે. વાસ્તવિક આઉટપુટ ડ્રાય-સાયકલ × લગભગ 0.75–0.85 છે, કારણ કે ઠંડકનો સમય અને ભાગનું વજન વાસ્તવિક ચક્રને લંબાવે છે.