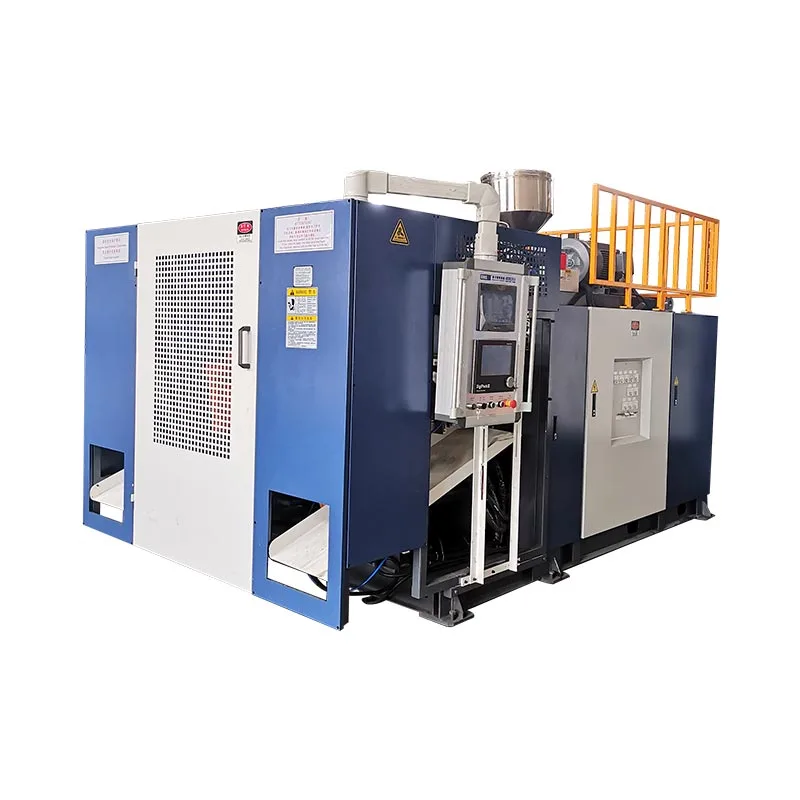
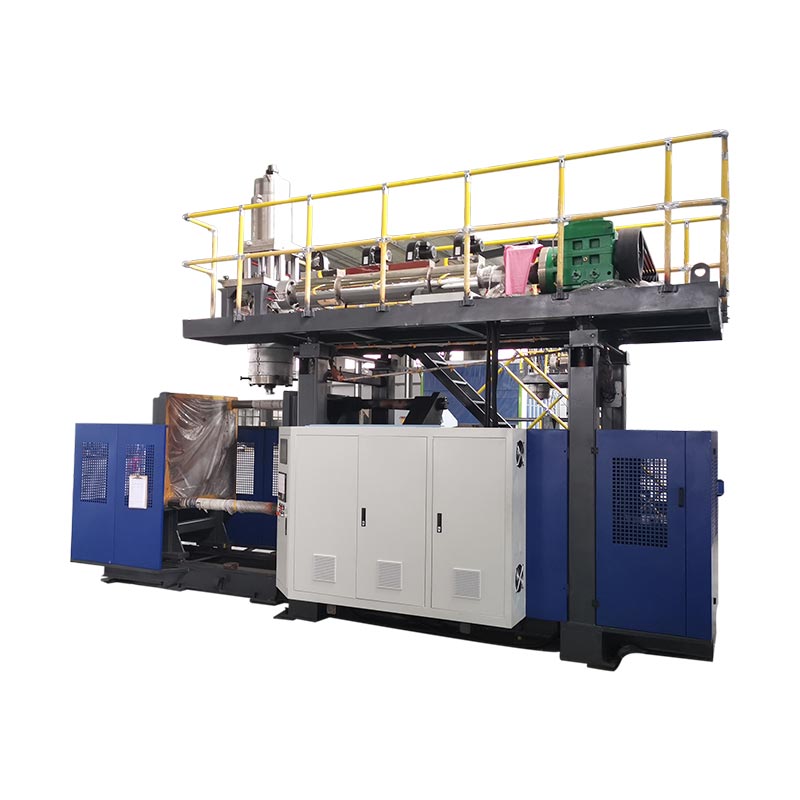
ઓટોમેટિક બ્લો મોલ્ડિંગ મશીન પસંદ કરો જે તે ઉત્પાદન દ્વારા ડિલિવરી કરવી જોઈએ અને મોલ્ડિંગ પછી સમાવિષ્ટ કામગીરી - અવતરણ પર "ઓટોમેટિક" શબ્દ દ્વારા નહીં. એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ માટે, એક પ્રોડક્શન સિસ્ટમ તરીકે રેઝિન, ટૂલિંગ, ટેક-આઉટ, ટ્રીમિંગ, ઇન્સ્પેક્શન અને ટ્રાન્સફરનો ઉલ્લેખ કરો. અમે અંતિમ ડિસ્ચાર્જ પોઈન્ટ પર સ્વીકૃત કન્ટેનર સામે રૂપરેખાંકનને મંજૂર કરવાની ભલામણ કરીએ છીએ, સૂચિ ડ્રાય-સાયકલ આકૃતિ નહીં.
મોલ્ડિંગ મશીન ઓટોમેટિક સાયકલ ચલાવી શકે છે જ્યારે લોકો હજુ પણ ફ્લેશ દૂર કરે છે, બોટલ તપાસે છે અથવા કાર્ટન ભરે છે. તે નાની, બદલાતી ઉત્પાદન શ્રેણી માટે યોગ્ય વ્યવસ્થા હોઈ શકે છે. જો રોકાણનો મામલો માની લે કે તે નોકરીઓ ગાયબ થઈ ગઈ છે તો તે ખોટી વ્યવસ્થા છે. કિંમતોની સરખામણી કરતા પહેલા સીમા વ્યાખ્યાયિત કરો.
ઓર્ડર પહેલાં મહત્વના પાંચ નિર્ણયો
- ઓટોમેશન લેવલની સરખામણી કરતા પહેલા મોલ્ડિંગ પ્રક્રિયાને ભાગ સાથે મેચ કરો.
- દરેક ટ્રાન્સફર અને ફિનિશિંગ ઑપરેશનને વ્યાખ્યાયિત કરો, જેમાં મેન્યુઅલ રહે તેવા કામનો સમાવેશ થાય છે.
- ટ્રિમિંગ, નિરીક્ષણ અને પેકિંગ ક્ષમતા સાથે મોલ્ડિંગ દરને સંતુલિત કરો.
- ટેસ્ટ ફોલ્ટ રિકવરી અને ચેન્જઓવર, માત્ર અવિરત ઉત્પાદન જ નહીં.
- સમાન શરતો હેઠળ સ્વીકૃત કન્ટેનર દીઠ કુલ લાઇન કિંમતની તુલના કરો.

બ્લો મોલ્ડિંગમાં "ઓટોમેટિક" શું આવરી લે છે?
"ઓટોમેટિક" વર્ણવે છે કે કેવી રીતે કામગીરી નિયંત્રિત થાય છે. તે પ્લાસ્ટિકનો ભાગ કેવી રીતે બને છે તે ઓળખતું નથી. ઓટોમેટિક એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન અને પીઈટી બોટલ બ્લોઈંગ મશીન બંને પ્રોગ્રામ કરેલ સિક્વન્સ ચલાવી શકે છે, તેમ છતાં તેમને વિવિધ સામગ્રીની તૈયારી, ટૂલિંગ અને અંતિમ ગોઠવણની જરૂર છે. સંપૂર્ણ સ્વચાલિત બ્લો મોલ્ડિંગ મશીનની શોધ કરતા ખરીદદારે પહેલા પ્રક્રિયાના પ્રશ્નનું સમાધાન કરવું જોઈએ.
એક્સટ્રુઝન બ્લો મોલ્ડિંગમાં, મશીન પીગળેલી નળી બનાવે છે જેને પેરિઝન કહેવાય છે. ઘાટ તે નળીને પકડી લે છે, અને હવા હોલો ભાગ બનાવે છે. પીઈટી સ્ટ્રેચ બ્લો મોલ્ડિંગ પ્રીફોર્મનો ઉપયોગ કરે છે જે ખેંચાયેલ અને ફૂલેલું હોય છે. તે વિવિધ પ્રારંભિક સ્વરૂપો સમજાવે છે કે શા માટે પીઈટી પ્રીફોર્મ-લોડિંગ માર્ગદર્શિકા HDPE ડીટરજન્ટ બોટલ લાઇન માટે સંપૂર્ણ ખરીદી માર્ગદર્શિકા નથી.
| નિર્ણય | ઉત્તોદન ફટકો મોલ્ડિંગ | PET સ્ટ્રેચ બ્લો મોલ્ડિંગ |
|---|---|---|
| પ્રારંભિક ફોર્મ | બહિષ્કૃત પીગળેલા પેરિઝન | PET preform |
| સામાન્ય ખરીદી સંદર્ભ | HDPE બોટલ, હેન્ડલ કન્ટેનર અને ઔદ્યોગિક હોલો ભાગો | પ્રીફોર્મ્સમાંથી બનાવેલ પીણાની બોટલો સાફ કરો |
| ઓટોમેશન પ્રશ્નો | પાર્ટ રિલીઝ, ફ્લેશ રિમૂવલ, ટ્રિમિંગ, ટેસ્ટિંગ અને ટ્રાન્સફર | પ્રીફોર્મ હેન્ડલિંગ, હીટિંગ/સ્ટ્રેચ-બ્લોઇંગ સિક્વન્સ અને બોટલ ટ્રાન્સફર |
પ્રક્રિયા સંદર્ભ:કિંગગલની બ્લો મોલ્ડિંગ મશીન માર્ગદર્શિકા. ઉત્પાદન ભૂમિતિ અને રેઝિન ગ્રેડ અંતિમ પ્રક્રિયા પસંદગી નક્કી કરે છે.
મશીન, સેલ અને લાઇનને અલગ કરો
મશીન-સ્તરનું સ્વચાલિત ચક્ર સંમત મોલ્ડિંગ ક્રમને આવરી લે છે. સ્વયંસંચાલિત સેલ તે મશીનની આસપાસ નિર્ધારિત હેન્ડલિંગ અથવા ફિનિશિંગ ઉમેરે છે. ઉત્પાદન રેખા સંમત સ્વીકૃત-ઉત્પાદન સીમા દ્વારા ક્રમિક કામગીરીને જોડે છે. પેકિંગ તે સીમાની અંદર હોઈ શકે છે, અથવા તે એક અલગ ફેક્ટરી કામગીરી રહી શકે છે.
આ ઉપયોગી ખરીદીના ભેદ છે, દરેક સપ્લાયર સમાન પરિભાષાનો ઉપયોગ કરે તેવું વચન નથી. સ્પષ્ટીકરણમાં વાસ્તવિક કામગીરી મૂકો. સાધનોની સૂચિ વિના "સંપૂર્ણ સ્વચાલિત" વિવિધ અર્થઘટન માટે ઘણી જગ્યા છોડી દે છે.
અમે વ્યાપક લેબલ પર "ઓટોમેટિક મોલ્ડિંગ, ઓરિએન્ટેડ ટેક-આઉટ, ડિફ્લેશિંગ અને લીક-ટેસ્ટેડ ડિસ્ચાર્જ" જેવા ચોક્કસ વર્ણનની તરફેણ કરીએ છીએ. તે ખરીદનારને કહે છે કે ફિનિશ્ડ પ્રોડક્ટ ક્યાં દેખાય છે અને હજુ શું ધ્યાન આપવાની જરૂર છે. જ્યારે સામાન્ય મોલ્ડિંગ ક્રમ પુનરાવર્તિત મેન્યુઅલ હેન્ડલિંગ વિના ચાલે છે ત્યારે પણ સામગ્રીની ભરપાઈ, સેમ્પલિંગ, સ્ક્રેપ હેન્ડલિંગ અને કાર્ટન ફેરફારો માટે પણ માલિકોની જરૂર છે.
તેવી જ રીતે, સ્વચાલિત નિયંત્રણ એ ઓલ-ઇલેક્ટ્રિક ડ્રાઇવ જેવું જ નથી. ડ્રાઇવનો પ્રકાર, સ્ટેશનની ગોઠવણી, હેડ કાઉન્ટ અને ઓટોમેશન સ્કોપ અલગ પસંદગીઓ છે. દરેકને એક પ્રીમિયમ સ્પષ્ટીકરણ તરીકે ગણવાને બદલે નોકરીની સામે સમીક્ષા કરો.
ભાગ અને ઉત્પાદન શેડ્યૂલથી પ્રારંભ કરો
બોટલની નજીવી માત્રા તેની ઉત્પાદન લાઇનનો ઉલ્લેખ કરવા માટે પૂરતી નથી. એક સાંકડી ગોળ બોટલ અને વિશાળ હેન્ડલ્ડ કન્ટેનર સમાન પ્રવાહીનું પ્રમાણ વહન કરી શકે છે પરંતુ તેને વિવિધ મોલ્ડ, ટેક-આઉટ ટૂલિંગ અને સપોર્ટની જરૂર છે. રેખાએ વાસ્તવિક બાહ્ય આકારને હેન્ડલ કરવો જોઈએ, અમૂર્ત "2 L ઉત્પાદન" નહીં.
ભાગ દોરવાથી શરૂ કરો અને ડિસ્ચાર્જ સમયે અપેક્ષિત સમાપ્ત સ્થિતિ. ગરદનની પૂર્ણાહુતિ, હેન્ડલ ઓપનિંગ, શરીરના પરિમાણો, લક્ષ્ય વજન અને નિર્ણાયક ગુણવત્તા આવશ્યકતાઓને રેકોર્ડ કરો. ચોક્કસ રેઝિન ગ્રેડ, રંગ પેકેજ અને સંમત રિસાયકલ અથવા રિગ્રિન્ડ શરતની પુષ્ટિ કરો. આ વિગતો સૂચિત અજમાયશને ઇચ્છિત નોકરી માટે સંબંધિત બનાવે છે.
વેચાણ યોજનાને ઉત્પાદન જરૂરિયાતમાં અનુવાદિત કરો
શિફ્ટની સંખ્યા, બેચના કદ અને ફેરફારની આવર્તન સાથે શિફ્ટ દીઠ સ્વીકૃત કન્ટેનર વ્યાખ્યાયિત કરો. જો મોટાભાગના ઓર્ડરને ટૂંકા રન અને વ્યાપક ટૂલિંગ ફેરફારોની જરૂર હોય તો ઉચ્ચ કલાકદીઠ દર ઓછો ઉપયોગી છે. એક ધીમો પરંતુ બદલવા માટે સરળ કોષ તે ઉત્પાદન મિશ્રણને વધુ સારી રીતે ફિટ કરી શકે છે. એકલા મહત્તમ કેટલોગ આઉટપુટમાંથી કોઈ પણ નિષ્કર્ષ પર પહોંચી શકાતું નથી.
ઉત્પાદન પરિવારની યાદી બનાવો, માત્ર પ્રથમ લોન્ચ બોટલ જ નહીં. સૌથી પહોળો ભાગ, સૌથી ભારે ભાગ અને પકડવા અથવા ટ્રિમ કરવા માટે સૌથી મુશ્કેલ ભાગને ઓળખો. આ વિવિધ SKU હોઈ શકે છે. પછી નક્કી કરો કે કયા ઉત્પાદનો પ્રારંભિક બિલ્ડ પર ચાલવા જોઈએ અને જેને ભવિષ્યમાં ટૂલિંગ અથવા અલગ સાધનોની જરૂર છે.
- પરીક્ષણ લેખ સ્થિર કરો:રેખાંકન પુનરાવર્તન, રેઝિન, સમાપ્ત વજન અને જરૂરી પરીક્ષણો.
- ડિલિવરી શરત સેટ કરો:સુવ્યવસ્થિત, નિરીક્ષણ કરેલ, લક્ષી, ગણતરી કરેલ અથવા ભરેલું.
- શેડ્યૂલ વ્યાખ્યાયિત કરો:શિફ્ટ દીઠ સારા કન્ટેનર, કામકાજના કલાકો અને આયોજિત SKU ફેરફારો.
- ટૂલિંગ કુટુંબ તપાસો:મોલ્ડ, હેડ પિચ, ગ્રિપિંગ ફિક્સર, ટ્રિમિંગ માળખાં અને ટેસ્ટ સીલ.
- સેલ પરબિડીયું મંજૂર કરો:યુટિલિટીઝ, ગાર્ડિંગ, સર્વિસ એક્સેસ અને પ્રોડક્ટ ફ્લો.
સ્ટેશનની ગણતરી, ડાઇ આઉટલેટ્સ અને પોલાણની અલગ સમીક્ષાની જરૂર છે. બે સ્ટેશનનો અર્થ બે આઉટલેટ નથી. મલ્ટિ-હેડ બ્લો મોલ્ડિંગ મશીન દરેક બોટલના આકારને આઉટલેટ સ્પેસિંગ સાથે સુસંગત બનાવતું નથી. મલ્ટિલેયર હેડ દિવાલના બાંધકામનું વર્ણન કરે છે, ઘટના દીઠ તૈયાર કન્ટેનરની સંખ્યા નહીં.
કીંગલ્સમલ્ટિ-હેડ વિરુદ્ધ મલ્ટિ-કેવિટી માર્ગદર્શિકાતે રૂપરેખાંકન તફાવતો સમજાવે છે. ઓટોમેશન લેઆઉટને ઠીક કરતા પહેલા તે સમીક્ષાનો ઉપયોગ કરો. એકવાર પોલાણની ગોઠવણ સ્થાયી થઈ જાય, પછી ટેક-આઉટ અને ફિનિશિંગ સાધનોએ ટ્રાન્સફર અને ગુણવત્તા તપાસ દ્વારા દરેક સ્થિતિને સાચવવી જોઈએ.
તેથી સૌથી ઉપયોગી પૂછપરછમાં ચિત્ર, સામગ્રી સ્પષ્ટીકરણ, ઉત્પાદન સમયપત્રક અને ગુણવત્તા વ્યાખ્યાનો સમાવેશ થાય છે. HDPE બોટલ પ્રોડક્શન લાઇન માટે, તે ઇનપુટ્સ વિના "ઓટોમેટિક પ્લાસ્ટિક બોટલ મેકિંગ મશીન" માટેની વિનંતી યોગ્ય લાઇન અવકાશ સ્થાપિત કરી શકતી નથી.
ઉત્પાદનની ગુણવત્તા સેટ કરતી મશીન સિસ્ટમ્સ તપાસો
ડાઉનસ્ટ્રીમ ઓટોમેશન અસ્થિર પેરિઝન, અયોગ્ય પિંચ-ઓફ અથવા એવા ભાગને રિપેર કરી શકતું નથી જે મોલ્ડને હેન્ડલ કરવા માટે ખૂબ નરમ છોડી દે છે. ટ્રાન્સફર સિસ્ટમ પુનરાવર્તિત પરિણામો આપી શકે તે પહેલાં મોલ્ડિંગ પ્રક્રિયાએ પુનરાવર્તિત લેખ ઉત્પન્ન કરવો આવશ્યક છે. નહિંતર, રોબોટ અસંગત ભાગોને ખસેડવાની ચોક્કસ રીત બની જાય છે.
બ્લો મોલ્ડિંગ મશીનના મહત્વના ભાગોમાં એક્સટ્રુડર, ડાઇ હેડ, ક્લેમ્પિંગ યુનિટ, બ્લો સિસ્ટમ, કૂલિંગ સર્કિટ અને નિયંત્રણોનો સમાવેશ થાય છે. માત્ર ઘટકોના નામો દ્વારા પસંદ કરવાને બદલે મંજૂર ભાગમાં તેમના યોગદાનની સમીક્ષા કરો. એક માન્ય પીએલસી બ્રાન્ડ, ઉદાહરણ તરીકે, પૂરી પાડવામાં આવેલ રેસીપી ફંક્શન્સ અથવા ડાઉનસ્ટ્રીમ કોમ્યુનિકેશન સ્થાપિત કરતી નથી.
| સિસ્ટમ | શું સમીક્ષા કરવી | વિનંતી કરવા માટે પુરાવા |
|---|---|---|
| એક્સટ્રુઝન અને ડાઇ હેડ | રેઝિન યોગ્યતા, ગ્રોસ પેરિઝન માંગ અને આઉટલેટ બેલેન્સ | ઉત્પાદન નમૂનાઓ અને ઓળખાયેલ સામગ્રી શરતો |
| પેરિઝન નિયંત્રણ | ભાગના નિર્ણાયક સ્થાનો પર દિવાલનું વિતરણ | સ્થિતિ-વિશિષ્ટ માપ અને સાચવેલ રેસીપી |
| મોલ્ડ અને ક્લેમ્પીંગ | ટૂલિંગ ફિટ, પિંચ-ઓફ અને રિલીઝ ક્લિયરન્સ | મંજૂર રેખાંકનો અને મોલ્ડેડ-પાર્ટનું નિરીક્ષણ |
| ઠંડક અને સંભાળવું | આયોજિત પ્રકાશન અને પકડ બિંદુઓ પર ભાગ કઠોરતા | વાસ્તવિક ભાગ સાથે ટ્રાયલ ટ્રાન્સફર કરો |
| નિયંત્રણો | ક્રમ, એલાર્મ, રેસીપી સ્કોપ અને ડાઉનસ્ટ્રીમ સિગ્નલો | કાર્ય પ્રદર્શન અને ઇન્ટરફેસ સૂચિ |
એક નક્કર સંદર્ભ: Kinggle's 2 L સિંગલ-સ્ટેશન મશીન
આKGB2L ઉત્પાદન પૃષ્ઠ2 L ની મહત્તમ કન્ટેનર ક્ષમતા, 50 mm સ્ક્રૂ, 30 kg/h HDPE ગલન ક્ષમતા અને 360 × 380 mm મહત્તમ મોલ્ડ સાઈઝની યાદી આપે છે. તે 100 ml–1 L શ્રેણીમાં નાની બોટલો માટે બે-, ત્રણ- અને ચાર-આઉટલેટ ગોઠવણીનું પણ વર્ણન કરે છે. આ મૂલ્યો સૂચિત કામને સ્ક્રીન કરવામાં મદદ કરે છે; તેઓ ટૂલિંગ સમીક્ષાને બદલતા નથી.
તે જ પૃષ્ઠ 600 PC/HR ને "આઉટપુટ(ડ્રાય સાયકલ)" તરીકે લેબલ કરે છે. તે ઓળખાયેલ શેમ્પૂ બોટલ, મોલ્ડ અને ફિનિશિંગ લાઇનનું સ્વીકૃત આઉટપુટ નથી. ઉત્પાદન જરૂરિયાત માટે વાસ્તવિક સામગ્રી, ઠંડકનો સમય, સક્રિય સ્થિતિ અને નિરીક્ષણ સ્થિતિની જરૂર છે. ડ્રાય-સાયકલ એન્ટ્રીને પ્રકાશિત ગતિ સંદર્ભ તરીકે ગણો.
મલ્ટિ-આઉટલેટ પ્રસ્તાવ માટે, સંયુક્ત ગ્રોસ પેરિઝન માસ તેમજ કેવિટી ફિટ તપાસો. ફિનિશ્ડ બોટલનું વજન તે ફ્લેશને બાકાત રાખે છે જે એક્સટ્રુડર પણ સપ્લાય કરે છે. વધુ આઉટલેટ્સ એક્સટ્રુઝન, કૂલિંગ અને ફિનિશિંગની માંગમાં વધારો કરી શકે છે. એકલા હેડ કાઉન્ટ ઉપયોગી ઉત્પાદન દર સ્થાપિત કરી શકતા નથી.
નિર્ણાયક ભાગ માપન અને ટ્રાન્સફર વર્તન સંમત શરતો હેઠળ સ્થિર હોય તે પછી જ અમે મોલ્ડિંગ સિસ્ટમને મંજૂરી આપીશું. તે સમસ્યાઓનું નિરાકરણ કરતા પહેલા કન્વેયર ઉમેરવાથી સમસ્યા વધુ નીચે લાઇન તરફ જાય છે. દિવાલ વિતરણ માટે, ઉપયોગ કરોપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાઉત્પાદન રેખાંકનની સાથે.
ફીડિંગથી સ્વીકૃત કન્ટેનર સુધીની લાઇનનો ઉલ્લેખ કરો
બ્લો મોલ્ડિંગ ઓટોમેશન માટે સૌથી મજબૂત સ્પષ્ટીકરણ દરેક ઓપરેશન દ્વારા ઉત્પાદનને અનુસરે છે. તે કહે છે કે દરેક મોડ્યુલ શું મેળવે છે, તે શું પહોંચાડે છે અને આગામી મોડ્યુલ સાથે કનેક્શન કોની માલિકી ધરાવે છે. સંમત પ્રક્રિયા સીમા વિના રોબોટ્સ, કન્વેયર્સ અને સેન્સરની લાંબી સૂચિ કરતાં આ વધુ ઉપયોગી છે.
કિંગલે પ્રકાશિત કર્યુંઓટોમેશન ક્ષમતાઓડાઉનસ્ટ્રીમ ટ્રિમિંગ, નિરીક્ષણ અને પેકેજિંગનો સમાવેશ થાય છે. બોટલ પ્રોજેક્ટ માટે, તે ક્ષમતાને નિર્ધારિત અવકાશમાં અનુવાદિત કરો. ઓટોમેટિક ડિફ્લેશિંગ, નેક ટ્રિમિંગ, લીક ટેસ્ટિંગ અને પેકિંગ એ વિવિધ કાર્યો છે; કોઈને પણ બીજાની હાજરીથી ચૂપચાપ ધારણ ન કરવું જોઈએ.
| ઓપરેશન | સમાધાન કરવાનો પ્રશ્ન | સ્વીકૃતિ તપાસ |
|---|---|---|
| ખોરાક આપવો | કોણ પહોંચાડે છે, સંમિશ્રણ કરે છે અને સામગ્રી-સ્તરનું નિયંત્રણ કરે છે? | મંજૂર સામગ્રી બિનઆયોજિત પુરવઠામાં વિક્ષેપ વિના હોપર સુધી પહોંચે છે. |
| બહાર કાઢો | ભાગ ક્યાં પકડાયેલો છે, અને કઈ દિશા એકમને છોડી દે છે? | પરીક્ષણ લેખ પર કોઈ ચૂકી ટ્રાન્સફર અથવા અસ્વીકાર્ય માર્કિંગ નહીં. |
| ડિફ્લેશિંગ અને ટ્રિમિંગ | કઈ ફ્લેશ અને ફિનિશ સુવિધાઓ દૂર કરવામાં આવે છે? | જરૂરી કિનારીઓ, ગરદન અને હેન્ડલ ઓપનિંગ્સ ભાગની વ્યાખ્યાને પૂર્ણ કરે છે. |
| નિરીક્ષણ અને અસ્વીકાર | કયા પરીક્ષણો ઇનલાઇન છે અને નિષ્ફળ ભાગોને કેવી રીતે અલગ કરવામાં આવે છે? | સંમત પડકાર નમૂનાઓ ઓળખવામાં આવે છે અને યોગ્ય રીતે રૂટ કરવામાં આવે છે. |
| વહન અને પેકિંગ | કઈ બોટલની સ્થિતિ અને વ્યવસ્થા આગામી સ્ટેશને પહોંચવી જોઈએ? | સંમત દરે સ્થાનાંતરણ, સંચય અને અંતિમ ગણતરી કાર્ય. |
દરેક સીમાને એક નામના એકીકરણ માલિક આપો. જો મશીન સપ્લાયર ટેક-આઉટ પ્રદાન કરે છે અને અન્ય સપ્લાયર લીક ટેસ્ટર પ્રદાન કરે છે, તો પણ કોઈએ બોટલની દિશા, સ્થાનાંતરણ ઊંચાઈ, અંતર અને નિયંત્રણ હેન્ડશેકને મંજૂરી આપવી જોઈએ. સુસંગત દેખાતા મોડ્યુલ ખરીદવા એ એકીકૃત સેલ ખરીદવા જેવું નથી.
જ્યાં તે સિગ્નલોની જરૂર હોય ત્યાં કેવી રીતે “તૈયાર,” “ભાગ હાજર,” “ચક્ર પૂર્ણ” અને ખામીની સ્થિતિ દર્શાવવામાં આવે છે તે સંમત થાઓ. ઓળખો કે કયો નિયંત્રક સ્ટોપ શરૂ કરે છે અને કયું એકમ પ્રારંભિક ખામીની જાણ કરે છે. ચોક્કસ આર્કિટેક્ચર પ્રોજેક્ટ-વિશિષ્ટ છે, પરંતુ જવાબદારી અસ્પષ્ટ રહી શકતી નથી.
સ્વીકૃત-પ્રોડક્ટ રૂટથી અલગથી સ્ક્રેપ ફ્લો તપાસો. દૂર કરેલ ફ્લેશને સંગ્રહ અને સંમત સ્વભાવની જરૂર છે. પુનઃઉપયોગ સામગ્રી અને ઉત્પાદન જરૂરિયાતો પર આધાર રાખે છે; સ્વચાલિત ગ્રાઇન્ડર કનેક્શન કોઈપણ રીગ્રિન્ડ ટકાવારીને અધિકૃત કરતું નથી. સામગ્રી રેસીપી નિયંત્રિત રાખો.
બોટલ લીક પરીક્ષણ માટે, પરીક્ષણ પદ્ધતિ, ફિક્સ્ચર, સીલ કરવાની સ્થિતિ અને સંમત પડકાર નમૂનાઓ વ્યાખ્યાયિત કરો. ટેસ્ટ સ્ટેશને લીલા પરિણામ દર્શાવવા કરતાં વધુ કરવું જોઈએ. તેને નિષ્ફળતાને વિશ્વસનીય રીતે અલગ કરવાની જરૂર છે અને અસ્વીકાર કરેલા ભાગોને સારા-પ્રોડક્ટ કન્વેયર પર ધ્યાન ન આપ્યા વિના ગણતરીઓ રેકોર્ડ કરવાની જરૂર છે.
સ્કોપ ડ્રોઇંગમાં જાળવણી અને મોલ્ડ-ચેન્જ એક્સેસ પણ દર્શાવવી જોઈએ. Kinggle નો ઉપયોગ કરોઉપયોગિતા અને ફેક્ટરી-લેઆઉટ માર્ગદર્શિકાતમામ સમાવિષ્ટ સહાયકો સાથે શક્તિ, હવા, પાણી અને અવકાશનું સંકલન કરવું.
મોલ્ડિંગ મશીન કરે તે પહેલાં હેન્ડઓફ આઉટપુટને મર્યાદિત કરી શકે છે
બ્લો મોલ્ડિંગ પ્રોડક્શન લાઇન ફક્ત તે જ પ્રદાન કરે છે જે તેની કનેક્ટેડ કામગીરી ટકાવી શકે છે. સૌથી ઝડપી મોડ્યુલ ધીમા ટ્રીમર, ટેસ્ટર અથવા પેકિંગ સ્ટેશન માટે અનિશ્ચિત સમય માટે વળતર આપી શકતું નથી. બફર્સ ટૂંકા વિક્ષેપમાંથી પુનઃપ્રાપ્ત થવા માટે લાઇનનો સમય આપે છે; તેઓ સતત ક્ષમતાની મેળ ખાતી નથી.
પ્રથમ દરેક સાધનસામગ્રીના દરને સમાન ધોરણે મૂકો. શું સંખ્યાનો અર્થ મોલ્ડિંગ ઇવેન્ટ્સ, કુલ ભાગો, પરીક્ષણ કરેલ ભાગો અથવા સ્વીકૃત કન્ટેનર છે? શું તે માત્ર સતત દોડવાને આવરી લે છે, અથવા ફરી ભરપાઈ અને સામાન્ય સ્ટોપ્સનો સમાવેશ કરે છે? તે વ્યાખ્યાઓ મેળ ખાય પછી જ દરોની તુલના કરો.
સ્પષ્ટપણે ધારેલા ઉત્પાદન આધાર સાથે કામ કરેલું ઉદાહરણ
સૂચિત લાઇનનો વિચાર કરો જે મોલ્ડિંગ અને ટ્રિમિંગ પછી કલાક દીઠ 480 કન્ટેનર છોડે છે. ધારો કે તેના વન-પોઝિશન લીક ટેસ્ટરને સંપૂર્ણ લોડ, પરીક્ષણ, નિર્ણય અને અનલોડ ક્રમ માટે 8 સેકન્ડની જરૂર છે. તેની આદર્શ ક્ષમતા 3,600 ÷ 8 = 450 કન્ટેનર પ્રતિ કલાક છે. આ આયોજન ધારણાઓ છે, માપેલ કિંગગલ મશીન પરિણામ નથી.
ઇનકમિંગ રેટ: 480/h · આદર્શ ટેસ્ટર ક્ષમતા: 450/h · સંચય: 30/h
કોઈ ટેસ્ટર સ્ટોપ ન હોવા છતાં, આવનારા ભાગો તેની ક્ષમતા પ્રતિ કલાક 30 કન્ટેનર કરતાં વધી જાય છે. 15 ઉપયોગ કરી શકાય તેવી સ્થિતિ સાથેનું બફર 15 ÷ 30 = 0.5 કલાક અથવા 30 મિનિટમાં ભરશે. ખાલી કન્વેયર સાથે લાઇન શરૂ કરવાથી ટૂંકા પ્રદર્શન સંતોષકારક દેખાઈ શકે છે. અસંતુલન હજુ પણ છે.
હવે સંપૂર્ણ ટેસ્ટર સ્ટોપનો વિચાર કરો. 480/કલાકના ધારિત ઇનકમિંગ દરે, ભાગો પ્રતિ મિનિટ 8 પર આવે છે. તે જ 15 ફ્રી પોઝિશન માત્ર 15 ÷ 8 = 1.875 મિનિટ પૂરી પાડે છે, લગભગ 113 સેકન્ડ, તે બફર ભરાઈ જાય તે પહેલાં. મંદી દરમિયાન અને સંપૂર્ણ વિરામ દરમિયાન સંચય દર અલગ હોય છે.
તે ગણતરીઓ ફક્ત ત્યારે જ ઉપયોગી છે જો સ્થિતિઓ ખરેખર ઉપયોગી હોય. એક બોટલ જે ટીપ્સ આપે છે, ગાર્ડને સ્પર્શે છે અથવા જરૂરી ઓરિએન્ટેશન સાચવી શકતી નથી તે માન્ય બફર પોઝિશન બનાવતી નથી. સલામત સંચય મર્યાદા સુધી પહોંચી જાય તે પહેલાં નિયંત્રણોને પણ સંમત પ્રતિસાદની જરૂર છે.
ભૂમિતિ તેમજ ઝડપ તપાસો
ટેક-આઉટ ટૂલિંગ અને કન્વેયરોએ ભાગને તેની વાસ્તવિક રીલીઝ સ્થિતિમાં હેન્ડલ કરવો જોઈએ. પુનરાવર્તિત પકડ સ્થાન ઓળખો. તપાસો કે શું ગરદન, શરીર અથવા ફ્લેશ તે સ્થાન પ્રદાન કરે છે, અને પછીના સ્થાનાંતરણ પહેલાં ટ્રિમિંગ તેને દૂર કરે છે કે કેમ. પ્રથમ પિકઅપ પર ઉપલબ્ધ સુવિધા બીજામાં અસ્તિત્વમાં ન હોઈ શકે.
અમે મશીનની ઝડપ વધારતા પહેલા તે ડેટમ ચેઇનને ઉકેલીશું. એક લાઇન જે સમજદાર દરે સ્થાનાંતરિત થાય છે અને અનુમાનિત રીતે પુનઃપ્રાપ્ત થાય છે તે એક કરતાં વધુ સારી ઉત્પાદન સંપત્તિ છે જેને પુનરાવર્તિત મેન્યુઅલ રિપોઝિશનિંગની જરૂર હોય છે. પ્રિફર્ડ સોલ્યુશન સંશોધિત ટૂલિંગ, અલગ ટ્રાન્સફર સિક્વન્સ અથવા વધારાની ડાઉનસ્ટ્રીમ ક્ષમતા હોઈ શકે છે - ઝડપી મોલ્ડિંગ ચક્ર નહીં.
છેલ્લે, સંમત નિરીક્ષણ બિંદુ પછી સ્વીકૃત કન્ટેનરની ગણતરી કરો. નિદાન માટે અપસ્ટ્રીમ ગ્રોસ કાઉન્ટ રાખો, પરંતુ શિપિંગ-આઉટપુટ આકૃતિ તરીકે તેનો ઉપયોગ કરશો નહીં. કીંગલ્સફેક્ટરી સ્વીકૃતિ માર્ગદર્શિકાસમજાવે છે કે શા માટે ઉત્પાદનની ઓળખ, ગણતરીની સીમાઓ અને અવલોકનનો સમય સમાન રેકોર્ડમાં છે.
સાબિત કરો કે રેખા પુનઃપ્રાપ્ત કરી શકે છે અને ઉત્પાદનો બદલી શકે છે
એક સરળ સ્વચાલિત રન માત્ર એક ઓપરેટિંગ સ્થિતિ સાબિત કરે છે. ઉત્પાદનમાં ફરી ભરપાઈ, નિષ્ફળ સ્થાનાંતરણ, નકારવામાં આવેલા ભાગો, અવરોધિત કન્વેયર્સ અને ઉત્પાદન ફેરફારોનો પણ સમાવેશ થાય છે. તે ઘટનાઓ સ્વીકૃતિ યોજનામાં સ્થાન મેળવવા માટે લાયક છે કારણ કે પ્રતિભાવ નક્કી કરે છે કે સેલ નિયંત્રિત ઉત્પાદનમાં પાછો આવે છે કે કેમ.
ફેક્ટરી બાજુથી, અમે પોલીશ્ડ ડેમોસ્ટ્રેશનની આગળ ફોલ્ટ રિકવરીને મૂકીશું. જો કોઈ બોટલ પિકઅપ ચૂકી જાય, તો પછીનો પ્રશ્ન એ નથી કે કોઈ તેને કેટલી ઝડપથી પાછી મૂકી શકે. પ્રશ્નો એ છે કે મિસ શું શોધ્યું, કઈ હિલચાલ બંધ થઈ અને સેલ પુનઃપ્રારંભ કરતા પહેલા કેવી રીતે જાણીતી સ્થિતિની પુષ્ટિ કરે છે. વારંવાર હાથ સુધારવું એ તપાસ માટેનું લક્ષણ છે, સામાન્ય સ્વચાલિત કામગીરી નથી.
જ્યારે પ્રકાશન પછી પાતળી-દિવાલોવાળી બોટલ ટીપ્સ કરે છે, ત્યારે અમે ઘણી પ્રક્રિયા સેટિંગ્સ બદલતા પહેલા પકડ અને સમર્થનની સ્થિતિ તપાસીશું. સ્થાનાંતરણ સમયે ભાગની કઠોરતા, ફિક્સ્ચર સંપર્ક બિંદુઓ અને ગતિ ક્રમની સમીક્ષા કરો. પછી એક નિયંત્રિત કરેક્શનની અજમાયશ કરો અને ફરીથી ભાગનું નિરીક્ષણ કરો. વધુ પકડવાનું દબાણ પ્રથમને ઠીક કરવાને બદલે એક અલગ ખામી બનાવી શકે છે.
જ્યારે લીક વધારો નકારે ત્યારે સમાન શિસ્ત લાગુ પડે છે. અસરગ્રસ્ત નમૂનાઓને સાચવો અને સ્થિતિ અને સમયને ઓળખો. મોલ્ડેડ નેક અને પિંચ-ઓફ સાથે ટેસ્ટ સીલ અને ફિક્સ્ચરની સ્થિતિ તપાસો. લીક થતા ટેસ્ટ કનેક્શન અને લીક થતા કન્ટેનરને અલગ અલગ સુધારાની જરૂર છે. તે કારણોને અલગ કર્યા વિના મોલ્ડિંગની રેસીપી બદલવાથી સમયનો વ્યય થઈ શકે છે અને દોષ છુપાવી શકાય છે.
દોષ થાય તે પહેલાં પુનઃપ્રાપ્તિ વ્યાખ્યાયિત કરો
- પ્રારંભિક ખામી, અસરગ્રસ્ત મોડ્યુલ અને ઉત્પાદન સ્થિતિ રેકોર્ડ કરો.
- સેલને મંજૂર નિયંત્રણ અને સલામતી ડિઝાઇન દ્વારા વ્યાખ્યાયિત રાજ્યમાં લાવો.
- અધિકૃત કર્મચારીઓને નિર્ધારિત આઇસોલેશન અને એક્સેસ પ્રક્રિયા હેઠળ ખામીને ઉકેલવા દો.
- પુનઃપ્રારંભ કરતા પહેલા સ્થાનાંતરણ, નિરીક્ષણ અને રિજેક્ટ પોઝિશનમાં ભાગોનું સમાધાન કરો.
- સંમત પુનઃપ્રાપ્તિ ક્રમ દ્વારા ફરી શરૂ કરો, પછી આવશ્યક ઉત્પાદન તપાસો ચકાસો.
આ આયોજન પગલાઓ છે, રક્ષિત સાધનોમાં પ્રવેશવાની અથવા ઇન્ટરલોકને બાયપાસ કરવાની પરવાનગી નથી. સંકલિત કોષને મોડ્યુલ ક્રિયાપ્રતિક્રિયાઓ અને નજીકના હસ્તક્ષેપોને આવરી લેતા જોખમ મૂલ્યાંકનની જરૂર છે.ISO 12100:2010મશીનરી જોખમ આકારણી અને જોખમ ઘટાડવા માટે સામાન્ય સિદ્ધાંતો સુયોજિત કરે છે; પ્રોજેક્ટને લાગુ મશીન-વિશિષ્ટ અને ગંતવ્ય આવશ્યકતાઓને પણ ઓળખવી આવશ્યક છે.
સાચવેલી રેસીપી એ સંપૂર્ણ પરિવર્તન જરૂરી નથી
એક રેસીપી તાપમાન અને મોલ્ડિંગ હલનચલનને યાદ કરી શકે છે જ્યારે પીકર, ટ્રિમ નેસ્ટ અને ટેસ્ટર મેન્યુઅલી એડજસ્ટ રહે છે. પૂછો કે કઈ સ્થિતિઓ સંગ્રહિત છે, કઈ મોટરાઈઝ્ડ છે અને જેમાં ભૌતિક ટૂલિંગ ફેરફારની જરૂર છે. ટેકનીપ્રક્રિયા ઓટોમેશન દસ્તાવેજીકરણપીકર, ડિફ્લેશિંગ અને લીક-ટેસ્ટર પોઝિશન્સ માટે ફોર્મેટ-લિંક્ડ સેટિંગ્સનું ઉદ્યોગ ઉદાહરણ પૂરું પાડે છે. તે સ્પષ્ટ કરવાનો અવકાશ દર્શાવે છે; તે દરેક મશીન પર તે કાર્યો સ્થાપિત કરતું નથી.
સંમત પદ્ધતિ હેઠળ, એક ફોર્મેટના અંતિમ સ્વીકૃત ભાગથી બીજાના પ્રથમ સ્વીકૃત ભાગ સુધી પરિવર્તન સમયને વ્યાખ્યાયિત કરો. ટૂલિંગ વર્ક, એડજસ્ટમેન્ટ, મટીરીયલ ટ્રાન્ઝિશન અને ક્વોલિટી રીલીઝને અલગથી રેકોર્ડ કરો. આ દર્શાવે છે કે ઝડપી રેસીપી રિકોલ ખરેખર શું બચાવે છે અને શું યાંત્રિક અથવા પ્રક્રિયા કાર્ય રહે છે.
સ્વીકૃત કન્ટેનર દીઠ કિંમતની સરખામણી કરો, ઓટોમેશન લેબલ્સ નહીં
અર્ધ-સ્વચાલિત વિરુદ્ધ સંપૂર્ણ સ્વચાલિત બ્લો મોલ્ડિંગ મશીનની સરખામણી સમાન ઉત્પાદન અને ઉત્પાદન શેડ્યૂલથી શરૂ થવી જોઈએ. નહિંતર, સસ્તું અવતરણ અન્ય અવતરણમાં સમાવિષ્ટ હેન્ડલિંગ, પરીક્ષણ અથવા પેકિંગને ફક્ત બાકાત રાખી શકે છે. સાધનસામગ્રીની કુલ સંખ્યાની સરખામણી કરતા પહેલા સમાન વિતરણ સીમાઓની તુલના કરો.
જ્યારે તે નિર્ધારિત પુનરાવર્તિત અવરોધને દૂર કરે છે ત્યારે ઓટોમેશન સૌથી વધુ સુરક્ષિત છે. તે મેન્યુઅલ ફ્લેશ રિમૂવલ, અસંગત ટ્રાન્સફર, મુશ્કેલ નિરીક્ષણ હેન્ડઓફ અથવા પેકિંગ ઓપરેશન હોઈ શકે છે જે ગતિ જાળવી શકતું નથી. અવરોધને ઓળખ્યા વિના વધુ ઓટોમેશન ખરીદવાથી સ્વીકૃત આઉટપુટમાં સુધારો કર્યા વિના જાળવણી અને પરિવર્તન કાર્ય ઉમેરી શકાય છે.
કિંમતની સીમા આઉટપુટ બાઉન્ડ્રી જેટલી પહોળી રાખો
સ્વીકૃત કન્ટેનર દીઠ કિંમત = સંમત ઉત્પાદન સીમાની અંદર કુલ કિંમત ÷ તે સીમાની અંદર વિતરિત સ્વીકૃત કન્ટેનર
અંશમાં સરખામણી સાથે સંબંધિત ખર્ચનો સમાવેશ થવો જોઈએ: સામગ્રી, શ્રમ, ઉપયોગિતાઓ, ટૂલિંગ, જાળવણી અને પસંદ કરેલી મૂડી અથવા ઓવરહેડ સારવાર. બંને વિકલ્પો માટે સમાન એકાઉન્ટિંગ પદ્ધતિનો ઉપયોગ કરો. ડાઉનસ્ટ્રીમ રોબોટ મફત નથી કારણ કે તેની કિંમત મોલ્ડિંગ-મશીન અવતરણની બહાર બેસે છે.
પુનરાવર્તિત માનવ કાર્યોની સૂચિ બનાવો. કોઈ વ્યક્તિ હજી પણ સામગ્રીને ફરીથી ભરી શકે છે, સ્ક્રેપ ખસેડી શકે છે, ભાગોના નમૂના લઈ શકે છે, કાર્ટન બદલી શકે છે, ટૂલિંગ જાળવી શકે છે અને એલાર્મનો જવાબ આપી શકે છે. સામાન્ય શિફ્ટમાં વર્કલોડનો અંદાજ કાઢો, માત્ર ત્યારે જ નહીં જ્યારે સ્વચાલિત ક્રમ ચાલે છે. નક્કી કરો કે શું ઓપરેટર વિલંબિત તપાસ અથવા પુનઃપ્રાપ્તિ વિના એક કરતાં વધુ સેલ સુરક્ષિત રીતે સેવા આપી શકે છે.
અવલોકન સમયગાળા માટે kWh માં વિદ્યુત ઉર્જાનો ઉપયોગ કરો અને તે જ સમયગાળાથી સ્વીકૃત કન્ટેનર. kW માં પાવર એ એક અલગ જથ્થો છે. સંપૂર્ણ લાઇનની સરખામણી કરતી વખતે સંમત સહાયકોનો સમાવેશ કરો, ખાસ કરીને જો દરખાસ્તો વચ્ચે કોમ્પ્રેસર, ચિલર અથવા ગ્રાઇન્ડર બદલાય છે. આઉપયોગિતા જરૂરિયાતો માર્ગદર્શિકાશા માટે કનેક્ટેડ પાવર અને ઓપરેટિંગ ડિમાન્ડ પણ અલગ રહેવા જોઈએ તે સમજાવે છે.
વારંવાર ફોર્મેટ ફેરફારો માટે, દરેક SKU માટે જરૂરી ફિક્સર અને ફાજલ ટૂલિંગની તપાસ કરો. નીચા પ્રારંભિક સેલ કિંમત મુશ્કેલ ફેરફાર અથવા વધારાના ફોર્મેટ ભાગો દ્વારા સરભર કરી શકાય છે. તેનાથી વિપરિત, વ્યવહારુ મેન્યુઅલ ફિનિશિંગ રૂટ સાથે ઓછા-વોલ્યુમ પ્રોડક્ટ માટે અત્યાધુનિક ટ્રાન્સફર સિસ્ટમ બિનજરૂરી હોઈ શકે છે.
તેઓ જે ઉત્પાદન અવરોધ દૂર કરે છે, તેઓ જે સ્વીકૃત આઉટપુટ ચકાસી શકે છે અને તેઓ જે પુનરાવર્તિત કાર્ય પાછળ છોડી દે છે તેના આધારે અમે દરખાસ્તોને રેન્કિંગ કરવાની ભલામણ કરીએ છીએ. જ્યારે તે લાભો ફેક્ટરીના વાસ્તવિક સમયપત્રક સાથે બંધબેસતા હોય ત્યારે વધુ સ્વચાલિત સેલ તેનું સ્થાન મેળવે છે. "માનવ રહિત" એ પર્યાપ્ત નાણાકીય દલીલ નથી.
સાર્વત્રિક વળતરના દાવાને બદલે સંવેદનશીલતાના કિસ્સાઓ માટે પૂછો. ખરીદનારના પોતાના ખર્ચનો ઉપયોગ કરીને અપેક્ષિત માંગ, ઓછો ઉપયોગ અને વધુ વારંવાર ફેરફારોની તુલના કરો. વેચાણની માત્રા અથવા ઉત્પાદન મિશ્રણ બદલાય ત્યારે પણ તે રોકાણના નિર્ણયને ઉપયોગી બનાવે છે.
ઓર્ડર આપતા પહેલા ગોઠવણીને મંજૂર કરો
ખરીદ ઓર્ડર પહેલાં પસંદ કરેલ ખ્યાલને સંમત સાધનોની સૂચિ, સેલ લેઆઉટ અને સ્વીકૃતિ પ્રોટોકોલમાં ફેરવો. સૌથી મોંઘા અસ્પષ્ટતા ઘણીવાર ગુમ થયેલ સેન્સર નથી. તે એક સીમા છે કે દરેક પક્ષ વિચારે છે કે કોઈ બીજાની છે.
કોમ્પેક્ટ બોટલ પ્રોજેક્ટ માટે, આ2 L સિંગલ-સ્ટેશન પ્લેટફોર્મએક નક્કર પ્રારંભિક બિંદુ પ્રદાન કરે છે. તેના પ્રકાશિત મોલ્ડ પરબિડીયું અને નાની-બોટલ મલ્ટી-આઉટલેટ વિકલ્પો પ્રારંભિક ફિટ સમીક્ષાની મંજૂરી આપે છે. વાસ્તવિક ડ્રોઇંગ, રેઝિન, હેડ એરેન્જમેન્ટ અને ડાઉનસ્ટ્રીમ સ્કોપ સૂચિત બિલ્ડ નક્કી કરે છે. એકલા વોલ્યુમમાંથી તે રૂપરેખાંકન પસંદ કરશો નહીં.
ટ્રાયલ ખરીદી પ્રશ્નોના જવાબ બનાવો
અજમાયશમાં સંમત ઉત્પાદન વ્યાખ્યાનો ઉપયોગ કરવો જોઈએ અને અવતરણ કરેલ આઉટપુટને સમર્થન આપતી કામગીરીનો સમાવેશ કરવો જોઈએ. જો લીક પરીક્ષણ અથવા ટ્રિમિંગ એ ડિલિવરી બાઉન્ડ્રીનો ભાગ છે, તો અસંબંધિત એકલ ચક્ર રજૂ કરવાને બદલે તેને સેલ સાથે દર્શાવો. નમૂનાની ઓળખ સાચવો જ્યાં બહુવિધ સ્થિતિ નબળા આઉટલેટ અથવા પોલાણને છુપાવી શકે છે.
સ્વીકૃતિ રેકોર્ડ દરેક દાવાને પદ્ધતિ, મર્યાદા અને અવલોકન કરેલ પરિણામ સાથે જોડવો જોઈએ. અંતર્ગત શરત વિના "પાસ થયેલ" જેવો શબ્દ ખરીદનારની ફેક્ટરીમાં કમિશનિંગને માર્ગદર્શન આપી શકતો નથી. આKinggle FAT માર્ગદર્શિકાતે પુરાવા માટે સંપૂર્ણ માળખું પૂરું પાડે છે.
- ઓળખ બનાવો:મશીન, ટૂલિંગ, નિયંત્રણ સંસ્કરણ અને સમાવિષ્ટ મોડ્યુલો.
- પરીક્ષણ શરતો:ઉત્પાદન, રેઝિન, સક્રિય સ્થિતિ અને ઉપયોગિતા શરતો.
- ગુણવત્તા:જટિલ માપન, કાર્યાત્મક પરીક્ષણો અને કારણોને નકારવા.
- રેખા પ્રદર્શન:સ્વીકૃત ગણતરી, અવલોકન અવધિ, સ્ટોપ્સ અને હસ્તક્ષેપ.
- પુનઃપ્રાપ્તિ:સંમત ખામી દૃશ્યો અને પ્રદર્શિત પુનઃપ્રારંભ ક્રમ.
- હેન્ડઓવર:રેખાંકનો, માર્ગદર્શિકાઓ, ટૂલિંગ માહિતી, બેકઅપ અને ખુલ્લી વસ્તુઓ.
સાઇટ સ્વીકૃતિથી અલગ ફેક્ટરી સ્વીકૃતિ જ્યાં પ્લાન્ટ સેવાઓ અથવા તૃતીય-પક્ષ સાધનો શિપમેન્ટ પહેલાં પુનઃઉત્પાદિત કરી શકાતા નથી. તે બાકી રહેલા ચેકોને અગાઉથી ઓળખો અને જવાબદારી સોંપો. ફેક્ટરી અજમાયશમાં તે સમાવિષ્ટ ન હોય તેવી શરતો ચકાસવા માટે શાંતિપૂર્વક દાવો કરવો જોઈએ નહીં.
તાલીમમાં સામાન્ય કામગીરીને આવરી લેવી જોઈએ અને જોબ ઓટોમેશન પાછળ રહે છે. ઓપરેટરોએ નિષ્ફળ સ્થાનાંતરણને ઓળખવું, પ્રારંભિક એલાર્મનું અર્થઘટન કરવું અને માન્ય પુનઃપ્રાપ્તિ પદ્ધતિને અનુસરવાની જરૂર છે. જાળવણી માટે ડ્રોઇંગ, વસ્ત્રોના ભાગની માહિતી અને સેલને સપોર્ટ કરવા માટે જરૂરી એક્સેસની જરૂર છે.
કિંગગલ સાથે ઓટોમેટિક એક્સટ્રુઝન બ્લો મોલ્ડિંગ કન્ફિગરેશનની ચર્ચા કરો.કન્ટેનર ડ્રોઇંગ, રેઝિન ગ્રેડ, તૈયાર વજન, જરૂરી પરીક્ષણો, ઉત્પાદન શેડ્યૂલ અને આયોજિત ડાઉનસ્ટ્રીમ કામગીરી મારફતે મોકલો.પ્રોજેક્ટ પૂછપરછ પૃષ્ઠ.
સંપર્ક:sales@kinggle.com · +86-574-87103665. નિર્ધારિત ઉત્પાદન અને રેખા સીમાઓ એકલા મશીનની કિંમતની વિનંતી કરતાં રૂપરેખાંકન સમીક્ષાને વધુ ઉપયોગી બનાવે છે.
વારંવાર પૂછાતા પ્રશ્નો
શું ઓટોમેટિક બ્લો મોલ્ડિંગ મશીન સંપૂર્ણ ઉત્પાદન લાઇન જેવું જ છે?
ના. ઓટોમેટિક મશીન મોલ્ડિંગની હિલચાલને નિયંત્રિત કરી શકે છે જ્યારે ઉત્પાદનને દૂર કરવું, ટ્રિમિંગ, નિરીક્ષણ અથવા પેકિંગ અલગ રહે છે. સંપૂર્ણ ઉત્પાદન રેખા તે કામગીરી વચ્ચે ટ્રાન્સફર, નિયંત્રણો અને ગુણવત્તાની સીમાને વ્યાખ્યાયિત કરે છે. સાધનોની સૂચિ અને લેઆઉટ માટે પૂછો જે દરેક સમાવિષ્ટ મોડ્યુલ, મેન્યુઅલ કાર્ય અને બાકાત સેવાને ઓળખે છે. ખરીદી સ્પષ્ટીકરણ, શબ્દ આપોઆપ નહીં, શું આવશે તે નક્કી કરે છે.
શું સંપૂર્ણ સ્વચાલિત બ્લો મોલ્ડિંગ મશીનને હજુ પણ ઓપરેટરોની જરૂર છે?
હા. સામગ્રીની ભરપાઈ, ગુણવત્તાના નમૂના, ટૂલિંગ ફેરફારો, જાળવણી અને ખામી પુનઃપ્રાપ્તિ માટે હજુ પણ સોંપાયેલ જવાબદારીઓની જરૂર છે. ઓટોમેશન દરેક ઉત્પાદન કાર્યને દૂર કર્યા વિના પુનરાવર્તિત હેન્ડલિંગને દૂર કરી શકે છે. પેકિંગ અને સ્ક્રેપ હેન્ડલિંગ સહિત સંપૂર્ણ શિફ્ટ અને વાસ્તવિક સેવા લેઆઉટની આસપાસ સ્ટાફિંગની યોજના બનાવો. ટૂંકા પ્રદર્શનમાંથી શ્રમ અંદાજ મેળવો નહીં જેમાં સપોર્ટ સ્ટાફ કેમેરાની ફ્રેમની બહાર રહે છે.
શું ઓટોમેટિક ડિફ્લેશિંગ, બોટલ લીક ટેસ્ટિંગ અને પેકિંગ સ્ટાન્ડર્ડ તરીકે સામેલ છે?
એમ ન ધારો કે તેઓ છે. અવતરણ દરેક કામગીરી, પૂરા પાડવામાં આવેલ સાધનો, ઉત્પાદન-વિશિષ્ટ ટૂલિંગ, પરીક્ષણ પદ્ધતિ અને અસ્વીકાર માર્ગને ઓળખવા જોઈએ. ટેક-આઉટ યુનિટ એ લીક ટેસ્ટર નથી, અને ઓટોમેટિક કન્વેયર એ ઓટોમેટિક પેકિંગ સિસ્ટમ નથી. દરેક અવતરણ કરેલ મોડ્યુલ માટે, પૂછો કે તે કઈ અપૂર્ણ સ્થિતિ પ્રાપ્ત કરે છે અને તે કઈ સ્વીકૃત શરત પહોંચાડે છે.
શું હાલનું એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મશીન સ્વચાલિત થઈ શકે છે?
સંભવતઃ, પરંતુ સંભવિતતા હાલની કંટ્રોલ સિસ્ટમ, રક્ષણ, ઉપલબ્ધ જગ્યા, મોલ્ડ ઓપનિંગ, પ્રોડક્ટ રિલીઝ અને ટ્રાન્સફરની વ્યવસ્થા પર આધારિત છે. ભાગ સૂચિત ગ્રિપિંગ, ટ્રિમિંગ અને ઇન્સ્પેક્શન ફિક્સરને પણ અનુરૂપ હોવો જોઈએ. રોબોટ અથવા કન્વેયરને અલગથી ખરીદતા પહેલા સંપૂર્ણ સેલની સમીક્ષા કરો. રેટ્રોફિટમાં નિર્ધારિત એકીકરણ જવાબદારી, અપડેટેડ જોખમ મૂલ્યાંકન અને સંમત ઉત્પાદન અજમાયશનો સમાવેશ થવો જોઈએ.
ખરીદદારોએ ઓટોમેટિક લાઇનના આઉટપુટને કેવી રીતે ચકાસવું જોઈએ?
નિર્ધારિત અવલોકન અવધિમાં સંમત અંતિમ વિસર્જન બિંદુ પર સ્વીકૃત કન્ટેનરની ગણતરી કરો. રેઝિન, ઉત્પાદન, ઘાટ, સક્રિય સ્થિતિ, ઉપયોગિતાઓ અને સમાવિષ્ટ ડાઉનસ્ટ્રીમ કામગીરીને ઓળખો. રેકોર્ડમાં અસ્વીકાર, સ્ટોપ્સ અને મેન્યુઅલ હસ્તક્ષેપ રાખો. સ્વીકૃત લાઇન આઉટપુટથી અલગથી ગ્રોસ મોલ્ડિંગ આઉટપુટની જાણ કરો. સૂચિ શુષ્ક ચક્ર મૂલ્ય આ ઉત્પાદન અજમાયશ માટે અવેજી નથી.