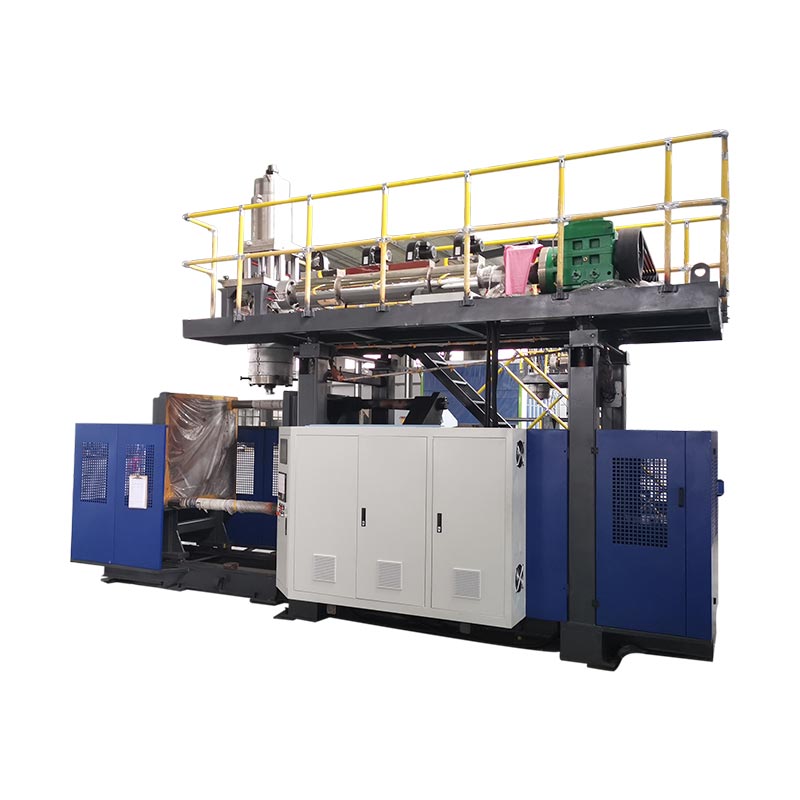
સૌથી ઉપયોગી બ્લો મોલ્ડિંગ એનર્જી મેટ્રિક એ ઇન્સ્ટોલ કરેલ પાવર અથવા એક ક્ષણિક કેડબલ્યુ રીડિંગ નથી, કારણ કે સ્થિર, નિર્દિષ્ટ ઉત્પાદન પરિસ્થિતિઓમાં વપરાશમાં લેવાયેલી ઊર્જામાંથી કેટલું વેચાણપાત્ર ઉત્પાદન આવ્યું તે બંનેમાંથી કોઈ પણ બતાવતું નથી.સ્થિર ઉત્પાદન વિન્ડો દરમિયાન માપવામાં આવતી વીજળીનો ઉપયોગ કરો, તેને સમાન સમયની વિન્ડોમાંથી સ્વીકૃત આઉટપુટ દ્વારા વિભાજીત કરો અને સીમા, મીટરની સ્થિતિ, ઉત્પાદન, ઘાટ, રેઝિન, ચક્ર અને ગુણવત્તાના નિયમો રેકોર્ડ કરો. સંપૂર્ણ ઓપરેટિંગ-કોસ્ટ વ્યૂ માટે, પ્રથમ બ્લો મોલ્ડિંગ મશીનને માપો, પછી ફાળવેલ કોમ્પ્રેસ્ડ-એર, કૂલિંગ, મટિરિયલ-હેન્ડલિંગ, સ્ક્રેપ-હેન્ડલિંગ અને ડાઉનસ્ટ્રીમ લોડ્સ ઉમેરો જ્યારે તેઓ મુખ્ય મશીન મીટરની બહાર બેસે ત્યારે, સમાન ઊર્જાને બે વાર ગણ્યા વિના.

એક રિપોર્ટ પર મૂકવા યોગ્ય પાંચ નંબર
- પરીક્ષણ દરમિયાન મશીન વીજળી, kWh માં
- સમાન વિન્ડો દરમિયાન સરેરાશ સક્રિય શક્તિ, kW માં
- બહિષ્કૃત માસ અને સ્વીકૃત ઉત્પાદન સમૂહ
- પરીક્ષણ દરમિયાન બનાવેલ સ્વીકૃત ભાગો
- ફાળવેલ હવા, ઠંડક અને ડાઉનસ્ટ્રીમ ઊર્જા
| માપન દૃશ્ય | લાક્ષણિક સીમા | શ્રેષ્ઠ છેદ | પ્રશ્ન તે જવાબ આપે છે |
|---|---|---|---|
| કનેક્ટેડ લોડ | સ્થાપિત મોટર્સ, હીટર, નિયંત્રણો અને પસંદ કરેલ સહાયકો | કોઈ નહિ | ઇલેક્ટ્રિકલ ઇન્ફ્રાસ્ટ્રક્ચરનું કદ કેવી રીતે હોવું જોઈએ? |
| મુખ્ય-મશીન ઊર્જા | બ્લો મોલ્ડિંગ મશીનને ઇનકમિંગ સપ્લાય | kg extruded, સ્વીકૃત કિલો અથવા સ્વીકૃત ભાગો | નિર્ધારિત રન હેઠળ આ મશીન શું વાપરે છે? |
| ઉત્પાદન સંબંધિત ઊર્જા | નિર્ધારિત મશીનની સીમા, ઘાટ અને નિર્દિષ્ટ ઉત્પાદન | માપેલ ઉત્પાદનનું કિલો | બે પ્રોડક્ટ ટ્રાયલ્સ કેવી રીતે સરખાવી શકાય? |
| પૂર્ણ-રેખા ઊર્જા | મશીન વત્તા ફાળવેલ કોમ્પ્રેસર, ચિલર અને લાઇન સાધનો | સ્વીકૃત કિલો અથવા સ્વીકૃત ભાગો | ઉત્પાદન-ખર્ચ મોડેલમાં કઈ વીજળીનો સમાવેશ થાય છે? |
ઊર્જા સીમા દોરવાથી પ્રારંભ કરો
"બ્લો મોલ્ડિંગ મશીન કેટલી શક્તિ વાપરે છે?" સરળ લાગે છે. તે એક માપ નથી. સાધનની આસપાસ દોરેલી રેખા સાથે જવાબ બદલાય છે. મુખ્ય ઇનકમિંગ મીટરમાં એક્સટ્રુડર, હીટર, હાઇડ્રોલિક સિસ્ટમ, ક્લેમ્પ્સ, કંટ્રોલ્સ અને જોડાયેલ રોબોટનો સમાવેશ થઈ શકે છે. તે સેન્ટ્રલ એર કોમ્પ્રેસર અને ચિલરને બાકાત રાખી શકે છે. અન્ય પ્લાન્ટ મશીન પેનલની અંદર સ્થાનિક કૂલિંગ સાધનો મૂકી શકે છે. જ્યાં સુધી સીમા જણાવવામાં ન આવે ત્યાં સુધી તે વાંચનની તુલના કરી શકાતી નથી.
અધિકારીએEUROMAP ભલામણોની સૂચિબ્લો મોલ્ડિંગ મશીનો માટે આ સમસ્યાને બે દસ્તાવેજોમાં અલગ કરે છે. EUROMAP 46.1 મશીન-સંબંધિત ઉર્જા કાર્યક્ષમતાને સંબોધિત કરે છે. EUROMAP 46.2 આપેલ મોલ્ડ સાથે નિર્દિષ્ટ ઉત્પાદન બનાવવા માટે વપરાતી ઊર્જાને સંબોધિત કરે છે. બંને દસ્તાવેજો જાન્યુઆરી 2014 થી આવૃત્તિ 1.0 છે. તેઓ EUROMAP ના વર્તમાન તકનીકી-સુઝાવ પૃષ્ઠ પર સૂચિબદ્ધ રહે છે.
તે ભેદ કારખાનામાં ઉપયોગી છે. પ્રમાણિત મશીન પરીક્ષણ જણાવેલ શરતો હેઠળ મશીન વર્તનનું વર્ણન કરી શકે છે. ઉત્પાદન પરીક્ષણ એક અલગ વ્યાવસાયિક પ્રશ્નનો જવાબ આપે છે. તે નિર્ધારિત કન્ટેનર, ભાગ અથવા ટાંકી બનાવતી વખતે વપરાયેલી ઊર્જા દર્શાવે છે. ન તો વાંચનમાં આપમેળે સંપૂર્ણ છોડનો સમાવેશ થતો નથી. કોમ્પ્રેસર રૂમ, કૂલિંગ પ્લાન્ટ, રેઝિન સિસ્ટમ, ગ્રાઇન્ડર, કન્વેયર, ટ્રીમર અને લીક ટેસ્ટર મશીન મીટરની બહાર બેસી શકે છે.
મીટર ઇન્સ્ટોલ કરતા પહેલા એક સરળ એક-લાઇન ડાયાગ્રામ દોરો. આવનારા મશીન પુરવઠાને ચિહ્નિત કરો. દરેક સહાયક પુરવઠાને ચિહ્નિત કરો. પછી સીમા પાર કરતી કેન્દ્રીય સેવાઓની યાદી બનાવો. અન્ય લાઇન દ્વારા શેર કરેલ કોઈપણ લોડને રેકોર્ડ કરો. એક વહેંચાયેલ કોમ્પ્રેસર સંપૂર્ણપણે એક બ્લો મોલ્ડરને સોંપી શકાતું નથી. પાંચ મશીનો સેવા આપતા ચિલરને પણ ફાળવણી પદ્ધતિની જરૂર છે.
પ્રતિ કિલોગ્રામ ઊર્જા અને સ્વીકૃત ભાગ દીઠ ઊર્જાનો ઉપયોગ કરો
સરેરાશ શક્તિ અને ઉર્જા સંબંધિત છે, પરંતુ તેઓ વિનિમયક્ષમ નથી. કિલોવોટ ઉપયોગના દરનું વર્ણન કરે છે. કિલોવોટ-કલાક સમય જતાં વપરાશમાં લેવાયેલી ઊર્જાનું વર્ણન કરે છે. EUROMAP 46.1 કુલ મશીન ઊર્જાને માપન અંતરાલ દ્વારા ગુણાકાર કરેલ સરેરાશ સક્રિય શક્તિ તરીકે વ્યાખ્યાયિત કરે છે. તે ચોક્કસ ઉર્જા વપરાશને સમાન અંતરાલ દરમિયાન એક્સ્ટ્રુડ માસ દ્વારા વિભાજિત ઊર્જા તરીકે વ્યાખ્યાયિત કરે છે.
પ્રક્રિયા અને મશીનની સરખામણી માટે kWh/kg મૂલ્ય મૂલ્યવાન છે. તે વિવિધ રન લંબાઈને સામાન્ય બનાવે છે. તે ચક્ર દીઠ kWh કરતાં વધુ સારી રીતે વિવિધ કદના ભાગોને પણ સંભાળે છે. તેમ છતાં, એક્સટ્રુડેડ માસમાં એવી સામગ્રીનો સમાવેશ થાય છે જે સ્વીકૃત ઉત્પાદન ન બની શકે. ફ્લેશ, પૂંછડીઓ, સ્ટાર્ટઅપ પર્જ, રિજેક્ટેડ કન્ટેનર અને ટેસ્ટ પીસ બિઝનેસ પરિણામ બદલી શકે છે.
ફેક્ટરી ખર્ચ માટે બીજું મેટ્રિક ઉમેરો. સ્વીકૃત ભાગો અથવા સ્વીકૃત સમૂહ દ્વારા સંબંધિત રેખા ઊર્જાને વિભાજીત કરો. ઉત્પાદનનું વેચાણ અને નિયંત્રણ કેવી રીતે થાય છે તે સાથે મેળ ખાતા એકમનો ઉપયોગ કરો. બોટલ ઉત્પાદક 1,000 સ્વીકૃત બોટલ દીઠ kWh પસંદ કરી શકે છે. મોટા ઔદ્યોગિક-ભાગ ઉત્પાદક સ્વીકૃત ભાગ દીઠ kWh પસંદ કરી શકે છે. સામગ્રી-કેન્દ્રિત ટીમ સ્વીકૃત કિલોગ્રામ દીઠ kWh પસંદ કરી શકે છે.
બંને છેદ રાખો. એક્સટ્રુડેડ માસ અને સ્વીકૃત માસ વચ્ચેનું અંતર ઉપજની ખોટ દર્શાવે છે. પ્રક્રિયા એક સારું મશીન kWh/kg પરિણામ બતાવી શકે છે છતાં રિજેકટ દ્વારા ઊર્જાનો બગાડ કરે છે. બીજી પ્રક્રિયા થોડી વધુ શક્તિનો ઉપયોગ કરી શકે છે પરંતુ તે જ સમયગાળામાં વધુ સ્વીકૃત ભાગોનું ઉત્પાદન કરે છે. એકલા વાંચન તે ટ્રેડઓફ બતાવી શકતું નથી.
વપરાશના પરિણામ તરીકે કનેક્ટેડ લોડનો ઉપયોગ કરશો નહીં. કનેક્ટેડ લોડ કદના ટ્રાન્સફોર્મર્સ, કેબલ્સ અને રક્ષણાત્મક ઉપકરણોને મદદ કરે છે. વાસ્તવિક સંચાલન ઊર્જા ચક્ર, રેઝિન, ઘાટ, નિયંત્રણ વ્યૂહરચના અને ઉત્પાદન સ્થિતિ પર આધાર રાખે છે. કીંગલ્સઉપયોગિતા-આયોજન માર્ગદર્શિકાફેક્ટરી તૈયારી માટે આ તફાવત સમજાવે છે.
પ્રક્રિયા સ્થિર થાય પછી જ માપો
વોર્મ-અપ દરમિયાન લેવાયેલ ટૂંકા મીટર રીડિંગ ઉત્પાદનનું વર્ણન કરતું નથી. બેરલ હીટર તેમની સ્થિર પેટર્નથી અલગ રીતે કામ કરી શકે છે. હાઇડ્રોલિક તેલ હજુ પણ તાપમાન બદલાઈ શકે છે. ઓપરેટર્સ પેરિઝન લંબાઈ સુધારી રહ્યા હોઈ શકે છે અથવા સ્ટાર્ટઅપ ભાગો દૂર કરી રહ્યા છે. છેદ પણ નબળો છે કારણ કે થોડા સ્વીકૃત ઉત્પાદનોની ગણતરી કરવામાં આવી છે.
EUROMAP 46.2ચોક્કસ ઉત્પાદન-પરીક્ષણ પદ્ધતિ આપે છે. ઉત્પાદને ગ્રાહકની જરૂરિયાતોને પૂર્ણ કરવી આવશ્યક છે. મશીન ઓછામાં ઓછા 15 મિનિટ સુધી મેન્યુઅલ હસ્તક્ષેપ વિના આપમેળે ચાલવું જોઈએ. બેરલ ઓછામાં ઓછા 15 મિનિટ માટે સેટ-પોઇન્ટ તાપમાન પર રહેલું હોવું જોઈએ. હાઇડ્રોલિક મશીન પણ સ્થિર તેલના તાપમાન સુધી પહોંચવું જોઈએ અને તેને ઓછામાં ઓછા 15 મિનિટ સુધી પકડી રાખવું જોઈએ.
ઔપચારિક માપન પછી ઓછામાં ઓછા 10 મિનિટ ચાલે છે અને ઓછામાં ઓછા 15 ચક્રને આવરી લે છે. એકત્રિત ઉત્પાદન સમૂહનું વજન કરવામાં આવે છે. EUROMAP સંદર્ભિત IEC 62053-22:2003 મીટર વર્ગો માટે પ્રમાણિત ઇન્સ્ટ્રુમેન્ટેશન માટે પણ કહે છે. આ શરતો તે ભલામણની છે. જ્યારે સામાન્ય ભિન્નતા, બહુવિધ સ્ટેશનો અથવા ડાઉનસ્ટ્રીમ ઇવેન્ટ્સને વધુ કવરેજની જરૂર હોય ત્યારે પ્લાન્ટ લાંબી વિંડો પસંદ કરી શકે છે.
| સમયસર વિન્ડો પહેલાં | વિન્ડો દરમિયાન | વિન્ડો પછી |
|---|---|---|
| માન્ય ઉત્પાદન, ઘાટ, સામગ્રી અને રેસીપીની પુષ્ટિ કરો | મીટર અને આઉટપુટ ટાઇમસ્ટેમ્પ સંરેખિત રાખો | નિર્ધારિત ઉત્પાદન સમૂહનું વજન કરો |
| સ્થિર સ્વચાલિત ઉત્પાદન સુધી પહોંચો | એલાર્મ, સ્ટોપ્સ અને મેન્યુઅલ ક્રિયાઓ રેકોર્ડ કરો | સ્વીકૃત ભાગોની ગણતરી કરો અને અસ્વીકાર કરો |
| થર્મલ અને ઉપયોગિતા શરતોની પુષ્ટિ કરો | પ્રક્રિયા સેટિંગ્સ બદલશો નહીં | જરૂરી ગુણવત્તા તપાસો પૂર્ણ કરો |
| દરેક સંબંધિત મીટરને શૂન્ય અથવા રેકોર્ડ કરો | બધા સ્ટેશનો, હેડ અને પોલાણનું અવલોકન કરો | રેસીપી, મીટર અને નિરીક્ષણ રેકોર્ડ સાચવો |
EUROMAP 46.2 સરખામણી માટે જરૂરી દસ્તાવેજો પણ ઓળખે છે. તેમાં મશીનની ઓળખ, સ્થાપિત શક્તિ, સ્ક્રૂની વિગતો, બેરલ ઇન્સ્યુલેશન, ભાગનું વજન, દિવાલની જાડાઈ, સામગ્રી અને સપ્લાયરનો સમાવેશ થાય છે. સાયકલ વિગતો, ક્લેમ્પિંગ માહિતી, તાપમાન, માપન સમય, ચક્ર ગણતરી અને સરેરાશ પાવર પરિબળ પણ રેકોર્ડમાં છે. વિગતનું આ સ્તર પરિણામને તે બનાવનાર રન સાથે જોડાયેલું રાખે છે.
નિયમિત ફેક્ટરી કાર્ય માટે, આ વિચારોમાંથી પુનરાવર્તિત પરીક્ષણ શીટ બનાવો. EUROMAP પદ્ધતિમાંથી કોઈપણ પ્રસ્થાનને ચિહ્નિત કરો. જો શરતો અને સાધનો અલગ હોય તો અનૌપચારિક ચેકને EUROMAP ટેસ્ટ ન કહેશો. જ્યારે તેની પદ્ધતિ સ્પષ્ટ હોય ત્યારે તે હજુ પણ ઉપયોગી આંતરિક ડેટા હોઈ શકે છે.
કયા મશીન લોડ વીજળી વાપરે છે તે શોધો
સંપૂર્ણ મશીન મીટર સમસ્યાનું કદ કહે છે. તે કારણ ઓળખી શકતું નથી. મુખ્ય ઉપભોક્તા સામાન્ય રીતે કેટલીક ભૌતિક પ્રણાલીઓથી સંબંધિત હોય છે. એક્સ્ટ્રુડર ડ્રાઇવ સામગ્રીને ખસેડે છે અને પ્લાસ્ટિકાઇઝ કરે છે. બેરલ અને હેડ હીટર થર્મલ સ્થિતિને નિયંત્રિત કરે છે. ફોર્મિંગ સિસ્ટમ ક્લેમ્પ અને સ્ટેશન ગતિને શક્તિ આપે છે. નિયંત્રણો, પંખા, પંપ અને સ્થાનિક ઠંડક ઉપકરણો નાના અથવા તૂટક તૂટક લોડ ઉમેરે છે.
EUROMAP 46.1 આ કારણોસર વૈકલ્પિક સબસિસ્ટમ માપન પ્રદાન કરે છે. તે એક્સ્ટ્રુડર મોટર અને ડ્રાઇવને બેરલ અને હેડ થર્મોરેગ્યુલેશનથી અલગ કરે છે. તે રચના-સિસ્ટમ ઊર્જાને પણ વ્યાખ્યાયિત કરે છે. ભલામણમાં જ્યારે તે સિસ્ટમો લાગુ થાય ત્યારે પ્રવાહી ઠંડક અને સંચયક-હેડ એનર્જી માટે વધારાનો સમાવેશ થાય છે. જ્યારે પ્લાન્ટ ઔપચારિક વર્ગીકરણ પરીક્ષણ ચલાવતો ન હોય ત્યારે પણ આ શ્રેણીઓ ઉપયોગી નિદાન નકશો પ્રદાન કરે છે.
સમયના પ્લોટથી પ્રારંભ કરો, એક સરેરાશ સંખ્યાથી નહીં. વાસ્તવિક મશીન ઇવેન્ટ્સમાં પાવર ફેરફારોને મેચ કરો. તીક્ષ્ણ ક્લેમ્પ-મોશન પીક કરતાં સ્થિર એક્સટ્રુડર લોડનું કારણ અલગ છે. હીટર સાયકલિંગ ઝોન તાપમાનની બાજુમાં જોવું જોઈએ. જ્યારે મશીન રાહ જુએ છે ત્યારે હાઇડ્રોલિક સિસ્ટમ પાવર ખેંચી શકે છે. ફ્લેશ બેચ તેના સુધી પહોંચે તે પછી જ જોડાયેલ ગ્રાઇન્ડર શરૂ થઈ શકે છે.
આગળનું પગલું પેટર્ન પર આધારિત છે. એક્સ્ટ્રુઝન લોડ વધવાથી સામગ્રીની સ્થિતિ, સ્ક્રૂની સ્થિતિ અથવા યાંત્રિક પ્રતિકાર માટે તપાસને ન્યાયી ઠેરવી શકાય છે. અતિશય હીટર પ્રવૃત્તિ થર્મલ નુકસાન, નિયંત્રણ વર્તન અથવા અસ્થિર પ્રક્રિયા તરફ નિર્દેશ કરી શકે છે. પ્રતીક્ષા દરમિયાન સતત પંપની માંગને અલગ તપાસની જરૂર છે. આનિવારક-જાળવણી ચેકલિસ્ટઊર્જાના લક્ષણોને વસ્ત્રો, લિકેજ, ઠંડકના નિયંત્રણો અને નબળી સ્થિતિથી અલગ કરવામાં મદદ કરે છે.
એક સાથે અનેક સિસ્ટમોને સમાયોજિત કરશો નહીં. પ્રથમ સ્થિર આધારરેખા સાચવો. એક સાબિત કારણ બદલો. પછી સમાન ઉત્પાદન પરીક્ષણ પુનરાવર્તન કરો. આ ક્રિયા અને પરિણામ વચ્ચેની કડીને સુરક્ષિત કરે છે. તે એ પણ બતાવે છે કે નીચા મશીન પાવરને કારણે અન્ય નુકશાન થયું છે, જેમ કે ચક્રનો લાંબો સમય અથવા નબળી મેલ્ટ સ્થિરતા.
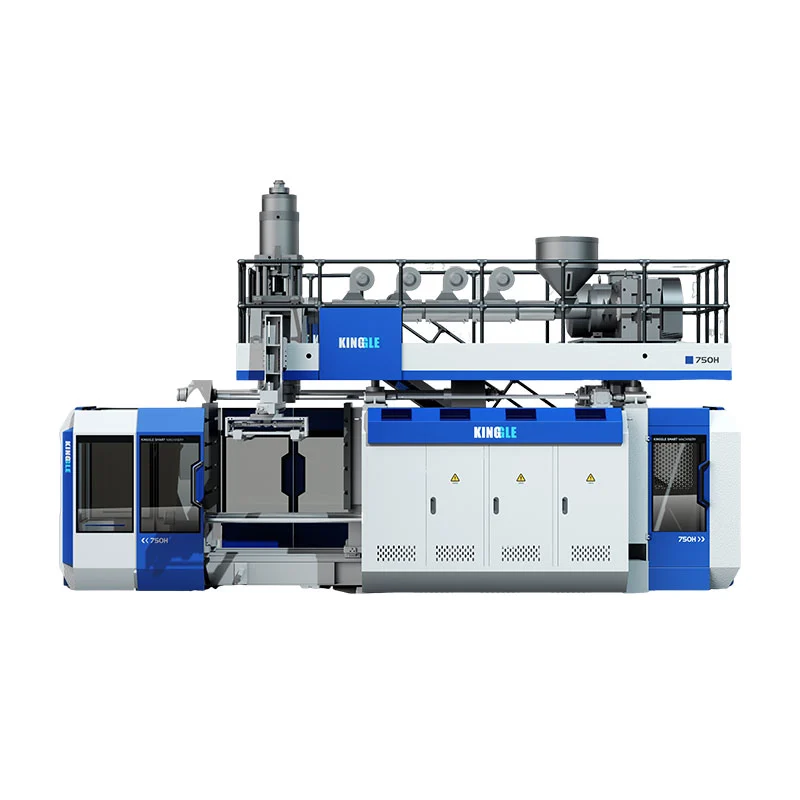
છોડની સીમા પર સંકુચિત હવા અને ઠંડક ઉમેરો
મશીનનું વિદ્યુત મીટર બે મહત્વપૂર્ણ ફેક્ટરી લોડ ચૂકી શકે છે. ઘણા છોડમાં અન્યત્ર બ્લો એર ઉત્પન્ન થાય છે. ઠંડકનું પાણી કેન્દ્રિય ચિલર અને પંપ સેટમાંથી આવી શકે છે. કોઈપણ ઉપયોગિતા મફત નથી. ફેક્ટરી સ્વીકૃત ભાગ દીઠ પૂર્ણ-લાઈન વીજળીનો અંદાજ લગાવી શકે તે પહેલાં બંનેને માપવા અથવા ફાળવવા આવશ્યક છે.
સંકુચિત હવા માટે, ઉત્પાદન દરમિયાન મશીન પર દબાણ અને પ્રવાહ રેકોર્ડ કરો. માત્ર દબાણ એ હવાનો જથ્થો નથી. એકલો પ્રવાહ વિતરિત સ્થિતિને જાહેર કરતું નથી. હેડર પર ઓપરેટિંગ સમયગાળો, રીસીવરની વર્તણૂક, સુકાંની ગોઠવણી અને અન્ય વપરાશકર્તાઓની નોંધ લો. લીક અને અયોગ્ય ઉપયોગ પણ છોડના કુલ ભાગને વિકૃત કરી શકે છે.
યુએસ ડિપાર્ટમેન્ટ ઓફ એનર્જી જાળવે છેકોમ્પ્રેસ્ડ-એર સિસ્ટમ્સ સંસાધનવિશ્લેષણ, નિયંત્રણો, સંગ્રહ, દબાણ, લિક અને સિસ્ટમ ખર્ચ પર માર્ગદર્શન સાથે. તેનાMEASUR પ્લેટફોર્મકોમ્પ્રેસ્ડ એર, મોટર્સ, પંપ અને અન્ય પ્લાન્ટ સિસ્ટમ્સ માટે કેલ્ક્યુલેટરનો પણ સમાવેશ થાય છે. આ સાધનો મૂલ્યાંકનને સમર્થન આપી શકે છે. વાસ્તવિક કોમ્પ્રેસર પ્રદર્શન અને માપેલ સિસ્ટમ ડેટા હજુ પણ ફાળવણીને ચલાવે છે.
ઠંડક માટે, મીટર શું આવરી લે છે તે વ્યાખ્યાયિત કરો. સ્થાનિક ચિલરને તેના પંપ વડે સીધું મીટર કરી શકાય છે. સેન્ટ્રલ પ્લાન્ટને માપેલી વિદ્યુત ઉર્જા અને લાઇનના સોંપેલ લોડના આધારે પારદર્શક પદ્ધતિની જરૂર હોય છે. સપ્લાય અને રીટર્ન તાપમાન, પ્રવાહ, આજુબાજુની પરિસ્થિતિઓ અને એકસાથે વપરાશકર્તાઓ વાંધો હોઈ શકે છે. સામાન્ય પરિબળ સાથે ઠંડક-પાણીના પ્રવાહને વિદ્યુત ઊર્જામાં રૂપાંતરિત કરશો નહીં.
કીંગલ્સબ્લો મોલ્ડિંગ ઉપયોગિતા માર્ગદર્શિકાવિશ્વસનીય ઉત્પાદન-ખર્ચ ડેટા માટે અલગ મીટરિંગની ભલામણ કરે છે. તે એ પણ નોંધે છે કે સંપૂર્ણ લાઇન મીટરમાં કોમ્પ્રેસર, ચિલર, ગ્રાઇન્ડર, કન્વેયર અને ડાઉનસ્ટ્રીમ સાધનોનો સમાવેશ થઈ શકે છે. જ્યારે પ્લાન્ટ લેઆઉટ તેને મંજૂરી આપે ત્યારે તે અભિગમનો ઉપયોગ કરો. નહિંતર, દરેક ફાળવણી ફોર્મ્યુલાને દૃશ્યમાન રાખો.
ચક્ર સમય, ભાગ વજન અને અસ્વીકાર સાથે ઊર્જા જોડો
ઊર્જા કાર્યક્ષમતા એ ઉત્પાદનનું પરિણામ છે. સૌથી નીચો ક્ષણિક kW હંમેશા સ્વીકૃત ભાગ દીઠ સૌથી નીચો kWh બનાવતો નથી. મશીન ખસેડતી વખતે વધુ શક્તિ મેળવી શકે છે, તેમ છતાં એક કલાકમાં વધુ સ્વીકાર્ય ઉત્પાદનો સમાપ્ત કરી શકે છે. અન્ય સેટિંગ એવરેજ પાવર ઘટાડી શકે છે પરંતુ ચક્રને વિસ્તૃત કરી શકે છે. કયું પરિણામ મહત્વનું છે તે છેદ નક્કી કરે છે.
સાયકલ સમય એ તપાસવા માટેનું પ્રથમ જોડાણ છે. Kinggle's માં પદ્ધતિનો ઉપયોગ કરોચક્ર-સમય ઑપ્ટિમાઇઝેશન માર્ગદર્શિકા. મર્યાદિત પગલાને માપો, પછી સ્વીકૃત આઉટપુટની તુલના કરો. ટૂંકા ટાઈમર એ બચત નથી જો તે ગરમ ભાગો, પરિમાણીય ડ્રિફ્ટ અથવા ડાઉનસ્ટ્રીમ ભીડનું કારણ બને છે. સમાન ઉત્પાદન વિંડોમાં સરેરાશ પાવર અને માપેલી ઊર્જા બંનેને રેકોર્ડ કરો.
ભાગનું વજન અને દિવાલનું વિતરણ પણ ઊર્જા પરિણામને અસર કરે છે. વધુ સામગ્રીને પ્લાસ્ટિસાઇઝિંગ અને ગરમી દૂર કરવાની જરૂર છે. છતાં ઓછું કુલ વજન આપોઆપ સ્વીકાર્ય નથી. નિર્ણાયક દિવાલો હજુ પણ ઉત્પાદન જરૂરિયાતને પૂર્ણ કરવી આવશ્યક છે. નો ઉપયોગ કરોપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકામાપેલ દિવાલ સ્થાનો સાથે પ્રોફાઇલ ફેરફારોને જોડવા માટે. નો ઉપયોગ કરોમોલ્ડ ડિઝાઇન માર્ગદર્શિકાજ્યારે ટૂલમાંથી સ્થાનિક ઠંડક મર્યાદા આવે છે.
અસ્વીકાર ઊર્જા શીટ પર તેમની પોતાની લાઇનને પાત્ર છે. નકારવામાં આવેલા ભાગ માટે વપરાયેલી વીજળીનો વપરાશ થઈ ચૂક્યો છે. કેટલીક સામગ્રી પુનઃપ્રાપ્ત થઈ શકે છે, પરંતુ મશીનનો સમય, હવા અને ઠંડક પુનઃપ્રાપ્ત કરવામાં આવી નથી. સ્ટાર્ટઅપ પર્જ, ફ્લેશ, ટેલ્સ, વિઝ્યુઅલ રિજેક્ટ અને ફંક્શનલ-ટેસ્ટ રિજેક્ટ્સને અલગથી ટ્રૅક કરો. કીંગલ્સખામી સમસ્યાનિવારણ માર્ગદર્શિકાપુરાવા પર પ્રક્રિયા કરવા માટે સામાન્ય ખામીઓને લિંક કરવામાં મદદ કરે છે.
ફેરફાર અને શરૂઆત ટૂંકા ઓર્ડર પર પ્રભુત્વ મેળવી શકે છે. વેચાણપાત્ર આઉટપુટ શરૂ થાય તે પહેલાં ગરમી, શુદ્ધિકરણ, રંગ સંક્રમણ અને પ્રથમ વખતની મંજૂરી ઊર્જાનો વપરાશ કરે છે. નો ઉપયોગ કરોસ્ટાર્ટઅપ ચેકલિસ્ટઅનેપરિવર્તન માર્ગદર્શિકાતે નુકશાન રેકોર્ડ કરવા માટે. સ્ટેડી-સ્ટેટ એનર્જી અને ઓર્ડર લેવલ એનર્જીને અલગથી રિપોર્ટ કરો. દરેક માન્ય પરંતુ અલગ પ્રશ્નનો જવાબ આપે છે.
સર્વો હાઇડ્રોલિક અને અન્ય ડ્રાઇવ સિસ્ટમની તુલના યોગ્ય રીતે કરો
ડ્રાઇવ લેબલ્સ ખરીદદારને આર્કિટેક્ચર સમજવામાં મદદ કરી શકે છે. તેઓ ઉત્પાદન પરીક્ષણને બદલી શકતા નથી. સર્વો હાઇડ્રોલિક મશીન, પરંપરાગત હાઇડ્રોલિક મશીન અને ઇલેક્ટ્રિકલી સંચાલિત ડિઝાઇન નિષ્ક્રિય સમયગાળાને અલગ રીતે સંચાલિત કરી શકે છે. તેમના પરિણામો ક્લેમ્પ મૂવમેન્ટ, એક્સ્ટ્રુડર ડ્યુટી, એક્યુમ્યુલેટર ઑપરેશન, પંપનું કદ, નિયંત્રણો અને જરૂરી ઉત્પાદન ગતિ પર પણ આધાર રાખે છે.
સમાન ઉત્પાદન સાથે પ્રારંભ કરો. ઘાટ, સામગ્રી, ભાગનું વજન, દિવાલની જરૂરિયાત અને સ્વીકૃતિ પરીક્ષણો તુલનાત્મક રાખો. સમાન સહાયક સીમા શામેલ કરો. પછી દરેક મશીનને સ્થિર મંજૂર પ્રક્રિયા પર ચલાવો. ડ્રાય સાયકલમાં એક મશીન અને બીજા તૈયાર ભાગો સાથે કરવામાં આવેલી સરખામણીનું વ્યાપારી મૂલ્ય ઓછું છે.
પાવર ટ્રેસ તેમજ અંતિમ kWh જુઓ. મોલ્ડ મોશન અથવા એક્યુમ્યુલેટર પુશ-આઉટ દરમિયાન ડાયનેમિક લોડ વધી શકે છે. ક્રમમાં રાહ જોવાતી હોય ત્યારે નિષ્ક્રિય માંગ વાંધો હોઈ શકે છે. એક્સટ્રુઝન અને હીટિંગ અન્ય કામ પર પ્રભુત્વ મેળવી શકે છે. મલ્ટિ-હેડ મશીન પર, ઇવેન્ટ દીઠ ઉપયોગી આઉટપુટ ફરીથી બદલાય છે. આમલ્ટિ-હેડ અને મલ્ટિ-કેવિટી માર્ગદર્શિકાચક્ર દીઠ ભાગો શા માટે વ્યાખ્યાયિત કરવા જોઈએ તે સમજાવે છે.
મશીન લેઆઉટ પણ છેદ બદલી શકે છે. એસિંગલ-સ્ટેશન અથવા ડબલ-સ્ટેશન લાઇનએક્સ્ટ્રુઝન, કૂલિંગ અને પાર્ટ હેન્ડલિંગને અલગ રીતે ઓવરલેપ કરી શકે છે. તે એક ઊર્જા પરિણામની ખાતરી આપતું નથી. ઉત્પાદન, ચક્ર સંતુલન, ઠંડક ક્ષમતા અને ડાઉનસ્ટ્રીમ લાઇન સ્વીકૃત આઉટપુટ નક્કી કરે છે.
સપ્લાયર્સને પરીક્ષણની સીમા અને શરતો જણાવવા માટે કહો. સમાન અંતરાલથી મશીન ઊર્જા, સ્વીકૃત આઉટપુટ, એક્સટ્રુડેડ માસ અને ગુણવત્તા પુરાવાની વિનંતી કરો. જો ટકાવારી-બચતનો દાવો ઓફર કરવામાં આવે, તો બંને મૂળ માપન માટે પૂછો. દરેક મીટરની બહાર કયા સાધનો બેઠા છે તે પણ પૂછો. આ ડ્રાઇવ-સિસ્ટમના દાવાને સરખામણીમાં ફેરવે છે જેની એન્જિનિયરિંગ અને ખરીદી સમીક્ષા કરી શકે છે.
આઠ-પગલાની પ્લાન્ટ ઊર્જા પરીક્ષણ ચલાવો
છોડને શરૂ કરવા માટે જટિલ ડેશબોર્ડની જરૂર નથી. તેને નિયંત્રિત પરીક્ષણ, યોગ્ય મીટર અને સ્પષ્ટ આઉટપુટ ગણતરીની જરૂર છે. લાયકાત ધરાવતા વિદ્યુત કર્મચારીઓએ પ્લાન્ટની સલામતી પ્રક્રિયાઓ હેઠળ સાધનો સ્થાપિત કરવા અથવા કનેક્ટ કરવા જોઈએ. ઉત્પાદન અને ગુણવત્તાવાળા સ્ટાફે સમયસર ચાલતા પહેલા ઉત્પાદનની શરતોને મંજૂર કરવી જોઈએ.
- ઉત્પાદન અને સ્વીકૃતિ નિયમ વ્યાખ્યાયિત કરો.ડ્રોઈંગ, પાર્ટ રિવિઝન, મોલ્ડ, રેઝિન, કલર, રીગ્રાઈન્ડ નિયમ, લક્ષ્ય વજન અને જરૂરી ચેક રેકોર્ડ કરો. ક્યા ભાગોને સ્વીકૃત તરીકે ગણવામાં આવે છે તે જણાવો.
- મીટરની સીમા દોરો.મુખ્ય મશીન, સ્થાનિક સહાયકો, કોમ્પ્રેસર ફાળવણી, કૂલિંગ ફાળવણી અને ડાઉનસ્ટ્રીમ લોડ્સને ચિહ્નિત કરો. દરેક મીટરને એક નામ આપો.
- સાધનો અને ટાઇમસ્ટેમ્પ તપાસો.માપન માટે યોગ્ય મીટરનો ઉપયોગ કરો. વીજળી, મશીન ચક્ર અને ઉત્પાદન ગણતરીઓ માટે ઉપયોગમાં લેવાતી ઘડિયાળોને સંરેખિત કરો.
- સ્થિર સ્વચાલિત ઉત્પાદન સુધી પહોંચો.થર્મલ સ્થિતિ, ઉપયોગિતાઓ અને ગુણવત્તાની પુષ્ટિ કરો. EUROMAP 46.2 પરીક્ષણ માટે, તેની જણાવેલ સ્થિરતા અને સાધનની આવશ્યકતાઓને અનુસરો.
- રેસીપી બદલ્યા વિના માપો.પ્રારંભ મૂલ્યો, અંતિમ મૂલ્યો અને ઉત્પાદન વિંડો રેકોર્ડ કરો. એલાર્મ, સ્ટોપ્સ, મેન્યુઅલ હસ્તક્ષેપ અને અસામાન્ય ઉપયોગિતા ઇવેન્ટ્સની નોંધ લો.
- સમૂહ અને સ્વીકૃત આઉટપુટની ગણતરી કરો.નિર્ધારિત ઉત્પાદન સમૂહનું વજન કરો. સ્પષ્ટ શ્રેણીઓનો ઉપયોગ કરીને સ્વીકૃત ભાગો, અસ્વીકાર, ફ્લેશ, પૂંછડીઓ અને અન્ય બાકાત સામગ્રીની ગણતરી કરો.
- જોડી કરેલ મેટ્રિક્સની ગણતરી કરો.સ્વીકૃત ભાગ અથવા સ્વીકૃત કિલોગ્રામ દીઠ મશીન kWh/kg અને ઊર્જાની જાણ કરો. માત્ર દસ્તાવેજી ફાળવણી દ્વારા પ્લાન્ટ ઉપયોગિતાઓ ઉમેરો.
- એક નિયંત્રિત ફેરફારનું પુનરાવર્તન કરો.પુરાવાયુક્ત નુકસાનને ઠીક કરો, સ્થિર સ્થિતિ પુનઃસ્થાપિત કરો અને તે જ પરીક્ષણનું પુનરાવર્તન કરો. ગુણવત્તા અને સલામતી મંજૂર રહે ત્યારે જ નવી સેટિંગ રાખો.
કાચો ડેટા સાચવો. પછીના મુશ્કેલીનિવારણ માટે અંતિમ ગુણોત્તર પૂરતો નથી. મીટર રીડિંગ્સ, સાયકલ ગણતરીઓ, ભાગનું વજન, નિરીક્ષણ પરિણામો, રેસીપી પુનરાવર્તન અને મીટર સ્થાનોના ફોટોગ્રાફ્સ સ્ટોર કરો. જો પાવર ટ્રેસ ઉપલબ્ધ હોય, તો તેને મશીન-ઇવેન્ટ લોગ સાથે રાખો.
એક કરતાં વધુ વિભાગો સાથે પરિણામની સમીક્ષા કરો. જાળવણી પંપ, હીટર અને ઠંડકના વર્તનને સમજાવી શકે છે. ઉત્પાદન રાહ અને ટૂંકા સ્ટોપ્સને સમજાવી શકે છે. ગુણવત્તા સ્વીકૃત છેદને વ્યાખ્યાયિત કરે છે. ખરીદીને એક પરિણામની જરૂર છે જે ખર્ચ મોડેલમાં મૂકી શકાય. શેર કરેલ અહેવાલ એક ટીમને તેની સંખ્યા સુધારવાથી અટકાવે છે જ્યારે નુકસાનને અન્યત્ર ખસેડે છે.
નો ઉપયોગ કરોHMI અને એલાર્મ માર્ગદર્શિકાઆદેશોને વાસ્તવિક મશીન સ્ટેટ્સથી અલગ કરવા માટે. નો ઉપયોગ કરોફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકાજ્યારે ટેસ્ટ મશીનની ખરીદીને સમર્થન આપે છે. ઉર્જા પુરાવા ઉત્પાદન-ગુણવત્તા અને આઉટપુટ પુરાવાની બાજુમાં બેસવા જોઈએ, તેમને બદલવું જોઈએ નહીં.
પ્રક્રિયા સામાન્ય ઉત્પાદન પર પાછી આવી જાય પછી પુનરાવર્તિત તપાસ શેડ્યૂલ કરો. જાળવણી સ્થિતિ, આસપાસના તાપમાન અથવા કામચલાઉ ઉપયોગિતા સમસ્યા દ્વારા એક-દિવસના પરિણામને અસર થઈ શકે છે. સમાન ઉત્પાદન અને સીમાનું વલણ બતાવે છે કે શું લાભ વાસ્તવિક છે. જ્યારે સ્વીકૃત ભાગ દીઠ ઉર્જા વહેવા લાગે છે ત્યારે તે ફેક્ટરીને પ્રારંભિક સંકેત પણ આપે છે.
ઊર્જા વપરાશને ખરીદીના પ્રશ્નમાં ફેરવો
ઉપયોગી અવતરણ ઉત્પાદનથી શરૂ થાય છે, સામાન્ય કાર્યક્ષમતા વિશેષણથી નહીં. કિંગ્લનો વર્તમાનવેચાણ પ્રક્રિયાખરીદદારોને ઉત્પાદનના ફોટા અથવા રેખાંકનો, વજન, કદ, સામગ્રી, જાડાઈ, આઉટપુટ અને રાસાયણિક-પ્રતિરોધક જરૂરિયાતો માટે પૂછે છે. તે ઇનપુટ્સ અર્થપૂર્ણ ઊર્જા ચર્ચાને પણ વ્યાખ્યાયિત કરે છે.
કનેક્ટેડ લોડ અને અપેક્ષિત ઓપરેટિંગ ડેટા માટે અલગથી પૂછો. કનેક્ટેડ લોડ ઇલેક્ટ્રિકલ ડિઝાઇનને સપોર્ટ કરે છે. ઉત્પાદન-સંબંધિત પરીક્ષણ ઉત્પાદન-ખર્ચ અંદાજને સમર્થન આપે છે. મીટરની સીમા, પરીક્ષણનો સમયગાળો, મશીનની સ્થિતિ, ઘાટ, રેઝિન, ગ્રોસ એક્સટ્રુડેડ માસ, સ્વીકૃત આઉટપુટ અને ગુણવત્તા તપાસની વિનંતી કરો. સંકુચિત હવા અને ઠંડક શામેલ છે કે કેમ તે જણાવો.
નવા પ્રોજેક્ટ માટે, મશીન ટ્રાયલ પહેલાં પરીક્ષણ પર સંમત થાઓ. ઉત્પાદન અને સામગ્રી પસંદ કરો. સ્વીકૃતિ માપદંડ સ્થિર કરો. ઓળખો કે કોણ મીટર સપ્લાય કરે છે અને કોણ કાઉન્ટની ચકાસણી કરે છે. નક્કી કરો કે કેવી રીતે સ્ટાર્ટઅપ, રિજેક્ટ, ફ્લેશ અને રિસાયકલ કરેલ સામગ્રીની સારવાર કરવામાં આવશે. જો EUROMAP 46.2 એ સંમત પદ્ધતિ છે, તો તેને પરીક્ષણ યોજનામાં નામ આપો અને તેની શરતોનું પાલન કરો.
કુલ ખર્ચના એક ભાગ તરીકે પરિણામનો ઉપયોગ કરો. વીજળી મહત્વની છે, પરંતુ મશીને હજુ પણ જરૂરી ઉત્પાદન બનાવવું જોઈએ. આઉટપુટ સ્થિરતા, ઉપજ, પરિવર્તન નુકશાન, જાળવણી ઍક્સેસ, ફાજલ વસ્તુઓ, શ્રમ અને ડાઉનસ્ટ્રીમ સુસંગતતાની સમીક્ષા કરો. એક નબળી ધારણા સ્થિર-સ્થિતિ kWh માં નાના તફાવતને વટાવી શકે છે.
Kinggle બંને સપ્લાય કરે છેસતત એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીનોઅનેએક્યુમ્યુલેટર બ્લો મોલ્ડિંગ મશીનો. યોગ્ય માપન યોજના પસંદ કરેલ રૂપરેખાંકન અને ઉત્પાદન પર આધારિત છે. પ્રોજેક્ટ અંદાજની વિનંતી કરતા પહેલા ઉત્પાદન રેખાંકન અને ફેક્ટરી ઉપયોગિતાની માહિતી મોકલો.
વારંવાર પૂછાતા પ્રશ્નો
એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મશીન કેટલી વીજળી વાપરે છે?
ત્યાં કોઈ વિશ્વસનીય સાર્વત્રિક આકૃતિ નથી. મશીન રૂપરેખાંકન, એક્સ્ટ્રુડર કદ, ડ્રાઇવ સિસ્ટમ, હીટર, ઉત્પાદન, મોલ્ડ, રેઝિન, ચક્ર અને સમાવિષ્ટ સહાયકો સાથે વપરાશમાં ફેરફાર. સ્થિર ઉત્પાદન વિન્ડો દરમિયાન kWh માપો. તેને એક્સટ્રુડેડ માસ અને સ્વીકૃત આઉટપુટ દ્વારા વિભાજીત કરો. કનેક્ટેડ લોડને અલગ રાખો કારણ કે તેનો ઉપયોગ વિદ્યુત-સિસ્ટમ માપન માટે થાય છે, ઉત્પાદન-ઊર્જા ખર્ચ માટે નહીં.
બ્લો મોલ્ડિંગ માટે શ્રેષ્ઠ ઊર્જા-કાર્યક્ષમતા મેટ્રિક શું છે?
ઓછામાં ઓછા બે મેટ્રિક્સનો ઉપયોગ કરો. મશીન kWh પ્રતિ કિલોગ્રામ એક્સટ્રુડેડ માસ ટેક્નિકલ સરખામણીને સપોર્ટ કરે છે. સ્વીકૃત ભાગ અથવા સ્વીકૃત કિલોગ્રામ દીઠ પૂર્ણ-લાઇન kWh ઉત્પાદનની કિંમતને સમર્થન આપે છે. સપોર્ટિંગ ડેટા તરીકે સરેરાશ kW અને કુલ kWh નો રિપોર્ટ કરો. દરેક પરિણામમાં ઉત્પાદન, ઘાટ, સામગ્રી, ગુણવત્તાના નિયમો અને મીટરની સીમા ઓળખવી જોઈએ.
શું ઇન્સ્ટોલ કરેલ પાવર સામાન્ય મશીન વપરાશ દર્શાવે છે?
નં. સ્થાપિત અથવા જોડાયેલ પાવર એન્જિનિયરોને ટ્રાન્સફોર્મર્સ, કેબલ, બ્રેકર્સ અને આઇસોલેશન સાધનોના કદમાં મદદ કરે છે. દરેક લોડ સમગ્ર ઉત્પાદન દરમિયાન સંપૂર્ણ રેટિંગ પર ચાલતો નથી. વાસ્તવિક ઊર્જા સમય અને કાર્યકારી સ્થિતિ પર આધારિત છે. માત્ર નેમપ્લેટથી જ વીજળીનો અંદાજ કાઢવાને બદલે સ્થિર ઉત્પાદન દરમિયાન યોગ્ય ઉર્જા મીટરનો ઉપયોગ કરો.
શું કોમ્પ્રેસર અને ચિલર પાવરનો સમાવેશ થવો જોઈએ?
પૂર્ણ-લાઇન ઊર્જા અથવા ઉત્પાદન ખર્ચની ગણતરી કરતી વખતે તેમને શામેલ કરો. મુખ્ય-મશીન માપનની જાણ કરતી વખતે તેમને અલગ રાખો. કેન્દ્રીય પ્રણાલીઓને દસ્તાવેજી ફાળવણીની જરૂર છે કારણ કે તેઓ ઘણી લાઈનો આપી શકે છે. પહેલા મીટરનો નકશો તપાસો જેથી સ્થાનિક કોમ્પ્રેસર, ચિલર અથવા પંપની ગણતરી બે વાર ન થાય.
શું સર્વો હાઇડ્રોલિક બ્લો મોલ્ડિંગ મશીન હંમેશા ઓછી ઉર્જા વાપરે છે?
એકલા ડ્રાઇવ લેબલ પરથી નક્કી કરશો નહીં. સમાન શરતો હેઠળ સમાન સ્વીકૃત ઉત્પાદન બનાવતી વખતે મશીનોની તુલના કરો. સમાન સહાયકોને શામેલ કરો અને સમાન સમયની વિંડોને માપો. નિષ્ક્રિય માંગ, ક્લેમ્પ મોશન, એક્સટ્રુઝન, હીટિંગ, એક્યુમ્યુલેટર ડ્યુટી અને સાયકલ બેલેન્સ દરેક એપ્લિકેશન માટે પરિણામ બદલી શકે છે.
ફેક્ટરી સ્વીકૃત ભાગ દીઠ ઊર્જા કેવી રીતે ઘટાડી શકે છે?
સેટિંગ્સ બદલતા પહેલા વર્તમાન નુકસાનને માપો. સામાન્ય તપાસ ક્ષેત્રોમાં નિષ્ક્રિય માંગ, હવા લિક, ઠંડક પ્રતિબંધ, હીટરની સ્થિતિ, હાઇડ્રોલિક વર્તન, લાંબા ચક્રના પગલાં, અસ્વીકાર અને પરિવર્તન કચરો શામેલ છે. એક સાબિત કારણને ઠીક કરો, પછી સમાન ઉત્પાદન પરીક્ષણનું પુનરાવર્તન કરો. આઉટપુટ, ગુણવત્તા, સલામતી અને મશીનની સ્થિતિ સ્વીકાર્ય હોય ત્યારે જ ફેરફાર રાખો.
તમારા ઉત્પાદન માટે ઊર્જા પરીક્ષણ યોજનાની જરૂર છે?
ઉત્પાદન રેખાંકન, સામગ્રી, લક્ષ્ય વજન, આઉટપુટ, મોલ્ડ માહિતી અને ઉપલબ્ધ ફેક્ટરી ઉપયોગિતાઓ શેર કરો. Kinggle તે વિગતોનો ઉપયોગ મશીન રૂપરેખાંકન અને માપી શકાય તેવી સ્વીકૃતિ સીમાને વ્યાખ્યાયિત કરવા માટે કરી શકે છે.
તમારી ઉત્પાદન જરૂરિયાતો મોકલોઆ માર્ગદર્શિકા માટે સ્ત્રોતો તપાસ્યા
- EUROMAP ટેકનિકલ ભલામણો, બ્લો મોલ્ડિંગ હેઠળ EUROMAP 46.1 અને 46.2 દર્શાવતી વર્તમાન સૂચિ, સપ્ટેમ્બર 9, 2026 ની તપાસ કરવામાં આવી.
- EUROMAP 46.1, સંસ્કરણ 1.0, જાન્યુઆરી 2014, મશીન-સંબંધિત ઊર્જા વ્યાખ્યાઓ અને સબસિસ્ટમ માપન.
- EUROMAP 46.2, સંસ્કરણ 1.0, જાન્યુઆરી 2014, ઉત્પાદન-સંબંધિત ઊર્જા પદ્ધતિ, સ્થિર-રન શરતો અને દસ્તાવેજીકરણ.
- યુ.એસ. ડિપાર્ટમેન્ટ ઓફ એનર્જી, કોમ્પ્રેસ્ડ એર સિસ્ટમ્સ, સિસ્ટમ આકારણી અને તકનીકી સંસાધનો, 9 સપ્ટેમ્બર, 2026 ના રોજ તપાસવામાં આવ્યા.
- U.S. ઊર્જા વિભાગ, MEASUR, પ્લાન્ટ-સિસ્ટમ વિશ્લેષણ સાધનો, સપ્ટેમ્બર 9, 2026 ના રોજ તપાસવામાં આવ્યા.
- કિંગગલ, બ્લો મોલ્ડિંગ મશીન યુટિલિટી આવશ્યકતાઓ, મશીન અને ફુલ-લાઇન યુટિલિટી બાઉન્ડ્રી, 9 સપ્ટેમ્બર, 2026 ના રોજ તપાસવામાં આવી.
- Kinggle વેચાણ પ્રક્રિયા, પ્રોજેક્ટ વ્યાખ્યા માટે વિનંતી કરેલ ઉત્પાદન માહિતી, 9 સપ્ટેમ્બર, 2026 ના રોજ તપાસવામાં આવી.