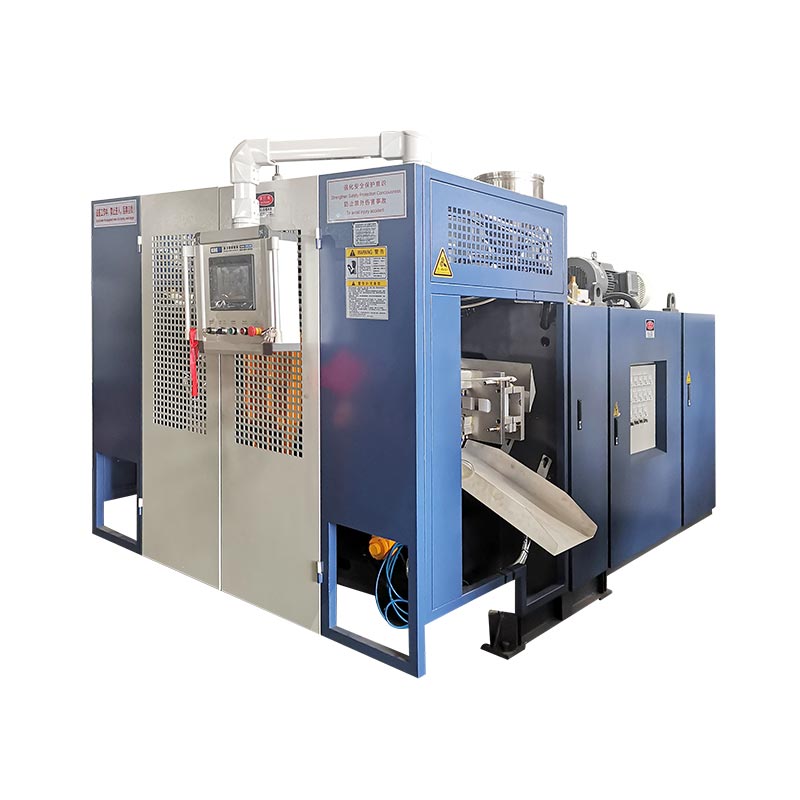
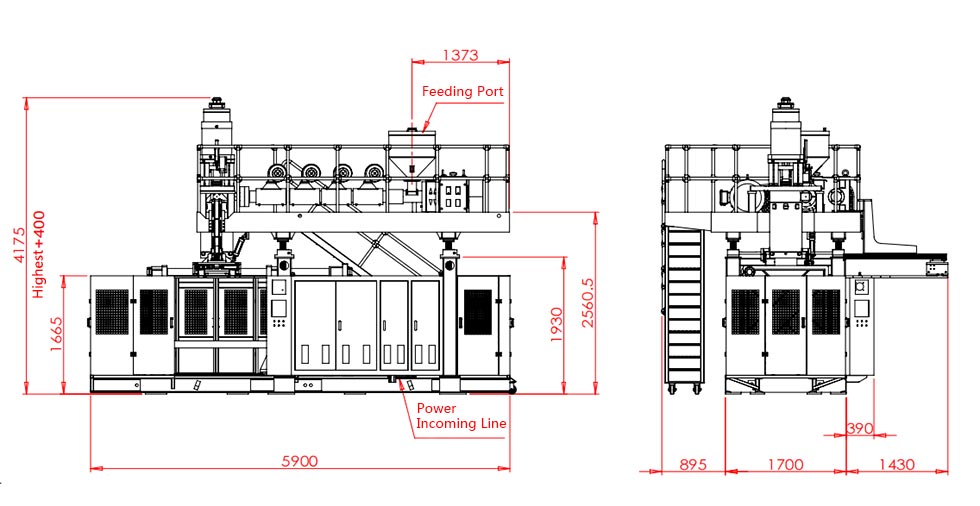
પેરિઝન પ્રોગ્રામિંગ એક્સટ્રુઝન દરમિયાન ડાઇ ગેપમાં ફેરફાર કરે છે જેથી સામગ્રી જ્યાં તૈયાર ભાગની જરૂર હોય ત્યાં મૂકવામાં આવે છે. સારી પ્રોફાઇલ સમગ્ર કન્ટેનરને ભારે બનાવ્યા વિના ખૂણાઓ, હેન્ડલ્સ, ખભા અને પિંચ-ઓફ વિસ્તારોનું રક્ષણ કરે છે.

પેરિઝન પ્રોગ્રામિંગ ખરેખર શું નિયંત્રિત કરે છે
એક્સટ્રુઝન બ્લો મોલ્ડિંગમાં, પીગળેલું પ્લાસ્ટિક પેરિઝન નામની નળી તરીકે ડાઇને છોડી દે છે. ગુરુત્વાકર્ષણ, ઓગળવાની શક્તિ, ડાઇ સ્વેલ, સ્ટ્રેચ અને મોલ્ડ ભૂમિતિ તે ટ્યુબનો ભાગ કેવી રીતે બને છે તેના પર અસર કરે છે. જ્યારે ભાગમાં ખભા, ખૂણા, હેન્ડલ અથવા ડીપ ડ્રો હોય ત્યારે એકસમાન ડાઇ ગેપ ભાગ્યે જ એક સમાન સમાપ્ત દિવાલ બનાવે છે.
નિયંત્રક પસંદ કરેલા વિભાગોને વધુ જાડા અથવા પાતળા બનાવવા માટે ટૂલિંગને ખસેડે છે. ધ્યેય નિયંત્રિત સામગ્રી વિતરણ છે: ખૂબ ખેંચાયેલા અથવા ખૂબ લોડવાળા વિસ્તારોમાં પર્યાપ્ત સામગ્રી, સરળતાથી રચાતા વિભાગોમાં ઓછા બિનજરૂરી વજન સાથે.
| પ્રોફાઇલ ક્રિયા | પ્રક્રિયા અસર | શું ચકાસવું |
|---|---|---|
| પસંદ કરેલા પોઈન્ટ પર ઓપનિંગ વધારો | પેરિઝનના તે ભાગમાં સામગ્રી ઉમેરે છે | પાતળા ખૂણા, હેન્ડલ મૂળ, ખભા, નીચે અને ચપટી-બંધ વિસ્તાર |
| પસંદ કરેલા પોઈન્ટ પર ઓપનિંગ ઘટાડો | તે ભાગમાં સામગ્રી ઘટાડે છે | ભારે સીધી દિવાલો, ધીમા-ઠંડક ઝોન અને વધારાના ભાગનું વજન |
| પ્રોફાઇલ શિફ્ટ કરો | પેરિઝન સાથે જાડા અને પાતળા ઝોનને ખસેડે છે | શું પ્રોગ્રામ કરેલ ઝોન ઇચ્છિત ભાગ લક્ષણ સાથે ગોઠવે છે |
| સ્કેલ એકંદર પ્રોફાઇલ વજન | સંપૂર્ણ પ્રોફાઇલ બદલે છે | કુલ વજન અને ન્યૂનતમ દિવાલ, માત્ર સરેરાશ જ નહીં |
ઉપયોગી ઉત્પાદન રેકોર્ડ પ્રોફાઈલ ફાઈલને મોલ્ડ નંબર, રેઝિન ગ્રેડ, કલર અથવા રીગ્રાઈન્ડ કંડીશન, ટેમ્પરેચર રેસીપી, શોટ સાઈઝ, ઠંડકનો સમય અને માન્ય પાર્ટ માપન સાથે રાખે છે.
સતત અને સંચયક સિસ્ટમો વિવિધ સંદર્ભોનો ઉપયોગ કરે છે
પર એસતત ફટકો મોલ્ડિંગ મશીન, પેરિઝન સતત રચાય છે. પ્રોફાઇલ સામાન્ય રીતે સમય અથવા પેરિઝન લંબાઈ સાથે સમન્વયિત થાય છે. એક્સટ્રુઝન સ્થિરતા મહત્વની છે કારણ કે આઉટપુટમાં ફેરફાર ભાગ સાથે પ્રોગ્રામ કરેલ બિંદુને ખસેડી શકે છે.
એક પરએક્યુમ્યુલેટર બ્લો મોલ્ડિંગ મશીન, ઓગળે સંગ્રહિત થાય છે અને ડાઇ દ્વારા ધકેલવામાં આવે છે. પ્રોફાઇલને સંચયક સ્થિતિ સાથે જોડી શકાય છે. શૉટ કદ, ભરણ સુસંગતતા અને ટ્રાન્સડ્યુસર કેલિબ્રેશન દિવાલ-જાડાઈની સમસ્યાનો ભાગ બની જાય છે.

અધિકારીએMOOG DigiPack III મેન્યુઅલદસ્તાવેજો બંને સંચયક અને સતત-ઉત્પાદન કાર્યક્રમો. આનો અર્થ એ નથી કે દરેક Kinggle મશીન સમાન નિયંત્રકનો ઉપયોગ કરે છે. પ્રોજેક્ટ અવતરણમાં નિયંત્રક મોડેલ, પ્રોફાઇલ ક્ષમતા, એક્ટ્યુએટર અને ટૂલિંગની પુષ્ટિ કરો.
નિયંત્રિત સેટઅપ ક્રમ
- સાચી રેસીપીની પુષ્ટિ કરો.ઘાટ, સામગ્રી, ડાઇ અને ઉત્પાદનના પુનરાવર્તનને મેચ કરો.
- મેલ્ટને સ્થિર કરો.વાસ્તવિક તાપમાનને સ્થિર થવા દો અને સતત ખોરાક અને બહાર કાઢવાની પુષ્ટિ કરો.
- ટૂલિંગ શૂન્ય અને સ્પાન તપાસો.ચોંટતા, લિકેજ અથવા ખોટી ગોઠવણી માટે ચળવળનું નિરીક્ષણ કરો.
- પેરિઝન લંબાઈ અને શોટ કદ સેટ કરો.પેરિઝન મોલ્ડ બંધ સમયે યોગ્ય સ્થાને પહોંચવું આવશ્યક છે.
- એક સરળ પ્રોફાઇલ સાથે પ્રારંભ કરો.ઘણા તીક્ષ્ણ સુધારા કરતાં વ્યાપક ફેરફારોનું નિદાન કરવું સરળ છે.
- ઘણા સ્થિર ચક્રો ઘાટ.મુખ્ય પ્રક્રિયા પરિવર્તન પછી પ્રથમ ભાગનો નિર્ણય કરશો નહીં.
- નિશ્ચિત સ્થાનોને માપો.ન્યૂનતમ દિવાલ, ભાગનું વજન, દેખાવ અને કાર્યાત્મક પરિણામો રેકોર્ડ કરો.
- એક સમયે એક વિસ્તાર બદલો.પુનરાવર્તિત સુધારણા પછી જ નવું પુનરાવર્તન સાચવો.
લક્ષણ દ્વારા દિવાલ-જાડાઈ સમસ્યાનિવારણ
| લક્ષણ | તપાસ કરો | આગળનું પગલું |
|---|---|---|
| પાતળું તળિયે અથવા ખભા | પ્રોફાઇલ પોઝિશન, પેરિસન સેગ, સ્ટ્રેચ અને બ્લો ટાઇમિંગ | એકંદર વજન ઉમેરતા પહેલા સંરેખણની પુષ્ટિ કરો |
| એક બાજુ સતત પાતળી | ડાઇ સેન્ટરિંગ, મોલ્ડ એલાઈનમેન્ટ, કૂલિંગ અને પેરિઝન કોન્ટેક્ટ | અસમપ્રમાણ ભૌતિક કારણને ઠીક કરો |
| જાડાઈ ચક્રથી ચક્ર તરફ આગળ વધે છે | મેલ્ટ તાપમાન, આઉટપુટ, શોટ કદ, પ્રતિસાદ અને હાઇડ્રોલિક સ્થિરતા | પોઈન્ટ સંપાદિત કરતા પહેલા પ્રક્રિયાને સ્થિર કરો |
| ભારે દિવાલ પરંતુ નબળી ચપટી બંધ | સામગ્રીનું સ્થાન, ચપટી-બંધ ડિઝાઇન અને પેરિઝન સ્થિતિ | સંપૂર્ણ ભાગનું વજન વધારવાને બદલે સામગ્રીને પિંચ ઝોનમાં ખસેડો |
| સારું વિતરણ પરંતુ વધુ વજન | એકંદર સ્કેલ અને બિનજરૂરી રીતે ભારે વિભાગો | ન્યૂનતમ-દિવાલ સ્થાનોનું રક્ષણ કરતી વખતે માપેલા પગલાંમાં ઘટાડો |
| આદેશ બદલાય છે પરંતુ ભાગ બદલાતો નથી | એક્ટ્યુએટર, વાલ્વ, વાયરિંગ, કેલિબ્રેશન અથવા પ્રતિબંધ | આદેશ અને પ્રતિસાદની તુલના કરો, પછી જાળવણી માટે આગળ વધો |
ફેક્ટરી દૃશ્ય: પુનરાવર્તિતતા એક કરતાં વધુ સંપૂર્ણ નમૂનાને મહત્વ આપે છે
પ્રોફાઈલ માત્ર ત્યારે જ ઉત્પાદન માટે તૈયાર હોય છે જ્યારે તે સામાન્ય ભિન્નતા, જેમ કે ગરમ પુનઃપ્રારંભ, મટીરીયલ-લોટ ચેન્જ, શિફ્ટ ચેન્જ અને ઠંડક-પાણીની સ્થિતિની અપેક્ષિત શ્રેણીમાં ટકી રહે છે. એક સારો કન્ટેનર સાબિત કરે છે કે મશીન ભાગ બનાવી શકે છે; એક સ્થિર દોડ સાબિત કરે છે કે પ્રક્રિયા મેનેજ કરી શકાય છે.
સ્વીકૃતિ પહેલાં, માપન સ્થાનો, નમૂનાની માત્રા, કાર્યાત્મક પરીક્ષણો અને માન્ય રેસીપી પુનરાવર્તન પર સંમત થાઓ. પ્રશિક્ષિત ઓપરેટરોને નિયંત્રિત ગોઠવણો કરવા અને રિવર્સ કરવા માટે દસ્તાવેજીકૃત માર્ગ આપતી વખતે આધારરેખા ફાઇલને સુરક્ષિત કરો.
જો પ્રોફાઇલ અસ્થિરતા એલાર્મ, સ્થિતિ અસંમતિ અથવા ક્રમમાં ફેરફાર સાથે દેખાય છે, તો ઉપયોગ કરોHMI અને એલાર્મ માર્ગદર્શિકા. ખરીદદારો હજુ પણ સાધનસામગ્રીને વ્યાખ્યાયિત કરી રહ્યા છે તેઓ Kinggle's થી શરૂ કરી શકે છેમશીન પસંદગી માર્ગદર્શિકા.
વારંવાર પૂછાતા પ્રશ્નો
પેરિઝન પ્રોગ્રામિંગ શું છે?
પેરિઝન પ્રોગ્રામિંગ એક્સટ્રુઝન દરમિયાન ડાઇ-ગેપ ઓપનિંગમાં ફેરફાર કરે છે જેથી પેરિઝનના વિવિધ વિભાગો વિવિધ પ્રમાણમાં સામગ્રી મેળવે છે.
શું પેરિઝન પ્રોગ્રામિંગ દરેક પાતળી-દિવાલની સમસ્યાને ઠીક કરી શકે છે?
ના. તે ડાઇ મિસલાઈનમેન્ટ, અસ્થિર એક્સટ્રુઝન, ક્ષતિગ્રસ્ત ટૂલિંગ, નબળી કૂલિંગ, ખોટી મોલ્ડ ડિઝાઇન અથવા ખામીયુક્ત એક્ટ્યુએટરને વિશ્વસનીય રીતે સુધારી શકતું નથી.
શું મારે પહેલા વ્યક્તિગત પોઈન્ટ અથવા એકંદર વજન બદલવું જોઈએ?
જ્યારે સંપૂર્ણ ભાગ સતત હલકો અથવા ભારે હોય ત્યારે જ એકંદર વજનનો ઉપયોગ કરો. જ્યારે માપ ચોક્કસ વિસ્તારમાં પુનરાવર્તિત સમસ્યા દર્શાવે છે ત્યારે સ્થાનિક બિંદુ ફેરફારોનો ઉપયોગ કરો.
શા માટે પ્રોફાઇલ ભાગ પર ખસેડે છે?
સામાન્ય કારણોમાં એક્સટ્રુઝન રેટ, પેરિઝન લંબાઈ, એક્યુમ્યુલેટર શોટ સુસંગતતા, સામગ્રીનું તાપમાન, પ્રારંભમાં વિલંબ અથવા સેન્સર કેલિબ્રેશનમાં ફેરફારનો સમાવેશ થાય છે.
મશીનને કેટલા પ્રોફાઈલ પોઈન્ટની જરૂર છે?
આવશ્યક સંખ્યા ભાગ ભૂમિતિ અને નિયંત્રક રૂપરેખાંકન પર આધારિત છે. વધુ પોઈન્ટ અસ્થિર પ્રક્રિયા માટે વળતર આપતા નથી.