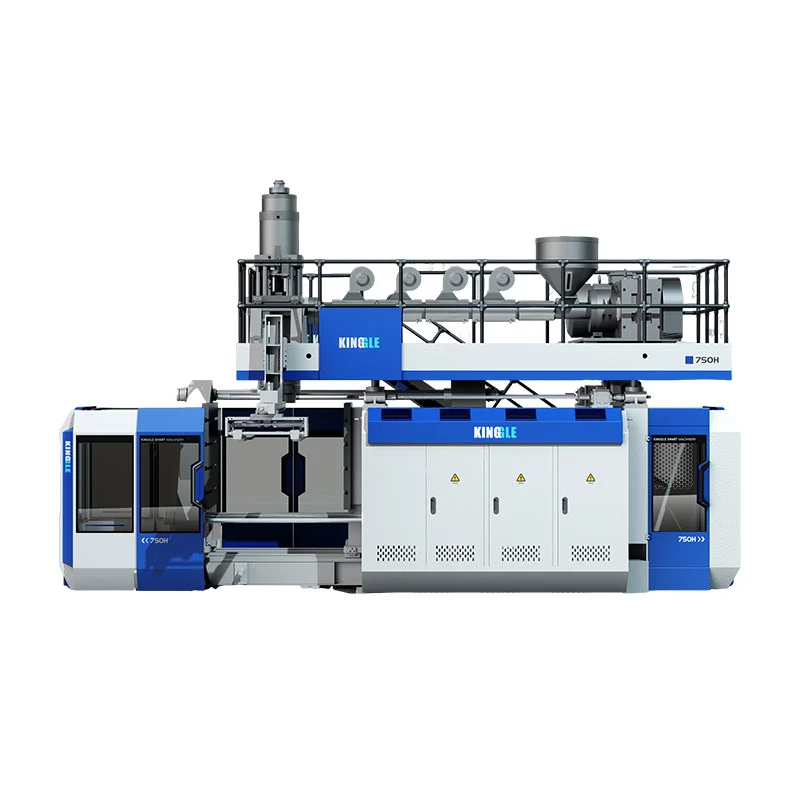
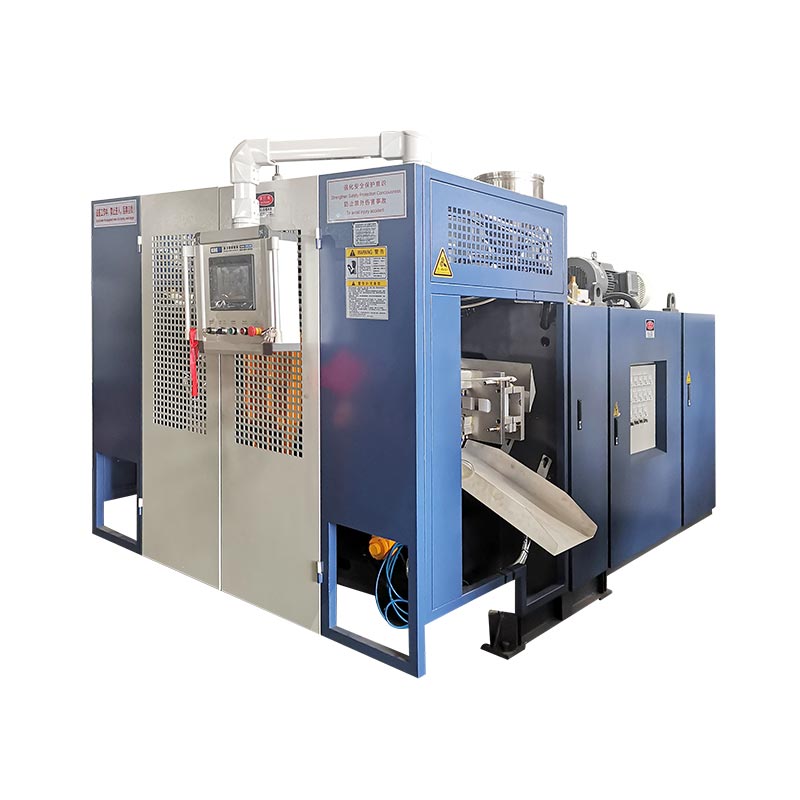
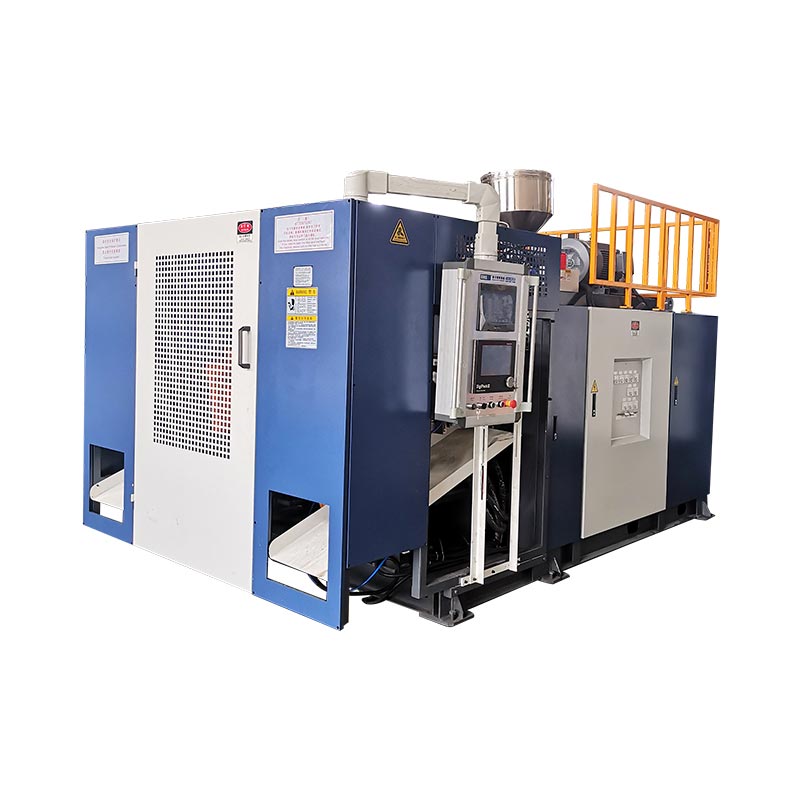
KGB110A ને માપેલા ઉત્પાદનના નમૂનામાંથી ગોઠવો, એકલા 160L નામથી નહીં. ભાગની ભૂમિતિ, ચોખ્ખું વજન, દિવાલનો નકશો, રેઝિન, ટ્રીમ અને ઉત્પાદન લક્ષ્ય રેકોર્ડ કરો. પછી તે ઇનપુટ્સનો ઉપયોગ મોલ્ડ એન્વલપ, ગ્રોસ પેરિઝન ડિમાન્ડ, એક્સટ્રુઝન રિકવરી, ક્લેમ્પની જરૂરિયાત અને ફેક્ટરી યુટિલિટીઝ તપાસવા માટે કરો.
160 લિટર બ્લો મોલ્ડિંગ મશીન ખૂબ જ અલગ ઉત્પાદનો બનાવી શકે છે. હોલો રોડ બેરિયરમાં વિશાળ અંદાજિત વિસ્તાર હોય છે. પોન્ટૂનમાં લાંબા ડ્રો ઝોન અને સીલિંગ આવશ્યકતાઓ હોઈ શકે છે. ટેબલ પેનલ પહોળી પરંતુ પ્રમાણમાં છીછરી હોઈ શકે છે. એક મોડેલ નામ તે તફાવતોને દૂર કરતું નથી.
સૌથી ઉપયોગી પ્રારંભિક બિંદુ ઘણીવાર ખરીદનારના ડેસ્ક પર પહેલેથી જ ઑબ્જેક્ટ હોય છે. તેને માપો, તેનું વજન કરો અને મહત્વના વિસ્તારોને ચિહ્નિત કરો. તે નમૂના ઉત્પાદન ડિઝાઇન, ટૂલિંગ, મશીન ગોઠવણી અને સ્વીકૃતિ પરીક્ષણ વચ્ચેની લિંક બની જાય છે.

છ-પૃષ્ઠની નમૂના ફાઇલ કે જે પ્રોજેક્ટને ચલાવવી જોઈએ
પરિમાણીય ભાગ રેખાંકન, એકંદર કદ, ઓપનિંગ્સ, ઇન્સર્ટ્સ અને એસેમ્બલી ઇન્ટરફેસ.
ચોખ્ખા ભાગનું વજન, મટીરીયલ ગ્રેડ, રંગ, ઉમેરણો અને મંજૂર રીગ્રાઈન્ડ.
જટિલ સ્થાનો અને ઉત્પાદન પરીક્ષણ આવશ્યકતાઓ સાથે દિવાલ-જાડાઈનો નકશો.
ટ્રિમ નકશો ટોચની ફ્લેશ, નીચેની પૂંછડી, હેન્ડલ સ્ક્રેપ અને અન્ય નુકસાન દર્શાવે છે.
સ્વીકૃત આઉટપુટ લક્ષ્ય, શિફ્ટ પેટર્ન, ઓટોમેશન અને ડાઉનસ્ટ્રીમ વર્ક.
ફેક્ટરી પાવર, હવા, પાણી, એક્સેસ, લિફ્ટિંગ અને ઉપલબ્ધ સેલ સ્પેસ.
પ્રકાશિત-ડેટા નોંધ:કિંગગલનું વર્તમાન પૃષ્ઠ શીર્ષક અને એપ્લિકેશન ટેક્સ્ટ KGB110A ને 160L વર્ગમાં મૂકે છે. સમાન પૃષ્ઠ હાલમાં સારાંશ અને મહત્તમ-ક્ષમતા કોષ્ટકમાં 120 L દર્શાવે છે. આ લેખ પ્રકાશિત 160L ઉત્પાદન સ્થિતિને અનુસરે છે, પરંતુ અવતરણ અને તકનીકી કરારમાં ચોક્કસ ઓર્ડર કરેલ ક્ષમતાની પુષ્ટિ કરવી આવશ્યક છે.
ઉત્પાદનના નમૂનાથી પ્રારંભ કરો, સૂચિ લેબલથી નહીં
નમૂના તમને કહે છે કે મશીનનો નિર્ણય ક્યાં નિષ્ફળ થઈ શકે છે. તેના બાહ્ય પરિમાણો ઘાટને અસર કરે છે. તેનું વજન અને ટ્રીમ સંચયકને અસર કરે છે. તેની વ્યાપક સપાટી અંદાજિત વિસ્તારને અસર કરે છે. ઊંડા ખૂણા અને હેન્ડલ્સ દિવાલના વિતરણને અસર કરે છે. ઠંડકની વર્તણૂક ચક્ર સમય અને દૂર કરવાને અસર કરે છે.
વોલ્યુમ હજુ પણ ઉપયોગી છે. તે પ્રોજેક્ટને સામાન્ય મશીન શ્રેણીમાં મૂકવામાં મદદ કરે છે. તેમ છતાં સમાન બંધ વોલ્યુમ સાથેના બે ઉત્પાદનોને અલગ-અલગ હેડ, ક્લેમ્પ્સ અથવા મોલ્ડ ઓપનિંગની જરૂર પડી શકે છે. સ્થાનિક પાંસળી અને જાડા માઉન્ટિંગ ઝોન સાથે ગાઢ તકનીકી પેનલ કરતાં ઓછા રેઝિનનો ઉપયોગ કરતી વખતે વિશાળ ફ્લોટમાં વધુ હવા હોઈ શકે છે.
એકમાત્ર સ્ત્રોત તરીકે સ્પર્ધકના સમાપ્ત થયેલા ભાગ પર આધાર રાખશો નહીં. જો શક્ય હોય તો, મૂળ ડિઝાઇન ફાઇલ અને હેતુપૂર્વકની કામગીરીની જરૂરિયાત ઉમેરો. નકલ કરેલ નમૂનામાં દિવાલની જાડાઈ શામેલ હોઈ શકે છે જે જૂના ઘાટ અથવા પ્રક્રિયાને વળતર આપે છે. તેના કામને સમજ્યા વિના તે દિવાલને પુનરાવર્તિત કરવાથી પ્રદર્શનમાં સુધારો કર્યા વિના વજન વધી શકે છે.
કિંગગલના દસ્તાવેજીકૃતવેચાણ પ્રક્રિયાઉત્પાદન ફોટા, રેખાંકનો, વજન, કદ અને સામગ્રી સાથે શરૂ થાય છે. તે જાડાઈ, આઉટપુટ અને રાસાયણિક-પ્રતિરોધક જરૂરિયાતો માટે પણ પૂછે છે. તે ઓર્ડર વ્યવહારુ છે કારણ કે મશીનની ભલામણ ઉત્પાદન પુરાવાને અનુસરે છે.
નમૂના ફાઇલમાં એક પુનરાવર્તન નંબર હોવો જોઈએ. જો ગરદન, હેન્ડલ, ઇન્સર્ટ અથવા એકંદર લંબાઈ બદલાય છે, તો મશીન અને મોલ્ડ સ્થિર થાય તે પહેલાં ફાઇલને અપડેટ કરો. આ એવા પ્રોજેક્ટને ટાળે છે જ્યાં અવતરણ પ્રારંભિક નમૂનાને બંધબેસે છે પરંતુ ઉત્પાદન રેખાંકન અવતરણ કરેલ કોષ સાથે બંધબેસતું નથી.
એક સેમ્પલ ડોઝિયર બનાવો જે એન્જિનિયરિંગ સમીક્ષામાં ટકી શકે
મૂળભૂત માપ સાથે પ્રારંભ કરો. એકંદર લંબાઈ, પહોળાઈ અને ઊંચાઈ રેકોર્ડ કરો. ઓપનિંગ ડાયામીટર, નેક ફિનિશ, ફ્લેંજ સાઈઝ, હેન્ડલ ક્લિયરન્સ અને કોઈપણ ઈન્સર્ટની સ્થિતિ ઉમેરો. વિદાયની રેખા અને દૃશ્યમાન પિંચ વિસ્તારોને ચિહ્નિત કરો જો નમૂના તેમને દર્શાવે છે.
માપાંકિત સ્કેલ પર સંપૂર્ણ ઉત્પાદનનું વજન કરો. પછી બ્લો મોલ્ડેડ ન હોય તેવા કોઈપણ દૂર કરી શકાય તેવા ઘટકોને અલગ કરો. કેપ, પ્લગ, મેટલ ઇન્સર્ટ અથવા ફોમ ફિલિંગને મોલ્ડેડ પ્લાસ્ટિક તરીકે ગણવામાં આવવી જોઈએ નહીં. દેખાવ પરથી પોલિમરને ધારણ કરવાને બદલે સામગ્રીની ઓળખ પદ્ધતિને રેકોર્ડ કરો.
દિવાલની જાડાઈને સ્થાન નકશાની જરૂર છે. ડ્રોઇંગ અથવા ફોટો પર પોઈન્ટની સંખ્યા. ખૂણાઓ, ખભા સંક્રમણો, હેન્ડલ્સ, બેઝ કોન્ટેક્ટ્સ, માઉન્ટિંગ ઝોન અને બ્રોડ પેનલ્સ શામેલ કરો. એક સરેરાશ જાડાઈ એ પાતળા વિસ્તારને છુપાવે છે જે પ્રભાવને નિયંત્રિત કરી શકે છે.
આગળ, ઉત્પાદન પરીક્ષણો લખો. ફ્લોટ, ટ્રાફિક અવરોધ, ફર્નિચર પેનલ અને ઔદ્યોગિક કન્ટેનર સમાન પાસ માપદંડ ધરાવતા નથી. ખરીદનારના વાસ્તવિક ડ્રોઇંગ, નિયમનકારી જરૂરિયાત અથવા આંતરિક પરીક્ષણનો ઉપયોગ કરો. અસંબંધિત ઉત્પાદનમાંથી ડ્રોપની ઊંચાઈ, લોડ અથવા લીક ટેસ્ટ ઉધાર ન લો.
| નમૂના પુરાવા | તેને કેવી રીતે રેકોર્ડ કરવું | મશીન નિર્ણય પ્રભાવિત |
|---|---|---|
| એકંદરે ભૂમિતિ | પરિમાણીય રેખાંકન અથવા ચેક કરેલ 3D ફાઇલ | મોલ્ડ પરબિડીયું, કેન્દ્ર રેખા, માથાની સ્થિતિ અને દૂર કરવાનો માર્ગ |
| નેટ મોલ્ડેડ વજન | અલગથી એસેમ્બલ ભાગો વિના વજન | ગ્રોસ પેરિઝન માસ માટે પ્રારંભિક બિંદુ |
| દિવાલ વિતરણ | પસંદ કરેલ માપન પદ્ધતિ સાથે ક્રમાંકિત સ્થાનો | પેરિસન પ્રોફાઇલ, શોટ વિતરણ અને અજમાયશ માપદંડ |
| રેઝિન સિસ્ટમ | ગ્રેડ, સપ્લાયર, રંગ, ઉમેરણો અને રીગ્રાઈન્ડ નિયમ | સ્ક્રૂની યોગ્યતા, મેલ્ટ રેટ અને પ્રોસેસિંગ વિન્ડો |
| ટ્રિમ અને ફ્લેશ | અપેક્ષિત ટોપ, બોટમ, હેન્ડલ અને સાઇડ સ્ક્રેપ | સંચયક માંગ અને ફરીથી લોડ |
| કાર્યાત્મક પરીક્ષણો | નામવાળી પદ્ધતિ, શરત, નમૂનાનું કદ અને પાસ મર્યાદા | મોલ્ડ ડિઝાઇન, કૂલિંગ, દિવાલ લક્ષ્યો અને FAT અવકાશ |
| સ્વીકૃત આઉટપુટ | કલાક દીઠ સારા ભાગો અથવા નિરીક્ષણ પછી પાળી | પુનઃપ્રાપ્તિ દર, કૂલિંગ, ઓટોમેશન અને ડાઉનસ્ટ્રીમ ક્ષમતા |
નમૂના એ પુરાવો છે, સંપૂર્ણ સ્પષ્ટીકરણ નથી. તેમાં વૃદ્ધ, વિકૃત અથવા શોષિત રસાયણો હોઈ શકે છે. વધુ સારા પ્રશ્નો પૂછવા માટે તેનો ઉપયોગ કરો, પછી દસ્તાવેજ વંશવેલામાં ભૌતિક નમૂનાની ઉપર માન્ય ડ્રોઇંગ અને પરીક્ષણ ધોરણ મૂકો.
ચેકના સમૂહ તરીકે KGB110A સ્પષ્ટીકરણ વાંચો
આKGB110A ઉત્પાદન પૃષ્ઠ6.6 x 4.2 x 5.2 m મશીનનું કદ અને 22 t મશીન વજન પ્રકાશિત કરે છે. તેનો ક્લેમ્પિંગ વિભાગ 760 kN, 1100 x 1400 mm પ્લેટેન અને 1000 x 1400 mm મહત્તમ મોલ્ડની યાદી આપે છે. પૃષ્ઠ 610 થી 750 mm મોલ્ડ-જાડાઈની શ્રેણી પણ આપે છે.
ઓપનિંગ અને મૂવમેન્ટ માટે, પેજ 600 થી 1600 mm અને 600 mm મૂવિંગ સ્ટ્રોક દર્શાવે છે. આ સંખ્યાઓને તેમની બાજુમાં મોલ્ડ એસેમ્બલીની જરૂર છે. ઉપયોગી પ્રશ્ન એ છે કે શું સંપૂર્ણ ઠંડો થયેલો ભાગ ઇચ્છિત રોબોટ સાથે મોલ્ડને છોડી શકે છે, ઇન્સર્ટ્સ અને ટ્રીમ હજુ પણ જોડાયેલ છે.
એક્સટ્રુઝન વિભાગ 110 મીમી સ્ક્રુ, 25 એલ/ડી રેશિયો, 75 કેડબલ્યુ એક્સ્ટ્રુડર મોટર અને ચાર હીટિંગ ઝોનની યાદી આપે છે. પ્રકાશિત HDPE ગલન ક્ષમતા 160 થી 200 kg/h છે. તે શ્રેણી પૃષ્ઠના HDPE શબ્દોની છે. તે અન્ય સામગ્રી અથવા રચના માટે સમાન દર સાબિત કરતું નથી.
હેડ વિભાગ 12(20) L સંચયક ક્ષમતા અને 9(15) kg PE સંચયક વજન પ્રકાશિત કરે છે. તે 450(600) mm મહત્તમ ડાઇ-પિન વ્યાસની પણ યાદી આપે છે. પેરેન્થેટીકલ મૂલ્યો રૂપરેખાંકન પસંદગીઓને પ્રતિબિંબિત કરી શકે છે, પરંતુ પૃષ્ઠ નિયમને વ્યાખ્યાયિત કરતું નથી. દરખાસ્તમાં પસંદ કરેલ હેડ, ડાઇ ટૂલિંગ અને રેઝિન આધાર જણાવવો આવશ્યક છે.
પૃષ્ઠ MOOG 100 જાડાઈ નિયંત્રક, રોબોટ આર્મ અને બોટમ બ્લોઈંગ સિસ્ટમ સાથે પ્રમાણભૂત મોડેલનું વર્ણન કરે છે. આ પ્રથમ-પક્ષ દ્વારા પ્રકાશિત નિવેદનો છે. અવતરણમાં હજી પણ દરેક સપ્લાય કરેલી આઇટમ, તેના ઇન્ટરફેસ અને કોઈપણ પ્રોજેક્ટ-વિશિષ્ટ ફેરફારનું નામ હોવું જોઈએ.
ફેક્ટરી વાંચન:ટેબલને તેના પ્રશ્નો વિના ખરીદ ઓર્ડરમાં નકલ કરશો નહીં. નમૂનાનું માપન, મોલ્ડ ડ્રોઇંગ અથવા ઉપયોગિતા ગણતરીને દરેક સ્પષ્ટીકરણની બાજુમાં મૂકો જે તેને સંતોષવા માટે છે.
ઉત્પાદનના આકારને મોલ્ડ ફિટ અને દૂર કરવાની જગ્યામાં અનુવાદિત કરો
સંકોચન વ્યૂહરચના, કેવિટી સ્ટીલ, કૂલિંગ, પિંચ-ઓફ, વેન્ટ્સ, નેક ટૂલિંગ અને માઉન્ટિંગ ઉમેર્યા પછી જ પ્રોડક્ટ ડ્રોઇંગ એક ઘાટ બની જાય છે. પરિણામી એસેમ્બલી ઉત્પાદન કરતાં ઘણી મોટી હોઈ શકે છે. 1000 x 1400 mm મર્યાદાની અંદર આરામદાયક લાગતો ભાગ કનેક્શન્સ અને મૂવિંગ ડિવાઈસ ઉમેરાયા પછી તંગ બની શકે છે.
પહોળાઈ, ઊંચાઈ અને સ્થાપિત જાડાઈ અલગથી તપાસો. બેકિંગ પ્લેટ્સ અને એડેપ્ટરો સહિત સંપૂર્ણ એસેમ્બલીનો ઉપયોગ કરો. 1100 x 1400 mm પ્લેટેન સંદર્ભની સામે માઉન્ટિંગ પેટર્નની પુષ્ટિ કરો. પાણી, હાઇડ્રોલિક, વાયુયુક્ત અને વિદ્યુત જોડાણો તેમની સ્થાપિત સ્થિતિમાં બતાવો.
ખુલ્લી જગ્યા એ ગતિની સમસ્યા છે. ટેબલ પેનલને ઊંડા પાંસળી સાફ કરવાની જરૂર પડી શકે છે. અવરોધ એક ખૂણા પર પોલાણ છોડી શકે છે. પોન્ટૂન ગરમ હોવા પર લવચીક રહી શકે છે અને ટેક-આઉટ દરમિયાન સપોર્ટની જરૂર પડી શકે છે. રોબોટની પકડ અને ભાગ પરિભ્રમણને તેમના પોતાના સ્વેપ્ટ એન્વલપની જરૂર છે.
તે જ સમયે મોલ્ડ-ચેન્જ રૂટની યોજના બનાવો. KGB110A પેજ 22 t મશીનનું વજન આપે છે પરંતુ સ્વીકાર્ય મોલ્ડ વજન પ્રકાશિત કરતું નથી. કિંગગલને અંતિમ મોલ્ડ-વજન મર્યાદા, લિફ્ટિંગ પોઈન્ટ્સ અને સામાન્ય ગોઠવણી ડ્રોઈંગ માટે પૂછો. પછી પ્લાન્ટ ક્રેન, હૂકની ઊંચાઈ અને અભિગમની ચકાસણી કરો.
મોલ્ડ ઠંડક સમગ્ર ચક્રને નિયંત્રિત કરી શકે છે. મોટી સપાટીઓને સંતુલિત સર્કિટની જરૂર હોય છે, જ્યારે જાડા લક્ષણોને કેન્દ્રિત ઠંડકની જરૂર પડી શકે છે. આએક્સટ્રુઝન બ્લો મોલ્ડિંગ મોલ્ડ માર્ગદર્શિકાપિંચ-ઓફ, વેન્ટિંગ અને સર્કિટ પ્લાનિંગને વધુ વિગતવાર આવરી લે છે.
હેડ પસંદ કરતા પહેલા ગ્રોસ પેરિઝન માંગની ગણતરી કરો
એક્યુમ્યુલેટર એ તમામ સામગ્રી પહોંચાડવી જોઈએ જે એક મોલ્ડિંગ ઇવેન્ટ દરમિયાન મૃત્યુ પામે છે. ફિનિશ્ડ પ્રોડક્ટનું વજન માત્ર એક ભાગ છે. માથું ફ્લેશ, પૂંછડીઓ, હેન્ડલ સ્ક્રેપ અને કોઈપણ સામગ્રીને પણ ફીડ કરે છે જે ટ્રિમિંગ પ્રક્રિયા દૂર કરે છે.
ગ્રોસ પેરિઝન માસ = નેટ મોલ્ડેડ પ્રોડક્ટ + ફ્લેશ અને ટ્રીમ + દસ્તાવેજીકૃત પ્રક્રિયા ભથ્થું
માપેલા અથવા ઘાટથી મેળવેલા મૂલ્યોનો ઉપયોગ કરો. ફ્લોટ્સ, અવરોધો, ફર્નિચર અને તકનીકી ભાગો માટે કોઈ સાર્વત્રિક સ્ક્રેપ ટકાવારી નથી.
કીંગલે KGB110A માટે PE એક્યુમ્યુલેટર-વેઇટ લાઇન તરીકે 9(15) kg પ્રકાશિત કરે છે. તેને મુખ્ય અને સામગ્રી સંદર્ભ તરીકે માનો, ફિનિશ્ડ-પ્રોડક્ટ ક્ષમતા નહીં. PE ગ્રેડ, મેલ્ટ ટેમ્પરેચર, રિસાયકલ કન્ટેન્ટ અને ડાઇ સેટિંગ ઉપયોગી વર્તન બદલી શકે છે. અન્ય રેઝિનને તેની પોતાની સમીક્ષાની જરૂર છે.
પેરિઝન લંબાઈ સમૂહ સાથે મહત્વપૂર્ણ છે. ઘાટ બંધ થાય તે પહેલાં લાંબી પેરિઝન નમી શકે છે અથવા ખેંચાઈ શકે છે. વિશાળ ડાઇ ઉત્પાદનની આસપાસ જરૂરી ડ્રોને ઘટાડી શકે છે પરંતુ હેડ અને ટૂલિંગની જરૂરિયાતોને બદલી શકે છે. ટ્રાયલ દરમિયાન ડાઇ સાઈઝ, પ્રોગ્રામ કરેલ ગેપ, એક્સટ્રુઝન ટાઈમ અને પેરિઝન પોઝીશન રેકોર્ડ કરો.
ગ્રોસ ડિમાન્ડ રિગ્રિન્ડને પણ અસર કરે છે. મોટી સ્ક્રેપ સ્ટ્રીમ બનાવતી વખતે ભારે ફ્લેશ એક્યુમ્યુલેટરમાં ફિટ થઈ શકે છે. ગ્રાન્યુલેટર, કન્વેયિંગ અને બ્લેન્ડિંગ સિસ્ટમ ચાલુ રાખવી જોઈએ. જો રિગ્રિન્ડ પ્રોડક્ટ પર પરત આવે છે, તો તેની ટકાવારી અને દૂષણ નિયંત્રણો માન્ય ફોર્મ્યુલેશનમાં છે.
પ્રોફાઇલ સુધારણા માટે નિયંત્રણ શ્રેણી છોડો. તેના વ્યવહારુ કિનારે ચાલતા માથામાં જાડા ખૂણા અથવા લાંબા પેરિઝન માટે થોડી જગ્યા હોઈ શકે છે. અજમાયશમાં નિર્ધારિત નમૂના વિન્ડો પર સ્થિર કુલ માસ, સ્વીકાર્ય ગાદી અને પુનરાવર્તિત પેરિઝન પ્લેસમેન્ટ દર્શાવવું જોઈએ.
દિવાલના નકશાને નિયંત્રિત પેરિઝન પ્રોફાઇલમાં ફેરવો
દિવાલનો નકશો જણાવે છે કે ઉત્પાદનને ક્યાં સામગ્રીની જરૂર છે. પેરિઝન પ્રોફાઈલ કહે છે કે જ્યારે પેરિઝન માથું છોડી દે છે ત્યારે ડાઇ ગેપ બદલવો જોઈએ. તે બે રેકોર્ડ્સને કનેક્ટ કરવું એ અલગ ભાગમાંથી પ્રોફાઇલની નકલ કરતાં વધુ ઉપયોગી છે.
નમૂનાના ડ્રોઇંગ પર દિવાલ સ્થાનોને નંબર આપો. દરેક અજમાયશ પછી, સમાન સ્થાનોને સમાન ક્રમમાં કાપો અથવા માપો. દરેક જૂથ સાથે ભાગનું વજન અને પ્રોફાઇલ રિવિઝન રેકોર્ડ કરો. જો એક સાથે અનેક સેટિંગ્સ બદલાય છે, તો ટીમ પરિણામનું કારણ ગુમાવે છે.
KGB110A પૃષ્ઠ MOOG 100 જાડાઈ નિયંત્રકનું નામ આપે છે. એMoog DigiPack III મેન્યુઅલ કિંગગલ દ્વારા હોસ્ટ કરવામાં આવે છેએક નિયંત્રક પદ્ધતિ સમજાવે છે જે ઉત્પાદન ફાઇલોને સંગ્રહિત કરે છે અને પ્રોગ્રામ કરેલ દિવાલની જાડાઈને મશીનની સ્થિતિ સાથે સંબંધિત કરે છે. તે ઉપયોગી પ્રક્રિયા પુરાવા છે, પરંતુ તે દરેક KGB110A પર પૂરા પાડવામાં આવેલ ચોક્કસ નિયંત્રક ઈન્ટરફેસને ઓળખતું નથી.
પ્રોફાઇલ દરેક ખામીને ઠીક કરી શકતી નથી. ડાઇ અને મેન્ડ્રેલ ભૂમિતિ, હેડ સેન્ટરિંગ, મેલ્ટ ટેમ્પરેચર, પેરિઝન સોજો અને મોલ્ડ ટાઇમિંગ હજુ પણ મહત્વનું છે. જો પેરીસન મોલ્ડ ઓફ-સેન્ટરમાં પ્રવેશે છે, તો વજનમાં વધારો કરતી વખતે સામગ્રી ઉમેરવાથી લક્ષણ છુપાવી શકે છે.
એકવાર ભાગ પસાર થઈ જાય, સંપૂર્ણ રેસીપી સાચવો. સામગ્રી, રંગ, તાપમાન, શૉટ સેટિંગ, પ્રોફાઇલ ફાઇલ, બ્લોઇંગ, કૂલિંગ અને મોલ્ડ રિવિઝન શામેલ કરો. આપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાસંપૂર્ણ ટ્યુનિંગ ક્રમ પ્રદાન કરે છે.
ઠંડક અને સ્વીકૃત આઉટપુટ સાથે એક્સટ્રુઝન પુનઃપ્રાપ્તિને મેચ કરો
સાર્વજનિક કોષ્ટક KGB110A HDPE ગલન-ક્ષમતા શ્રેણી તરીકે 160 થી 200 kg/h ની યાદી આપે છે. પ્રોડક્શન પ્રશ્ન એ છે કે શું પસંદ કરેલ સ્ક્રુ સ્થિર પીગળવાની ગુણવત્તા જાળવી રાખતા આગલા શોટ પહેલા એક્યુમ્યુલેટરને રિફિલ કરી શકે છે. મહત્તમ બ્રોશર દર પોતે જ તેનો જવાબ આપી શકશે નહીં.
સંપૂર્ણ પેરિઝનથી કુલ કલાકદીઠ માંગની ગણતરી કરો. કલાક દીઠ આયોજિત મોલ્ડિંગ ઇવેન્ટ્સ અને સક્રિય આઉટલેટ્સનો ઉપયોગ કરો. પછી વાસ્તવિક રેઝિન, રંગ અને રીગ્રિન્ડ સ્થિતિ માટે પરીક્ષણ કરેલ મેલ્ટ રેટ સાથે પરિણામની તુલના કરો.
કુલ સામગ્રીની માંગ, kg/h = કુલ પેરિઝન માસ x મોલ્ડિંગ ઇવેન્ટ્સ પ્રતિ કલાક x સક્રિય પેરિઝન પ્રતિ ઇવેન્ટ
KGB110A પૃષ્ઠ 320 pcs/h સૂચિબદ્ધ કરે છે, પરંતુ તેને ડ્રાય સાયકલ લેબલ કરે છે. શુષ્ક ચક્ર એ મશીન-ગતિ સંદર્ભ છે. ઉત્પાદન આઉટપુટમાં સંચયક પુનઃપ્રાપ્તિ, પેરિઝન રચના, બ્લોઇંગ, કૂલિંગ, એક્ઝોસ્ટ, ઓપનિંગ, ટેક-આઉટ, ટ્રિમિંગ અને ગુણવત્તાની ખોટનો સમાવેશ થાય છે.
મોટા ભાગો ઘણીવાર ચક્રના ઠંડકમાં મોટાભાગનો ખર્ચ કરે છે. તે સમય એક્સ્ટ્રુડરને માથું રિફિલ કરવાની મંજૂરી આપી શકે છે. જો મોલ્ડનું વધુ સારું ઠંડક ચક્રને ટૂંકાવે છે, તો જરૂરી ઓગળવાનો દર વધે છે. તેથી સાયકલ ઑપ્ટિમાઇઝેશન પુનઃપ્રાપ્તિ અને દિવાલની ગુણવત્તા તપાસવી જોઈએ, માત્ર ઘાટનું તાપમાન જ નહીં.
સંમત ચેક પછી કલાક દીઠ સ્વીકૃત ભાગોની જાણ કરો. ડ્રાય સાઇકલ, ગ્રોસ સાઇકલ, રિજેક્ટ અને સ્ટોપને અલગ કોલમમાં રાખો. આચક્ર-સમય ઑપ્ટિમાઇઝેશન માર્ગદર્શિકાસ્ટેજ-બાય-સ્ટેજ ટાઇમ બજેટ કેવી રીતે બનાવવું તે બતાવે છે.
અંદાજિત વિસ્તાર અને પ્રક્રિયા દબાણ સામે 760 kN તપાસો
Kinggle KGB110A માટે 760 kN ક્લેમ્પિંગ ફોર્સ પ્રકાશિત કરે છે. તે સંખ્યા માત્ર પોલાણના અંદાજિત વિસ્તાર અને સંમત આંતરિક દબાણની બાજુમાં જ ઉપયોગી બને છે. અંદાજિત વિસ્તાર એ વિદાયના પ્લેન પર પોલાણની સિલુએટ છે. તે કન્ટેનર વોલ્યુમ અથવા સપાટી વિસ્તાર નથી.
એક વ્યાપક અવરોધ અથવા ટેબલટોપ છીછરા હોવા છતાં પણ નોંધપાત્ર વિભાજિત ભાર બનાવી શકે છે. ઊંડા પરંતુ સાંકડા ફ્લોટ અલગ રીતે વર્તે છે. મલ્ટિ-કેવિટી અથવા મલ્ટિ-પાર્ટ લેઆઉટ ક્લેમ્પ દ્વારા જોવામાં આવતા કુલ અંદાજિત વિસ્તારને વધારે છે.
ઉત્પાદન પૃષ્ઠ 0.8 MPa બ્લો પ્રેશર સૂચિબદ્ધ કરે છે. ગણતરીમાં વાસ્તવિક ઉત્પાદન વિંડોનો ઉપયોગ કરો. મોલ્ડ વેન્ટિંગ, મેલ્ટ તાપમાન, સપાટીની વિગતો અને દિવાલની જાડાઈ જરૂરી દબાણને બદલી શકે છે. ફેક્ટરી ટેસ્ટમાં સેટ પ્રેશર અને ઉપલબ્ધ મશીન-ઇનલેટ પ્રેશર રેકોર્ડ કરવું જોઈએ.
ફ્લેશ સ્થિતિ ઉપયોગી પુરાવા છે. વધતી જતી ફ્લેશ અતિશય અલગતા બળ, પહેરવામાં આવતા ચપટી વિસ્તારો, ગોઠવણીની સમસ્યાઓ અથવા વધારાની સામગ્રી તરફ નિર્દેશ કરી શકે છે. ક્લેમ્પ ફોર્સ વધારીને દરેક ફ્લેશ સમસ્યાને ઠીક કરશો નહીં. ઘાટનું નિરીક્ષણ કરો અને એકસાથે પ્રક્રિયા કરો.
મશીન સપ્લાયર અને મોલ્ડ સપ્લાયર એ એક ગણતરી મંજૂર કરવી જોઈએ. ટેકનિકલ ફાઇલમાં અંદાજિત વિસ્તાર, પ્રક્રિયા દબાણ, ક્લેમ્પની જરૂરિયાત અને ધારેલા પરિબળ મૂકો. આ બે અલગ-અલગ મંજૂરીઓને અટકાવે છે જે વિવિધ ધારણાઓ પર આધાર રાખે છે.
જો કેવિટી લેઆઉટ બદલાય તો ફરીથી ગણતરી તપાસો. બીજો ભાગ ઉમેરવાથી, વિભાજન રેખાને ખસેડવાથી અથવા પેનલને મોટું કરવાથી અંદાજિત વિસ્તાર બદલી શકાય છે. દાખલ અને બાજુની ક્રિયાઓ પણ બદલાઈ શકે છે કે ઘાટ કેવી રીતે પ્રતિક્રિયા આપે છે. પ્રારંભિક ઉત્પાદન સ્કેચને બદલે અંતિમ ઘાટનું ચિત્ર, આ ચેકને બંધ કરવું જોઈએ.
વિશેષતા શબ્દસમૂહ પર આધાર રાખવાને બદલે સામગ્રી સ્તરોને વ્યાખ્યાયિત કરો
KGB110A પેજ કહે છે કે પ્લેટફોર્મ સિંગલ-લેયર ઉત્પાદનો પ્રદાન કરી શકે છે અને ડબલ-લેયર અથવા મલ્ટિ-લેયર સ્ટ્રક્ચર પણ બનાવી શકે છે. સમાન જાહેર સ્પષ્ટીકરણ કોષ્ટકમાં એક 110 mm સ્ક્રૂ અને એક 75 kW એક્સ્ટ્રુડર મોટર છે. તેથી મલ્ટિ-લેયર પ્રોજેક્ટને પ્રમાણભૂત કોષ્ટકની બહાર રૂપરેખાંકન રેખાંકનની જરૂર છે.
બીજા સ્તર માટે ઉત્પાદન કારણ સાથે પ્રારંભ કરો. તે રંગ પ્લેસમેન્ટ, રિસાયકલ કરેલ મુખ્ય સામગ્રી અથવા કાર્યાત્મક અવરોધ હોઈ શકે છે. દરેક સ્તરમાં સામગ્રી અને લક્ષ્ય ગુણોત્તર જણાવો. સુસંગતતા, પ્રક્રિયા તાપમાન અને માન્ય વિવિધતા તપાસો.
પછી મેલ્ટ-પાથ ડાયાગ્રામની વિનંતી કરો. તે દરેક એક્સ્ટ્રુડર, એડેપ્ટર, હેડ ચેનલ અને કંટ્રોલ પોઈન્ટને ઓળખવા જોઈએ. દરખાસ્તમાં મોટરના કદ, હીટિંગ લોડ્સ, મટિરિયલ હેન્ડલિંગ અને સુધારેલ ઉપયોગિતા કુલ દર્શાવવું જોઈએ. સામાન્ય "મલ્ટિ-લેયર" લેબલ આ સાધનને વ્યાખ્યાયિત કરતું નથી.
પરિવર્તન કાર્ય દરેક ભૌતિક માર્ગ સાથે વધે છે. પર્જ વોલ્યુમ, ક્લિનિંગ એક્સેસ, કલર સિક્વન્સ અને સ્ક્રેપ સેગ્રિગેશન ઑપરેટિંગ સમયને અસર કરે છે. જો ઉત્પાદનને બહુવિધ સ્તરોની જરૂર નથી, તો વધારાની સિસ્ટમ ખરીદદાર મૂલ્ય બનાવ્યા વિના કાર્ય ઉમેરી શકે છે.
સિંગલ-લેયર દિશા
એક નિર્ધારિત રેઝિન સ્ટ્રીમનો ઉપયોગ કરો જ્યારે ઉત્પાદનની કામગીરી, રંગ અને રિસાયક્લિંગ યોજના એક દિવાલની રચના સાથે મળી શકે.
મલ્ટી-લેયર દિશા
જ્યારે દરેક સ્તરમાં દસ્તાવેજીકૃત કાર્ય અને સ્વીકૃતિ શ્રેણી હોય ત્યારે પ્રોજેક્ટ-વિશિષ્ટ કો-એક્સ્ટ્રુઝન ગોઠવણીની વિનંતી કરો.
કીંગલ્સમલ્ટિ-લેયર કો-એક્સ્ટ્રુઝન માર્ગદર્શિકાસ્તરની ભૂમિકાઓ અને RFQ માં જોડાયેલા પ્રશ્નો સમજાવે છે.
22 t મશીનની આસપાસ સંપૂર્ણ સેલની યોજના બનાવો
પ્રકાશિત મશીનના પરિમાણો 6.6 x 4.2 x 5.2 મીટર છે. મશીનનું વજન 22 ટી છે. આ મૂલ્યો પ્લાન્ટ લેઆઉટ શરૂ કરે છે. તેમાં સર્વિસ ક્લિયરન્સ, સીડી, મોલ્ડ હેન્ડલિંગ, રેઝિન ઇક્વિપમેન્ટ, કોમ્પ્રેસર, કૂલિંગ સિસ્ટમ, ટેક-આઉટ અથવા ડાઉનસ્ટ્રીમ ફિનિશિંગનો સમાવેશ થતો નથી.
પ્રથમ વર્ટિકલ પાથ તપાસો. બિલ્ડિંગને મશીન, પ્લેટફોર્મ એક્સેસ અને આયોજિત લિફ્ટિંગ માટે પૂરતી ઊંચાઈની જરૂર છે. જો જાળવણી માટે ઓવરહેડ દૂર કરવાની જરૂર હોય તો ડાઇ હેડ અને એક્સ્ટ્રુડર ઘટકો માટેના માર્ગને ચિહ્નિત કરો. અંતિમ ડ્રોઇંગમાંથી ક્રેન ક્ષમતા અને હૂકની પહોંચની પુષ્ટિ કરો.
KGB110A પેજ 0.3 MPa અને 120 L/min ઠંડક પાણી માટે પ્રકાશિત કરે છે. પ્રોજેક્ટ શીટને ઇનલેટ તાપમાન, વળતર મર્યાદા, પાણીની ગુણવત્તા, ગાળણક્રિયા અને સર્કિટ અવકાશની પણ જરૂર છે. તાપમાન વગરનો પ્રવાહ ક્રમાંક ઠંડક પ્રણાલીને માપી શકતો નથી.
સંકુચિત હવા માટે, પૃષ્ઠ 0.8 MPa અને 1.8 m³/મિનિટની સૂચિ આપે છે. પીક અને સરેરાશ માંગ, રીસીવરનું કદ, ઝાકળ બિંદુ, ગાળણ અને જોડાણ કદની પુષ્ટિ કરો. જ્યારે હેડરનું કદ ઓછું હોય ત્યારે મોટી ફૂંકાતી ઘટનાઓ દબાણને નીચે ખેંચી શકે છે.
પૃષ્ઠ સરેરાશ ઊર્જા વપરાશ તરીકે 52 થી 60 kW લેબલ કરે છે. કારણ કે kW પાવર છે, આને પ્રકાશિત ઓપરેટિંગ-પાવર સંદર્ભ તરીકે ગણો. તેને ભાગ દીઠ kWh માં રૂપાંતરિત કરશો નહીં.EUROMAP 46.2ઉત્પાદન-સંબંધિત ઉર્જા માપનને આપેલ મશીન, મોલ્ડ અને ઉત્પાદન સાથે સ્થિર સ્થિતિમાં જોડે છે.
આફેક્ટરી ઉપયોગિતા માર્ગદર્શિકાઇલેક્ટ્રિકલ સીમાઓ, હવા, પાણી, સિવિલ વર્ક અને એક્સેસ આવરી લે છે. ઇન્સ્ટોલેશનની મંજૂરી માટે જાહેર પરબિડીયુંને બદલે અંતિમ સામાન્ય ગોઠવણીના ચિત્રનો ઉપયોગ કરો.

શોધી શકાય તેવા ઉત્પાદન અજમાયશ સાથે રૂપરેખાંકન સાબિત કરો
ફેક્ટરી ટ્રાયલ સેમ્પલ ફાઇલમાં વર્ણવેલ પ્રોડક્ટ જોબને ફરીથી બનાવવી જોઈએ. માન્ય મોલ્ડ, રેઝિન અને મુખ્ય વિકલ્પો હાજર હોવા જરૂરી છે. જો અવેજીનો ઉપયોગ કરવામાં આવે છે, તો તફાવત રેકોર્ડ કરો અને તે મુજબ તારણો મર્યાદિત કરો.
દોડતા પહેલા નમૂનાના ક્રમની યોજના બનાવો. મોલ્ડિંગ ક્રમમાં સંખ્યા ભાગો. નિર્ધારિત કરો કે સ્થિર ઉત્પાદન ક્યારે શરૂ થાય છે અને માપન વિન્ડો કેટલો સમય ચાલે છે. EUROMAP 46.2 ને તેની ઉત્પાદન-સંબંધિત ઉર્જા પદ્ધતિ અને પરીક્ષણ સંદર્ભના ભાગ રૂપે ઉત્પાદન ગુણવત્તાના દસ્તાવેજો માટે સ્થિર મશીન પરિસ્થિતિઓની જરૂર છે.
- રૂપરેખાંકન ઓળખો.રેકોર્ડ મશીન સીરીયલ નંબર, હેડ ઓપ્શન, ડાઇ ટૂલિંગ, મોલ્ડ રીવીઝન, કંટ્રોલર અને ઇન્સ્ટોલ કરેલ ઓટોમેશન.
- ફોર્મ્યુલેશન ચકાસો.વાસ્તવિક અજમાયશ સામગ્રીમાંથી રેઝિન ગ્રેડ, સપ્લાયર, રંગ, ઉમેરણો અને સામગ્રીને ફરીથી રેકોર્ડ કરો.
- રેસીપી કેપ્ચર.તાપમાન, શોટ સેટિંગ્સ, વોલ પ્રોફાઇલ, બ્લો સેટિંગ્સ, ઠંડકની સ્થિતિ અને ઓટોમેશન ટાઇમિંગ સાચવો.
- સમૂહ સંતુલન બંધ કરો.ઉત્પાદન, દરેક ટ્રીમ સ્ટ્રીમ અને સંપૂર્ણ ગ્રોસ શોટનું વજન કરો. ક્વોટેડ હેડ બેસિસ સાથે તેની સરખામણી કરો.
- દિવાલનો નકશો માપો.ક્રમાંકિત સ્થાનો અને સંમત પદ્ધતિનો ઉપયોગ કરો. દરેક સેમ્પલ નંબર સાથે રીડિંગ્સ લિંક કરેલા રાખો.
- કાર્યાત્મક તપાસ ચલાવો.મંજૂર જરૂરિયાતમાં લખેલા ઉત્પાદન-વિશિષ્ટ પરીક્ષણો અને મર્યાદાઓ જ લાગુ કરો.
- પ્રમાણિકપણે આઉટપુટની ગણતરી કરો.અલગ શુષ્ક ચક્ર, એકંદર ચક્ર, સ્વીકૃત ભાગો, અસ્વીકાર અને સંમત સમયગાળામાં બંધ થાય છે.
- રેકોર્ડ ઉપયોગિતાઓ.જ્યારે સ્વીકૃત ઉત્પાદન બનાવવામાં આવે ત્યારે નિર્ધારિત સીમાઓ પર શક્તિ, હવા અને પાણીને માપો.
- ખુલ્લી વસ્તુઓ બંધ કરો.દરેક વિચલનને માલિક, સુધારાત્મક કાર્યવાહી, પુરાવાની જરૂરિયાત અને નિયત તારીખ આપો.
રિપોર્ટ માટે માત્ર શ્રેષ્ઠ ભાગ પસંદ કરશો નહીં. એક ક્રમ રાખો જે વિવિધતા દર્શાવે છે. જો રેસીપી બદલાય છે, તો એક નવું નમૂના જૂથ શરૂ કરો. આ પ્રક્રિયા વિકાસને સ્વીકૃતિ પુરાવાથી અલગ કરે છે.
પરીક્ષણ પહેલાં માપન સાધનો પર સંમત થાઓ. રેકોર્ડ સ્કેલ રિઝોલ્યુશન, જાડાઈ પદ્ધતિ અને માપાંકન સ્થિતિ જ્યાં તેઓ પરિણામને અસર કરે છે. નમૂના ક્રમ માટે સમાન સાધનોનો ઉપયોગ કરો. જો ખરીદનાર અને સપ્લાયર જુદી જુદી પદ્ધતિઓ સાથે માપન કરે છે, તો ભાગો અસંમત છે તે નક્કી કરતા પહેલા તે પદ્ધતિઓની તુલના કરો.
નિષ્ફળ પરિણામ સંદર્ભની જરૂર છે. સંબંધિત સેટિંગ્સ, એલાર્મ ઇતિહાસ, નમૂના નંબર અને નિરીક્ષણ રેકોર્ડ રાખો. સુધારેલ ભાગ સમારકામને સાબિત કરી શકે છે, પરંતુ તે અગાઉના વિચલનને ભૂંસી નાખવું જોઈએ નહીં. આ ઇતિહાસ ટીમને નક્કી કરવામાં મદદ કરે છે કે ફિક્સ સ્થિર છે કે અસ્થાયી.
કાચો ડેટા, ફોટા, રેસીપી નિકાસ અને સહી કરેલ સારાંશ એકસાથે સ્ટોર કરો. આફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકામશીન, ઉત્પાદન અને દસ્તાવેજની તપાસ માટે વ્યાપક પ્રોટોકોલ પ્રદાન કરે છે.
KGB110A ફિટ છે કે કેમ તે નક્કી કરવા માટે ચાર દરવાજાઓનો ઉપયોગ કરો
જ્યારે ચાર પુરાવાના દરવાજા બંધ થાય છે ત્યારે KGB110A શોર્ટલિસ્ટમાં આવે છે. પ્રથમ, ઘાટ પ્લેટ, પરબિડીયું, જાડાઈ શ્રેણી અને ચળવળને બંધબેસે છે. બીજું, પસંદ કરેલ હેડ ઉપયોગી નિયંત્રણ શ્રેણી સાથે ગ્રોસ પેરિઝન આપી શકે છે. ત્રીજું, એક્સટ્રુઝન પુનઃપ્રાપ્તિ વાસ્તવિક સામગ્રી સાથે લક્ષ્ય ચક્રને સમર્થન આપે છે. ચોથું, ફેક્ટરી જરૂરી ઉપયોગિતાઓ અને હેન્ડલિંગ સપ્લાય કરી શકે છે.
160L લેબલ કોઈપણ ગેટને બદલી શકતું નથી. લાંબો ભાગ મોલ્ડ તપાસમાં નિષ્ફળ થઈ શકે છે. ભારે ભાગ શોટ ચેક નિષ્ફળ કરી શકે છે. એક નાનું ચક્ર પુનઃપ્રાપ્તિ તપાસમાં નિષ્ફળ થઈ શકે છે. મર્યાદિત ઊંચાઈ ધરાવતી ફેક્ટરી ઇન્સ્ટોલેશન તપાસમાં નિષ્ફળ થઈ શકે છે.
જ્યારે ઉત્પાદન અને ઘાટ ખૂબ નાનો હોય અને મોટા પ્લેટફોર્મમાં કોઈ ઉપયોગી ક્ષમતા ઉમેરાતી ન હોય ત્યારે મશીનની શ્રેણી નીચે ખસેડો. જ્યારે ગ્રોસ શોટ, મોલ્ડ સ્પેસ અથવા ક્લેમ્પની માંગ સાબિત રેન્જ કરતાં વધી જાય ત્યારે ઉપર ખસેડો અથવા અન્ય ગોઠવણીની વિનંતી કરો. આKGB100B 120L માર્ગદર્શિકાનજીકના લોઅર-રેન્જ એન્જિનિયરિંગ તપાસો પ્રદાન કરે છે.
સહી કરેલ આવશ્યકતા મેટ્રિક્સ સાથે પસંદગી સમાપ્ત કરો. દરેક લાઇનમાં ખરીદનારના ઇનપુટ, સૂચિત રૂપરેખાંકન અને અનુપાલન સાબિત થશે તેવા પુરાવાને નામ આપવું જોઈએ. અજ્ઞાત વસ્તુઓને બ્રોશર ધારણા સાથે બદલવાને બદલે ખુલ્લી રહેવી જોઈએ.
મશીન મોડલ પછી ઉત્પાદન ફાઇલનું પરિણામ છે. તે ઓર્ડર મોલ્ડ ડિઝાઇનર, મશીન બિલ્ડર અને ખરીદનારને કામ કરવા માટે તથ્યોનો એક સેટ આપે છે.
વારંવાર પૂછાતા પ્રશ્નો
KGB110A 160L બ્લો મોલ્ડિંગ મશીન કયા ઉત્પાદનો માટે બનાવાયેલ છે?
Kinggleનું ઉત્પાદન પૃષ્ઠ બેરલ, ફર્નિચર, ફ્લોટ્સ, પોન્ટૂન્સ, રમકડાં, ઓટો પાર્ટ્સ અને ટ્રાફિક અવરોધોની યાદી આપે છે. આ એપ્લિકેશન પરિવારો છે. ચોક્કસ ઉત્પાદનને હજુ પણ મોલ્ડ ફિટ, ગ્રોસ પેરિઝન માસ, ક્લેમ્પ ડિમાન્ડ, સામગ્રી, ઠંડક અને દૂર કરવા માટે તપાસની જરૂર છે.
શા માટે મારે ભૌતિક નમૂના તેમજ ચિત્ર મોકલવું જોઈએ?
ડ્રોઇંગ માન્ય ભૂમિતિને વ્યાખ્યાયિત કરે છે, જ્યારે નમૂના એન્જિનિયરિંગ ટીમને વજન, વિભાજન રેખા, ટ્રીમ, દિવાલ વિતરણ અને હેન્ડલિંગની તપાસ કરવામાં મદદ કરે છે. જ્યારે શક્ય હોય ત્યારે બંનેનો ઉપયોગ કરો. ડ્રોઇંગ અને લેખિત કસોટીઓ જો વર્તમાન ડિઝાઇનથી અલગ હોય તો તેનું નિયંત્રણ કરવું જોઈએ.
શું 320 pcs/h KGB110A નું ઉત્પાદન આઉટપુટ છે?
નંબર. KGB110A પેજ 320 pcs/h ને શુષ્ક ચક્ર તરીકે લેબલ કરે છે. સ્વીકૃત આઉટપુટમાં પ્રોડક્શન મોલ્ડ અને રેઝિન સાથે એક્સટ્રુઝન રિકવરી, પેરિઝન ફોર્મેશન, બ્લોઇંગ, કૂલિંગ, ટેક-આઉટ, ટ્રિમિંગ, રિજેક્ટ અને કાઉન્ટ સ્ટોપ્સનો સમાવેશ થવો જોઈએ.
શું KGB110A પર 15 કિલોનો ફિનિશ્ડ PE ભાગ ચાલી શકે છે?
સાર્વજનિક કોષ્ટક PE સંચયક-વજન સંદર્ભ તરીકે 9(15) કિગ્રા દર્શાવે છે, ફિનિશ્ડ-પ્રોડક્ટ ક્ષમતા નહીં. ગ્રોસ પેરિઝન માસમાં ઉત્પાદન અને તમામ ફ્લેશ અથવા ટ્રીમનો સમાવેશ થાય છે. પસંદ કરેલ હેડ, રેઝિન આધાર અને ઓપરેટિંગ માર્જિનની પુષ્ટિ કરો, પછી ઉત્પાદન અજમાયશમાં પરિણામ સાબિત કરો.
શું પ્રમાણભૂત KGB110A મલ્ટી-લેયર ઉત્પાદનો બનાવે છે?
ઉત્પાદન વર્ણનમાં સિંગલ-લેયર અને મલ્ટિ-લેયર સોલ્યુશન્સનો ઉલ્લેખ કરવામાં આવ્યો છે, જ્યારે સાર્વજનિક કોષ્ટકમાં એક સ્ક્રુ અને એક એક્સટ્રુડર મોટરની સૂચિ છે. મલ્ટિ-લેયર પ્રોજેક્ટને અલગ મેલ્ટ-પાથ ડ્રોઇંગ, એક્સટ્રુડર લિસ્ટ, હેડ કન્ફિગરેશન, લેયર-રેશિયો રેન્જ અને રિવાઇઝ્ડ યુટિલિટી શીટની જરૂર હોય છે.
KGB110A પૂછપરછમાં શું શામેલ હોવું જોઈએ?
ઉત્પાદનનું ચિત્ર, નમૂનાના ફોટા, પરિમાણો, ચોખ્ખું વજન, દિવાલનો નકશો, રેઝિન, ટ્રીમ અંદાજ, ગુણવત્તા પરીક્ષણો, સ્વીકૃત આઉટપુટ લક્ષ્ય, મોલ્ડ ડેટા અને ફેક્ટરી ઉપયોગિતાઓ મોકલો. કિંગગલ પછી હેડ, મોલ્ડ સ્પેસ, એક્સટ્રુઝન વ્યવસ્થા અને સ્વીકૃતિ યોજનાની પુષ્ટિ કરી શકે છે.
ઉત્પાદન પુરાવા મોકલો, માત્ર વોલ્યુમ જ નહીં
સેમ્પલ ફાઇલ, મોલ્ડની માહિતી, આઉટપુટ ટાર્ગેટ અને છોડની સ્થિતિ કિંગગલ સાથે શેર કરો. પ્રોજેક્ટ ટીમ તે હકીકતોનો ઉપયોગ KGB110A રૂપરેખાંકનની પુષ્ટિ કરવા અને ઉત્પાદન-આધારિત ટ્રાયલને વ્યાખ્યાયિત કરવા માટે કરી શકે છે.
KGB110A રૂપરેખાંકન સમીક્ષાની વિનંતી કરોસ્ત્રોતો અને સમીક્ષા આધાર
- કિંગગલ, 160L એક્યુલેટ બ્લો મોલ્ડિંગ મશીન, મોડેલ KGB110A. 15 સપ્ટેમ્બર, 2026 ના રોજ ચકાસાયેલ પ્રોડક્ટ પોઝિશનિંગ, સ્પષ્ટીકરણો અને જણાવેલ અરજીઓ.
- Kinggle વેચાણ પ્રક્રિયા. ઉત્પાદન-માહિતી વિનંતી અને જણાવેલ નિરીક્ષણ વર્કફ્લો, 15 સપ્ટેમ્બર, 2026 ના રોજ તપાસેલ.
- Moog DigiPack III સૂચના માર્ગદર્શિકા Kinggle દ્વારા હોસ્ટ કરવામાં આવી છે. સંગ્રહિત ઉત્પાદન ફાઇલો અને સંચયક અથવા સતત મશીનો માટે પ્રોગ્રામ કરેલ દિવાલ-જાડાઈ નિયંત્રણ.
- EUROMAP 46.2, એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મશીનો, ઉત્પાદન સંબંધિત ઉર્જા વપરાશનું નિર્ધારણ. સંસ્કરણ 1.0, જાન્યુઆરી 2014.
સંપાદકીય નોંધ:Kinggle આ માર્ગદર્શિકાના નિર્માતા અને પ્રકાશક છે. ઉત્પાદન ડેટા પ્રથમ-પક્ષ દ્વારા પ્રકાશિત માહિતી તરીકે રજૂ કરવામાં આવે છે. હસ્તાક્ષરિત પ્રોજેક્ટ સ્પષ્ટીકરણ અને સાક્ષી ટ્રાયલ ઓર્ડર કરેલ મશીનને નિયંત્રિત કરવા જોઈએ.