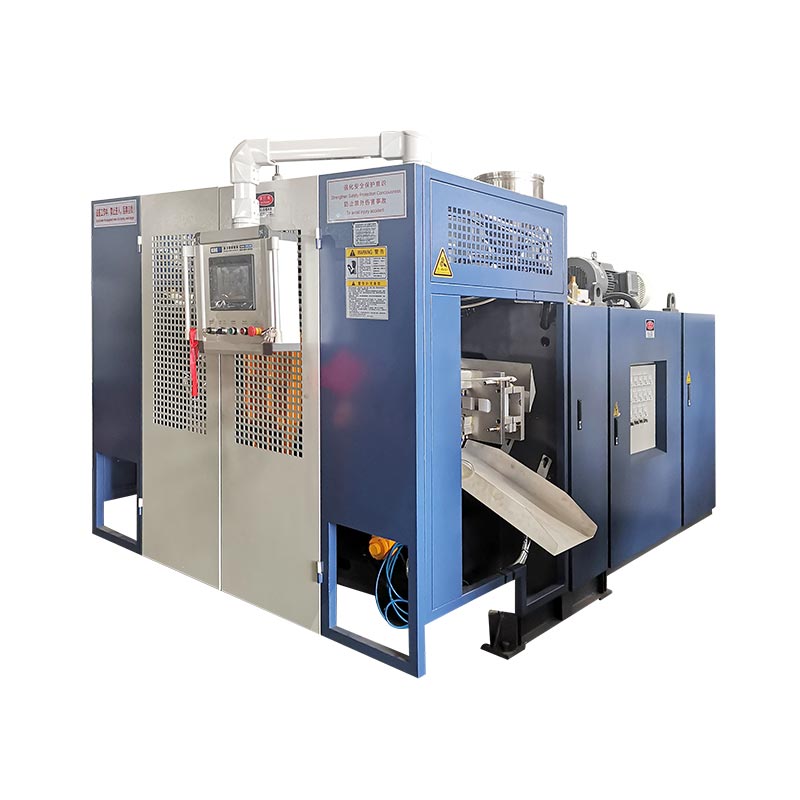
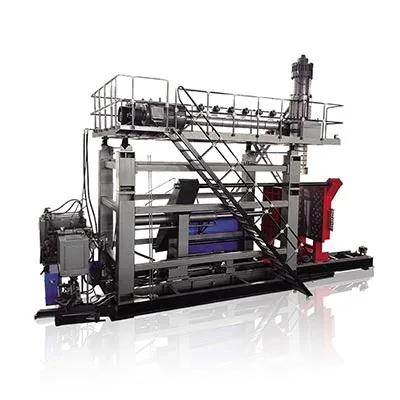
KGB200L/LP એ 220L ડબલ-રિંગ કેમિકલ ડ્રમ્સ માટે કિંગગલનું 250L-ક્લાસ એક્યુમ્યુલેટર બ્લો મોલ્ડિંગ પ્લેટફોર્મ છે. કાર્યકારી પ્રોજેક્ટને મોલ્ડિંગ મશીન કરતાં વધુની જરૂર છે. તેને મંજૂર ડ્રમ સ્પષ્ટીકરણ, મેળ ખાતી HMWHDPE, મોલ્ડ અને કૂલિંગ ડિઝાઇન, પેરિઝન પ્રોગ્રામ, ટેક-આઉટ અને ડિફ્લેશિંગ, લીક પરીક્ષણ, શોધી શકાય તેવી ગુણવત્તા તપાસો અને ફેક્ટરી સ્વીકૃતિ યોજનાની પણ જરૂર છે.
રાસાયણિક ડ્રમ લાઇનને ફિનિશ્ડ પેકેજમાંથી પાછળની તરફ આયોજન કરવું જોઈએ. ડ્રમમાં ઇચ્છિત સામગ્રી હોવી આવશ્યક છે. તે નિર્ધારિત હેન્ડલિંગ અને ટ્રાન્સપોર્ટ ટેસ્ટમાં ટકી રહેવું જોઈએ. તેના બંધ, દિવાલનો નકશો અને ઉત્પાદન રેકોર્ડ નિયંત્રણમાં રહેવા જોઈએ. એકલા ઝડપી શુષ્ક ચક્ર તેમાંથી કંઈપણ સાબિત કરતું નથી.
આ માર્ગદર્શિકા સંપૂર્ણ સેલ દ્વારા એક ડ્રમને અનુસરે છે. તે પ્રોજેક્ટ ઇનપુટ્સમાંથી પ્રકાશિત મશીન ડેટાને અલગ કરે છે. તે એ પણ બતાવે છે કે ઉત્પાદન અજમાયશ દરમિયાન કયા પરિણામો સાબિત થવા જોઈએ.

- ડ્રમ ડ્રોઇંગ, ક્લોઝર, સામગ્રી, ચોખ્ખું વજન અને દિવાલનો નકશો સ્થિર કરો.
- સમાપ્ત વજનને ગ્રોસ પેરિઝન માસમાં કન્વર્ટ કરો, જેમાં તમામ ટ્રીમ શામેલ છે.
- હેડ, પેરિઝન પ્રોગ્રામ, મોલ્ડ અને કૂલિંગને ક્રિટિકલ ઝોનમાં મેચ કરો.
- ચક્રના ભાગ રૂપે હેન્ડલિંગ, ડિફ્લેશિંગ અને નિરીક્ષણને વ્યાખ્યાયિત કરો.
- માન્ય રેઝિન, ઉત્પાદન સેટિંગ્સ અને માપી શકાય તેવા પાસ માપદંડો સાથે લાઇન સ્વીકારો.
સંપૂર્ણ 220L કેમિકલ ડ્રમ સેલમાં ખરેખર શું શામેલ છે
મશીન હોલો બોડી બનાવે છે. કોષ પુનરાવર્તિત, સ્વીકૃત ડ્રમ્સ બનાવે છે. તે તફાવત ખરીદીની સૂચિમાં ફેરફાર કરે છે. તે એન્જિનિયરિંગ દરમિયાન પૂછાયેલા પ્રશ્નોમાં પણ ફેરફાર કરે છે.
જ્યારે ફોર્મ્યુલેશનની જરૂર હોય ત્યારે અપસ્ટ્રીમ સાધનોમાં રેઝિન સ્ટોરેજ, કન્વેયિંગ, સૂકવણી અથવા મિશ્રણનો સમાવેશ થઈ શકે છે. કલર અને એડિટિવ ડોઝને નિયંત્રિત વાનગીઓની જરૂર છે. Regrind ને નિર્ધારિત સ્ત્રોત, કણોની સ્થિતિ અને અનુમતિ પ્રાપ્ત ગુણોત્તરની જરૂર છે. આ વસ્તુઓ નિર્ધારિત કરે છે કે એક્સ્ટ્રુડર સુધી શું પહોંચે છે. અસ્થિર ફીડ સ્થિર પેરિઝન પેદા કરી શકતું નથી.
કોર સેલમાં એક્સટ્રુડર સિસ્ટમ, એક્યુમ્યુલેટર હેડ, ક્લેમ્પિંગ યુનિટ, મોલ્ડ, બ્લો પિન અથવા બોટમ-બ્લોઇંગ એરેન્જમેન્ટ, હાઇડ્રોલિક સિસ્ટમ અને કંટ્રોલ્સનો સમાવેશ થાય છે. કીંગલ્સKGB200L/LP ઉત્પાદન પૃષ્ઠતેના પ્રકાશિત વર્ણનમાં MOOG 100 જાડાઈ નિયંત્રક, રોબોટ આર્મ અને બોટમ બ્લોઈંગ સિસ્ટમની પણ યાદી આપે છે. અંતિમ ક્રમમાં ચોક્કસ પૂરા પાડવામાં આવેલ સંસ્કરણોને ઓળખવા જોઈએ.
જ્યારે ઘાટ ખુલે છે ત્યારે ડાઉનસ્ટ્રીમ કામ શરૂ થાય છે. ગરમ ડ્રમને નિયંત્રિત દૂર કરવાની જરૂર છે. સીલિંગ સપાટીને નુકસાન પહોંચાડ્યા વિના ટોચ અને નીચેની ફ્લેશ કાપવી આવશ્યક છે. ઓપનિંગને મશીનિંગ અથવા ફિનિશિંગની જરૂર પડી શકે છે. બંધ કરવા માટે ફિટિંગની જરૂર પડી શકે છે. દરેક સ્વીકૃત ડ્રમને પછી સંમત પરિમાણ, વજન, દિવાલ અને લીક તપાસની જરૂર છે.
ઠંડકના સાધનો, સંકુચિત હવા, સામગ્રીનું સંચાલન, ટ્રીમ કલેક્શન અને સુરક્ષિત ઍક્સેસ આ સેલની આસપાસ બેસે છે. પ્રયોગશાળા અથવા ગુણવત્તા વિસ્તાર તેની બહાર બેસી શકે છે. તે વિસ્તાર લાંબા સમય સુધી પરીક્ષણો, જાળવી રાખેલા નમૂનાઓ અને રેકોર્ડ સમીક્ષાનું સંચાલન કરે છે.
સંપૂર્ણ અવકાશ દરેક સીમાને પણ નામ આપે છે. મોલ્ડ ચિલર કોણ સપ્લાય કરે છે? કોમ્પ્રેસર અને રીસીવર કોણ આપે છે? રોબોટ ગાર્ડિંગને કોણ જોડે છે? લીક ટેસ્ટર કોણ સપ્લાય કરે છે? જો સીમાનો કોઈ માલિક ન હોય, તો તે ઘણીવાર સ્ટાર્ટઅપ વિલંબ બની જાય છે.
અંતિમ રૂપરેખાંકન પસંદ કરતા પહેલા ડ્રમ સ્પષ્ટીકરણને લોક કરો
શબ્દસમૂહ "220 લિટર ડ્રમ" એ સંપૂર્ણ સ્પષ્ટીકરણ નથી. બે ડ્રમ નજીવા વોલ્યુમ શેર કરી શકે છે છતાં વિવિધ પ્રક્રિયા શરતોની જરૂર છે. ક્લોઝ્ડ હેડ ડબલ-રિંગ ડ્રમમાં ઓપન-હેડ ડિઝાઇનથી અલગ ગરદન અને હેન્ડલિંગ ઝોન હોય છે. ક્લોઝર સિસ્ટમ, સામગ્રી અને પરિવહન માર્ગ પણ પરીક્ષણને અસર કરે છે.
નિયંત્રિત ચિત્ર સાથે પ્રારંભ કરો. એકંદર પરિમાણો, નજીવી અને ભરપુર ક્ષમતા, ઓપનિંગ્સ, ક્લોઝર વિગતો, ચાઇમ્સ, રિંગ્સ, હેન્ડલ્સ અને લેબલ વિસ્તારો શામેલ કરો. વિદાયની રેખાને ચિહ્નિત કરો અને પિંચ-ઓફ કરો. ફિલિંગ, પેલેટાઇઝિંગ, સ્ટેકીંગ અથવા કેપ ફિટને અસર કરતા દરેક પરિમાણને ઓળખો.
ક્રમાંકિત દિવાલ-જાડાઈનો નકશો ઉમેરો. નકશામાં ટોચની રિંગ, ખભા, સાઇડવૉલ, નીચલી રિંગ, આધાર, ગરદન અને પિંચ વિસ્તારો આવરી લેવા જોઈએ. એક સરેરાશ દિવાલ સંખ્યા બતાવી શકતી નથી કે રેઝિન કેવી રીતે વિતરિત થાય છે. Kinggleનું પેજ તેની પ્રકાશિત 200L એપ્લિકેશન માટે 3.5 થી 4 mmની યાદી આપે છે. તેનો ઉપયોગ પૃષ્ઠ-વિશિષ્ટ સંદર્ભ તરીકે કરો, મંજૂર દિવાલ નકશાના વિકલ્પ તરીકે નહીં.
નેટ મોલ્ડેડ વજન રેકોર્ડ કરો. અલગથી એસેમ્બલ બંધનો સમાવેશ કરશો નહીં. પછી ટોચની ફ્લેશ, નીચેની પૂંછડી, ગરદનનો સ્ક્રેપ અને કોઈપણ અન્ય સુવ્યવસ્થિત સામગ્રીનો અંદાજ કાઢો. આ એકંદર પેરિઝન લક્ષ્ય બનાવે છે. 12 કિલોના ફિનિશ્ડ ડ્રમને 12 કિલોથી ઉપરના શોટની જરૂર પડી શકે છે કારણ કે પ્રક્રિયામાં દૂર કરી શકાય તેવી સામગ્રી પણ હોવી જોઈએ.
ઇચ્છિત સામગ્રીઓ ફાઇલમાં છે. ઘનતા, સ્નિગ્ધતા, ભરવાનું તાપમાન, બાષ્પનું દબાણ, રાસાયણિક સુસંગતતા જરૂરિયાતો અને અપેક્ષિત સંગ્રહ સમય ઉમેરો. ખરીદનારએ એ પણ જણાવવું જોઈએ કે શું ડ્રમ નિયંત્રિત જોખમી સામાન વહન કરશે. તે જવાબ માન્યતા પાથ બદલે છે.
કીંગલ્સવેચાણ પ્રક્રિયાફોટા, રેખાંકનો, વજન, કદ, સામગ્રી, જાડાઈ, દૈનિક આઉટપુટ અને રાસાયણિક પ્રતિકાર માટે પૂછે છે. તે ઇનપુટ્સ એક પુનરાવર્તન-નિયંત્રિત ડ્રમ ડોઝિયર હોવા જોઈએ. અવતરણ, મોલ્ડ ડિઝાઇન અને સ્વીકૃતિ યોજના બધા સમાન પુનરાવર્તન તરફ નિર્દેશ કરે છે.
KGB200L/LP પ્રકાશિત ડેટાને એક મેળ ખાતા સેટ તરીકે વાંચો
KGB200L/LP પાનું ઉપયોગી શરૂઆતનું પરબિડીયું પૂરું પાડે છે. તે 250L મહત્તમ કન્ટેનર વર્ગ, 39 t મશીન અને નિશ્ચિત ઓપન-ક્લોઝિંગ વ્યવસ્થાને ઓળખે છે. તે 760 kN ક્લેમ્પિંગ ફોર્સ, 1300 બાય 1500 mm પ્લેટેન અને 1100 બાય 1700 mm મહત્તમ મોલ્ડ સાઇઝની પણ યાદી આપે છે.
પબ્લિક એક્સટ્રુઝન ટેબલ 32 L/D રેશિયો સાથે બે 100 mm સ્ક્રૂ દર્શાવે છે. પ્રકાશિત HDPE ગલન ક્ષમતા 180 kg/h પ્રતિ સ્ક્રુ છે. કોષ્ટકમાં 25 L સંચયક અને 18 kg PE સંચયક-વજન સંદર્ભની પણ સૂચિ છે. આ મશીન-પેજ મૂલ્યો છે. તેઓ મેળ ખાતી અજમાયશ વિના ચોક્કસ ડ્રમ, રેઝિન અથવા ચક્ર સાબિત કરતા નથી.
| પ્રકાશિત KGB200L/LP આઇટમ | વેબસાઇટ મૂલ્ય | પ્રોજેક્ટ હજુ પણ શું તપાસવું જ જોઈએ |
|---|---|---|
| મહત્તમ કન્ટેનર ક્ષમતા | 250 એલ | વાસ્તવિક ઘાટ, શોટ માંગ, ભૂમિતિ અને દૂર કરવાનો માર્ગ |
| મશીનનું કદ અને વજન | 9.5 x 4.1 x 6.5 મીટર; 39 ટી | સર્વિસ ક્લિયરન્સ, ફાઉન્ડેશન, ટ્રાન્સપોર્ટ સ્પ્લિટ અને લિફ્ટિંગ પ્લાન |
| ક્લેમ્પિંગ ફોર્સ | 760 kN | અંદાજિત વિસ્તાર, બ્લો પ્રેશર, પિંચ-ઓફ લોડ અને માર્જિન |
| મહત્તમ મોલ્ડ કદ | 1100 x 1700 મીમી | સંપૂર્ણ મોલ્ડ પરબિડીયું, નળી, મેનીફોલ્ડ અને ફરતા ભાગો |
| ઘાટની જાડાઈ | 810 થી 950 મીમી | બંધ મોલ્ડ સ્ટેક અને પ્લેટેન ઇન્ટરફેસ ડ્રોઇંગ |
| સ્ક્રૂ અને એલ/ડી | 100 મીમી x 2; 32 એલ/ડી | ઓર્ડર કરેલ લેયર આર્કિટેક્ચર, રેઝિન ગ્રેડ અને કલર સિસ્ટમ |
| પ્રકાશિત HDPE મેલ્ટ ક્ષમતા | 180 કિગ્રા/ક x 2 | મંજૂર HMWHDPE ફોર્મ્યુલેશન સાથે સ્થિર આઉટપુટ |
| સંચયક | 25 એલ; 18 કિગ્રા PE સંદર્ભ | ગ્રોસ પેરિઝન માસ, રિઝર્વ અને પ્રોગ્રામ કરેલ પ્રોફાઇલ |
| હવા ઉડાડવી | 0.8 MPa; 1.8 m³/મિનિટ | જરૂરી હવાની ગુણવત્તા, પીક ફ્લો, રીસીવર અને મશીન પર દબાણ |
| ઠંડુ પાણી | 0.3 MPa; 120 એલ/મિનિટ | સપ્લાય તાપમાન, વળતર તાપમાન, ગુણવત્તા અને ગરમીનો ભાર |
| પ્રકાશિત પાવર સંદર્ભ | 70 થી 80 kW સરેરાશ | માપન સીમા, ઉત્પાદન, સેટિંગ્સ અને ઉત્પાદન સ્થિતિ |
પેજ 300 pcs/h "આઉટપુટ (ડ્રાય સાયકલ)" તરીકે પણ દર્શાવે છે. તે રાસાયણિક ડ્રમ્સ માટે ઉત્પાદન આઉટપુટ નથી. તે ડ્રાય મશીન મૂવમેન્ટ સંદર્ભનું વર્ણન કરે છે. તે જ પૃષ્ઠ તેના કેમિકલ-બેરલ એપ્લિકેશન માટે પ્રતિ કલાક 17 થી 20 ડ્રમ્સ અલગથી પ્રકાશિત કરે છે. બંને લેબલ અકબંધ રાખો.
સાચો સ્વીકૃતિ લક્ષ્ય એ એક પણ નંબર નથી. તે માન્ય ઉત્પાદન શરતો હેઠળ સંમત સમય દીઠ ડ્રમ સ્વીકારવામાં આવે છે. રનમાં એક્સટ્રુઝન, બ્લોઇંગ, કૂલિંગ, ટેક-આઉટ, ટ્રિમિંગ, ઇન્સ્પેક્શન અને કાઉન્ટેડ સ્ટોપ્સનો સમાવેશ થવો જોઈએ.
જોડાયેલા જૂથોમાં ડેટા વાંચો. મોલ્ડના પરિમાણો પ્રારંભિક સ્ટ્રોક અને દૂર કરવાના માર્ગ સાથે સંબંધિત છે. એક્યુમ્યુલેટર માસ ગ્રોસ શોટ માસ અને રેઝિન સાથે સંબંધિત છે. હવાનો પ્રવાહ મશીન પર દબાણ સાથે સંબંધિત છે. એક મોટું મૂલ્ય સેલમાં અન્યત્ર નબળા મેચ માટે વળતર આપી શકતું નથી.
અવતરણમાંથી /LP પ્રત્યય કેમ અદૃશ્ય ન થવો જોઈએ
Kinggle હાલમાં બે સંબંધિત ઉત્પાદન પૃષ્ઠો પ્રકાશિત કરે છે. એક KGB200L/LP વિશિષ્ટ કેમિકલ-બેરલ પ્લેટફોર્મનું નામ આપે છે. અન્ય નામો KGB200L 220 લિટર પ્લાસ્ટિક ડ્રમ મશીન છે. તેમનો શેર કરેલ 250L વર્ગ મોડેલ નામોને બદલી શકાય તેવું બનાવતું નથી.
KGB200L/LP પૃષ્ઠ 39 t મશીન અને બે 100 mm સ્ક્રૂની યાદી આપે છે. તેનું વર્ણન ડબલ-લેયર એક્યુમ્યુલેટર હેડ પર કેન્દ્રિત છે. KGB200L પેજ 36 t મશીન અને એક 120 mm સ્ક્રુની યાદી આપે છે. તે HDPE માટે 320 kg/h પ્રકાશિત કરે છે. બંને પૃષ્ઠો સમાન બ્રોડ મોલ્ડ એન્વેલપ અને 760 kN ક્લેમ્પ સંદર્ભ દર્શાવે છે.
તે તફાવત માત્ર ક્ષમતા જ નહીં પણ આર્કિટેક્ચર તરફ નિર્દેશ કરે છે. બે-એક્સ્ટ્રુડર લેઆઉટ ઓર્ડર કરેલ લેયર સ્ટ્રક્ચર અથવા મટિરિયલ સ્પ્લિટને સપોર્ટ કરી શકે છે. સિંગલ-એક્સ્ટ્રુડર લેઆઉટ એક અલગ મેલ્ટ પાથ આપે છે. દરેક સ્તરના ચોક્કસ કાર્યને હજુ પણ લેખિત પ્રક્રિયા ડાયાગ્રામની જરૂર છે. ક્યારેય એમ ન માનો કે બે એક્સટ્રુડર્સ આપમેળે જરૂરી અવરોધ, રિસાયકલ-કન્ટેન્ટ સ્ટ્રક્ચર અથવા રંગ ગોઠવણી બનાવે છે.
KGB200L/LP જાહેર સ્થિતિ
વિશિષ્ટ 220L ડબલ-રિંગ કેમિકલ-ડ્રમ પ્લેટફોર્મ. પૃષ્ઠ બે 100 મીમી સ્ક્રૂ, ડબલ-લેયર હેડ વર્ણન અને 39 ટી મશીન વજનની સૂચિ આપે છે.
KGB200L જાહેર સ્થિતિ
220 લિટર પ્લાસ્ટિક ડ્રમ મશીન. પૃષ્ઠ એક 120 મીમી સ્ક્રુ, 320 કિગ્રા/ક HDPE મેલ્ટ ક્ષમતા અને 36 ટી મશીન વજનની યાદી આપે છે.
ખરીદી ઓર્ડરમાં સંપૂર્ણ મોડેલ, પુનરાવર્તન અને ગોઠવણી શામેલ હોવી જોઈએ. પ્રક્રિયા-પ્રવાહ રેખાંકન જોડો. દરેક એક્સ્ટ્રુડર, મોટર, સ્ક્રૂ, હેડ પેસેજ અને કંટ્રોલરની યાદી બનાવો. દરેક પેસેજને કઈ સામગ્રી ફીડ કરે છે તે બતાવો. જો સ્તર ગુણોત્તર નિયંત્રિત હોય, તો તેની કાર્યકારી શ્રેણી અને ચકાસણી પદ્ધતિ વ્યાખ્યાયિત કરો.
આ નિયંત્રણ બંને બાજુઓનું રક્ષણ કરે છે. ખરીદનાર ઇચ્છિત આર્કિટેક્ચર મેળવે છે. સપ્લાયર સ્થિર તકનીકી લક્ષ્ય મેળવે છે. તે સ્પેર-પાર્ટ્સની સૂચિ, ઇલેક્ટ્રિકલ ડ્રોઇંગ્સ અને ઑપરેટર તાલીમને ઇન્સ્ટોલ કરેલ મશીન સાથે સંરેખિત રાખે છે.
HMWHDPE ને ઉત્પાદન ઇનપુટ તરીકે નિયંત્રિત કરો, સામાન્ય લેબલ તરીકે નહીં
Kinggleની એપ્લિકેશન સંદર્ભ નામો HMWHDPE. ટૂંકાક્ષર ઉચ્ચ પરમાણુ વજન ઉચ્ચ ઘનતા પોલિઇથિલિનનું વર્ણન કરે છે. તે એક ચોક્કસ ગ્રેડને ઓળખતું નથી. ડ્રમ પ્રદર્શન પસંદ કરેલ રેઝિન, ફોર્મ્યુલેશન, પ્રોસેસિંગ ઇતિહાસ અને પેકેજ ડિઝાઇન પર આધારિત છે.
મંજૂર સામગ્રી ફાઇલમાં સપ્લાયર અને ગ્રેડનું નામ હોવું જોઈએ. સામગ્રી ડેટા શીટ, રંગ માસ્ટરબેચ, ઉમેરણો અને ફેરફાર-નિયંત્રણ નિયમો ઉમેરો. નોંધ કરો કે ઇનકમિંગ લોટ કેવી રીતે ઓળખાય છે. જો વૈકલ્પિક ગ્રેડની મંજૂરી હોય, તો તે સામાન્ય ઉત્પાદનમાં પ્રવેશે તે પહેલાં મંજૂરી પરીક્ષણ જણાવો.
રેગ્રિન્ડને તેના પોતાના નિયમની જરૂર છે. પુનઃઉપયોગ પછીની સામગ્રીમાંથી ક્લીન ઇન-પ્રોસેસ ટ્રીમને અલગ કરો. અનુમતિ પ્રાપ્ત સ્ત્રોત, તૈયારી, કણોનું કદ, સંગ્રહ અને મિશ્રણ ગુણોત્તર વ્યાખ્યાયિત કરો. જ્યારે ગ્રાઇન્ડર અથવા કન્વેયર બંધ થાય ત્યારે ઓપરેટરો કેવો પ્રતિસાદ આપે છે તે રેકોર્ડ કરો. જો વાસ્તવિક ફીડ સ્ટ્રીમ નિયંત્રિત ન હોય તો રેસીપી સ્ક્રીન પરની ટકાવારીની કિંમત ઓછી હોય છે.
ભેજ, દૂષણ અને દંડ ખોરાક અથવા સપાટીની ગુણવત્તાને ખલેલ પહોંચાડી શકે છે. સામગ્રીનું તાપમાન અને બલ્ક વર્તન પણ પુનઃપ્રાપ્તિને બદલી શકે છે. ઉત્પાદન અજમાયશ દરમિયાન વાસ્તવિક સિસ્ટમનું નિરીક્ષણ કરો. રેઝિન ઇચ્છિત હોપર, બ્લેન્ડર, કન્વેયર અને રીગ્રિન્ડ લૂપમાંથી પસાર થવું જોઈએ.
જો ડ્રમ રસાયણો વહન કરશે, તો સુસંગતતા ફિનિશ્ડ પેકેજ પ્રોગ્રામની છે. મોલ્ડિંગ મશીન પોતાના દ્વારા સુસંગતતા સ્થાપિત કરી શકતું નથી. ઇચ્છિત પદાર્થ, સંગ્રહ સમયગાળો, પર્યાવરણીય સંપર્ક અને લાગુ નિયમો પુરાવા નક્કી કરે છે.
ભૌતિક પરિવર્તન ઓગળવાની શક્તિને બદલી શકે છે અને નમી શકે છે. તે રિંગ્સ અને ખૂણાઓની આસપાસ પેરિઝન કેવી રીતે વિસ્તરે છે તે બદલી શકે છે. તેથી જ સામગ્રીની મંજૂરી અનેપેરિઝન પ્રોગ્રામિંગઅલગ પ્રોજેક્ટ તરીકે સંચાલિત ન થવું જોઈએ.
રિંગ્સ, શોલ્ડર, બેઝ અને ક્લોઝરની આસપાસ પેરિઝન બનાવો
મોટા ડ્રમ સમાનરૂપે ખેંચાતા નથી. ખભા મોલ્ડના એક ભાગ પર પ્રવાસ કરે છે. નીચેનો ખૂણો બીજા ઉપર જાય છે. રિંગ્સ, બેઝ કોન્ટેક્ટ અને નેક એરિયા દરેક પેરિઝનને અલગ-અલગ સામગ્રી માટે પૂછે છે. એક ડાઇ ગેપ દરેક ઝોનને સમાન રીતે સેવા આપી શકતું નથી.
સમૂહ સાથે પ્રારંભ કરો. ફિનિશ્ડ ડ્રમ, ટોપ ફ્લેશ, બોટમ ફ્લેશ, નેક સ્ક્રેપ અને અન્ય ટ્રીમ ઉમેરો. આ સ્થૂળ પેરિઝન માસ છે. મંજૂર રેઝિન આધાર હેઠળ ઓર્ડર કરેલ સંચયક ક્ષમતા સાથે તેની તુલના કરો. પ્રકાશિત મહત્તમ સાથે બરાબર મેચ કરવાને બદલે એન્જિનિયરિંગ અનામત છોડો.
ફિનિશ્ડ ડ્રમ માસ + ટોપ ફ્લેશ + નીચેની પૂંછડી + ગરદન અથવા હેન્ડલ સ્ક્રેપ + અન્ય સુવ્યવસ્થિત સામગ્રી
આગળ, પેરિઝનને તેની લંબાઈ સાથે મેપ કરો. માન્ય ડ્રમમાંથી નંબરવાળા વોલ મેપનો ઉપયોગ કરો. દરેક નિર્ણાયક ડ્રમ સ્થાનને પેરિઝન પ્રોગ્રામમાં સ્થાન સાથે જોડો. પ્રથમ પ્રોફાઇલ માત્ર એક પ્રારંભિક રેસીપી છે. ઉત્પાદન અજમાયશએ તેને માપેલા દિવાલ પરિણામોમાંથી અપડેટ કરવું જોઈએ.
ડબલ-રિંગ ઝોન જુઓ. ખૂબ ઓછી સામગ્રી સ્થાનિક દિવાલ ઘટાડી શકે છે અથવા રિંગ ભૂમિતિ બદલી શકે છે. વધુ પડતું વજન, ઠંડકનો સમય અને ફ્લેશ વધારી શકે છે. ગરદન અને બંધને સ્થિર ભૂમિતિની જરૂર છે. આધારને સંપર્ક અને પ્રભાવ પ્રભાવ માટે પૂરતી સામગ્રીની જરૂર છે. આખા ડ્રમને ભારે બનાવવાથી આમાંથી કોઈ પણ ધ્યેય હલ થતો નથી.
એક્યુમ્યુલેટર ડિસ્ચાર્જ પણ મહત્વ ધરાવે છે. પેરિઝનને નિયંત્રિત સમયની અંદર ઘાટમાં પ્રવેશ કરવો જોઈએ. મેલ્ટ ટેમ્પરેચર, ડિસ્ચાર્જ સ્પીડ, ડાઇ-ગેપ મોશન અને મોલ્ડ ક્લોઝ ટાઇમિંગ ક્રિયાપ્રતિક્રિયા કરે છે. જો પેરિઝન ખૂબ લાંબુ લટકતું હોય, તો ઘાટ બંધ થાય તે પહેલાં સૅગ દિવાલનો નકશો બદલી નાખે છે.

પુનરાવર્તન નંબર સાથે અંતિમ પ્રોફાઇલ સ્ટોર કરો. ડાઇ ટૂલિંગ, રેઝિન, તાપમાન સેટપોઇન્ટ્સ, ડિસ્ચાર્જ સમય અને સેમ્પલ વોલ મેપ રેકોર્ડ કરો. તે શરતો વિના પ્રોફાઇલનું પુનઃઉત્પાદન કરવું મુશ્કેલ છે.
ડ્રમ મોલ્ડ અને કૂલિંગ સર્કિટને એક ડિઝાઇન નિર્ણય તરીકે માનો
સાર્વજનિક મોલ્ડ પરબિડીયું માત્ર એક ફિટ ચેક છે. તે સાબિત કરતું નથી કે ઘાટ સમાનરૂપે ઠંડુ થશે, ડ્રમ છોડશે અથવા રોબોટ સાફ કરશે. સંપૂર્ણ મોલ્ડ એસેમ્બલીની સમીક્ષા કરો. મેનીફોલ્ડ્સ, હોસ બેન્ડ્સ, બ્લો હાર્ડવેર, મૂવિંગ ઇન્સર્ટ્સ, પિંચ બ્લોક્સ અને લિફ્ટિંગ પોઈન્ટ્સ શામેલ કરો.
વિદાયની લાઇન અને પિંચ-ઓફ ભારે પેરિઝનનું સંચાલન કરવું આવશ્યક છે. કટ વધુ પડતી સામગ્રીને ફસાવ્યા વિના સતત સીલ થવો જોઈએ. ફ્લેશ ખિસ્સાને અપેક્ષિત સમૂહ માટે જગ્યાની જરૂર છે. નેક અને બોટમ-બ્લો વિગતો ડ્રમ ડ્રોઇંગ અને ડાઉનસ્ટ્રીમ ફિનિશિંગ પદ્ધતિ સાથે મેળ ખાતી હોવી જોઈએ.
ઠંડક એ ડ્રમના થર્મલ લોડને અનુસરવું જોઈએ. રિંગ્સ અને જાડા સંક્રમણો ગરમી પકડી શકે છે. વિશાળ સાઇડવૉલ્સ દૂર કરતી વખતે વિકૃત થઈ શકે છે. બેઝ અને ક્લોઝર ઝોનને વધુ કડક તાપમાન નિયંત્રણની જરૂર પડી શકે છે. સમગ્ર મોલ્ડ માટે એક સરળ સર્કિટનો ઉપયોગ કરવાને બદલે આ જરૂરિયાતોની આસપાસ ચેનલો ડિઝાઇન કરો.
મોલ્ડને નામના કૂલિંગ ઝોનમાં વિભાજિત કરો. દરેક ઝોનને લક્ષ્ય પ્રવાહ અને ઇનલેટ સ્થિતિ આપો. ઍક્સેસિબલ કનેક્શન્સ અને ફ્લશિંગ પ્લાન પ્રદાન કરો. ટ્રાયલ દરમિયાન, રેકોર્ડ સપ્લાય અને રીટર્ન તાપમાન. એકલા પ્રેશર રીડિંગ એ બતાવી શકતું નથી કે ગરમી દરેક સર્કિટ છોડી રહી છે કે નહીં.
તાપમાન દૂર કરવું એ ચક્રનો એક ભાગ છે. જ્યારે ડ્રમ હજુ પણ નરમ હોય ત્યારે પ્રારંભિક પ્રકાશન આઉટપુટમાં વધારો કરી શકે છે. રોબોટ, કન્વેયર અથવા ઓપરેટર પછી રિંગ્સ અથવા સીલિંગ સપાટીને વિકૃત કરી શકે છે. પરિમાણીય અને કાર્યાત્મક પુરાવા સાથે સુરક્ષિત દૂર કરવાની સ્થિતિને વ્યાખ્યાયિત કરો.
કિંગગલ પેજ 0.3 MPa અને 120 L/min ને મશીન કૂલિંગ-વોટર રેફરન્સ તરીકે સૂચિબદ્ધ કરે છે. આ મૂલ્યો કનેક્શનને માપવામાં મદદ કરે છે. તેઓ સંપૂર્ણ ચિલર સ્પષ્ટીકરણ નથી. અંતિમ કૂલિંગ પેકેજને પાણીનું તાપમાન, આસપાસની ડિઝાઇનની સ્થિતિ, મોલ્ડ હીટ લોડ, મશીન હીટ લોડ, પ્રવાહ સ્થિરતા અને પાણીની ગુણવત્તાની જરૂર છે.
નો ઉપયોગ કરોએક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મોલ્ડ ડિઝાઇન માર્ગદર્શિકાવેન્ટિંગ, પિંચ-ઓફ, કૂલિંગ અને રિલીઝની સમીક્ષા કરવા માટે. સ્વીકૃત મોલ્ડ ડ્રોઇંગને મશીન લેઆઉટની સમાન તકનીકી ફાઇલમાં મૂકો.
ચક્રની અંદર ટેક-આઉટ, ડિફ્લેશિંગ અને લીક પરીક્ષણની યોજના બનાવો
જ્યારે ઘાટ ખુલે છે ત્યારે મોલ્ડિંગ ચક્ર સમાપ્ત થતું નથી. મોટા ડ્રમને હજુ પણ સુરક્ષિત દૂર કરવાની અને નિયંત્રિત ફિનિશિંગની જરૂર છે. આ પગલાંઓ વાસ્તવિક આઉટપુટ મર્યાદા બની શકે છે જો તેઓ મશીન બાંધ્યા પછી ઉમેરવામાં આવે.
ટેક-આઉટ સાથે પ્રારંભ કરો. પકડ સ્થાન, ડ્રમ તાપમાન, પેલોડ અને હલનચલન પાથ વ્યાખ્યાયિત કરો. રોબોટે મોલ્ડને સાફ કરવું જોઈએ, ગાર્ડિંગ કરવું જોઈએ અને હાર્ડવેરને ફટકો મારવો જોઈએ. તેની પકડ ગરમ રિંગને કચડી નાખવી જોઈએ નહીં અથવા લેબલ પેનલને ચિહ્નિત કરતી નથી. હેન્ડઓફ પોઇન્ટ અનિયંત્રિત રોલિંગ વિના ડ્રમને ટેકો આપવો જોઈએ.
આગળ, દરેક કટનો નકશો બનાવો. ટોચની ફ્લેશ, નીચેની પૂંછડી અને ગરદનની સામગ્રીને વિવિધ સાધનોની જરૂર પડી શકે છે. બંધ ચહેરાઓ અને જટિલ પરિમાણોને સુરક્ષિત કરો. ફ્લોર કાટમાળ સાથે મિશ્રણ કર્યા વિના ટ્રીમ એકત્રિત કરો. જો સ્વચ્છ ટ્રીમ પ્રક્રિયામાં પરત આવે છે, તો ગ્રાઇન્ડર અને બ્લેન્ડરનો માર્ગ બતાવો.
લીક પરીક્ષણને લેખિત સીમાની જરૂર છે. પરીક્ષણ કરેલ ઓપનિંગ્સ, બંધ કરવાની સ્થિતિ, દબાણ અથવા શૂન્યાવકાશ પદ્ધતિ, સ્થિરીકરણ સમય, પરીક્ષણ સમય અને અસ્વીકાર થ્રેશોલ્ડ વ્યાખ્યાયિત કરો. નિષ્ફળતા પછી શું થાય છે તે પણ વ્યાખ્યાયિત કરો. નકારવામાં આવેલ ડ્રમ તેની પોલાણ, સમય વિન્ડો અને પ્રક્રિયા રેકોર્ડમાં શોધી શકાય તેવું હોવું જોઈએ.
| સ્ટેશન | ઇનપુટ | આઉટપુટ | કબજે કરવાના પુરાવા |
|---|---|---|---|
| રોબોટ ટેક-આઉટ | ગરમ મોલ્ડેડ ડ્રમ | ટ્રીમ સ્ટેશન પર સપોર્ટેડ ડ્રમ | ક્લિયરન્સ, પકડ ગુણ, ચક્ર સમય અને પુનરાવર્તિતતા |
| ડિફ્લેશિંગ | પ્રક્રિયા ટ્રીમ સાથે ડ્રમ | સમાપ્ત ધાર સાફ કરો | કટ ગુણવત્તા, ડ્રમ નુકસાન અને ટ્રિમ માસ |
| ઓપનિંગ ફિનિશ | જેમ-મોલ્ડેડ ગરદન | બંધ-તૈયાર ઇન્ટરફેસ | પરિમાણો, સપાટી અને ગેજ પરિણામો |
| લીક ટેસ્ટ | સમાપ્ત ડ્રમ અને પરીક્ષણ બંધ | પાસ અથવા શોધી શકાય તેવું અસ્વીકાર | રેસીપી, પરિણામ, ઇન્સ્ટ્રુમેન્ટ ID અને ટાઇમસ્ટેમ્પ |
| અંતિમ નિરીક્ષણ | પરીક્ષણ કરેલ ડ્રમ | સ્વીકૃત ઉત્પાદન અથવા નિયંત્રિત અસ્વીકાર | વજન, દિવાલનો નકશો, પરિમાણો અને દેખાવ |
ફેક્ટરી ટ્રાયલ દરમિયાન દરેક સ્ટેશનનો સમય. મોલ્ડિંગ મશીન રાહ જોઈ શકે છે કારણ કે ટેક-આઉટ રૂટ લાંબો છે અથવા ટ્રીમ સ્ટેશન ભરેલું છે. તે વિલંબ સ્વીકૃત આઉટપુટમાં છે. તેઓ ડ્રાય-સાયકલ નંબર પાછળ છુપાયેલા ન હોવા જોઈએ.
યુએન પેકેજિંગ મંજૂરીથી અલગ મશીન ક્ષમતા
કિંગગલનું ઉત્પાદન પૃષ્ઠ જણાવે છે કે પ્રકાશિત એપ્લિકેશનમાંથી ડ્રમ્સ 3 મીટર ડ્રોપ ટેસ્ટ પાસ કરી શકે છે અને યુએન પ્રમાણપત્ર પૂર્ણ કરી શકે છે. તે દાવાને જણાવેલ અરજી સાથે જોડાયેલ રાખો. દરેક ડ્રમ, ફિલિંગ પદાર્થ અથવા બજાર માટે ગેરંટી તરીકે તેને ફરીથી લખશો નહીં.
મશીન યુએન પેકેજિંગ માર્ક આપી શકતું નથી. મંજૂરી સંબંધિત સિસ્ટમ હેઠળ પેકેજિંગ ડિઝાઇન પ્રકાર પર લાગુ થાય છે. ફિનિશ્ડ ડ્રમ, ક્લોઝર્સ, કન્ટેન્ટ્સ અથવા ટેસ્ટ મીડિયા, તૈયારી, કન્ડીશનીંગ અને ટેસ્ટ પરિણામો બધું જ મહત્વ ધરાવે છે. ડિઝાઇન પસાર થયા પછી ચાલુ ઉત્પાદન નિયંત્રણો પણ મહત્વપૂર્ણ છે.
યુરોપ માટે યુનાઇટેડ નેશન્સ ઇકોનોમિક કમિશન પ્રકાશિત કરે છેયુએન મોડલ રેગ્યુલેશન્સ. પુનરાવર્તન 24 2025 માં પ્રકાશિત થયું હતું. લાગુ પડતા રાષ્ટ્રીય અથવા મોડલ નિયમો ચોક્કસ આવૃત્તિનો ઉપયોગ કરી શકે છે અથવા જરૂરિયાતો ઉમેરી શકે છે. ગંતવ્ય બજાર માટે સત્તા, પરીક્ષણ પ્રયોગશાળા અને મંજૂરી માર્ગની પુષ્ટિ કરો.
પુરાવાના બે સ્તરો બનાવો. પ્રથમ મશીન ફેક્ટરી સ્વીકૃતિ પરીક્ષણ છે. તે સાબિત કરે છે કે ઓર્ડર કરેલ સેલ નિર્ધારિત શરતો હેઠળ સંમત ડ્રમ ચલાવે છે. બીજું પેકેજિંગ ડિઝાઇન-પ્રકારનું પરીક્ષણ છે. તે લાગુ પ્રોગ્રામ સામે ફિનિશ્ડ પેકેજિંગ સાબિત કરે છે. એક બીજાનું સ્થાન લેતું નથી.
મશીન ટ્રાયલ દરમિયાન, પછીના પરીક્ષણને સપોર્ટ કરતી સુવિધાઓને માપો. રેકોર્ડ નેટ માસ, ગ્રોસ શોટ માસ, વોલ મેપ, ક્લોઝર ડાયમેન્શન્સ, રીંગ ભૂમિતિ, લીક પરિણામ અને પ્રક્રિયા સેટિંગ્સ. લેબલ કરેલા નમૂનાઓ જાળવી રાખો. આ પેકેજિંગ ટેસ્ટ ટીમને શોધી શકાય તેવી શરૂઆત આપે છે.
ઉત્પાદન પરીક્ષણના ઉદ્દેશ્ય પર વધુ વિગત માટે, Kinggleના અસ્તિત્વમાં છે તેનો ઉપયોગ કરોકેમિકલ ડ્રમ ડ્રોપ-ટેસ્ટ માર્ગદર્શિકા. પ્રસ્તુત લેખને પ્રોડક્શન સેલ પર કેન્દ્રિત રાખો. તે વિભાજન ખરીદદારોને એક જ વસ્તુ કહેતા બે પૃષ્ઠો વાંચ્યા વિના મશીન-સંકલન જવાબ અથવા પરીક્ષણ જવાબ શોધવામાં મદદ કરે છે.
વાસ્તવિક ઉત્પાદન ઇવેન્ટ્સમાંથી સ્વીકૃત આઉટપુટની ગણતરી કરો
ઉત્પાદન પૃષ્ઠ તેની નામવાળી એપ્લિકેશન માટે કલાક દીઠ 17 થી 20 ડ્રમ પ્રકાશિત કરે છે. તે એક ઉપયોગી આયોજન સંદર્ભ છે. તે અલગ ડ્રમ માટે ખાતરીપૂર્વકનો દર નથી. વજન, દિવાલનો નકશો, રેઝિન, મોલ્ડ કૂલિંગ, ટેક-આઉટ અને નિરીક્ષણ બધું પરિણામ બદલી શકે છે.
સમયસર દોડ સાથે પ્રારંભ કરો. દરેક મોલ્ડિંગ ઇવેન્ટની ગણતરી કરો. પછી દરેક ડ્રમને સ્વીકૃત, નકારેલ અથવા પરીક્ષણની રાહ જોઈ રહેલા તરીકે વર્ગીકૃત કરો. દરેક સ્ટોપ અને તેના કારણને રેકોર્ડ કરો. સમાન ગુણવત્તા યોજનાનો ઉપયોગ કરો જે ઉત્પાદનને સંચાલિત કરશે.
સ્વીકૃત ડ્રમ્સ ÷ અવલોકન કરેલ ઉત્પાદન મિનિટ x 60
કુલ સામગ્રી માંગની પણ ગણતરી કરો. પ્રતિ કલાક ઘટનાઓને મોલ્ડિંગ કરીને ગ્રોસ પેરિઝન માસનો ગુણાકાર કરો. તૈયાર ડ્રમ વજનને કેટલોગ દર દ્વારા ગુણાકાર કરશો નહીં. તે શોર્ટકટ ફ્લેશ, રિજેક્ટ, સ્ટાર્ટ-અપ સામગ્રી અને અન્ય પ્રક્રિયાના નુકસાનને અવગણે છે.
ગ્રોસ પેરિઝન માસ x મોલ્ડિંગ ઇવેન્ટ્સ પ્રતિ કલાક
પુનઃકાર્ય અથવા પુનઃપરીક્ષણમાંથી પ્રથમ-પાસ ઉપજને અલગ કરો. એક ડ્રમ કે જે લીક સ્ટેશનને નિષ્ફળ કરે છે અને પછીથી ક્લોઝર એડજસ્ટમેન્ટ પછી પસાર થાય છે તે ઇવેન્ટ લોગમાંથી અદૃશ્ય થવું જોઈએ નહીં. કારણ મહત્વનું છે. તે મોલ્ડિંગ, ફિનિશિંગ, ક્લોઝર એસેમ્બલી અથવા ટેસ્ટર તરફ નિર્દેશ કરી શકે છે.
ઠંડક ઘણીવાર ચક્રને નિયંત્રિત કરે છે. જો વધારાની થોડી સેકંડ રીંગ ભૂમિતિને સુરક્ષિત કરે છે, તો તે સમય સ્વીકૃત દરમાં છે. એક ઝડપી પ્રકાશન જે અંડાકાર ગરદન અથવા અસ્થિર પરિમાણો બનાવે છે તે ઉત્પાદકતા ગેઇન નથી.
પુનઃપ્રાપ્તિ અને ડાઉનસ્ટ્રીમ બેલેન્સને ઉજાગર કરવા માટે પૂરતી લાંબી દોડનો ઉપયોગ કરો. શરૂઆત અને અંતમાં મશીન સેટિંગ્સ રેકોર્ડ કરો. આચક્ર-સમય માર્ગદર્શિકાએક્સટ્રુઝન રિકવરી, મોલ્ડિંગ, કૂલિંગ અને હેન્ડલિંગને કેવી રીતે અલગ કરવું તે સમજાવે છે. આઊર્જા માર્ગદર્શિકાસ્વીકૃત ડ્રમ દીઠ શક્તિ અને ઊર્જાને માપન સીમાની શા માટે જરૂર છે તે સમજાવે છે.
ઉપયોગી અંતિમ KPI સેટમાં પ્રતિ કલાક સ્વીકૃત ડ્રમ્સ, ફર્સ્ટ-પાસ યીલ્ડ, સ્વીકૃત ડ્રમ દીઠ કુલ કિલોગ્રામ, ડ્રમ દીઠ ટ્રિમ કિલોગ્રામ, સ્વીકૃત ડ્રમ દીઠ કાઉન્ટેડ ડાઉનટાઇમ અને ઊર્જાનો સમાવેશ થાય છે. દરેક નંબરને સંમત શરૂઆત અને બંધ નિયમની જરૂર છે.
શિખરોની આસપાસ ફેક્ટરીની સીમા, ઍક્સેસ અને ગરમી દૂર કરવાની યોજના બનાવો
સાર્વજનિક મશીનનું પરિમાણ 9.5 બાય 4.1 બાય 6.5 મીટર છે. તે બોક્સ ઇન્સ્ટોલેશનની જગ્યા નથી. ઓપરેટર્સ, મોલ્ડમાં ફેરફાર, પ્લેટફોર્મ, કેબિનેટ, પાઈપો, કન્વેયર્સ અને ગાર્ડિંગ તેની બહાર વિસ્તરે છે. છતને ઉત્થાન અને જાળવણીની પણ મંજૂરી આપવી જોઈએ.
સાધનસામગ્રીના લેઆઉટ ચિત્ર સાથે પ્રારંભ કરો. સ્ક્રૂ અને હાઇડ્રોલિક ઘટકો માટે જાળવણી પુલ જગ્યા ઉમેરો. ટ્રક અથવા સ્ટોરેજ એરિયાથી પ્લેટન્સ સુધીના મોલ્ડ પાથને ચિહ્નિત કરો. દરેક બિંદુએ ક્રેન અથવા ફોર્કલિફ્ટ ક્ષમતા તપાસો. દૂર કરેલા હોટ ડ્રમ અને ફ્લેશ ક્યાં જશે તે બતાવો.
કોમ્પ્રેસ્ડ એરને મશીન કનેક્શન પર દબાણ અને પ્રવાહની જરૂર છે. Kinggle 0.8 MPa અને 1.8 m³/min પ્રકાશિત કરે છે. કોમ્પ્રેસર રૂમ લાઇન લોસ, અન્ય વપરાશકર્તાઓ, પીક ડિમાન્ડ, રીસીવર વોલ્યુમ અને એર ટ્રીટમેન્ટ માટે જવાબદાર હોવા જોઈએ. ફૂંકાવાની પ્રક્રિયાને પણ સંમત હવા ગુણવત્તાની જરૂર છે.
ઠંડકને સ્થિર તાપમાન અને પ્રવાહની જરૂર છે. સાર્વજનિક પૃષ્ઠ 0.3 MPa અને 120 L/min સૂચિબદ્ધ કરે છે. હીટ-લોડ શીટ માટે પૂછો જે ઘાટ, હાઇડ્રોલિક્સ અને અન્ય ગ્રાહકોને અલગ કરે છે. સ્થાનિક આસપાસની સ્થિતિ અને પાણીની ગુણવત્તા માટે ચિલર અથવા કૂલિંગ ટાવરનું કદ આપો.
ઇલેક્ટ્રિકલ પ્લાનિંગ માટે કનેક્ટેડ લોડ, વોલ્ટેજ, ફ્રીક્વન્સી, કેબલ રૂટ, પ્રોટેક્શન અને ટ્રાન્સફોર્મર ચેકની જરૂર છે. પૃષ્ઠની 70 થી 80 kW "સરેરાશ ઉર્જા વપરાશ" પંક્તિ એ પાવર સંદર્ભ છે. તે સ્થાપિત લોડ નથી અને ડ્રમ દીઠ ઊર્જા નથી.

સંપૂર્ણ સમીક્ષા કરોબ્લો મોલ્ડિંગ ઉપયોગિતા યોજનામશીન અને સહાયક સપ્લાયર્સ સાથે. તકનીકી કરારમાં દરેક પુરવઠાની સ્થિતિ અને સીમા મૂકો.
સ્વીકૃતિ અજમાયશ ચલાવો જે એક શોધી શકાય તેવા ડ્રમ લોટને અનુસરે છે
ફેક્ટરી સ્વીકૃતિ પરીક્ષણમાં માન્ય ડ્રમ ડ્રોઇંગ, મોલ્ડ અને સામગ્રીનો ઉપયોગ કરવો જોઈએ. જો ઉત્પાદન રેઝિન અનુપલબ્ધ હોય, તો અવેજી અને પરિણામની મર્યાદાને દસ્તાવેજ કરો. ડ્રાય મશીનની હિલચાલને ઉત્પાદન સ્વીકૃતિ પરીક્ષણ ન કહો.
મુલાકાત પહેલાં પરીક્ષણ યોજના સાથે સંમત થાઓ. સાધનોના નામ, નમૂનાનું કદ, ચાલવાની અવધિ અને સ્વીકૃતિ મર્યાદા. સ્ટોપ્સની ગણતરી કેવી રીતે કરવી તે નક્કી કરો. રન દરમિયાન કઈ સેટિંગ્સ બદલાઈ શકે છે અને કોણ ફેરફારને મંજૂરી આપે છે તે વ્યાખ્યાયિત કરો.
- બિલ્ડ ચકાસો.કોન્ટ્રાક્ટ સામે સંપૂર્ણ KGB200L/LP મોડલ, એક્સ્ટ્રુડર્સ, હેડ, કંટ્રોલર, ક્લેમ્પ, રોબોટ, બોટમ બ્લોઇંગ, ગાર્ડિંગ અને ઓર્ડર કરેલ સહાયકો તપાસો.
- માપાંકન અને ઉપયોગિતાઓ ચકાસો.રેકોર્ડ ઇન્સ્ટ્રુમેન્ટ IDs. મશીનની સીમા પર પાવર, હવા અને ઠંડકની સ્થિતિની પુષ્ટિ કરો.
- માન્ય સામગ્રી લોડ કરો.રેઝિન ગ્રેડ, લોટ, કલર, એડિટિવ અને રિગ્રિન્ડ રેસીપી રેકોર્ડ કરો. ઇચ્છિત સંદેશાવ્યવહાર માર્ગને અનુસરો.
- પ્રક્રિયાને સ્થિર કરો.ઔપચારિક દોડ શરૂ કરતા પહેલા પુનરાવર્તિત મેલ્ટ સ્થિતિ, સંચયક પુનઃપ્રાપ્તિ, ડિસ્ચાર્જ વર્તન, ઠંડક અને ટેક-આઉટ સુધી પહોંચો.
- પ્રારંભિક રેસીપી સ્થિર કરો.તાપમાન, ઝડપ, પેરિઝન પ્રોફાઇલ, સમય, દબાણ અને ડાઉનસ્ટ્રીમ સેટિંગ્સને એક પુનરાવર્તન નંબર સાથે સાચવો.
- સંમત વિન્ડો ચલાવો.મોલ્ડેડ, સ્વીકૃત અને નકારેલ ડ્રમ્સની ગણતરી કરો. દરેક સ્ટોપને અવધિ અને કારણ સાથે લોગ કરો.
- નમૂના યોજનાને માપો.સમૂહ, પરિમાણો, દિવાલનો નકશો, રિંગ અને ગરદનની ભૂમિતિ, ટ્રીમ ગુણવત્તા, દેખાવ અને લીક પરિણામ તપાસો.
- ડાઉનસ્ટ્રીમ બેલેન્સનું ઓડિટ કરો.રોબોટની પુષ્ટિ કરો, ટ્રિમિંગ, ટેસ્ટર અને કન્વેયર્સ અસુરક્ષિત સંચય વિના મોલ્ડિંગ દરને ટકાવી શકે છે.
- દરેક વિચલન બંધ કરો.પરિણામ, માલિક અને રીટેસ્ટ પદ્ધતિ રેકોર્ડ કરો. સામાન્ય "પરીક્ષણ પાસ" નિવેદનમાં ખુલ્લી સમસ્યાને છુપાવશો નહીં.
શરૂઆત, મધ્ય અને અંતથી નમૂનાઓ જાળવી રાખો. દરેક ડ્રમને સમય, રેસીપી અને પરિણામ સાથે લેબલ કરો. ટ્રાયલ રિપોર્ટ સાથે વોલ મેપ અને લીક રેકોર્ડ રાખો. આ ફેક્ટરીની મુલાકાતને પુરાવામાં ફેરવે છે જે પાછળથી સ્ટાર્ટઅપ અને મુશ્કેલીનિવારણને સમર્થન આપી શકે છે.
મંજૂર નમૂનાઓ અને તેમના લેબલ્સનો ફોટોગ્રાફ કરો. શટડાઉન પહેલાં અંતિમ રેસીપી નિકાસ કરો. રિપોર્ટમાં વણઉકેલાયેલા અવલોકનોની યાદી પણ હોવી જોઈએ જે અસ્વીકારને ઉત્તેજિત કરતા નથી. આ વિગતો સાઇટ ટીમને ઇન્સ્ટોલેશન પછી સ્પષ્ટ પુનઃપ્રારંભ બિંદુ આપે છે.
જો પદ્ધતિ સંમત હોય તો મશીન પ્રોજેક્ટ દરમિયાન કાર્યાત્મક પેકેજ પરીક્ષણો જોઈ શકાય છે. છતાં ઔપચારિક ડિઝાઇન-પ્રકારની મંજૂરી અન્યત્ર થઈ શકે છે. તે અહેવાલો અલગ રાખો. દરેક અહેવાલમાં તે બરાબર શું સાબિત કરે છે તે જણાવવું જોઈએ.
Kinggleની વેચાણ પ્રક્રિયામાં નિરીક્ષણ, પરીક્ષણ અને પરીક્ષણમાં જોડાવા માટેનું આમંત્રણ શામેલ છે. અનુસરવા માટે તે તકનો ઉપયોગ કરોફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકા. ડિલિવરી પછી, સ્થાપિત ઉપયોગિતાઓ અને સ્થાનિક સામગ્રી સિસ્ટમ સાથે ચાલતી વ્યાખ્યાયિત સાઇટ સ્વીકૃતિનું પુનરાવર્તન કરો.
KGB200L/LP સેલ માટે અવતરણ-તૈયાર RFQ બનાવો
ઉપયોગી પૂછપરછ સપ્લાયરને સમગ્ર ઉત્પાદન પાથ તપાસવા દે છે. ડ્રમ ફાઇલ સાથે પ્રારંભ કરો. જો ઉપલબ્ધ હોય તો ચિત્ર, ફોટા અને ભૌતિક નમૂના ઉમેરો. સૂચિત વર્ગમાં ઉત્પાદન 200L, 220L અથવા અન્ય કદનું છે કે કેમ તે જણાવો.
નેટ મોલ્ડેડ વેઇટ, ગ્રોસ શોટ એસ્ટીમેટ અને ક્રમાંકિત વોલ મેપ પ્રદાન કરો. HMWHDPE ગ્રેડ, રંગ, ઉમેરણો અને રીગ્રાઈન્ડ નિયમને નામ આપો. સમાવિષ્ટો, ક્લોઝર સિસ્ટમ, રાસાયણિક-પ્રતિરોધક જરૂરિયાત અને લાગુ પેકેજ પરીક્ષણો જણાવો.
આઉટપુટને પ્રતિ કલાક સ્વીકૃત ડ્રમ તરીકે વ્યાખ્યાયિત કરો. વાર્ષિક વોલ્યુમ, શિફ્ટ પેટર્ન અને આયોજિત ફેરફાર ઉમેરો. ટેક-આઉટ, ટ્રિમિંગ, ઓપનિંગ ફિનિશ, લીક ટેસ્ટ, ઇન્સ્પેક્શન, માર્કિંગ અને પેલેટાઇઝિંગનું વર્ણન કરો. કિંગગલે કઈ વસ્તુઓને ક્વોટ કરવી જોઈએ અને ખરીદનાર કઈ સપ્લાય કરશે તે ચિહ્નિત કરો.
ફેક્ટરી ડેટા જોડો. વોલ્ટેજ, ફ્રીક્વન્સી, કોમ્પ્રેસ્ડ-એર કેપેસિટી, કૂલિંગ સોર્સ, એમ્બિયન્ટ રેન્જ, ઊંચાઈ, બિલ્ડિંગની ઊંચાઈ, ક્રેન ક્ષમતા અને ઉપલબ્ધ ફ્લોર પ્લાનનો સમાવેશ કરો. પ્રિફર્ડ મશીન ઓરિએન્ટેશન અને ડ્રમ ફ્લો ઉમેરો.
સંપૂર્ણ KGB200L/LP રૂપરેખાંકન સાથે લેખિત પ્રતિસાદ માટે પૂછો. તેમાં મોલ્ડ પરબિડીયું, એક્સ્ટ્રુડર અને હેડ આર્કિટેક્ચર, સંચયક આધાર, ઉપયોગિતાઓ, સહાયક સૂચિ, લેઆઉટ, સ્વીકૃતિ યોજના અને ડેટા હેન્ડઓવરનો સમાવેશ થવો જોઈએ. "માનક ગોઠવણી" ને માત્ર વર્ણન તરીકે સ્વીકારશો નહીં.
અંતિમ નિર્ણયમાં દરેક મહત્વપૂર્ણ ડ્રમ જરૂરિયાતને મશીનની સુવિધા અથવા પરીક્ષણ સાથે જોડવી જોઈએ. જો એક જરૂરિયાતનો કોઈ માલિક ન હોય, તો ઓર્ડર રિલીઝ કરતા પહેલા તેને બંધ કરો. જો તમે હજુ પણ ફાઇલો એકઠી કરી રહ્યાં હોવ, તો Kinggle's નો ઉપયોગ કરોડાઉનલોડ કેન્દ્રઅનેમશીન વિડિઓઝઉપલબ્ધ સંદર્ભો માટે. પછી દ્વારા નિયંત્રિત પ્રોજેક્ટ પેકેજ મોકલોસંપર્ક ફોર્મ.
વારંવાર પૂછાતા પ્રશ્નો
આ જવાબો ખરીદીના પ્રશ્નોને આવરી લે છે જે મોટાભાગે ગોઠવણી અથવા સ્વીકૃતિ યોજનામાં ફેરફાર કરે છે. તેઓ મશીન સંદર્ભ તરીકે વર્તમાન Kinggle ઉત્પાદન પૃષ્ઠોનો ઉપયોગ કરે છે. પ્રોજેક્ટ દસ્તાવેજોએ અંતિમ ઓર્ડરને નિયંત્રિત કરવો જોઈએ.
KGB200L/LP કયા ઉત્પાદનો બનાવવા માટે રચાયેલ છે?
કિંગગલ KGB200L/LP ને 220L ડબલ-રિંગ બ્લુ કેમિકલ ડ્રમ્સ માટે 250L-ક્લાસ વિશિષ્ટ મશીન તરીકે સ્થાન આપે છે. એક અલગ ડ્રમને હજુ પણ ગ્રોસ પેરિઝન માસ, મોલ્ડ ફિટ, વોલ ડિસ્ટ્રિબ્યુશન, ક્લોઝર, કૂલિંગ, ટેક-આઉટ અને જરૂરી પેકેજ ટેસ્ટ માટે તપાસની જરૂર છે.
શું 300 pcs/h મતલબ કે મશીન પ્રતિ કલાક 300 કેમિકલ ડ્રમ બનાવે છે?
નંબર. ઉત્પાદન કોષ્ટક 300 પીસી/કલાકને શુષ્ક ચક્ર તરીકે લેબલ કરે છે. તે જ પૃષ્ઠ તેના નામવાળી કેમિકલ-ડ્રમ એપ્લિકેશન માટે કલાક દીઠ 17 થી 20 ટુકડાઓ પ્રકાશિત કરે છે. અંતિમ સ્વીકૃત આઉટપુટ પ્રોડક્શન મોલ્ડ, રેઝિન, કૂલિંગ, ઓટોમેશન અને ગુણવત્તા યોજના સાથે સાબિત કરવું આવશ્યક છે.
શું KGB200L/LP 15 કિલોનું ફિનિશ્ડ ડ્રમ બનાવી શકે છે?
પૃષ્ઠ 12 થી 15 કિગ્રા ફિનિશ્ડ-ડ્રમ સંદર્ભ અને 18 કિગ્રા PE સંચયક-વજન સંદર્ભની યાદી આપે છે. ગ્રોસ પેરિઝન માસમાં ફ્લેશ અને અન્ય ટ્રીમનો પણ સમાવેશ થાય છે. હેડ કન્ફિગરેશન ફ્રીઝ કરતા પહેલા સંપૂર્ણ માસ બેલેન્સ, રેઝિન બેઝિસ, રિઝર્વ અને વોલ મેપની પુષ્ટિ કરો.
શું KGB200L/LP એ KGB200L જેવું જ મશીન છે?
ના. Kinggle તેમને સંબંધિત પરંતુ અલગ રૂપરેખાંકનો તરીકે પ્રકાશિત કરે છે. KGB200L/LP પૃષ્ઠ બે 100 mm સ્ક્રૂ, ડબલ-લેયર વર્ણન અને 39 t મશીન વજનની યાદી આપે છે. KGB200L પૃષ્ઠ એક 120 mm સ્ક્રૂ અને 36 t મશીન વજનની યાદી આપે છે.
શું આ મશીન ખરીદવાથી ડ્રમ્સને યુએન પ્રમાણપત્ર મળે છે?
ના. મશીન યુએન પેકેજીંગ માર્ક આપતું નથી. મંજૂરી સંબંધિત નિયમો હેઠળ પરીક્ષણ કરેલ પેકેજિંગ ડિઝાઇન પ્રકાર પર લાગુ થાય છે. ફિનિશ્ડ ડ્રમ, ક્લોઝર્સ, ઇચ્છિત સામગ્રી અથવા પરીક્ષણ મીડિયા, તૈયારી, પરીક્ષણ પરિણામો અને ચાલુ ઉત્પાદન તમામ બાબતોને નિયંત્રિત કરે છે.
KGB200L/LP અવતરણ માટે મારે શું મોકલવું જોઈએ?
ડ્રમ ડ્રોઇંગ, ફોટા, નમૂના, પરિમાણો, ઓપનિંગ્સ, ચોખ્ખો વજન, દિવાલનો નકશો, HMWHDPE ગ્રેડ, ટ્રીમ અંદાજ, બંધ, સામગ્રી, પરીક્ષણો, સ્વીકૃત આઉટપુટ લક્ષ્ય, ડાઉનસ્ટ્રીમ અવકાશ અને ફેક્ટરી ઉપયોગિતાઓ મોકલો. જરૂરી સ્તર માળખું અને ઓટોમેશન સીમા પણ જણાવો.
એક માન્ય ડ્રમને સંપૂર્ણ મશીન સ્પષ્ટીકરણમાં ફેરવો
કિંગગલને ડ્રમ ડ્રોઇંગ, સામગ્રી, દિવાલનો નકશો, બંધ, પરીક્ષણ યોજના, આઉટપુટ લક્ષ્ય અને ફેક્ટરી ઉપયોગિતાઓ મોકલો. એન્જિનિયરિંગ ટીમ પછી KGB200L/LP કન્ફિગરેશન, મોલ્ડ, સહાયક અને સ્વીકૃતિ અવકાશની પુષ્ટિ કરી શકે છે.
KGB200L/LP સોલ્યુશનની વિનંતી કરો