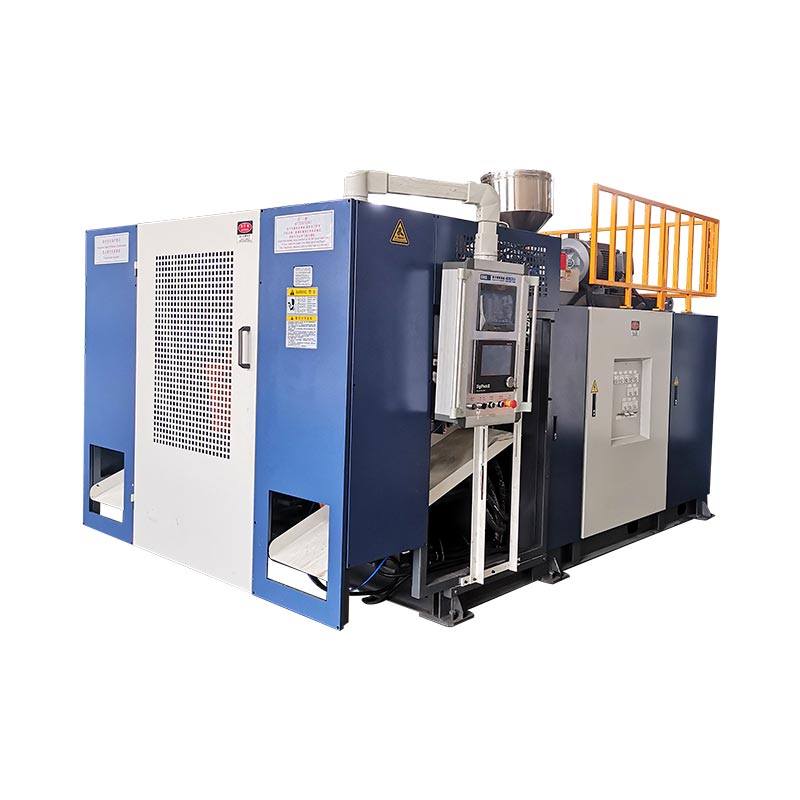
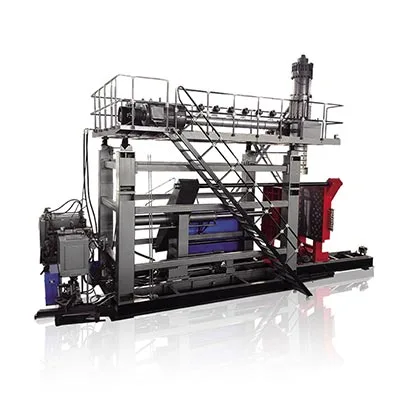
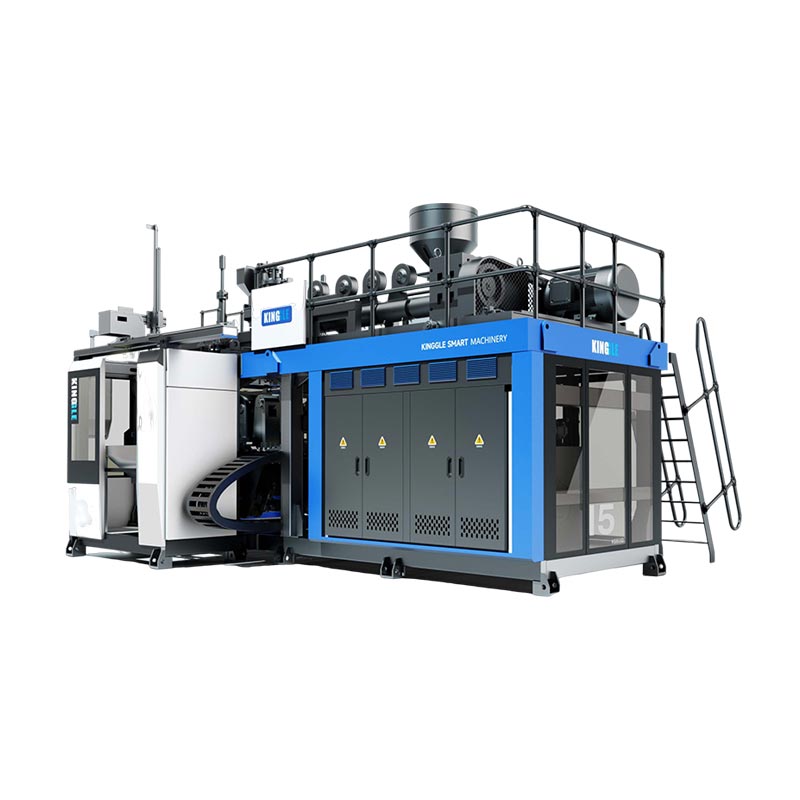
એક 1000L IBC બ્લો મોલ્ડિંગ મશીન પ્લાસ્ટિકની અંદરના વાસણની રચના કરે છે. તે પોતે જ સંપૂર્ણ IBC સાબિત કરતું નથી. મંજૂર આંતરિક બોટલ, કેજ, પેલેટ, ક્લોઝર, મટિરિયલ સિસ્ટમ, મોલ્ડ, ડાઉનસ્ટ્રીમ એસેમ્બલી અને જરૂરી પેકેજ પરીક્ષણો સામે મશીન પસંદ કરો અને સ્વીકારો.
મોટી ક્ષમતા IBC પ્રોજેક્ટને મશીન-સાઈઝિંગ કસરત જેવો બનાવે છે. મુશ્કેલ કામ ઇન્ટરફેસ પર બેસે છે. ટોચનું ઉદઘાટન બંધને મળવું આવશ્યક છે. નીચેનું આઉટલેટ વાલ્વ અને કેજ એક્સેસને મળવું આવશ્યક છે. મોલ્ડેડ બોડી પેલેટ પર યોગ્ય રીતે બેસવું જોઈએ. પાંજરાએ નુકસાનકારક સંપર્ક બનાવ્યા વિના આંતરિક ગ્રહણનું રક્ષણ કરવું જોઈએ.
આ માર્ગદર્શિકા તે ઇન્ટરફેસને મશીન ઇનપુટ્સ અને ફેક્ટરી પરીક્ષણ પુરાવામાં ફેરવે છે. તે પ્રકાશિત સાધનો સંદર્ભ તરીકે Kinggle ના વર્તમાન 1000L IBC પ્લેટફોર્મનો ઉપયોગ કરે છે.

ઉત્પાદન એક એસેમ્બલ સિસ્ટમ છે
અંદરની બોટલ કેજ, પેલેટ, વાલ્વ અને ફિલિંગ કનેક્શનને બંધબેસે છે.
હેડ, પેરિઝન પ્રોફાઇલ, મોલ્ડ અને ઠંડક મંજૂર વોલ મેપ બનાવે છે.
ટેક-આઉટ, ટ્રિમિંગ, એસેમ્બલી અને પરીક્ષણ જરૂરી સ્વીકૃત આઉટપુટને ટકાવી રાખે છે.
ટ્રાયલ દરેક સ્વીકૃત એકમને સામગ્રી, સેટિંગ્સ, માપન અને પરીક્ષણ પરિણામો સાથે લિંક કરે છે.
KGB1000L-IBC, જ્યારે તેનું સ્પષ્ટીકરણ કોષ્ટક ઉપયોગ કરે છેKGS1000L-IBC. ડ્રાય-સાયકલ પંક્તિ પણ દર્શાવે છે150 એલ, જે ઉપયોગી દર નથી. આ લેખ સાધનને Kinggle 1000L IBC પ્લેટફોર્મ કહે છે જ્યાં સુધી લાઇવ પૃષ્ઠ અને અવતરણ એક પુષ્ટિ થયેલ મોડેલ કોડ અને આઉટપુટ યુનિટનો ઉપયોગ ન કરે.1000L IBC બ્લો મોલ્ડિંગ મશીન શું સપ્લાય કરે છે તે વ્યાખ્યાયિત કરો
બ્લો મોલ્ડિંગ મશીન પ્લાસ્ટિક બોડી બનાવે છે. IBC પરિભાષામાં, તે શરીરને ઘણીવાર આંતરિક બોટલ, આંતરિક કન્ટેનર, લાઇનર અથવા આંતરિક રીસેપ્ટકલ કહેવામાં આવે છે. શોધ ભાષા બજાર પ્રમાણે બદલાય છે. તકનીકી કરારમાં એક નિયંત્રિત શબ્દનો ઉપયોગ કરવો જોઈએ.
એક સંપૂર્ણ સંયુક્ત IBC એ મોલ્ડેડ બોડી કરતાં વધુ સમાવે છે. બાહ્ય રચનામાં મેટલ કેજ અને પેલેટ શામેલ હોઈ શકે છે. ક્લોઝર્સ, ગાસ્કેટ, બોટમ ડિસ્ચાર્જ વાલ્વ, લેબલ્સ અને ઓળખ ચિહ્ન પેકેજને પૂર્ણ કરે છે. એસેમ્બલી સાધનો અને પરીક્ષણ સ્ટેશન મોલ્ડિંગ સેલની બહાર બેસી શકે છે.
ભેદ વ્યવહારિક અસર ધરાવે છે. મશીન સપ્લાયર મોલ્ડિંગ પ્રક્રિયા અને સંમત ટ્રાયલમાં સમાવિષ્ટ પરિમાણોને સાબિત કરી શકે છે. સંપૂર્ણ IBC માલિકે સાબિત કરવું આવશ્યક છે કે પૂરા પાડવામાં આવેલ તમામ ઘટકો એકસાથે કામ કરે છે. જો પાંજરા, પેલેટ અથવા વાલ્વ અન્ય સપ્લાયર પાસેથી આવે છે, તો ખરીદનારને તમામ કંપનીઓમાં ઇન્ટરફેસ નિયંત્રણની જરૂર છે.
યુનાઇટેડ સ્ટેટ્સના વર્તમાન નિયમો એક સ્પષ્ટ ઉદાહરણ પૂરું પાડે છે.49 CFR 178.707કમ્પોઝિટ આઇબીસીને પ્લાસ્ટિકની અંદરના રિસેપ્ટકલને ઘેરી લેતા સખત બાહ્ય પેકેજિંગ તરીકે વર્ણવે છે. તે કહે છે કે આંતરિક ગ્રહણ અને બાહ્ય પેકેજિંગ એક અભિન્ન પેકેજ બનાવે છે. તે એમ પણ કહે છે કે આંતરિક ગ્રહણ બાહ્ય પેકેજિંગ વિના તેના નિયંત્રણ કાર્ય કરવા માટેનો હેતુ નથી.
તે નિયમ બજાર-વિશિષ્ટ છે, પરંતુ એન્જિનિયરિંગ પાઠ સારી રીતે પ્રવાસ કરે છે. જો કોમર્શિયલ પ્રોડક્ટ એસેમ્બલ IBC હોય તો અંદરની બોટલને એકલતામાં સ્વીકારશો નહીં. પ્રોડક્શન કેજ, પેલેટ, ટોપ ક્લોઝર, વાલ્વ અને ગાસ્કેટને લાયકાત યોજનામાં લાવો.
અવતરણમાં મશીન-સપ્લાયરની સીમા જણાવવી જોઈએ. પૂરા પાડવામાં આવેલ મોલ્ડ, રોબોટ, ડિફ્લેશિંગ, લીક ટેસ્ટર, કન્વેયર્સ અને એસેમ્બલી ટૂલિંગને નામ આપો. ખરીદનાર દ્વારા પૂરા પાડવામાં આવેલ તમામ ઘટકો અને સેવાઓને ચિહ્નિત કરો. "સ્ટાન્ડર્ડ એક્સેસરીઝ" ની લાંબી સૂચિ કરતાં રંગીન બાઉન્ડ્રી ડ્રોઇંગ વધુ ઉપયોગી છે.
એક ડ્રોઇંગ પર અંદરની બોટલ, કેજ, પેલેટ અને વાલ્વને નિયંત્રિત કરો
આંતરિક બોટલનું ચિત્ર તેના બાહ્ય પરિમાણો પર બંધ થવું જોઈએ નહીં. તે દર્શાવે છે કે કેવી રીતે બોટલ બાકીના IBC ને મળે છે. મંજૂર ઘટક રેખાંકનોના સંદર્ભો સાથે એક ઇન્ટરફેસ નિયંત્રણ રેખાંકન બનાવો.
ટોચ પર શરૂ કરો. ફિલિંગ ઓપનિંગ, થ્રેડ અથવા ક્લોઝર ઇન્ટરફેસ, સીલિંગ ફેસ, કેપ ક્લિયરન્સ અને કેજ એક્સેસ રેકોર્ડ કરો. પાંજરાની તુલનામાં ટોચની સપાટીની ઊંચાઈ ઉમેરો. ક્લોઝર તેના પોતાના ગેજને પૂર્ણ કરી શકે છે પરંતુ જ્યારે અંદરની બોટલ ખૂબ ઊંચી અથવા ખૂબ નીચી હોય ત્યારે તેને ઇન્સ્ટોલ કરવું મુશ્કેલ બની જાય છે.
નીચેના આઉટલેટ પર ખસેડો. આઉટલેટ સેન્ટરલાઇન, એંગલ, સપોર્ટ, વાલ્વ કનેક્શન અને કેજ દ્વારા ક્લિયરન્સ બતાવો. પેલેટ સંબંધ શામેલ કરો. ઠંડક દરમિયાન ગરમ બોટલનો આકાર બદલાઈ શકે છે, તેથી સંમત કન્ડીશનીંગ સમયગાળા પછી ઈન્ટરફેસને માપો.
પાંજરાના સંપર્કોનો નકશો બનાવો. ખૂણાના ત્રિજ્યા, પેનલ ઝોન અને કોઈપણ સ્થાનિક સપોર્ટને ચિહ્નિત કરો. જ્યારે ભરેલ એકમ હેન્ડલ અથવા સ્ટેક કરવામાં આવે ત્યારે સંપર્ક બદલાઈ શકે છે. અંદરની બોટલ એવી જગ્યાએ બેસવી જોઈએ જ્યાં ડિઝાઇન તેને બેસવાની અપેક્ષા રાખે છે. તે આધાર માટે આકસ્મિક બલ્જ પર આધાર રાખવો જોઈએ નહીં.
| ઈન્ટરફેસ | નિયંત્રિત પુરાવા | મશીન અથવા ઘાટ નિર્ણય |
|---|---|---|
| ટોચનું ઉદઘાટન અને બંધ | ડ્રોઇંગ, સીલિંગ ફેસ, ગેજ અને કેપ ક્લિયરન્સ સમાપ્ત કરો | નેક ટૂલિંગ, બ્લો એરેન્જમેન્ટ, કૂલિંગ અને ટ્રીમ |
| તળિયે આઉટલેટ અને વાલ્વ | સેન્ટરલાઇન, એંગલ, સપોર્ટ, ગાસ્કેટ અને કેજ એક્સેસ | મોલ્ડ દાખલ, સ્થાનિક દિવાલ પ્રોફાઇલ, ઠંડક અને અંતિમ |
| બહારનું પાંજરું | આંતરિક પરબિડીયું, રેલ સ્થાનો અને બોટલ સંપર્ક ઝોન | બોટલની ભૂમિતિ, દિવાલનો નકશો અને પ્રકાશનની સ્થિતિ |
| પેલેટ અથવા આધાર | લોકેટર ભૂમિતિ, સપોર્ટ સપાટી અને હેન્ડલિંગ ક્લિયરન્સ | બેઝ મોલ્ડ આકાર, ટેક-આઉટ સપોર્ટ અને પોસ્ટ-કૂલિંગ ફિક્સ્ચર |
| લેબલ અને માર્કિંગ વિસ્તારો | સપાટતા, સ્થિતિ અને જરૂરી ઓળખ | મોલ્ડ સપાટી, દિવાલ પ્રોફાઇલ અને ડાઉનસ્ટ્રીમ હેન્ડલિંગ |
દરેક ઈન્ટરફેસને નંબર આપો. મોલ્ડ ડ્રોઇંગ, ઇન્સ્પેક્શન પ્લાન અને ફેક્ટરી ટ્રાયલ રિપોર્ટમાં સમાન નંબરોનો ઉપયોગ કરો. જ્યારે એક પરિમાણ નિષ્ફળ જાય છે, ત્યારે ટીમ કયા ડ્રોઇંગ નિયંત્રણો વિશે દલીલ કર્યા વિના તેને ટૂલિંગ, કૂલિંગ, દૂર કરવા અથવા એસેમ્બલીમાં શોધી શકે છે.
કીંગલ્સવેચાણ પ્રક્રિયાઉત્પાદનના ફોટા, રેખાંકનો, વજન, કદ, સામગ્રી, જાડાઈ, આઉટપુટ અને રાસાયણિક પ્રતિકાર માટે પૂછે છે. IBC પ્રોજેક્ટ માટે, તે પેકેજમાં કેજ, પેલેટ, વાલ્વ અને ક્લોઝર ડ્રોઇંગ ઉમેરો.
પ્રકાશિત 1000L મશીન પરબિડીયું તેને વધુ વાંચ્યા વિના વાંચો
કીંગલ્સ1000L IBC ઉત્પાદન પૃષ્ઠસરખામણી પરબિડીયું પ્રદાન કરે છે. તે 1000 L મહત્તમ કન્ટેનર વર્ગ, 55 t મશીન અને 9.5 બાય 5.1 બાય 6.5 મીટર મશીનની સાઇઝની યાદી આપે છે. અંતિમ લેઆઉટને હજુ પણ ઍક્સેસ, જાળવણી અને સહાયક જગ્યાની જરૂર છે.
સાર્વજનિક ક્લેમ્પિંગ ટેબલ 1000 kN, 1800 બાય 1600 mm પ્લેટેન અને 1600 બાય 1500 mm મહત્તમ મોલ્ડ સાઈઝની યાદી આપે છે. તે 1200 થી 1400 mm ની મોલ્ડ-જાડાઈ રેન્જ આપે છે. આ આંકડા પ્રારંભિક મોલ્ડ-ફીટ સમીક્ષાને સમર્થન આપે છે. તેઓ સંપૂર્ણ મોલ્ડ એસેમ્બલી ડ્રોઇંગને બદલતા નથી.
એક્સટ્રુઝન વિભાગ 32 L/D રેશિયો સાથે બે 100 mm સ્ક્રૂની યાદી આપે છે. પ્રકાશિત HDPE ગલન ક્ષમતા 180 kg/h પ્રતિ સ્ક્રુ છે. ડાઇ-હેડ વિભાગ 45 L સંચયક અને 33 kg PE સંચયક-વજન સંદર્ભની યાદી આપે છે.
| પ્રકાશિત આઇટમ | વેબસાઇટ મૂલ્ય | જરૂરી પ્રોજેક્ટ ચેક |
|---|---|---|
| કન્ટેનર વર્ગ | 1000 એલ | મંજૂર આંતરિક બોટલ, ગ્રોસ શોટ, ઘાટ અને દૂર કરવાનો માર્ગ |
| મશીનનું કદ અને વજન | 9.5 x 5.1 x 6.5 મીટર; 55 ટી | અંતિમ GA ડ્રોઇંગ, ફાઉન્ડેશન, ટ્રાન્સપોર્ટ સ્પ્લિટ અને લિફ્ટિંગ પ્લાન |
| ક્લેમ્પિંગ ફોર્સ | 1000 kN | અંદાજિત વિસ્તાર, બ્લો પ્રેશર, પિંચ-ઓફ અને માર્જિન |
| મહત્તમ મોલ્ડ કદ | 1600 x 1500 મીમી | સંપૂર્ણ ઘાટ, મેનીફોલ્ડ્સ, નળીઓ, ફરતા ભાગો અને રોબોટ ક્લિયરન્સ |
| ઘાટની જાડાઈ | 1200 થી 1400 મીમી | બંધ સ્ટેક અને પ્લેટેન ઇન્ટરફેસ |
| સ્ક્રૂ | 100 મીમી x 2; 32 એલ/ડી | સ્તરનું માળખું, રેઝિન ગ્રેડ અને વાસ્તવિક ઓર્ડર કરેલ મેલ્ટ પાથ |
| પ્રકાશિત HDPE મેલ્ટ ક્ષમતા | 180 કિગ્રા/ક x 2 | મંજૂર ફોર્મ્યુલેશન સાથે સ્થિર પુનઃપ્રાપ્તિ |
| સંચયક સંદર્ભો | 45 એલ; 33 કિગ્રા PE | ગ્રોસ પેરિઝન માસ, અનામત, રેઝિન આધાર અને પ્રોફાઇલ |
| હવા ઉડાડવી | 0.8 MPa; 2 m³/મિનિટ | પીક ફ્લો, રીસીવર, હવાની ગુણવત્તા અને મશીન પર દબાણ |
| ઠંડુ પાણી | 0.3 MPa; 120 એલ/મિનિટ | તાપમાન, ગરમીનો ભાર, પાણીની ગુણવત્તા અને સર્કિટ બેલેન્સ |
| પ્રકાશિત પાવર સંદર્ભ | 110 થી 150 kW સરેરાશ | માપન સીમા, ઉત્પાદન, સેટિંગ્સ અને સ્વીકૃત આઉટપુટ |
પૃષ્ઠની ડ્રાય-સાયકલ પંક્તિ હાલમાં બતાવે છે150 એલ. લિટર એ ચક્ર દર નથી. તે પંક્તિને કલાક દીઠ 150 ટુકડાઓ અથવા અન્ય આઉટપુટ દાવામાં ફેરવશો નહીં. કિંગગલને અવતરણમાં ઇચ્છિત નંબર અને એકમની પુષ્ટિ કરવા માટે કહો.
દરેક પંક્તિ એક સંકુચિત પ્રશ્નનો જવાબ આપે છે. મોલ્ડની મહત્તમ પહોળાઈ રોબોટ ક્લિયરન્સ સાબિત કરતી નથી. એક્યુમ્યુલેટર માસ ફિનિશ્ડ આંતરિક બોટલનું વજન સાબિત કરતું નથી. મેલ્ટ-ક્ષમતાનો આંકડો સ્વીકૃત આઉટપુટની બરાબર નથી. મંજૂર ઉત્પાદન અને અજમાયશ યોજના દ્વારા પંક્તિઓ જોડો.
કનેક્ટેડ-લોડ શેડ્યૂલ માટે પણ પૂછો. મોટર અને હીટર પંક્તિઓ મુખ્ય ઘટકોનું વર્ણન કરે છે, પરંતુ અંતિમ સ્થાપિત લોડમાં નિયંત્રણો, પંપ, રોબોટ, સામગ્રીનું સંચાલન અને ઓર્ડર કરેલ સહાયકો પણ શામેલ હોઈ શકે છે.
માપેલા સમૂહ સંતુલનમાંથી સંચયક નિર્ણય બનાવો
સમાપ્ત થયેલ આંતરિક બોટલ દરેક શોટનો માત્ર એક ભાગ છે. પેરિઝન ટોપ ફ્લેશ, બોટમ ટેલ્સ, આઉટલેટ ટ્રીમ અને અન્ય પ્રોસેસ સ્ક્રેપ પણ બનાવે છે. સંચયકર્તાએ મંજૂર સામગ્રીના આધાર હેઠળ સંપૂર્ણ પેરિઝન સપ્લાય કરવું આવશ્યક છે.
જો એક અસ્તિત્વમાં હોય તો જાણીતા ઉત્પાદન નમૂનાનું વજન કરો. બંધ, વાલ્વ અને કોઈપણ અલગથી એસેમ્બલ કરેલા ભાગોને દૂર કરો. પછી દરેક ટ્રીમ સ્ટ્રીમનું વજન અથવા અંદાજ કાઢો. અંદાજને સૂચિત મોલ્ડ અને પિંચ ડિઝાઇન સાથે જોડી રાખો.
સમાપ્ત થયેલ આંતરિક રીસેપ્ટકલ + ટોપ ફ્લેશ + બોટમ ટેલ્સ + આઉટલેટ ટ્રીમ + અન્ય મોલ્ડેડ સ્ક્રેપ
પ્રકાશિત 33 kg PE સંચયક-વજન સંદર્ભ સાથે આ પરિણામની સરખામણી કરો. એકલા સમાપ્ત વજનની તુલના કરશો નહીં. પ્રોજેક્ટને ઓપરેટિંગ રિઝર્વની પણ જરૂર છે. પસંદ કરેલ રેઝિન, રંગ અને સ્તરની ગોઠવણી ઉપયોગી માસ આધારને બદલી શકે છે.
વોલ્યુમ અન્ય ચેક બનાવે છે. પૃષ્ઠ 45 L સંચયકની સૂચિ આપે છે. વોલ્યુમ અને સમૂહ વચ્ચેનો સંબંધ વાસ્તવિક મેલ્ટ અને ઉત્પાદકની વ્યાખ્યા પર આધારિત છે. સપ્લાયરની ગણતરી વિના 45 L ને સીધા જ ફિનિશ્ડ-પ્રોડક્ટના વજનમાં રૂપાંતરિત કરશો નહીં.
એક્યુમ્યુલેટર ડિસ્ચાર્જ સમય મહત્વ ધરાવે છે કારણ કે લાંબી, ભારે પેરિઝન નમી શકે છે. ગુરુત્વાકર્ષણ નિયંત્રણની બહાર દિવાલ વિતરણમાં ફેરફાર કરે તે પહેલાં વડાએ પ્રોગ્રામ કરેલ પેરિઝન પહોંચાડવું આવશ્યક છે. ટ્રાયલ દરમિયાન ડિસ્ચાર્જ વિન્ડો, ઓગળવાની સ્થિતિ અને ડાઇ-ગેપ પ્રોફાઇલ રેકોર્ડ કરો.
પુનઃપ્રાપ્તિ પણ મહત્વપૂર્ણ છે. બે એક્સ્ટ્રુડર્સે ઉત્પાદન ચક્રની અંદર આગળનો શોટ તૈયાર કરવો આવશ્યક છે. ઠંડક અને ડાઉનસ્ટ્રીમ કાર્ય સાથે માપેલા પુનઃપ્રાપ્તિ સમયની તુલના કરો. જો મંજૂર મટિરિયલ સિસ્ટમ ધીમે ધીમે પુનઃપ્રાપ્ત થાય અથવા ડાઉનસ્ટ્રીમ સેલ પહેલેથી જ ભરાઈ જાય તો ઉચ્ચ કેટલોગ મેલ્ટ રેટ મદદ કરી શકશે નહીં.
Kinggle's સાથે માસ રેકોર્ડનો ઉપયોગ કરોપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકા. માસ તમને જણાવે છે કે ઘાટમાં કેટલી સામગ્રી દાખલ થઈ છે. દિવાલનો નકશો બતાવે છે કે તે સામગ્રી ક્યાં ગઈ.
બે એક્સ્ટ્રુડરનો ઓર્ડર આપતા પહેલા દરેક સ્તરને લેખિત જોબ આપો
ઉત્પાદન પૃષ્ઠ મલ્ટી-લેયર ઉત્પાદનનું વર્ણન કરે છે અને બે એક્સ્ટ્રુડર્સની સૂચિ આપે છે. તે મલ્ટિ-સ્ટ્રીમ પ્લેટફોર્મનો પુરાવો છે. તે સંપૂર્ણ સ્તર સ્પષ્ટીકરણ નથી.
દરેક સ્તરનું કાર્ય લખો. એક સ્તર નિયંત્રિત સંપર્ક સપાટી પ્રદાન કરી શકે છે. અન્ય મંજૂર ઇન-પ્રોસેસ રીગ્રાઈન્ડ લઈ શકે છે. રંગ અથવા યુવી સંરક્ષણ નિર્ધારિત પ્રવાહમાં બેસી શકે છે. ચોક્કસ ડિઝાઇન ઉત્પાદન, સામગ્રી, બજાર અને માન્ય પરીક્ષણ કાર્યક્રમ પર આધારિત છે.
પછી પરવાનગી સામગ્રી વ્યાખ્યાયિત કરો. રેઝિન ગ્રેડ, માસ્ટરબેચ, એડિટિવ્સ અને રિગ્રિન્ડ સોર્સને નામ આપો. રેકોર્ડ કરો કે શું રિગ્રિન્ડ માત્ર એક જ ઉત્પાદન પ્રક્રિયામાંથી આવે છે. નિયંત્રિત સામગ્રી સ્પષ્ટીકરણના વિકલ્પ તરીકે "રિસાયકલ" શબ્દનો ઉપયોગ કરશો નહીં.
વર્તમાન યુનાઇટેડ સ્ટેટ્સની જરૂરિયાતો સમજાવે છે કે આ શા માટે મહત્વનું છે. કલમ 178.707 ને સંયુક્ત IBC આંતરિક રીસેપ્ટેકલ્સ માટે જાણીતા પ્લાસ્ટિક સ્પષ્ટીકરણોની જરૂર છે. તે મંજૂર ન થાય ત્યાં સુધી વપરાયેલી સામગ્રીને પણ પ્રતિબંધિત કરે છે, જ્યારે ઉત્પાદનના અવશેષોને મંજૂરી આપે છે અથવા ઉલ્લેખિત શરતો હેઠળ સમાન ઉત્પાદન પ્રક્રિયામાંથી રીગ્રાઈન્ડ કરે છે. અન્ય બજારો અલગ નિયમો લાગુ કરી શકે છે.
સ્તરના ગુણોત્તરને લક્ષ્ય અને કાર્યકારી શ્રેણીની જરૂર છે. ગુણોત્તર કેવી રીતે સેટ અને તપાસવામાં આવશે તે જણાવો. ગ્રેવિમેટ્રિક ફીડ રેકોર્ડ્સ, એક્સ્ટ્રુડર આઉટપુટ તપાસો અથવા વિનાશક વિભાગ વિશ્લેષણ નિયંત્રણ યોજનાને સમર્થન આપી શકે છે. ફેક્ટરી ટ્રાયલ પહેલાં પદ્ધતિ પસંદ કરો.
હેડ ડ્રોઇંગ મેલ્ટ પાથ બતાવવો જોઈએ. દરેક સ્તરને કયું એક્સ્ટ્રુડર ફીડ કરે છે તે ઓળખો. ફકરાઓની સંખ્યા અને મૃત્યુ સમયે ઓર્ડર રેકોર્ડ કરો. શુદ્ધિકરણ અને સામગ્રી-પરિવર્તન પ્રક્રિયાઓ ઉમેરો. જો પ્રોજેક્ટ સિંગલ-લેયર અને મલ્ટિ-લેયર પ્રોડક્ટ્સ બંને ચલાવશે, તો રૂપાંતરણ પ્રક્રિયા અને તેની સ્વીકૃતિ તપાસને વ્યાખ્યાયિત કરો.
મશીન વર્ણન
બે પ્રકાશિત 100 મીમી સ્ક્રૂ અને મલ્ટિ-લેયર સ્ટેટમેન્ટ પ્લેટફોર્મની દિશા દર્શાવે છે. તેઓ ઓર્ડર કરેલ સ્તરના કાર્યો અથવા ગુણોત્તરને વ્યાખ્યાયિત કરતા નથી.
પ્રોજેક્ટ સ્પષ્ટીકરણ
લેયર ડાયાગ્રામ દરેક મટીરીયલ સ્ટ્રીમ, ફંક્શન, ટાર્ગેટ રેશિયો, મંજૂર રેન્જ, વેરિફિકેશન મેથડ અને ચેન્જ-કંટ્રોલ નિયમનું નામ આપે છે.
મંજૂર ફોર્મ્યુલા અને પરીક્ષણ પુરાવા વિના મલ્ટિ-લેયર બાંધકામમાંથી ઓછી કિંમત અથવા લાંબા આયુષ્યનું વચન આપશો નહીં. તે પરિણામો પસંદ કરેલ સામગ્રી, વિતરણ અને સમાપ્ત થયેલ IBC ડિઝાઇન પર આધારિત છે.
મોલ્ડ, ક્લેમ્પ અને પેરિઝન પાથને એક યાંત્રિક સિસ્ટમ તરીકે તપાસો
1000L મોલ્ડ કેટલોગ પહોળાઈ અને ઊંચાઈ કરતાં વધુ રોકે છે. તેમાં કૂલિંગ મેનીફોલ્ડ, હોઝ, નેક ટૂલિંગ, આઉટલેટ ઇન્સર્ટ, પિંચ એરિયા, લિફ્ટિંગ પોઈન્ટ્સ અને કોઈપણ મૂવિંગ ડિટેલ્સનો સમાવેશ થાય છે. રોબોટ અને ગરમ આંતરિક બોટલને સ્પષ્ટ દૂર કરવાના માર્ગની જરૂર છે.
પ્લેટેન ડ્રોઇંગ પર સંપૂર્ણ મોલ્ડ ડ્રોઇંગને ઓવરલે કરો. ટાઈ રોડ્સ, ક્લેમ્પિંગ સેન્ટરલાઈન, બ્લો હાર્ડવેર અને સર્વિસ કનેક્શન્સ તપાસો. બંધ જાડાઈ અને શરૂઆતના ક્રમની સમીક્ષા કરો. મોલ્ડ પ્લેટન્સ વચ્ચે ફિટ થઈ શકે છે અને હજુ પણ નળી અથવા રોબોટની હિલચાલને અવરોધિત કરી શકે છે.
ક્લેમ્પની પસંદગીમાં અંદાજિત વિસ્તાર અને ફૂંકાતા દબાણનો ઉપયોગ કરવો જોઈએ. પ્રકાશિત થયેલ 1000 kN એ મશીન-પેજ સંદર્ભ છે. પ્રોજેક્ટની ગણતરી માટે પૂછો. પિંચ-ઓફ ફોર્સ અને જણાવેલ માર્જિન શામેલ કરો. જ્યારે અંદરની બોટલ તેના જથ્થા માટે હલકી હોય ત્યારે પણ મોટી સપાટ પેનલ્સ માંગવાળો અંદાજિત વિસ્તાર પેદા કરી શકે છે.
પેરિઝન પાથને સમાન ધ્યાન આપવાની જરૂર છે. ડાઇ સેન્ટરલાઇન, ડિસ્ચાર્જ લંબાઈ, મોલ્ડ કેપ્ચર અને ક્લોઝિંગ સિક્વન્સની પુષ્ટિ કરો. કેપ્ચર કરતા પહેલા લાંબી પેરિઝન સ્વિંગ અથવા ખેંચાઈ શકે છે. પ્રોફાઇલમાં ખભા, ખૂણા, આઉટલેટ ઝોન અને બેઝ માટે એકાઉન્ટ હોવું આવશ્યક છે.
પિંચ વિસ્તારોને વેલ્ડ કરવા માટે પૂરતી સામગ્રીની જરૂર છે, તેમ છતાં વધારાની સામગ્રી ટ્રિમ અને ઠંડકમાં વધારો કરે છે. આઉટલેટ ઇન્સર્ટને સ્થાનિક નિયંત્રણની જરૂર છે. ટોચના ઓપનિંગને તેના બંધ કરવા માટે સ્થિર ભૂમિતિની જરૂર છે. આ વિશેષતાઓ ક્રમાંકિત દિવાલ નકશા પર છે.
વેન્ટિંગ અને સપાટી પૂર્ણાહુતિ પ્રકાશન અને દેખાવને અસર કરે છે. પાંજરામાં કેટલીક પેનલો છુપાવી શકાય છે, પરંતુ તે મોલ્ડેડ ખામીને સુધારી શકતી નથી. એસેમ્બલી પછી કાર્યરત રહે તેવા દરેક સંપર્ક અને લેબલ વિસ્તારની સમીક્ષા કરો.
કીંગલ્સમોલ્ડ ડિઝાઇન માર્ગદર્શિકાફિટ, પિંચ-ઓફ, વેન્ટિંગ અને કૂલિંગને આવરી લે છે. તેનો ઉપયોગ અંતિમ એસેમ્બલી ડ્રોઇંગ સાથે કરો, સામાન્ય મોલ્ડ ચેકલિસ્ટ તરીકે નહીં.
મશીન સપ્લાયર, મોલ્ડ બિલ્ડર, કેજ સપ્લાયર અને IBC માલિક ઇન્ટરફેસ પર સંમત થાય પછી જ મોલ્ડને મંજૂરી આપો. ખરીદી ફાઇલમાં દરેક માન્ય ડ્રોઇંગ રિવિઝન રેકોર્ડ કરો.
ઠંડક, દૂર કરવા અને કન્ડીશનીંગ દ્વારા IBC ભૂમિતિને સુરક્ષિત કરો
મોલ્ડ ખુલ્યા પછી મોટી સપાટીઓ ખસેડવાનું ચાલુ રાખે છે. અંદરની બોટલ બહાર નીકળતી વખતે સ્વીકાર્ય દેખાઈ શકે છે અને જ્યારે તે ઠંડુ થાય છે ત્યારે ડ્રિફ્ટ થઈ શકે છે. તે હિલચાલ બંધ થવાની ઊંચાઈ, વાલ્વની સ્થિતિ અથવા પાંજરાના સંપર્કને બદલી શકે છે.
થર્મલ ઝોનની આસપાસ કૂલિંગ સર્કિટ ડિઝાઇન કરો. શોલ્ડર્સ, કોર્નર્સ, નેક, આઉટલેટ ઇન્સર્ટ અને બેઝ સપોર્ટને અલગ પ્રવાહની જરૂર પડી શકે છે. મોલ્ડ ડ્રોઇંગ પર દરેક સર્કિટને નામ આપો. લક્ષ્ય ઇનલેટ તાપમાન અને પ્રવાહ ઉમેરો. એક જ દબાણ વાંચન સંતુલિત ઠંડક સાબિત કરી શકતું નથી.
ટ્રાયલ દરમિયાન પુરવઠા અને વળતરની સ્થિતિને માપો. દરેક સર્કિટ પર જ્યાં સિસ્ટમ પરવાનગી આપે છે ત્યાં પ્રવાહનું નિરીક્ષણ કરો. સંમત સ્થાનો પર મોલ્ડ તાપમાન રેકોર્ડ કરો. જો એક ઝોન ગરમ રહે છે, તો સર્કિટની તપાસ કર્યા વિના સમગ્ર ચક્રને લંબાવીને તેને છુપાવશો નહીં.
ટેક-આઉટ સપોર્ટ એ ઠંડકનો ભાગ છે. રોબોટ ક્યાં પકડે છે અને બોટલ ક્યાં ઉતરે છે તે વ્યાખ્યાયિત કરો. ગરમ પેનલ સાંકડી ગ્રિપર અથવા કન્વેયર રેલ હેઠળ વિકૃત થઈ શકે છે. નીચે આઉટલેટ અસર ટાળવા જ જોઈએ. જ્યારે ભાગ હેન્ડલિંગ સ્ટ્રેન્થ સુધી પહોંચે ત્યારે આધાર સપોર્ટેડ રહેવો જોઈએ.
પરિમાણીય તપાસ પહેલાં કન્ડીશનીંગ સમય સેટ કરો. જ્યારે તે મહત્વનું હોય ત્યારે આસપાસની સ્થિતિ જણાવો. અજમાયશ નમૂનાઓ અને ઉત્પાદન નિરીક્ષણ માટે સમાન સમયનો ઉપયોગ કરો. એક બોટલ ગરમ અને બીજી ઠંડી માપવાથી ઘોંઘાટ થાય છે જે પ્રોસેસ ડ્રિફ્ટ જેવો દેખાય છે.
ઉત્પાદન પૃષ્ઠ 0.3 MPa અને 120 L/min ને કૂલિંગ-વોટર સંદર્ભો તરીકે સૂચિબદ્ધ કરે છે. આ આંકડા કનેક્શનની યોજના બનાવવામાં મદદ કરે છે. તેઓ પાણીનું તાપમાન અથવા કુલ ગરમી દૂર કરવાની ક્ષમતાનો ઉલ્લેખ કરતા નથી. મશીન અને મોલ્ડ હીટ લોડ્સ માટે પૂછો.
ગુણવત્તા સામે ઠંડકનો સમય ટ્રૅક કરો. કીંગલ્સચક્ર-સમય માર્ગદર્શિકાઠંડક, પુનઃપ્રાપ્તિ અને હેન્ડલિંગને અલગ કરે છે. ઉપયોગી લક્ષ્ય એ સૌથી ટૂંકું સ્થિર ચક્ર છે જે પરિમાણીય અને કાર્યાત્મક યોજનાને પૂર્ણ કરે છે.
મોલ્ડેડ બોટલને પ્રોડક્શન કેજ, પેલેટ અને વાલ્વ ભાગો સામે સાબિત કરો
લાયકાત દરમિયાન ઉત્પાદન હેતુ ઘટકોનો ઉપયોગ કરો. પ્રોટોટાઇપ પાંજરા અથવા હાથથી સંશોધિત પેલેટ્સ ઇન્ટરફેસ ભૂલોને છુપાવી શકે છે. દરેક એસેમ્બલી ઘટક માટે સપ્લાયર, ભાગ નંબર અને પુનરાવર્તન રેકોર્ડ કરો.
શુષ્ક ફિટ સાથે પ્રારંભ કરો. કન્ડિશન્ડ આંતરિક બોટલને પાંજરામાં અને પેલેટમાં મૂકો. લોકેટર કોન્ટેક્ટ, પેનલ ક્લિયરન્સ, ટોપ ઓપનિંગ એક્સેસ અને આઉટલેટ પોઝિશન તપાસો. જ્યાં લાગુ હોય ત્યાં નિર્ધારિત ટૂલ્સ અને ટોર્ક પદ્ધતિ વડે વાલ્વ અને ટોપ ક્લોઝર ઇન્સ્ટોલ કરો.
ઇન્ટરફેસ પર એસેમ્બલ યુનિટને માપો. દરેક મોલ્ડેડ પરિમાણનું પુનરાવર્તન કરશો નહીં. ફિલિંગ, ડિસ્ચાર્જ, હેન્ડલિંગ, સ્ટેકીંગ અને ટેસ્ટની તૈયારીને શું નિયંત્રિત કરે છે તેના પર ધ્યાન કેન્દ્રિત કરો. ગો અથવા નો-ગો ગેજનો ઉપયોગ કરો જ્યાં તેઓ ઓપરેટરના નિર્ણયને ઘટાડે છે.
હેન્ડલિંગ પછી સંપર્કનું નિરીક્ષણ કરો. મંજૂર પદ્ધતિથી યુનિટને ઉપાડો અથવા ખસેડો. નવા ગુણ, સ્થાનિક દબાણ બિંદુઓ અથવા હલનચલન માટે જુઓ. અંદરની બોટલ અને પાંજરાએ ડિઝાઇનના ઇરાદા મુજબ કામ કરવું જોઇએ, માત્ર સ્થિર હોવા પર ફિટ ન હોવું જોઇએ.
| એસેમ્બલી ચેક | શું રેકોર્ડ કરવું | શક્ય પ્રક્રિયા જોડાણ |
|---|---|---|
| કેજ દાખલ | ક્લિયરન્સ, હસ્તક્ષેપ, અભિગમ અને નિવેશ પદ્ધતિ | શારીરિક પરિમાણો, ઠંડક, ટેક-આઉટ વિરૂપતા |
| પેલેટ બેઠક | સપોર્ટ સંપર્ક, રોકિંગ, લોકેટર ફિટ અને આઉટલેટની ઊંચાઈ | આધાર આકાર, ઠંડક આધાર અને ઘાટ દાખલ |
| ટોચનું બંધ | ગેજ પરિણામ, સીલિંગ ચહેરો અને સ્થાપિત ઊંચાઈ | ગરદન ટૂલિંગ, ટ્રીમ, સંકોચન અને હેન્ડલિંગ |
| તળિયે વાલ્વ | કેન્દ્રરેખા, કોણ, ગાસ્કેટની સ્થિતિ અને પાંજરામાં પ્રવેશ | આઉટલેટ દાખલ, દિવાલ વિતરણ અને અંતિમ |
| પૂર્ણ થયેલ એકમ | ઓળખ, દ્રશ્ય સ્થિતિ અને શોધી શકાય તેવા ઘટક પુનરાવર્તનો | એસેમ્બલી નિયંત્રણો અને અંતિમ નિરીક્ષણ |
લીક પરીક્ષણમાં માન્ય સેટઅપનો ઉપયોગ કરવો જોઈએ. કયા ઘટકો ઇન્સ્ટોલ કરેલા છે તે વ્યાખ્યાયિત કરો, પરીક્ષણ માધ્યમ, દબાણ અથવા શૂન્યાવકાશ, સ્થિરીકરણ, અવધિ અને અસ્વીકાર નિયમ. પદ્ધતિ લાગુ ઉત્પાદન પ્રોગ્રામ સાથે મેળ ખાતી હોવી જોઈએ. ઝડપી દુકાન-ફ્લોર ચેક આપમેળે ઔપચારિક પરીક્ષણનું સ્થાન લેતું નથી.
એક મંજૂર એસેમ્બલીને બાઉન્ડ્રી સેમ્પલ તરીકે રાખો. ઇન્ટરફેસ ફોટોગ્રાફ કરો. નમૂના રેકોર્ડ સાથે મોલ્ડેડ રેસીપી, મટિરિયલ લોટ, કેજ રિવિઝન, પેલેટ રિવિઝન, વાલ્વ અને ક્લોઝર ડેટા સ્ટોર કરો.
મશીન FAT ને IBC ડિઝાઇન-પ્રકારની સંપૂર્ણ મંજૂરીથી અલગ કરો
ફેક્ટરી સ્વીકૃતિ પરીક્ષણ સંમત ઉત્પાદન અને શરતો વિરુદ્ધ ઓર્ડર કરેલ મોલ્ડિંગ સેલને સાબિત કરે છે. તે દરેક એસેમ્બલ IBC, ફિલિંગ પદાર્થ અથવા બજાર માટે મંજૂરી આપતું નથી.
આUNECE UN મોડલ રેગ્યુલેશન્સ રેવ. 24વર્તમાન 2025 વૈશ્વિક સંદર્ભ પ્રકાશન છે. તેનું પ્રકરણ 6.5 IBC બાંધકામ અને પરીક્ષણને સંબોધે છે. રાષ્ટ્રીય અને મોડલ નિયમો ચોક્કસ આવૃત્તિ અપનાવી શકે છે અથવા જરૂરિયાતો ઉમેરી શકે છે. માન્યતા યોજનાને સ્થિર કરતાં પહેલાં લાગુ સત્તાધિકારી અને લાયક પરીક્ષણ માર્ગની પુષ્ટિ કરો.
ઓનલાઈન મળેલ એક ડ્રોપ ઊંચાઈથી પ્રારંભ કરશો નહીં. ડિઝાઇનનો પ્રકાર, સામગ્રી, ઇચ્છિત સામગ્રી, પેકિંગ જૂથ, તૈયારી, કન્ડીશનીંગ, બંધ અને સંપૂર્ણ પરીક્ષણ ક્રમ પ્રોગ્રામને અસર કરે છે. સક્ષમ અધિકારી અથવા લાયકાત ધરાવતા લેબોરેટરીએ જરૂરી પુરાવાઓને વ્યાખ્યાયિત કરવા જોઈએ.
મશીન લાયકાત હજુ પણ ઉપયોગી અપસ્ટ્રીમ પુરાવા બનાવવા જોઈએ. સામગ્રીની વિશિષ્ટતાઓ, સ્તરની ગોઠવણી, કુલ અને ચોખ્ખો સમૂહ, દિવાલનો નકશો, પરિમાણો, લીક પરિણામ, રેસીપી અને ઘટક પુનરાવર્તનો રેકોર્ડ કરો. પરીક્ષણ કરેલ લોટમાંથી નમૂનાઓ જાળવી રાખો. આ માહિતી ઉત્પાદન પ્રક્રિયાને પછીના પેકેજ પરીક્ષણ સાથે લિંક કરવામાં મદદ કરે છે.
ત્રણ દસ્તાવેજો અલગ કરો. મશીન FAT રિપોર્ટ બિલ્ડ અને પ્રોસેસ કામગીરીને આવરી લે છે. એસેમ્બલી લાયકાત રિપોર્ટ કેજ, પેલેટ, વાલ્વ અને ક્લોઝર ફિટને આવરી લે છે. નિયમનકારી પરીક્ષણ અહેવાલ લાગુ ડિઝાઇન પ્રકાર આવરી લે છે. દરેક રિપોર્ટમાં તેના અવકાશ અને મર્યાદાઓ જણાવવી જોઈએ.
મંજૂરી પછી ઉત્પાદન નિયંત્રણ ચાલુ રહે છે. માન્ય ગુણવત્તા પ્રણાલી દ્વારા રેઝિન, પિગમેન્ટ, ઇન્હિબિટર, રિગ્રિન્ડ, લેયર રેશિયો, મોલ્ડ, ક્લોઝર, વાલ્વ, કેજ અને પેલેટમાં ફેરફારોનું સંચાલન કરો. એક નાનો ફેરફાર પરીક્ષણ માટે ઉપયોગમાં લેવાતા આધારને અસર કરી શકે છે.
નાની રેગ્યુલેટેડ પેકેજીંગ લાઇન માટે, ધKGB200L/LP કેમિકલ ડ્રમ સેલ માર્ગદર્શિકામશીન પુરાવા અને પેકેજ મંજૂરી વચ્ચે સમાન તફાવત દર્શાવે છે.
છેલ્લા સ્વીકૃત સેલ ગેટ પર આઉટપુટને માપો
વર્તમાન ઉત્પાદન પૃષ્ઠ ઉપયોગી ઉત્પાદન દર પ્રદાન કરતું નથી. તેની ડ્રાય-સાયકલ પંક્તિ દર્શાવે છે150 એલ, તેથી આ લેખ કલાક દીઠ ટુકડાઓનું અનુમાન નથી કરતું. પ્રોજેક્ટને વાસ્તવિક આંતરિક બોટલ અને સંપૂર્ણ સેલના આધારે સ્વીકૃત આઉટપુટ લક્ષ્યની જરૂર છે.
પ્રથમ આઉટપુટ સીમા પસંદ કરો. કલાક દીઠ મોલ્ડેડ આંતરિક બોટલ મોલ્ડિંગ સેલને માપે છે. એસેમ્બલ અને લીક-પરીક્ષણ કરેલ IBC પ્રતિ કલાક મોટી સિસ્ટમને માપે છે. બંને નંબરો ઉપયોગી હોઈ શકે છે, પરંતુ તેઓએ એક લેબલ શેર કરવું જોઈએ નહીં.
સંમત મોલ્ડિંગ નિરીક્ષણ પસાર કરતી આંતરિક બોટલ ÷ અવલોકન કરેલ મિનિટ x 60
એસેમ્બલ કરેલ એકમો જે સંમત અંતિમ ગેટ ÷ અવલોકન કરેલ મિનિટ x 60 પસાર કરે છે
તમામ શરૂઆત, નકાર અને સ્ટોપ્સની ગણતરી કરો. કારણોનું વર્ગીકરણ કરો. એક્સટ્રુઝન રિકવરી, કૂલિંગ, રોબોટ હેન્ડલિંગ, ટ્રીમ, કેજ ઇન્સર્ટેશન, વાલ્વ ઇન્સ્ટોલેશન અને લીક ટેસ્ટિંગ દરેક સેલ રેટ સેટ કરી શકે છે. સૌથી ધીમો સ્થિર દરવાજો ફિનિશ્ડ આઉટપુટ નક્કી કરે છે.
સામગ્રીની માંગમાં ગ્રોસ શોટ માસ અને મોલ્ડિંગ ઇવેન્ટ્સનો ઉપયોગ કરવો જોઈએ. ફિનિશ્ડ આંતરિક બોટલ વજન ટ્રીમ અને સ્ટાર્ટઅપ નુકસાન ચૂકી જાય છે. સ્વીકૃત બોટલ દીઠ કુલ કિલોગ્રામ તેમજ કલાક દીઠ ટુકડાઓની જાણ કરો.
ઊર્જાને સમાન સીમાની જરૂર છે. Kinggle પ્લેટફોર્મ માટે સરેરાશ પાવર સંદર્ભ તરીકે 110 થી 150 kW પ્રકાશિત કરે છે. તે IBC દીઠ kWh નથી. પસંદ કરેલ માપન બિંદુ, ઉત્પાદન સ્થિતિ, ચાલવાની અવધિ અને સ્વીકૃત ગણતરી રેકોર્ડ કરો. આઊર્જા માપન માર્ગદર્શિકાતે ભેદ સમજાવે છે.
પુનઃપ્રાપ્તિ અને ડાઉનસ્ટ્રીમ કતારોને છતી કરવા માટે પૂરતી લાંબી અજમાયશનો ઉપયોગ કરો. ટૂંકા વિસ્ફોટ મશીનની ગતિ બતાવી શકે છે પરંતુ સામગ્રીના પ્રવાહને ચૂકી જાય છે, ઠંડકનું અસંતુલન અથવા પાંજરામાં સંચય થાય છે.
ઉપયોગી ડેશબોર્ડમાં સ્વીકૃત મોલ્ડેડ બોટલ, સ્વીકૃત સંપૂર્ણ IBC, પ્રથમ પાસ ઉપજ, સ્વીકૃત બોટલ દીઠ કુલ કિલોગ્રામ, ટ્રિમ માસ, સરેરાશ ચક્ર, સ્વીકૃત એકમ દીઠ ગણતરી કરેલ ડાઉનટાઇમ અને ઊર્જાનો સમાવેશ થાય છે. સ્વીકૃતિ પ્રોટોકોલમાં દરેક શબ્દને વ્યાખ્યાયિત કરો.
વર્તમાન સામાન્ય ગોઠવણીના ચિત્રની આસપાસના મકાનની યોજના બનાવો
55 t મશીનને ફ્લોર એરિયા કરતાં વધુની જરૂર છે. બિલ્ડિંગને ઇન્સ્ટોલેશન, જાળવણી, સામગ્રીની હિલચાલ અને સલામત ઍક્સેસને સમર્થન આપવું આવશ્યક છે. ઓર્ડર કરેલ પુનરાવર્તન માટે સપ્લાયરની વર્તમાન સામાન્ય ગોઠવણીના ચિત્ર સાથે પ્રારંભ કરો.
સાર્વજનિક કોષ્ટકમાં 9.5 બાય 5.1 બાય 6.5 મીટર મશીનની સૂચિ છે. ઉત્પાદન-પૃષ્ઠ રેખાંકન તેના પોતાના પરિમાણો દર્શાવે છે. જ્યાં સુધી કિંગગલ કન્ફર્મ ન કરે કે કયું ડ્રોઇંગ રિવિઝન અવતરણ સાથે મેળ ખાય છે ત્યાં સુધી ડ્રોઇંગને વિઝ્યુઅલ રેફરન્સ તરીકે માની લો. ફાઉન્ડેશન ડિઝાઇન કરવા માટે વેબ ઇમેજનો ઉપયોગ કરશો નહીં.

ઘાટનો માર્ગ ચિહ્નિત કરો. દરવાજાનું કદ, ફ્લોર ક્ષમતા, ક્રેન હૂકની ઊંચાઈ, લિફ્ટિંગ પોઈન્ટ્સ અને સ્ટોરેજ શામેલ કરો. સ્ક્રુ ખેંચવાની જગ્યા અને એક્યુમ્યુલેટર હેડની ઍક્સેસ બતાવો. એલિવેટેડ સાધનોની આસપાસ સુરક્ષિત સીડી અને પ્લેટફોર્મનો ઉપયોગ ઉમેરો.
સંગ્રહમાંથી દરેક એક્સ્ટ્રુડર સુધી નકશા સામગ્રીનો પ્રવાહ. માસ્ટરબેચ ઉમેરો, રીગ્રીન્ડ કરો, કન્વેયિંગ કરો, ગ્રાઇન્ડીંગ કરો અને ડસ્ટ કંટ્રોલ કરો. મિશ્રિત કચરાથી સ્વચ્છ ટ્રીમને અલગ રાખો. સંપૂર્ણ હોપર અથવા અવરોધિત રીટર્ન લાઇનની સેવા કેવી રીતે કરવામાં આવશે તે બતાવો.
પ્રોજેક્ટ-વિશિષ્ટ ઉપયોગિતા શીટ્સનો ઉપયોગ કરો. પૃષ્ઠ બ્લો એર માટે 0.8 MPa અને 2 m³/મિનિટની સૂચિ આપે છે. તે ઠંડુ પાણી માટે 0.3 MPa અને 120 L/min સૂચવે છે. મશીન પર દબાણ, પીક ફ્લો, રીસીવરો, ટ્રીટમેન્ટ, સપ્લાય ટેમ્પરેચર, રીટર્ન કન્ડીશન અને હીટ રિજેક્શનની યોજના બનાવો.
ઇલેક્ટ્રિકલ ડિઝાઇનને કનેક્ટેડ લોડ, વોલ્ટેજ, ફ્રીક્વન્સી, પ્રોટેક્શન, કેબલ રૂટ અને સહાયક લોડની જરૂર છે. પ્રકાશિત થયેલ 110 થી 150 kW સરેરાશ સંદર્ભ એ કનેક્ટેડ લોડ નથી. કુલ પ્લાન્ટમાં ચિલર, કોમ્પ્રેસર, મટીરીયલ સાધનો, ગ્રાઇન્ડર, એસેમ્બલી અને ટેસ્ટ સ્ટેશનનો સમાવેશ કરો.
Kinggle નો ઉપયોગ કરોઉપયોગિતા જરૂરિયાતો માર્ગદર્શિકાબાઉન્ડ્રી શીટ બનાવવા માટે. લેઆઉટ અને ફાઉન્ડેશન ડ્રોઇંગ સાથે તે શીટને સ્થિર કરો.
ફેક્ટરી સ્વીકૃતિ પરીક્ષણ દ્વારા એક શોધી શકાય તેવા IBC લોટને અનુસરો
મશીન ચાલે તે પહેલાં ઉપયોગી FAT શરૂ થાય છે. આંતરિક બોટલ ડ્રોઇંગ, ઘટકોના પુનરાવર્તનો, રેઝિન, સ્તરનું માળખું, દિવાલનો નકશો, નમૂના યોજના, આઉટપુટ સીમા અને સ્વીકૃતિ મર્યાદાઓ સાથે સંમત થાઓ. સાધનો અને પરીક્ષણ પદ્ધતિઓના નામ આપો.
- ઓર્ડર કરેલ પ્લેટફોર્મની પુષ્ટિ કરો.કોન્ટ્રાક્ટ સામે અંતિમ મોડલ કોડ, એક્સ્ટ્રુડર્સ, એક્યુમ્યુલેટર હેડ, ક્લેમ્પિંગ એરેન્જમેન્ટ, કંટ્રોલર, રોબોટ, બ્લો હાર્ડવેર, ગાર્ડિંગ અને સહાયક તપાસો.
- ઉપયોગિતાઓ અને કેલિબ્રેશનની પુષ્ટિ કરો.પાવર, હવા અને ઠંડકની સ્થિતિ રેકોર્ડ કરો. માપવાના સાધનો અને માપાંકન સ્થિતિની યાદી બનાવો.
- લોડ નિયંત્રિત સામગ્રી.દરેક રેઝિન ગ્રેડ, લોટ, કલર, એડિટિવ અને રીગ્રાઈન્ડ સ્ટ્રીમ રેકોર્ડ કરો. દરેક એક્સ્ટ્રુડર માટે ફીડ રૂટ ચકાસો.
- મોલ્ડિંગ પ્રક્રિયાને સ્થિર કરો.ઔપચારિક દોડ શરૂ થાય તે પહેલાં પુનરાવર્તિત પુનઃપ્રાપ્તિ, ડિસ્ચાર્જ, મોલ્ડ કૂલિંગ, દૂર કરવા અને ટ્રીમ સુધી પહોંચો.
- પ્રારંભિક રેસીપી સ્થિર કરો.તાપમાન, ઝડપ, સ્તર સેટિંગ્સ, પેરિઝન પ્રોફાઇલ, સમય, દબાણ અને ડાઉનસ્ટ્રીમ સેટિંગ્સને એક પુનરાવર્તન હેઠળ સાચવો.
- સંમત ઉત્પાદન વિન્ડો ચલાવો.ગણતરી શરૂ થાય છે, સ્વીકૃત બોટલ, અસ્વીકાર અને દરેક સ્ટોપ. કારણ કોડ ચોક્કસ રાખો.
- મોલ્ડેડ પ્લાનને માપો.નેટ અને ગ્રોસ માસ, ટ્રીમ, વોલ મેપ, ઓપનિંગ્સ, આઉટલેટ, બેઝ, બોડી ભૂમિતિ, દેખાવ અને લીક પરિણામ તપાસો.
- ઉત્પાદન ઘટકો એસેમ્બલ.માન્ય પાંજરા, પેલેટ, ટોપ ક્લોઝર, વાલ્વ અને ગાસ્કેટ્સ ફિટ કરો. ઇન્ટરફેસ ગેજ અને એસેમ્બલી તપાસો પૂર્ણ કરો.
- પુરાવા પેકેજ બંધ કરો.લેબલવાળા નમૂનાઓ જાળવી રાખો, અંતિમ રેસીપીની નિકાસ કરો અને માલિક અને પુનઃપરીક્ષણ પદ્ધતિ સાથે દરેક ખુલ્લા વિચલનને રેકોર્ડ કરો.
ઔપચારિક દોડની શરૂઆત, મધ્ય અને અંતમાંથી નમૂનાઓ પસંદ કરો. સમય અને રેસીપી પુનરાવર્તન સાથે તેમને લેબલ કરો. સેમ્પલ રેકોર્ડ સાથે કેજ, પેલેટ, વાલ્વ અને ક્લોઝર રિવિઝન રાખો.
જ્યારે શક્ય હોય ત્યારે વાસ્તવિક ડાઉનસ્ટ્રીમ સ્ટેશનોનો ઉપયોગ કરો. જ્યારે ઉત્પાદન ટ્રીમ ફિક્સ્ચર આઉટલેટને નુકસાન પહોંચાડે છે ત્યારે હાથથી સુવ્યવસ્થિત નમૂના પસાર થઈ શકે છે. લેબ લિક ટેસ્ટ આયોજિત લાઇન ટેસ્ટર પર કતાર છુપાવી શકે છે.
સામાન્ય FAT હસ્તાક્ષરમાં નિયમનકારી મંજૂરીને મિશ્રિત કરશો નહીં. જો ઔપચારિક પરીક્ષણ જોવા મળે, તો અલગ ટેસ્ટ પ્રોટોકોલ જોડો અને રિપોર્ટ કરો. ડિઝાઇનનો પ્રકાર, નમૂનાની તૈયારી અને સત્તા જણાવો.
મશીન નેમપ્લેટ, ઘાટની ઓળખ અને જાળવી રાખેલા નમૂનાઓનો ફોટોગ્રાફ કરો. રનના અંતે એલાર્મ ઇતિહાસ અને ઉત્પાદન કાઉન્ટર સાચવો. જ્યારે અંતિમ નિરીક્ષણ પસાર થઈ ગયું હોય ત્યારે પણ, બોટલ બદલાતી કોઈપણ મેન્યુઅલ હસ્તક્ષેપને રેકોર્ડ કરો. આ વિગતો સાઇટ ટીમને ઇન્સ્ટોલેશન પછી સ્વીકૃત સ્થિતિનું પુનઃઉત્પાદન કરવામાં મદદ કરે છે.
Kinggleની વેચાણ પ્રક્રિયામાં નિરીક્ષણ અને પરીક્ષણમાં જોડાવા માટેનું આમંત્રણ શામેલ છે. નો ઉપયોગ કરોમશીન FAT માર્ગદર્શિકારેકોર્ડ વ્યાખ્યાયિત કરવા માટે. Kinggle's પર ઉપલબ્ધ સાધનોના ફૂટેજની સમીક્ષા કરોવિડિઓ પૃષ્ઠમુલાકાત પહેલા જેથી ટીમ ધ્યાન કેન્દ્રિત પ્રશ્નો તૈયાર કરી શકે.
એકલા વોલ્યુમને બદલે અવતરણ-તૈયાર IBC પ્રોજેક્ટ ફાઇલ મોકલો
એક વિનંતી કે જે ફક્ત "1000L IBC મશીન" કહે છે તે મહત્વપૂર્ણ કાર્યને અવ્યાખ્યાયિત છોડી દે છે. મંજૂર આંતરિક બોટલ ડ્રોઇંગ અને ફોટા મોકલો. જ્યારે વ્યવહારુ હોય ત્યારે ભૌતિક નમૂના ઉમેરો. નજીવી ક્ષમતા અને ઇચ્છિત સામગ્રી જણાવો.
નેટ મોલ્ડેડ વેઇટ, ગ્રોસ શોટ અંદાજ, ટ્રીમ મેપ અને વોલ-થિકનેસ મેપનો સમાવેશ કરો. દરેક રેઝિન સ્ટ્રીમ, એડિટિવ, કલર અને રિગ્રાઈન્ડ નિયમને નામ આપો. સ્તર ડાયાગ્રામ અને ચકાસણી પદ્ધતિ જોડો.
કેજ, પેલેટ, ટોપ ક્લોઝર, બોટમ વાલ્વ અને ગાસ્કેટ ડ્રોઇંગ ઉમેરો. નિયંત્રિત ઇન્ટરફેસને ચિહ્નિત કરો. મોલ્ડ ટ્રાયલ, FAT અને સાઇટ સ્ટાર્ટઅપ દરમિયાન દરેક ઘટકને સપ્લાય કરનાર રાજ્ય.
તમામ પ્રોડક્ટ ચેકની યાદી બનાવો. પરિમાણો, ગેજ, કન્ડીશનીંગ સમય, લીક પદ્ધતિ અને એસેમ્બલી તપાસનો સમાવેશ કરો. કોઈપણ લાગુ ડિઝાઇન-પ્રકારનો પ્રોગ્રામ, સક્ષમ અધિકારી અથવા પરીક્ષણ પ્રયોગશાળાને ઓળખો. અન્ય માર્કેટમાંથી સામાન્ય પરીક્ષણ સૂચિ પેસ્ટ કરશો નહીં.
યોગ્ય ગેટ પર સ્વીકૃત આઉટપુટ વ્યાખ્યાયિત કરો. આયોજિત શિફ્ટ પેટર્ન અને વાર્ષિક માંગ જણાવો. રોબોટ ટેક-આઉટ, ટ્રિમિંગ, કૂલિંગ સપોર્ટ, કેજ ઇન્સર્ટેશન, ક્લોઝર અને વાલ્વ એસેમ્બલી, લીક ટેસ્ટિંગ, માર્કિંગ અને પેલેટ ફ્લોનું વર્ણન કરો.
ફેક્ટરી વોલ્ટેજ, ફ્રીક્વન્સી, ઉપલબ્ધ હવા અને ઠંડક, આસપાસની સ્થિતિ, ઊંચાઈ, ફ્લોર પ્લાન, ક્રેન ડેટા અને એક્સેસ રૂટ પ્રદાન કરો. અંતિમ સામાન્ય વ્યવસ્થા, ફાઉન્ડેશન લોડ્સ, યુટિલિટી શીટ અને ટ્રાન્સપોર્ટ સ્પ્લિટ માટે પૂછો.
સપ્લાયરના પ્રતિભાવમાં અંતિમ મશીન મોડલ અને પુનરાવર્તનનું નામ હોવું જોઈએ. તેમાં એક્સટ્રુડર અને હેડ આર્કિટેક્ચર, એક્યુમ્યુલેટર બેઝિસ, મોલ્ડ એન્વલપ, ક્લેમ્પ રિવ્યુ, ઓક્સિલરી બાઉન્ડ્રી, સ્વીકૃતિ પ્રોટોકોલ અને ડેટા હેન્ડઓવરનો સમાવેશ થવો જોઈએ.
Kinggle નો ઉપયોગ કરોડાઉનલોડ કેન્દ્રવર્તમાન દસ્તાવેજો માટે. દ્વારા નિયંત્રિત પ્રોજેક્ટ ફાઇલ મોકલોસંપર્ક પૃષ્ઠ. અવતરણ પછી વ્યાપક 1000L લેબલને બદલે વાસ્તવિક IBC પ્રોજેક્ટનો જવાબ આપી શકે છે.
વારંવાર પૂછાતા પ્રશ્નો
આ જવાબો મશીન-પસંદગીના મુદ્દાઓને સંબોધિત કરે છે જે મોટાભાગે અવકાશ, અજમાયશ અથવા ફેક્ટરી યોજનામાં ફેરફાર કરે છે. પ્રકાશિત મોડલ ડેટા પ્રારંભિક સંદર્ભ રહે છે. હસ્તાક્ષરિત તકનીકી કરારએ આદેશિત સિસ્ટમને નિયંત્રિત કરવી જોઈએ.
1000L IBC બ્લો મોલ્ડિંગ મશીન ખરેખર શું બનાવે છે?
તે પ્લાસ્ટીકની અંદરની રીસેપ્ટકલ બનાવે છે, જેને અંદરની બોટલ અથવા લાઇનર પણ કહેવાય છે. સંપૂર્ણ સંયુક્ત IBC માં તેના બાહ્ય પાંજરા અથવા પેકેજિંગ, પેલેટ, ટોપ ક્લોઝર, બોટમ વાલ્વ, ગાસ્કેટ્સ અને અન્ય સેવા અથવા માળખાકીય ભાગોનો પણ સમાવેશ થાય છે.
કિંગગલના 1000L IBC મશીનનો મોડલ નંબર શું છે?
વર્તમાન અંગ્રેજી પૃષ્ઠ અસંગત છે. તેના ઉત્પાદનનો સારાંશ KGB1000L-IBC બતાવે છે, જ્યારે સ્પષ્ટીકરણ કોષ્ટક KGS1000L-IBC બતાવે છે. અવતરણ, રેખાંકનો, નેમપ્લેટ અને માર્ગદર્શિકાઓમાં અંતિમ મોડલ કોડ અને પુનરાવર્તનની પુષ્ટિ કરો.
શું પ્રકાશિત થયેલ 33 કિગ્રા સંચયક મૂલ્યનો અર્થ 33 કિગ્રા તૈયાર બોટલ છે?
નંબર. પેજ PE સંચયક-વજન સંદર્ભ તરીકે 33 કિલો લેબલ કરે છે. ગ્રોસ પેરિઝન માસમાં તૈયાર આંતરિક રીસેપ્ટકલ અને તમામ મોલ્ડેડ ટ્રીમનો સમાવેશ થાય છે. રેઝિન આધાર, અનામત, સ્તર માળખું અને સંપૂર્ણ શૉટ ગણતરીની પુષ્ટિ કરો.
Kinggle 1000L IBC પ્લેટફોર્મનું ઉત્પાદન આઉટપુટ શું છે?
વર્તમાન ડ્રાય-સાયકલ પંક્તિ 150 L દર્શાવે છે, જે ઉપયોગી ઉત્પાદન-દર એકમ નથી. કલાક દીઠ ટુકડાઓ અનુમાન કરશો નહીં. સ્વીકૃત મોલ્ડેડ બોટલ અથવા સ્વીકૃત સંપૂર્ણ IBC પ્રતિ કલાક વ્યાખ્યાયિત કરો અને સંમત ઉત્પાદન અજમાયશ દરમિયાન તે દર સાબિત કરો.
મશીન ટ્રાયલ દરમિયાન પાંજરા અને પૅલેટ શા માટે હાજર હોવા જોઈએ?
બોટલ સંપૂર્ણ એસેમ્બલીની અંદર ફિટ અને કાર્ય કરતી હોવી જોઈએ. ઉત્પાદનના પાંજરા, પેલેટ્સ, ક્લોઝર અને વાલ્વ ઊંચાઈ, આઉટલેટ પોઝિશન, સપોર્ટ, ક્લિયરન્સ અને હેન્ડલિંગમાં ભૂલો દર્શાવે છે જે એક અલગ બોટલની તપાસ ચૂકી શકે છે.
1000L IBC મશીન અવતરણ માટે મારે કઈ માહિતી મોકલવી જોઈએ?
અંદરની બોટલનું ચિત્ર, નમૂના, વજન, દિવાલનો નકશો, સામગ્રી, સ્તરની ડિઝાઇન અને ટ્રીમ અંદાજ મોકલો. કેજ, પેલેટ, ક્લોઝર અને વાલ્વ ડ્રોઇંગ્સ, ટેસ્ટ, આઉટપુટ ટાર્ગેટ, ડાઉનસ્ટ્રીમ સ્કોપ, ફેક્ટરી લેઆઉટ અને ઉપયોગિતા શરતો ઉમેરો.
સંપૂર્ણ IBC ની આસપાસ મશીન દરખાસ્ત બનાવો
Kinggle ને નિયંત્રિત આંતરિક બોટલ ફાઇલ, ઘટક ઇન્ટરફેસ, સામગ્રી અને સ્તર યોજના, આઉટપુટ લક્ષ્ય, પરીક્ષણો અને ફેક્ટરી ઉપયોગિતાઓ મોકલો. એન્જિનિયરિંગ ટીમ પછી 1000L પ્લેટફોર્મ, મોલ્ડ, સહાયક અને સ્વીકૃતિ અવકાશની પુષ્ટિ કરી શકે છે.
1000L IBC મશીન સોલ્યુશનની વિનંતી કરો