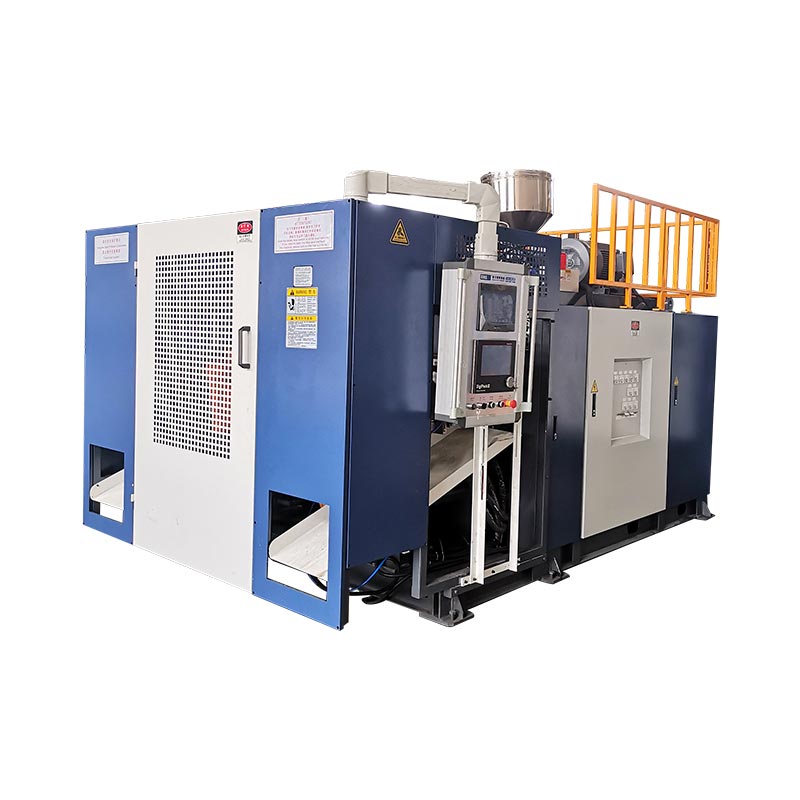
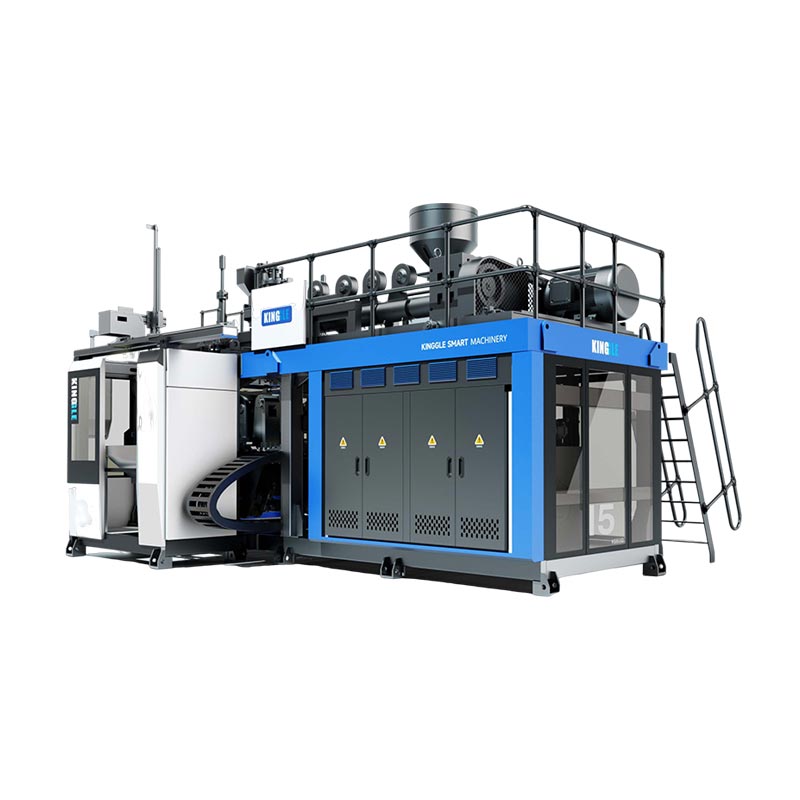
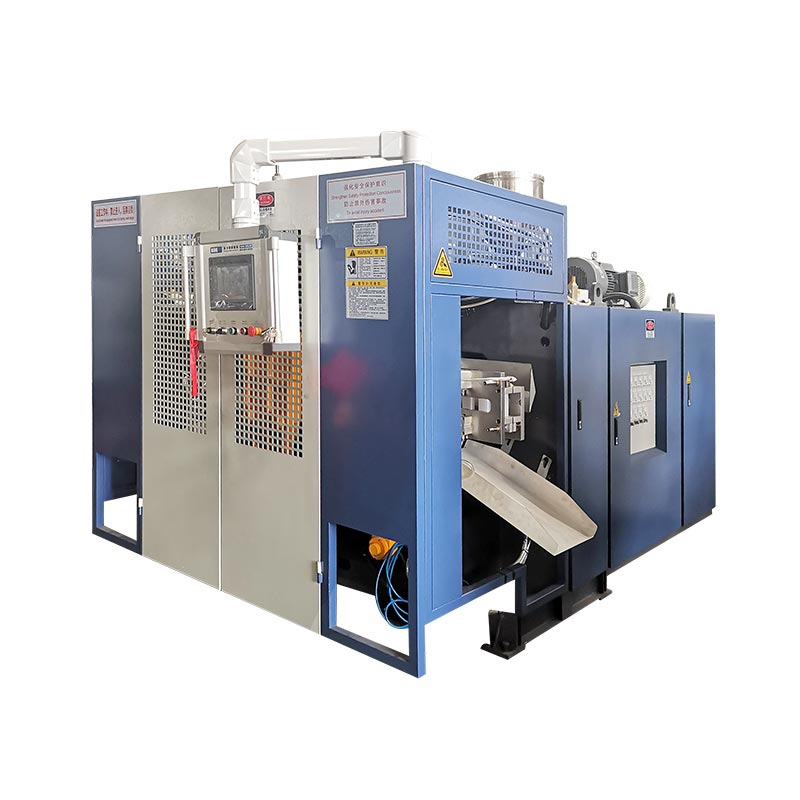
બીજું સ્ટેશન મશીન એક્સટ્રુઝન, કૂલિંગ અને મોલ્ડ-હેન્ડલિંગ સમયનો ઉપયોગ કેવી રીતે કરે છે તે બદલાય છે. તે આપોઆપ વેચી શકાય તેવું આઉટપુટ બમણું કરતું નથી, બોટલ દીઠ ઉર્જા ઓછી કરતું નથી અથવા મોટું ઉત્પાદન બનાવતું નથી. ત્રણ જોડી કિંગગલ મશીન માપો બતાવે છે કે વાસ્તવિક તફાવતો ક્યાં દેખાય છે.

વાસ્તવિકસિંગલ વિ ડબલ સ્ટેશન બ્લો મોલ્ડિંગ મશીનતેથી સરખામણી એ સંપૂર્ણ કોષ અભ્યાસ છે, કેરેજ કાઉન્ટ નથી. નિર્ણયમાં બોટલ, ઉત્પાદન શેડ્યૂલ, ગ્રોસ મેલ્ટ ડિમાન્ડ, બે-સ્ટેશન સિક્વન્સ અને સ્વીકૃત-ભાગની જરૂરિયાતને જોડવી આવશ્યક છે.
એક સ્ટેશન અને બે વચ્ચે શું ફેરફાર થાય છે?
સિંગલ-સ્ટેશનમાં સતત એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીનમાં, એક મોલ્ડ-એન્ડ-ક્લેમ્પ પોઝિશન પેરિઝનને પકડે છે, ભાગ બનાવે છે, તેને ઠંડુ કરે છે અને તેને મુક્ત કરે છે. આગલી મોલ્ડિંગ ઇવેન્ટ તે એક સ્ટેશનના ક્રમની આસપાસ ફિટ હોવી જોઈએ.
ડબલ-સ્ટેશન—અથવા ટ્વીન-સ્ટેશન—એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન શેર્ડ એક્સટ્રુઝન સિસ્ટમની આસપાસ બે મોલ્ડ પોઝિશનને વૈકલ્પિક કરે છે. એક સ્ટેશન ફૂંકાતા, ઠંડક અથવા આંશિક દૂર કરવાના પગલામાં હોઈ શકે છે જ્યારે બીજું આગામી પેરિઝનને પકડવાની તૈયારી કરે છે. તેથી જ કેટલાક બજારોમાં ડબલ-સ્ટેશન સાધનોને ડબલ-સાઇડ અથવા શટલ બ્લો મોલ્ડિંગ મશીન તરીકે પણ વર્ણવવામાં આવે છે.
આ સરળ ક્રમ તક સમજાવે છે, અંતિમ ઉત્પાદન દર નહીં. સ્ટેશન ટ્રાવેલ, પેરિઝન ફોર્મેશન, મોલ્ડ ક્લોઝ, બ્લોઇંગ, એક્ઝોસ્ટ, કૂલિંગ, ઇજેક્શન, ટ્રિમિંગ અને ડાઉનસ્ટ્રીમ ટ્રાન્સફર હજુ પણ એકસાથે ફિટ થવાનું છે. સ્વતંત્ર શટલ-મશીન સાહિત્ય પણ સિંગલ- અને મલ્ટી-પેરિઝન ડાઇ હેડથી અલગ-અલગ- અને ડબલ-સાઇડ રૂપરેખાંકનોની યાદી આપે છે, જે મજબૂત બનાવે છે કે આ વિવિધ સાધનોની પસંદગીઓ છે.
સ્ટેશન કાઉન્ટ, હેડ કાઉન્ટ, કેવિટી કાઉન્ટ અને લેયર કાઉન્ટને ગૂંચવશો નહીં
ઘણી અવતરણ ભૂલો શરૂ થાય છે કારણ કે "ડબલ" શું બમણું છે તે કહ્યા વિના વપરાય છે. ડબલ-સ્ટેશન મશીન એ ડબલ-હેડ મશીન, બે-કેવિટી મોલ્ડ અથવા બે-લેયર લાઇન જરૂરી નથી.
| મુદત | તે શું ગણે છે | તે શું બદલે છે | સપ્લાયર માટે પ્રશ્ન |
|---|---|---|---|
| સિંગલ અથવા ડબલ સ્ટેશન | મોલ્ડ-અને-ક્લેમ્પ પોઝિશન્સ જે ક્રમમાં કામ કરે છે | મશીન ક્રમ, મોલ્ડ-સેટ જરૂરિયાત, આઉટપુટ સંભવિત, ફૂટપ્રિન્ટ અને હેન્ડલિંગ | આ મશીન પર કેટલા સંપૂર્ણ મોલ્ડ સ્ટેશનો વૈકલ્પિક છે? |
| સિંગલ અથવા મલ્ટિ-હેડ ડાઇ | પેરિસન્સ એક મોલ્ડિંગ ઇવેન્ટમાં બહાર કાઢ્યા | કેટલી મોલ્ડ કેવિટીને એકસાથે ખવડાવી શકાય છે અને જરૂરી આઉટલેટ પિચ | કેટલા આઉટલેટ્સ શામેલ છે અને તેમના કેન્દ્રનું અંતર શું છે? |
| સિંગલ અથવા મલ્ટિ-કેવિટી મોલ્ડ | ભાગો બંધ એક બીબામાં રચના કરી હતી | મોલ્ડિંગ ઇવેન્ટ દીઠ ભાગો, ઘાટનું કદ, કૂલિંગ બેલેન્સ અને ટ્રિમિંગ | એક મોલ્ડ ઇવેન્ટમાં કેટલા વેચાણપાત્ર ભાગો ઉત્પન્ન કરવા જોઈએ? |
| સિંગલ અથવા મલ્ટિલેયર | ભાગ દિવાલમાં સામગ્રી સ્તરો | એક્સ્ટ્રુડર્સ, ડાઇ-હેડ આર્કિટેક્ચર, મટિરિયલ હેન્ડલિંગ અને પ્રોસેસ કંટ્રોલ | અવતરણમાં કઈ સામગ્રી અને સ્તરનું માળખું શામેલ છે? |
આR&B સતત એક્સ્ટ્રુઝન શટલ ડેટા શીટ, ઉદાહરણ તરીકે, એક- અથવા બે-સ્ટેશન ક્લેમ્પ રૂપરેખાંકનથી અલગ-અલગ- અને મલ્ટી-પેરિઝન ડાઇ હેડ્સની યાદી આપે છે. મલ્ટિ-પેરિઝન ટૂલિંગ એ એક આઉટપુટ લિવર છે; બીજું મોલ્ડ સ્ટેશન બીજું છે. દરખાસ્ત લીવરનો ઉપયોગ કરી શકે છે અથવા બંનેને જોડી શકે છે, તેથી અવતરણ દરેકને અલગથી ઓળખવા જોઈએ.
પરિભાષા પણ પ્રદેશ પ્રમાણે બદલાય છે. ખરીદદારો એ માટે શોધ કરી શકે છેડબલ સ્ટેશન બ્લો મોલ્ડિંગ મશીન, ટ્વીન સ્ટેશન બ્લો મોલ્ડિંગ મશીન, ટુ-સ્ટેશન બોટલ બ્લોઇંગ મશીનઅથવાડબલ-સાઇડ શટલ બ્લો મોલ્ડર. ફક્ત નામ દ્વારા પસંદ કરવાને બદલે ભૌતિક ક્રમની પુષ્ટિ કરો.
મૂળ સરખામણી: ત્રણ જોડી કિંગગલ મશીન માપો
નીચેના વિશ્લેષણ છ વર્તમાન કિંગગલ ઉત્પાદન પૃષ્ઠો પર પ્રકાશિત સ્પષ્ટીકરણોનો ઉપયોગ કરે છે. દરેક જોડી સમાન નજીવી મહત્તમ કન્ટેનર ક્ષમતા ધરાવે છે, જે સ્ટેશન તફાવતને જોવામાં સરળ બનાવે છે. આંકડા સૂચિ સંદર્ભો છે, દરેક બોટલ, રેઝિન, ડાઇ હેડ અથવા વિકલ્પ પેકેજ માટે ઉત્પાદન ગેરંટી નથી.
| ક્ષમતા અને મોડેલ | સ્ટેશનો | પ્રકાશિત આઉટપુટ લેબલ | HDPE ગલન ક્ષમતા | મશીનના પરિમાણો (L×W×H) | સાદું L×W પરબિડીયું* | વજન | ક્લેમ્પિંગ ફોર્સ |
|---|---|---|---|---|---|---|---|
| 2 એલKGB2L | સિંગલ | 600 pcs/h શુષ્ક ચક્ર | 30 કિગ્રા/ક | 3.1 × 1.7 × 2.5 મી | 5.3 m² | 2.5 ટી | 40 kN |
| 2 એલKGB2D | ડબલ | 600 × 2 pcs/h શુષ્ક ચક્ર | 55 કિગ્રા/ક | 3.1 × 2.2 × 2.5 મી | 6.8 m² | 4.5 ટી | 40 kN |
| 5 એલKGB5L | સિંગલ | 500 pcs/h શુષ્ક ચક્ર | 55 કિગ્રા/ક | 3.1 × 2.2 × 2.5 મી | 6.8 m² | 3.0 ટી | 65 kN |
| 5 એલKGB5D | ડબલ | 500 × 2 pcs/h શુષ્ક ચક્ર | 80 કિગ્રા/ક | 3.2 × 2.2 × 2.5 મી | 7.0 m² | 5.2 ટી | 65 kN |
| 15 એલKGB15L | સિંગલ | 450 pcs/h શુષ્ક ચક્ર | 100 કિગ્રા/ક | 4.5 × 2.2 × 2.8 મી | 9.9 m² | 7.5 ટી | 165 kN |
| 15 એલKGB15D | ડબલ | 450 × 2 pcs/h શુષ્ક ચક્ર | 120 કિગ્રા/ક | 4.8 × 2.9 × 2.8 મી | 13.9 m² | 12.5 ટી | 165 kN |

જોડી કરેલ ડેટા શું દર્શાવે છે
1. સ્ટેશનની ગણતરી મહત્તમ ભાગના કદને વ્યાખ્યાયિત કરતી નથી
દરેક કિંગગલ જોડીની અંદર, નજીવા પાત્રની ક્ષમતા અને પ્રકાશિત ક્લેમ્પિંગ બળ સમાન રહે છે: 2L અને 40 kN, 5L અને 65 kN, અથવા 15L અને 165 kN. બીજું સ્ટેશન ઉત્પાદન ક્રમમાં ફેરફાર કરે છે; તે 5L પ્લેટફોર્મને 15L પ્લેટફોર્મમાં ફેરવતું નથી.
મશીનની પસંદગી દરમિયાન આ તફાવત મહત્વપૂર્ણ છે. ભાગનું પ્રમાણ, અંદાજિત વિસ્તાર, ઘાટના પરિમાણો અને જરૂરી ક્લેમ્પ હજુ પણ પ્લેટફોર્મ પર ફિટ થવાના છે. કીંગલ્સબ્લો મોલ્ડિંગ મશીન પસંદગી માર્ગદર્શિકાસ્ટેશન ગણતરી પસંદ કરતા પહેલા કન્ટેનરથી શરૂ થાય છે.
2. ડબલ-સ્ટેશન જોડીઓ મેલ્ટ ક્ષમતા ઉમેરે છે, પરંતુ એક નિશ્ચિત ગુણોત્તર દ્વારા નહીં
પ્રકાશિત HDPE ગલન ક્ષમતા 2L જોડીમાં 30 થી 55 kg/h, 5L જોડીમાં 55 થી 80 kg/h અને 15L જોડીમાં 100 થી 120 kg/h સુધી વધે છે. તે વધારો સમાન નથી અને તેને સાર્વત્રિક "ડબલ સ્ટેશન ગુણક" માં રૂપાંતરિત કરવું જોઈએ નહીં.
આ ડેટામાં સૌથી મહત્વપૂર્ણ ક્ષમતા પાઠ છે. બે સ્ટેશનો મોલ્ડિંગની વધુ તકો ઊભી કરી શકે છે, પરંતુ એક્સ્ટ્રુડરને હજુ પણ ગ્રોસ પેરિઝન માસ પૂરો પાડવાનો રહે છે. ભારે બોટલ, વધુ ફ્લેશ, વધુ ડાઇ આઉટલેટ્સ અથવા ટૂંકા ઇવેન્ટ અંતરાલ ઓગળવાની માંગમાં વધારો કરે છે. જ્યારે એક્સટ્રુઝન અડચણ બની જાય છે, ત્યારે સ્ટેશનની ઉપલબ્ધતા ઉમેરવાથી તે હલ થઈ શકતું નથી.
3. વજન અને ઇન્સ્ટોલેશન પરબિડીયું કદ દ્વારા અલગ રીતે વધે છે
સિંગલમાંથી ડબલ મોડલ તરફ જવાથી પ્રકાશિત મશીનનું વજન 2L પર 2.5 થી 4.5 ટન, 5L પર 3.0 થી 5.2 ટન અને 15L પર 7.5 થી 12.5 ટન સુધી વધે છે. ગણતરી કરેલ L×W મશીન પરબિડીયું અનુક્રમે 5.3 થી 6.8 m², 6.8 થી 7.0 m² અને 9.9 થી 13.9 m² સુધી બદલાય છે.
ફ્લોર વિસ્તાર તેથી "લગભગ સમાન" અથવા "બમણા મોટા" તરીકે સુરક્ષિત રીતે વર્ણવવામાં આવતો નથી. પરિણામ પ્લેટફોર્મ પર આધાર રાખે છે. ન તો મશીન-પરબિડીયું ગણતરી ફેક્ટરી લેઆઉટ છે: સેવાની ઍક્સેસ, સામગ્રીનો પુરવઠો, કૂલિંગ મેનીફોલ્ડ્સ, કંટ્રોલ કેબિનેટ્સ, પાર્ટ ડિસ્ચાર્જ અને મોલ્ડ હેન્ડલિંગ માટે હજુ પણ જગ્યાની જરૂર છે. Kinggle નો ઉપયોગ કરોપાવર, હવા, પાણી અને લેઆઉટ માર્ગદર્શિકાસાઇટ પ્લાન ફ્રીઝ કરતા પહેલા.
4. ડ્રાય-સાયકલ લેબલ એ સરખામણી સિગ્નલ છે, ડિલિવરીનું વચન નથી
ડ્રાય સાયકલ ફિનિશ્ડ પાર્ટની પ્રોડક્શન શરતો સાબિત કર્યા વિના મશીનની હિલચાલને રેકોર્ડ કરે છે. વાસ્તવિક આઉટપુટમાં પેરિઝન રચના, ફટકો અને એક્ઝોસ્ટ સમય, ઠંડક, ઇજેક્શન, ટ્રીમિંગ, ગુણવત્તા નુકશાન અને આયોજિત સ્ટોપ્સનો સમાવેશ થાય છે. જાડા 15L જેરીકેન અને હળવા 500ml બોટલને સમાન આઉટપુટ અસાઇન કરી શકાતું નથી કારણ કે તેઓ સમાન સ્ટેશનની ગણતરી સાથે મશીન પર ચાલે છે.
મોલ્ડિંગ ઇવેન્ટ્સ અને માસ બેલેન્સમાંથી આઉટપુટની ગણતરી કરો
ઉત્પાદન સાથે શરૂ કરો અને પાછળ કામ કરો. કેટલોગ નંબરને શિફ્ટ કલાક દ્વારા ગુણાકાર કરીને પ્રારંભ કરશો નહીં.
પગલું 1: જરૂરી સારા આઉટપુટને વ્યાખ્યાયિત કરો
સુનિશ્ચિત ઉત્પાદન કલાકો, આયોજિત ચેન્જઓવર અને પ્લાન્ટની પોતાની ઉપલબ્ધતા ધારણાઓનો ઉપયોગ કરીને પુષ્ટિ થયેલ માંગને કલાક દીઠ સારા ભાગોમાં રૂપાંતરિત કરો. માંગના દૃશ્યોને અલગ રાખો-આધાર, મોસમી શિખર અને ભાવિ વૃદ્ધિ-જેથી એક આશાવાદી લક્ષ્યની અંદર છુપાઈને બદલે વધારાની ક્ષમતા દેખાય છે.
પગલું 2: એક સંપૂર્ણ મોલ્ડિંગ ઇવેન્ટને માપો
પ્રસ્તાવિત મોલ્ડ માટે, પેરિસોન્સની સંખ્યા, રચાયેલા ભાગો, કુલ પેરિઝન માસ, ફિનિશ્ડ-પાર્ટ માસ, ફ્લેશ/રિગ્રિન્ડ રૂટ, સ્થિર ઘટના અંતરાલ અને સ્વીકૃત ગુણવત્તા પરિણામ રેકોર્ડ કરો. મોલ્ડિંગ ઇવેન્ટનો અર્થ છે કે એક ઘાટ પેરિઝન સામગ્રીને કબજે કરે છે અને તેના ભાગોનો સમૂહ બનાવે છે.
સારા ભાગો/h = મોલ્ડિંગ ઇવેન્ટ્સ/h × ભાગ દીઠ ઇવેન્ટ × સ્વીકૃત અપૂર્ણાંક
ગ્રોસ મેલ્ટ ડિમાન્ડ (kg/h) = મોલ્ડિંગ ઇવેન્ટ્સ/h × ઘટના દીઠ કુલ પેરિઝન માસ (કિલો)
સ્વીકૃત અપૂર્ણાંક સંમત ટ્રાયલ અથવા પ્રામાણિક છોડની ધારણામાંથી આવવો જોઈએ. ગ્રોસ પેરિઝન માસમાં તે સામગ્રીનો સમાવેશ થાય છે જે મોલ્ડિંગ ઇવેન્ટમાં પ્રવેશે છે, માત્ર તૈયાર બોટલ જ નહીં. જો ફ્લેશ ફરી ગ્રાઉન્ડ હોય, તો તેનું હેન્ડલિંગ અને પુનઃપ્રસાર હજુ પણ લાઇનને અસર કરે છે.
પગલું 3: અવરોધોને એક લાઇન તરીકે પરીક્ષણ કરો
વાસ્તવિક સામગ્રી હેઠળ સૂચિત એક્સ્ટ્રુડર સાથે ગ્રોસ મેલ્ટ માંગની તુલના કરો. પછી મોલ્ડ કૂલિંગ, બ્લો એર, પાર્ટ રિમૂવલ, ટ્રિમિંગ, લીક ટેસ્ટિંગ, કન્વેયિંગ, પેકિંગ અને ગ્રાઇન્ડરની ક્ષમતાની પુષ્ટિ કરો. સૌથી નીચો ટકાઉ સ્ટેજ લાઇન આઉટપુટ સેટ કરે છે.
વ્યાપક સતત-મશીન આઉટપુટ તર્ક માટે, જુઓ Kinggle'sસતત ફટકો મોલ્ડિંગ મશીન માર્ગદર્શિકા. જો સ્પીડ ટ્રાયલ દરમિયાન ભાગનું વજન અથવા દિવાલ વિતરણ બદલાય છે, તો તેનો ઉપયોગ કરોપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાઅને દરેક શરત પર સમાન દિવાલ સ્થાનો ચકાસો.
કયું રૂપરેખાંકન ઉત્પાદન યોજનાને બંધબેસે છે?
સિંગલ સ્ટેશન સામાન્ય રીતે ક્લીનર શોર્ટલિસ્ટ હોય છે જ્યારે...
- ચકાસાયેલ માંગ સ્વીકાર્ય ઓપરેટિંગ માર્જિન સાથે એક મોલ્ડ સ્ટેશનને બંધબેસે છે;
- ઉત્પાદનમાં ફેરફાર વારંવાર થાય છે અથવા ઉત્પાદન રન ટૂંકા હોય છે;
- બજેટ, જાળવણી અથવા માન્યતાના કારણોસર એક મોલ્ડ સેટ પસંદ કરવામાં આવે છે;
- ભાગ, ઘાટ અથવા દૂર કરવાની પદ્ધતિ વૈકલ્પિક લેઆઉટને ઓછી વ્યવહારુ બનાવે છે;
- ફેક્ટરી જગ્યા, લિફ્ટિંગ એક્સેસ અથવા ડાઉનસ્ટ્રીમ ઓટોમેશન મર્યાદિત છે;
- પ્રોજેક્ટ એવા બજારમાં પ્રવેશી રહ્યો છે જ્યાં માંગ હજુ સાબિત થઈ નથી.
ડબલ સ્ટેશન સંપૂર્ણ લાઇન અભ્યાસને પાત્ર છે જ્યારે…
- સ્થિર પુનરાવર્તિત માંગ વાસ્તવિક સિંગલ-સ્ટેશન આઉટપુટ કરતાં વધી જાય છે;
- બે મેળ ખાતા મોલ્ડ સ્ટેશનો પુનરાવર્તિત પ્રક્રિયા ચલાવી શકે છે;
- એક્સ્ટ્રુડર અને ડાઇ હેડ જરૂરી ગ્રોસ મેલ્ટ રેટ સપ્લાય કરી શકે છે;
- ઠંડક વૈકલ્પિક મોલ્ડ વર્ક માટે ઉપયોગી સમય છોડે છે;
- આનુષંગિક બાબતો, પરીક્ષણ અને સામગ્રીનું સંચાલન વધેલા પ્રવાહને સ્વીકારી શકે છે;
- વધારાના મોલ્ડ, મશીન અને યુટિલિટી સ્કોપમાં ડિફેન્સિબલ બિઝનેસ કેસ છે.
કોઈપણ સૂચિ ઉત્પાદન અજમાયશને બદલે નથી. તે સામાન્ય પ્રાપ્તિની ભૂલને અટકાવે છે: બીજા સ્ટેશનને એકલ આઉટપુટ સહાયક તરીકે ગણવામાં આવે છે. તે એક સિસ્ટમ નિર્ણય છે જે ફેક્ટરી દ્વારા ટૂલિંગ, નિયંત્રણો, કમિશનિંગ અને ભાગોના પ્રવાહમાં ફેરફાર કરે છે.
ઉપયોગિતાઓ અને ડાઉનસ્ટ્રીમ સાધનો સ્ટેશન લાભને ભૂંસી શકે છે
ડબલ-સ્ટેશન લાઇન મોલ્ડ-કૂલિંગ સિસ્ટમમાં વધુ ગરમી મોકલી શકે છે અને મોલ્ડિંગની ઘટનાઓ એકબીજાની નજીક બનાવી શકે છે. સંકુચિત હવાએ દબાણ પકડી રાખવું અને પ્રવાહ પહોંચાડવો પડે છે જ્યારે રેખા તેની માંગ કરે છે, માત્ર નિષ્ક્રિય સ્થિતિમાં જ નહીં. ઠંડકનું પાણી સ્થિર પરિસ્થિતિઓ સાથે બંને મોલ્ડ સર્કિટ સુધી પહોંચવું જોઈએ. વિદ્યુત વિતરણ, હાઇડ્રોલિક કૂલિંગ અને કેબિનેટ પર્યાવરણ અંતિમ બિલ્ડ સાથે મેળ ખાતું હોવું જોઈએ.
સરખામણી કોષ્ટકમાંથી છોડની સેવાઓની ગણતરી કરશો નહીં. કેટલાક વર્તમાન કિંગગલ વેબ સ્પષ્ટીકરણો અસંગત એકમ ટાઇપોગ્રાફીનો ઉપયોગ કરે છે, અને સરેરાશ ઊર્જા આંકડાઓ સમાન ઉત્પાદન પરીક્ષણનું વર્ણન કરતા નથી. ઓર્ડર કરેલ રૂપરેખાંકન માટે પ્રોજેક્ટ-વિશિષ્ટ ઉપયોગિતા શીટ, ઇલેક્ટ્રિકલ ડ્રોઇંગ અને સામાન્ય ગોઠવણી ડ્રોઇંગની વિનંતી કરો.
મોલ્ડ ખોલ્યા પછી દરેક પ્રક્રિયા તપાસો
- શું ટેક-આઉટ સાધનો વૈકલ્પિક સ્ટેશનોમાંથી ભાગો મેળવી શકે છે?
- શું ટ્રિમિંગ વાસ્તવિક ફ્લેશ અને નેક/બોટમ ભૂમિતિને હેન્ડલ કરી શકે છે?
- શું લીક ટેસ્ટર જરૂરી રેખા દરે દરેક પોલાણની તપાસ કરી શકે છે?
- શું કન્વેયર્સ અથડામણ, સંચય અને ભાગ વિકૃતિ અટકાવી શકે છે?
- શું ગ્રાઇન્ડર અને બ્લેન્ડર રીગ્રિન્ડ પ્રમાણને અસ્થિર કર્યા વિના ફ્લેશને હેન્ડલ કરી શકે છે?
- શું ઓપરેટરો માન્ય નિરીક્ષણ અને પરિવર્તનના કામ માટે બંને સ્ટેશનો પર સુરક્ષિત રીતે પહોંચી શકે છે?
જો ઝડપી દોડવાથી દિવાલની અસ્થિર જાડાઈ, ફ્લેશ, કૂલિંગ વિકૃતિ અથવા પુનરાવર્તિત એલાર્મ્સ સર્જાય છે, તો કનેક્ટ કરોનિવારક જાળવણી રેકોર્ડકીંગલ્સ સાથેHMI મુશ્કેલીનિવારણ પદ્ધતિરેસીપી ફેરફારો સાથે ભૌતિક અવરોધ છુપાવતા પહેલા.

કુલ ઇન્સ્ટોલ કરેલ કિંમતની તુલના કરો, એકલા મશીનની કિંમતની નહીં
પ્લાસ્ટિકની બોટલ બનાવવાના મશીનની કિંમત શોધી રહેલા ખરીદનારને બે અવતરણ પ્રાપ્ત થઈ શકે છે જે સમકક્ષ નથી. તેમાં બીજા મોલ્ડ સેટ, ટેક-આઉટ અને લીક ટેસ્ટીંગનો સમાવેશ થઈ શકે છે; અન્ય માત્ર આધાર મોલ્ડિંગ મશીન બતાવી શકે છે. તેથી નીચી હેડલાઇન કિંમત ઓછા સંપૂર્ણ ઉત્પાદન કોષનું વર્ણન કરી શકે છે.
| ખર્ચ સ્તર | સિંગલ-સ્ટેશનનો પ્રશ્ન | ડબલ-સ્ટેશન પ્રશ્ન |
|---|---|---|
| મશીન પ્લેટફોર્મ | કયા એક્સ્ટ્રુડર, ક્લેમ્પ, કંટ્રોલ્સ અને સ્ટાન્ડર્ડ સહાયકનો સમાવેશ થાય છે? | કયા વધારાના કેરેજ, ક્લેમ્પ, બ્લો અને કંટ્રોલ સાધનોનો સમાવેશ થાય છે? |
| મોલ્ડ અને ડાઇ હેડ | શું એક સંપૂર્ણ મોલ્ડ અને યોગ્ય ડાઇ આઉટલેટ પેકેજ શામેલ છે? | શું બે મેળ ખાતા મોલ્ડ સ્ટેશનનો સમાવેશ કરવામાં આવ્યો છે અને શું હેડ કાઉન્ટ અને આઉટલેટ પિચ ટૂલ પ્લાન માટે સમાન છે? |
| ફેક્ટરી સેવાઓ | કયા પાવર, હવા, પાણી અને ફ્લોર/લોડિંગ કામની જરૂર છે? | શું હાલની સેવાઓ એક સાથે ફેક્ટરી માંગ હેઠળ ઝડપી ઘટના ક્રમને સમર્થન આપી શકે છે? |
| ડાઉનસ્ટ્રીમ સેલ | કયા ટેક-આઉટ, ટ્રિમિંગ, ટેસ્ટિંગ, કન્વેયિંગ અને ગ્રાઇન્ડિંગ સ્ટેપ્સ મેન્યુઅલ કે ઓટોમેટિક છે? | શું દરેક ડાઉનસ્ટ્રીમ સ્ટેજ વૈકલ્પિક સ્ટેશનોના ભાગોને સંચય વિના સ્વીકારી શકે છે? |
| ફેરફાર અને માન્યતા | ખરીદનારની પ્રક્રિયા હેઠળ એક ઘાટ અને રેસીપીમાં કેટલો સમય લાગે છે? | ઉત્પાદન બદલાવ પછી બે સ્ટેશનો કેવી રીતે સંરેખિત, લાયક અને પુનઃસ્થાપિત થાય છે? |
| સંચાલન જોખમ | જો સિંગલ મોલ્ડ સ્ટેશન બંધ થઈ જાય તો શું આઉટપુટ ખોવાઈ જાય છે? | શું ક્યાં તો સ્ટેશનને સુરક્ષિત રીતે અલગ કરી શકાય છે અને શેર કરેલ એક્સટ્રુઝન ક્રમનું શું થાય છે? |
ઉપયોગી આર્થિક સરખામણી બંને બાજુએ સમાન પ્રોજેક્ટ સીમાનો ઉપયોગ કરે છે. મોલ્ડિંગ મશીન, મોલ્ડ, ડાઇ હેડ, સહાયક, ઇન્સ્ટોલેશન, કમિશનિંગ, તાલીમ અને ફેક્ટરી ફેરફારોનો સમાવેશ કરો. પછી ખરીદદારની પોતાની ઓપરેટિંગ ધારણાઓનો ઉપયોગ કરીને શ્રમ, ઉપયોગિતાઓ, આયોજિત જાળવણી, પરિવર્તન નુકશાન, ગુણવત્તા નુકશાન અને ડાઉનટાઇમનો અંદાજ કાઢો.
સારા ભાગ દીઠ કિંમત = તુલનાત્મક સમયગાળાની કુલ કિંમત ÷ સમાન સમયગાળા દરમિયાન ઉત્પાદિત સ્વીકૃત ભાગો
અંશ અને છેદ એ જ સમયની વિન્ડો અને અવકાશનો ઉપયોગ કરવો જોઈએ. સિંગલ-સ્ટેશન ડ્રાય-સાઇકલ આઉટપુટની ઉપર ડબલ-સ્ટેશન કેપિટલ ફિગર ન મૂકશો, અથવા બેઝ સિંગલ મશીન સાથે સ્વચાલિત ડબલ લાઇનની તુલના કરશો નહીં જે ટ્રિમિંગ અને પરીક્ષણને બાકાત રાખે છે. જો માંગ ઉમેરાયેલ આઉટપુટનો ઉપયોગ કરી શકતી નથી, તો નિષ્ક્રિય ક્ષમતા ખર્ચ રહે છે. જો માંગ સિંગલ-સ્ટેશનની ક્ષમતા કરતાં વધી જાય, તો ચૂકી ગયેલ ઉત્પાદન અને ઓવરટાઇમ પણ ખર્ચ છે.
કિંમત હજુ પણ માન્ય ખરીદી અવરોધ છે, પરંતુ તે ટેકનિકલ ફિટ પછી સંબંધિત છે. કિંગગલને દરેક સમાવિષ્ટ ઘટક અને દરેક ખરીદનાર દ્વારા સપ્લાય કરેલ આઇટમને ઓળખવા માટે કહો જેથી અવતરણની તુલના લાઇન દ્વારા કરી શકાય.
વધુ સારી RFQ ગેરેંટીવાળી શરતોને કેટલોગ સંદર્ભોથી અલગ કરે છે
દરેક સપ્લાયરને સમાન ઇનપુટ શીટ મોકલો. નહિંતર, બે અવતરણો વિવિધ ધારણાઓનો ઉપયોગ કરી શકે છે અને હજુ પણ તુલનાત્મક દેખાશે.
| RFQ ક્ષેત્ર | જરૂરી ઇનપુટ | તે સ્ટેશનનો નિર્ણય કેમ બદલે છે |
|---|---|---|
| ભાગ | ડ્રોઇંગ અથવા સેમ્પલ, મહત્તમ પરિમાણો, ગરદન/ફિનિશ, હેન્ડલ, પાર્ટિંગ લાઇન અને ટ્રિમિંગ જરૂરિયાત | મોલ્ડ ફિટ, મૂવમેન્ટ અને ડાઉનસ્ટ્રીમ વર્ક વ્યાખ્યાયિત કરે છે |
| સામગ્રી | ચોક્કસ રેઝિન ગ્રેડ, રંગ, ઉમેરણો, રીગ્રિન્ડ/પીસીઆર પ્લાન અને સપ્લાયર ડેટા | મેલ્ટ વર્તન, ગ્રોસ થ્રુપુટ અને ઠંડકમાં ફેરફાર |
| માસ અને દિવાલ | સમાપ્ત વજન, એકંદર પેરિઝન/ફ્લેશ અંદાજ, જટિલ દિવાલ સ્થાનો અને સહનશીલતા | ચક્ર લક્ષ્યોને મેલ્ટ માંગ અને ગુણવત્તા પુરાવામાં ફેરવે છે |
| માંગ | કલાક દીઠ સારા ભાગો, પાળી, વર્ષ અને પીક સીઝન; SKU/ચેન્જઓવર પ્લાન | બીજા સ્ટેશનને ઉત્પાદક રીતે લોડ કરી શકાય છે કે કેમ તે બતાવે છે |
| ટૂલિંગ | સ્ટેશનની ગણતરી, ડાઇ આઉટલેટ્સ, પોલાણ, કેન્દ્રનું અંતર, મોલ્ડ સેટ અને કૂલિંગ લેઆઉટ | "ડબલ સ્ટેશન" ને અલગ માથા અથવા પોલાણની ધારણા છુપાવતા અટકાવે છે |
| ગુણવત્તા | વજન, પરિમાણીય, દિવાલ, લીક, ડ્રોપ, ટોપ-લોડ અથવા અન્ય સંમત પરીક્ષણો | ચળવળની ઝડપને બદલે સારા આઉટપુટને વ્યાખ્યાયિત કરે છે |
| ફેક્ટરી | પાવર સ્ટાન્ડર્ડ, હવા/પાણીની સ્થિતિ, ફ્લોર અને છત મર્યાદા, લિફ્ટિંગ પાથ અને ડાઉનસ્ટ્રીમ સાધનો | સંપૂર્ણ ડબલ-સ્ટેશન સેલ ઇન્સ્ટોલ અને સપોર્ટ કરી શકાય છે કે કેમ તે પરીક્ષણ કરે છે |
સ્વીકૃતિ અજમાયશ દરમિયાન આ વસ્તુઓ રેકોર્ડ કરો
- મશીન, મોલ્ડ, ડાઇ હેડ, રેઝિન અને રેસીપીની ઓળખ.
- દરેક સ્ટેશન માટે સ્થિર મોલ્ડિંગ-ઇવેન્ટ અંતરાલ - એક સૌથી ઝડપી ઇવેન્ટ નથી.
- ગ્રોસ પેરિઝન માસ, ફિનિશ્ડ-પાર્ટ વેઇટ અને ફ્લેશ રૂટ.
- સંમત પરીક્ષણ વિંડો પર પોલાણ અને સ્ટેશન દ્વારા સ્વીકૃત ભાગો.
- જટિલ દિવાલ, પરિમાણીય અને કાર્યાત્મક પરિણામો.
- પ્રદર્શિત ભાર હેઠળ વાસ્તવિક હવા, પાણી અને વિદ્યુત સ્થિતિ.
- ટ્રાયલ દરમિયાન એલાર્મ, સ્ટોપ અને મેન્યુઅલ-હસ્તક્ષેપ રેકોર્ડ.
આ રેકોર્ડ "સિંગલ વિરુદ્ધ ડબલ સ્ટેશન" ને ખરીદનારના ઉત્પાદનના આધારે નિર્ણયમાં ફેરવે છે. તે ભવિષ્યના મુશ્કેલીનિવારણ અને નિવારક જાળવણી માટે કમિશનિંગ બેઝલાઇન પણ પ્રદાન કરે છે.
વારંવાર પૂછાતા પ્રશ્નો
કયું ઝડપી છે: સિંગલ-સ્ટેશન અથવા ડબલ-સ્ટેશન બ્લો મોલ્ડિંગ મશીન?
ડબલ-સ્ટેશન મશીનમાં ઉચ્ચ આઉટપુટ સંભવિત હોય છે કારણ કે શેર કરેલ એક્સટ્રુઝન સિસ્ટમની આસપાસ બે મોલ્ડ સ્ટેશનો વૈકલ્પિક હોય છે. વાસ્તવિક સારું આઉટપુટ હજુ પણ મેલ્ટ ક્ષમતા, પેરિઝન કાઉન્ટ, કૂલિંગ, પાર્ટ રિમૂવલ, ડાઉનસ્ટ્રીમ સાધનો અને સ્વીકૃત ગુણવત્તા પર આધારિત છે.
શું ડબલ-સ્ટેશન બ્લો મોલ્ડિંગ મશીન બમણું ઉત્પાદન કરે છે?
આપમેળે નહીં. પ્રકાશિત ડ્રાય-સાઇકલ આંકડાઓ બે વૈકલ્પિક સ્ટેશનો બતાવી શકે છે, પરંતુ વેચાણપાત્ર આઉટપુટ ગ્રોસ મેલ્ટ ડિમાન્ડ, કૂલિંગ, ટ્રિમિંગ, ટેસ્ટિંગ, સ્ટોપ્સ અથવા રિજેક્ટ દ્વારા મર્યાદિત કરી શકાય છે. વાસ્તવિક ઉત્પાદન અને સામગ્રી સાથે મશીનની ચકાસણી કરો.
શું ડબલ-સ્ટેશન મશીન ડબલ-હેડ મશીન જેવું જ છે?
નંબર. સ્ટેશન કાઉન્ટ મોલ્ડ અને ક્લેમ્પ સ્થિતિઓનું વર્ણન કરે છે. હેડ કાઉન્ટ વર્ણન કરે છે કે મોલ્ડિંગ ઇવેન્ટ માટે કેટલા પેરિસોન્સ બહાર કાઢવામાં આવે છે. એક મશીન બે સ્ટેશનને એક અથવા અનેક ડાઇ આઉટલેટ્સ સાથે જોડી શકે છે.
શું બે સ્ટેશનો અલગ-અલગ મોલ્ડ ચલાવી શકે છે?
એમ ન માનો કે તેઓ અસંબંધિત ઉત્પાદનોને અસરકારક રીતે ચલાવી શકે છે. સ્ટેશનો એક્સટ્રુઝન અને પ્રક્રિયાની સ્થિતિઓ વહેંચે છે, તેથી ઉત્પાદન સમૂહ, પેરિઝન સમય, ઠંડક અને ડાઉનસ્ટ્રીમ કાર્ય સુસંગત હોવું જોઈએ. એન્જિનિયરિંગ દરમિયાન ચોક્કસ ગોઠવણની પુષ્ટિ કરો.
શું મારે 5L કન્ટેનર માટે સિંગલ અથવા ડબલ સ્ટેશન પસંદ કરવું જોઈએ?
કન્ટેનર વોલ્યુમ ફક્ત પ્લેટફોર્મને ઓળખે છે. ચકાસાયેલ સારા ભાગોની માંગ, ઉત્પાદનનું વજન, રન લંબાઈ, મોલ્ડ અને ડાઇ-હેડ પ્લાન, ઉપલબ્ધ ઉપયોગિતાઓ, ફેક્ટરી લેઆઉટ અને ડાઉનસ્ટ્રીમ ક્ષમતામાંથી સ્ટેશનની ગણતરી પસંદ કરો.
બ્લો મોલ્ડિંગ મશીન આઉટપુટની ગણતરી કેવી રીતે કરવી જોઈએ?
ઇવેન્ટ દીઠ ભાગો અને સ્વીકૃત અપૂર્ણાંક દ્વારા ગુણાકાર કરીને કલાક દીઠ મોલ્ડિંગ ઇવેન્ટ્સનો ઉપયોગ કરો. ગ્રોસ મેલ્ટ ડિમાન્ડ, કૂલિંગ અને દરેક ડાઉનસ્ટ્રીમ સ્ટેપ સામે પરિણામ તપાસો. ઉત્પાદન આઉટપુટ તરીકે એકલા સૂકા ચક્રનો ઉપયોગ કરશો નહીં.
સિંગલ-વર્સસ-ડબલ-સ્ટેશન અવતરણ માટે કઈ માહિતીની જરૂર છે?
પાર્ટ ડ્રોઇંગ, મટિરિયલ ગ્રેડ, ફિનિશ્ડ અને ગ્રોસ પેરિઝન માસ, વોલ અને ગુણવત્તાની જરૂરિયાતો, સારા-પાર્ટ્સનું લક્ષ્ય, SKU પ્લાન, મોલ્ડ અને કેવિટી કોન્સેપ્ટ, ઉપયોગિતાઓ, લેઆઉટ અને ડાઉનસ્ટ્રીમ સાધનો પ્રદાન કરો.