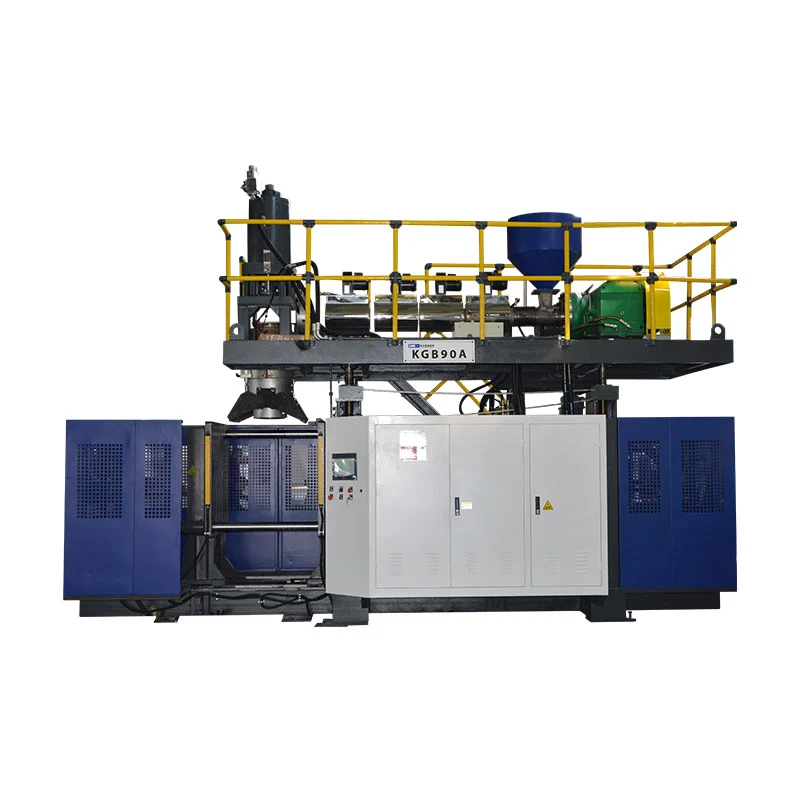
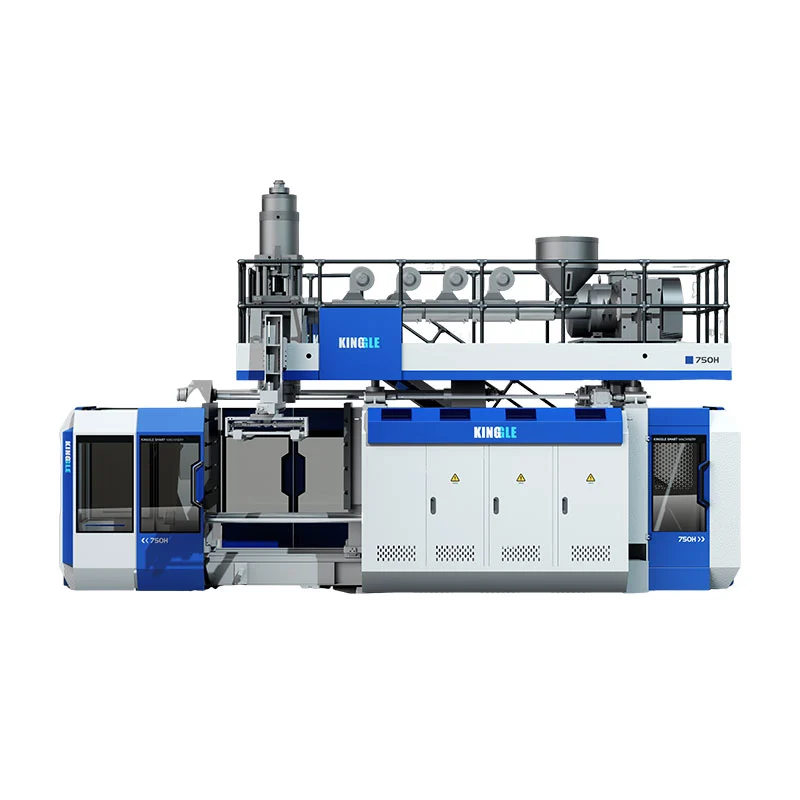
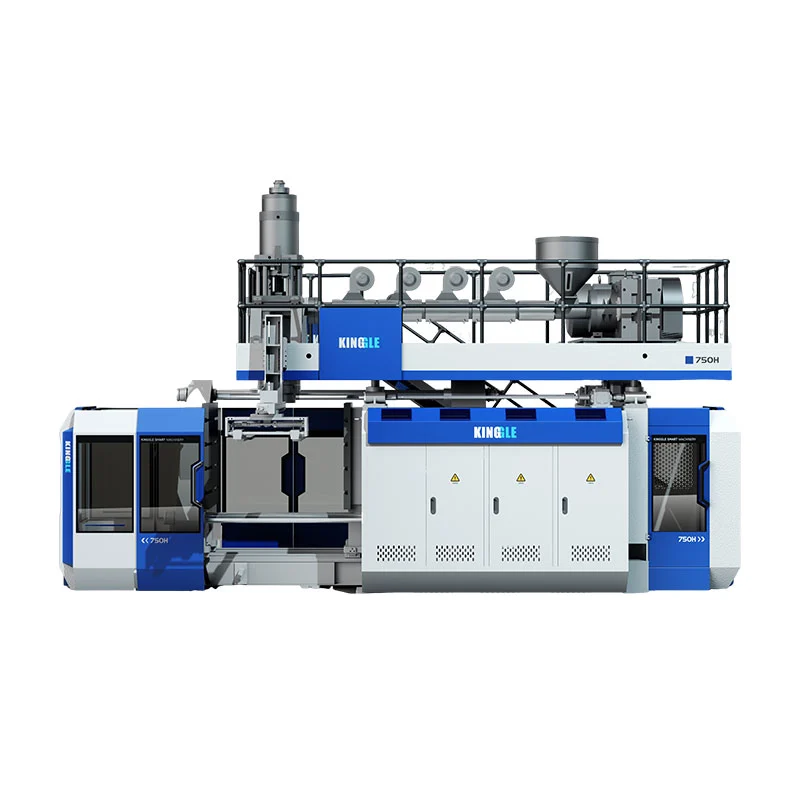
KGB100B એ મોટા હોલો ઉત્પાદનો માટે ઉમેદવાર છે જ્યારે ભાગ, ઘાટ, ગ્રોસ પેરિઝન અને ફેક્ટરી તમામ તેની પ્રકાશિત મર્યાદામાં ફિટ હોય. Kinggle 120 L મહત્તમ કન્ટેનર ક્ષમતા, 920 x 1200 mm મહત્તમ મોલ્ડ કદ, 12(20) L એક્યુમ્યુલેટર સંદર્ભ અને 9(15) kg PE સંચયક-વજન સંદર્ભની યાદી આપે છે. તે આંકડાઓ એન્જિનિયરિંગ સમીક્ષા શરૂ કરે છે, પરંતુ ઉત્પાદન રેખાંકન અને અજમાયશ યોજનાએ અંતિમ પસંદગી નક્કી કરવી આવશ્યક છે.
120L બ્લો મોલ્ડિંગ મશીનની શોધ કરતા ખરીદનાર સામાન્ય રીતે એક વાસ્તવિક ભાગ ધ્યાનમાં રાખે છે. તે રાસાયણિક ડ્રમ, ટ્રાફિક અવરોધ, ફ્લોટ, ટાંકી, રમકડા અથવા મોટા તકનીકી ઘટક હોઈ શકે છે. વોલ્યુમ લેબલ ઉપયોગી છે, પરંતુ તે સખત વિસ્તારો, ઘાટની હિલચાલ, દિવાલનું વિતરણ અથવા ઠંડકની માંગનું વર્ણન કરતું નથી.
આ માર્ગદર્શિકા KGB100B ને ઉત્પાદન પ્રણાલી તરીકે વાંચે છે. તે સમજાવે છે કે દરેક પ્રકાશિત નંબર તમને શું કહી શકે છે અને તે શું કરી શકતું નથી. તે RFQ સાથે શું મોકલવું તે પણ બતાવે છે, જેથી ચર્ચા સામાન્ય મશીનના નામથી પરીક્ષણ કરી શકાય તેવા ઉકેલ તરફ જઈ શકે.

ઝડપી ઉત્પાદન-ફીટ તપાસ માટે છ પ્રશ્નો
- શું સંપૂર્ણ મોલ્ડ પ્લેટેન, મોલ્ડ પરબિડીયું અને જાડાઈ શ્રેણીને બંધબેસે છે?
- શું ઠંડુ થયેલો ભાગ ઉપલબ્ધ ઓપનિંગ દ્વારા ઘાટ છોડી શકે છે?
- શું પસંદ કરેલ સંચયક રૂપરેખાંકનમાં ગ્રોસ પેરિઝન માસ છે?
- શું એક્સ્ટ્રુડર લક્ષ્ય ચક્ર માટે પૂરતી સામગ્રી પુનઃપ્રાપ્ત કરી શકે છે?
- શું ક્લેમ્પ ફોર્સમાં સંમત અંદાજિત વિસ્તાર અને બ્લો પ્રેશર હોઈ શકે છે?
- શું પ્લાન્ટ સ્થિર શક્તિ, ઠંડુ પાણી અને સંકુચિત હવા સપ્લાય કરી શકે છે?
સ્પષ્ટીકરણ સીમા:આ માર્ગદર્શિકામાંના આંકડા વર્તમાનમાંથી આવે છેKinggle KGB100B ઉત્પાદન પૃષ્ઠ. 15 સપ્ટેમ્બર, 2026ના રોજ તેમની તપાસ કરવામાં આવી હતી. તેમને પ્રકાશિત સ્ક્રીનિંગ સંદર્ભો તરીકે ગણો. મંજૂર કરેલ અવતરણ, લેઆઉટ, મશીન ડ્રોઇંગ અને તકનીકી કરાર ઓર્ડર કરેલ મશીનને વ્યાખ્યાયિત કરે છે.
120L લેબલ એ પ્રારંભિક બિંદુ છે, ઉત્પાદનની મંજૂરી નથી
Kinggle KGB100B મહત્તમ કન્ટેનર ક્ષમતા તરીકે 120 L પ્રકાશિત કરે છે. તે ખરીદદારોને ઝડપી શ્રેણી માર્કર આપે છે. તે એવું નથી કહેતું કે 120 Lથી નીચેનો દરેક ભાગ મશીન પર ચાલશે. કોમ્પેક્ટ ડ્રમ અને લાંબા ટ્રાફિક અવરોધમાં ઘાટની પહોળાઈ, અનુમાનિત વિસ્તારો, પેરિઝન લંબાઈ અને દૂર કરવાના માર્ગો ખૂબ જ અલગ હોઈ શકે છે.
નજીવી વોલ્યુમ સામગ્રીની માંગને પણ છુપાવી શકે છે. મોટી પાતળી-દિવાલોવાળા ફ્લોટમાં જાડી પાંસળી, હેન્ડલ્સ અને પિંચ ઝોનવાળા નાના તકનીકી ભાગ કરતાં વધુ હવા પણ ઓછી રેઝિન હોઈ શકે છે. મશીને સંપૂર્ણ હોટ પેરિઝન બનાવવું જોઈએ, જેમાં એવી સામગ્રીનો સમાવેશ થાય છે જે પાછળથી ફ્લેશ અથવા ટ્રીમ બને છે. એકલા ફિનિશ્ડ પ્રોડક્ટનું વજન એ શૉટને ઓછું દર્શાવે છે કે જે માથાએ પહોંચાડવી જોઈએ.
ભૂમિતિ ફરીથી નિર્ણય બદલે છે. ડીપ ડ્રો વિસ્તારો પેરિઝનને ભારે ખેંચી શકે છે. વિશાળ પેનલ્સને વધુ ક્લેમ્પ બળની જરૂર પડી શકે છે. કન્ટેનર વોલ્યુમ સંબંધિત બને તે પહેલાં લાંબા ભાગોને ડાઇ-ટુ-મોલ્ડ અંતર અથવા બહાર કાઢવાની જગ્યા દ્વારા મર્યાદિત કરી શકાય છે. ગરદન દાખલ, આંતરિક થ્રેડો અને નીચે ફૂંકાવાથી ચક્રમાં વધુ હલનચલન થઈ શકે છે.
શોર્ટલિસ્ટ બનાવવા માટે 120L વર્ણનનો ઉપયોગ કરો. પછી મશીન સાથે વાસ્તવિક ભાગ અને ઘાટની તુલના કરો. આ કારણે જ કિંગગલની પોતાનીવેચાણ પ્રક્રિયામોડેલની ભલામણ પહેલાં ઉત્પાદનના ફોટા, રેખાંકનો, વજન, કદ, સામગ્રી, જાડાઈ અને આઉટપુટ આવશ્યકતાઓ માટે પૂછે છે.
તે ક્રમ ક્ષમતા લેબલને તેની યોગ્ય ભૂમિકામાં રાખે છે: પ્રથમ ઝડપી સ્ક્રીનીંગ, બીજું એન્જિનિયરિંગ પુષ્ટિકરણ.
KGB100B સ્પષ્ટીકરણને ખરીદનારના પ્રશ્નોમાં ફેરવો
જ્યારે દરેક નંબર ચેક તરફ દોરી જાય ત્યારે સ્પષ્ટીકરણ કોષ્ટક સૌથી વધુ ઉપયોગી છે. KGB100B પૃષ્ઠ મશીનનું કદ, ક્લેમ્પિંગ, એક્સટ્રુઝન, એક્યુમ્યુલેટર હેડ અને ઉપયોગિતા સંદર્ભોને આવરી લે છે. કેટલાક મૂલ્યો સ્પષ્ટ મર્યાદાઓ છે. અન્ય પ્રકાશિત રૂપરેખાંકન અથવા નો-લોડ મશીન સ્થિતિનું વર્ણન કરે છે.
પૃષ્ઠ સંચયકર્તાને 12(20) L તરીકે અને PE સંચયકનું વજન 9(15) kg તરીકે સૂચિબદ્ધ કરે છે. કૌંસ સૂચિબદ્ધ વિકલ્પો સૂચવે છે, પરંતુ પૃષ્ઠ પસંદગીના નિયમને વ્યાખ્યાયિત કરતું નથી. તેથી અવતરણને એક હેડ ગોઠવણી અને તેના સામગ્રી અવકાશનું નામ આપવું જોઈએ. કિંગગલ પ્રોજેક્ટ માટે તેની પુષ્ટિ ન કરે ત્યાં સુધી પ્રમાણભૂત મશીન ધારણા સાથે મોટી આકૃતિને જોડશો નહીં.
| પ્રકાશિત ક્ષેત્ર | KGB100B સંદર્ભ | પ્રશ્ન તે ટ્રિગર જોઈએ |
|---|---|---|
| મહત્તમ કન્ટેનર ક્ષમતા | 120 એલ | શું વાસ્તવિક ઉત્પાદન ભૂમિતિ અને કુલ પેરિઝન ફિટ છે, માત્ર તેના નજીવા વોલ્યુમમાં? |
| આઉટપુટ | 320 pcs/h, શુષ્ક ચક્ર | ઉત્પાદન મોલ્ડ, રેઝિન, ઠંડક અને ગુણવત્તાના નિયમો સાથે મશીન કયા આઉટપુટને પકડી શકે છે? |
| મશીનનું કદ | 5.9 x 3.8 x 4.6 મી | શું ઍક્સેસ, પ્લેટફોર્મ, હોઝ, હેન્ડલિંગ અને જાળવણી માટે પૂરતી સ્થાપિત જગ્યા છે? |
| મશીન વજન | 18 ટી | અંતિમ સામાન્ય ગોઠવણીના ડ્રોઇંગને કયા ફાઉન્ડેશન અને રિગિંગ પ્લાનને અનુસરે છે? |
| ક્લેમ્પિંગ ફોર્સ | 440 kN | શું તે સંમત પ્રક્રિયા દબાણ પર ઉત્પાદનના અંદાજિત વિસ્તાર માટે પૂરતું છે? |
| પ્લેટેન અને મોલ્ડ સંદર્ભો | 1200 x 1200 એમએમ પ્લેટેન; 920 x 1200 mm મહત્તમ ઘાટ | શું મોલ્ડ બોડી, માઉન્ટિંગ પેટર્ન, સેવાઓ અને જોડાણો એકસાથે ફિટ છે? |
| ઉદઘાટન અને ચળવળ | 500 થી 1400 મીમી ઓપનિંગ; 600 મીમી મૂવિંગ સ્ટ્રોક | શું ભાગ અથડાયા વિના અથવા ગરમ સપાટીને નુકસાન પહોંચાડ્યા વિના બહાર નીકળી શકે છે અને બહાર નીકળી શકે છે? |
| ઘાટની જાડાઈ | 510 થી 600 મીમી | શું સ્થાપિત જાડાઈમાં બેકિંગ પ્લેટ્સ, એડેપ્ટરો અને જરૂરી ટૂલિંગનો સમાવેશ થાય છે? |
| એક્સ્ટ્રુડર | 100 મીમી સ્ક્રુ; 24 એલ/ડી; 55 kW મોટર | શું પસંદ કરેલ સ્ક્રુ અને પ્રોસેસ વિન્ડો જણાવેલ રેઝિનને અનુરૂપ છે? |
| પ્રકાશિત HDPE ગલન ક્ષમતા | 160 થી 200 કિગ્રા/કલાક | શું વાસ્તવિક ફોર્મ્યુલેશન માટે એક સાબિત સ્થિર આઉટપુટની નીચે કુલ સામગ્રીની માંગ છે? |
| સંચયક વડા | 12(20) એલ; 9(15) kg PE સંદર્ભ | કયો વિકલ્પ ટાંકવામાં આવ્યો છે, અને શું તે એક ઉપયોગી પ્રક્રિયા માર્જિન સાથે ગ્રોસ પેરિઝન માસને આવરી લે છે? |
| ડાઇ-પિન વ્યાસ | મહત્તમ 450 મીમી | પેરિસન વ્યાસ અને ઉત્પાદન લેઆઉટ માટે કયા ડાઇ અને ટૂલિંગ પેકેજની જરૂર છે? |
| ઠંડક-પાણી સંદર્ભ | 0.3 MPa; 120 એલ/મિનિટ | ઇનલેટ તાપમાન, પાણીની ગુણવત્તા અને સર્કિટ અવકાશ પર આ લાગુ પડે છે? |
| પ્રકાશિત સરેરાશ ઊર્જા રેખા | 52 થી 60 કેડબલ્યુ | સ્થિર અજમાયશ દરમિયાન કયા ઉત્પાદન-સંબંધિત kWh/kg અને kWh પ્રતિ સ્વીકૃત ભાગ માપવામાં આવે છે? |
ઉત્પાદન પૃષ્ઠ 0.8 MPa બ્લો પ્રેશર અને 1.8 નું એર-ફ્લો આકૃતિ પણ પ્રકાશિત કરે છે, પરંતુ તેના દૃશ્યમાન એકમને M2/MIN તરીકે પ્રસ્તુત કરવામાં આવે છે. તે એકમ સુવિધા સ્પષ્ટીકરણ દાખલ કરે તે પહેલાં તેને સુધારણા અથવા પુષ્ટિની જરૂર છે. જવાબદાર RFQ એ એકમને શાંતિપૂર્વક બદલવાને બદલે અનિશ્ચિતતાને ધ્વજાંકિત કરવી જોઈએ.
સંબંધિત પંક્તિઓ એકસાથે વાંચો. મોલ્ડનું કદ ઓપનિંગ અને જાડાઈ સાથે સંબંધિત છે. એક્યુમ્યુલેટર માસ પસંદ કરેલ રેઝિન અને ગ્રોસ શોટ સાથે સંબંધિત છે. મેલ્ટિંગ ક્ષમતા પુનઃપ્રાપ્તિ સમય અને સ્થિર મેલ્ટ ગુણવત્તા સાથે સંબંધિત છે. મશીનના પરિમાણો જાળવણી ઍક્સેસ અને સહાયક સાધનો સાથે સંબંધિત છે. આ કનેક્ટેડ રીડિંગ એક અનુકૂળ નંબરને અલગ પ્રોજેક્ટ અવરોધ છુપાવવાથી અટકાવે છે.
મોલ્ડ પરબિડીયું અને ભાગ દૂર કરવાના માર્ગને તપાસો
પ્રકાશિત મહત્તમ મોલ્ડ કદ 920 x 1200 mm છે. પ્લેટેન 1200 x 1200 mm છે, અને ઘાટની જાડાઈની શ્રેણી 510 થી 600 mm છે. આ મૂલ્યો સંબંધિત પરિમાણોનું વર્ણન કરે છે, પરંતુ તે વિનિમયક્ષમ નથી. ઘાટ જણાવેલ ચહેરાના પરિમાણોમાં ફિટ થઈ શકે છે અને તે છતાં પણ ટાઈ સળિયા, પાઈપો, માઉન્ટિંગ હોલ્સ અથવા મૂવિંગ સાધનો સાથે સંઘર્ષ કરી શકે છે.
એસેમ્બલી ડ્રોઇંગથી શરૂઆત કરો, ઉત્પાદનના સ્કેચથી નહીં. બંને મોલ્ડ અર્ધભાગ, બેકિંગ પ્લેટ્સ, વોટર મેનીફોલ્ડ્સ, બ્લો પિન, નેક અથવા બોટમ ટૂલિંગ, હાઇડ્રોલિક ઉપકરણો, સેન્સર્સ અને ઇલેક્ટ્રિકલ બોક્સ બતાવો. મધ્ય રેખા અને માઉન્ટિંગ પેટર્નને ઓળખો. ઉદઘાટન દરમિયાન મોલ્ડ બોડીની બહાર ફરતી દરેક વસ્તુને ચિહ્નિત કરો.
આગળ, દૂર કરવાનું અનુકરણ કરો. KGB100B પેજ 500 થી 1400 mm પ્લેટેન ઓપનિંગ રેફરન્સ અને 600 mm પ્લેટેન મૂવિંગ સ્ટ્રોક પ્રકાશિત કરે છે. ફિનિશ્ડ ભાગને છોડવા માટે સ્પષ્ટ જગ્યાની જરૂર છે, જો જરૂરી હોય તો ફેરવો અને મશીન છોડો. ફ્લેશ, પૂંછડીઓ, હેન્ડલ્સ અને ગરમ લવચીક દિવાલો વાસ્તવિક દૂર કરવાના પરબિડીયુંને મોટું કરી શકે છે.
ભાગની જડતા પણ મહત્વપૂર્ણ છે. જો રોબોટ દિવાલ તૈયાર થાય તે પહેલા તેને પકડી લે તો મોટો હોલો ભાગ વિકૃત થઈ શકે છે. એક સરળ ડ્રોપ ગરદનને નુકસાન પહોંચાડી શકે છે અથવા ગરમ પેનલ પર નિશાન છોડી શકે છે. મોલ્ડની અંદર ઠંડકનો સમય અને ઇજેક્શન પછી સપોર્ટ લેઆઉટ સમીક્ષામાં છે.
ફેક્ટરી દૃશ્ય:મોલ્ડ ડ્રોઇંગને મશીનની સામાન્ય વ્યવસ્થાની બાજુમાં રાખો. ક્રેન હૂક પાથ, મોલ્ડ-કાર્ટ રૂટ, સર્વિસ-સાઇડ ક્લિયરન્સ અને ઑપરેટરની સલામત ઍક્સેસ ઉમેરો. પ્રકાશિત 5.9 x 3.8 x 4.6 m મશીનના પરિમાણો સંપૂર્ણ સેલ ફૂટપ્રિન્ટ નથી.
સાર્વજનિક ઉત્પાદન પૃષ્ઠ મોલ્ડ-વજન મર્યાદા પ્રકાશિત કરતું ન હોવા છતાં, યોગ્ય સમીક્ષામાં મોલ્ડ વેઇટ અને લિફ્ટિંગ પોઈન્ટ્સનો પણ સમાવેશ થાય છે. કિંગગલને અનુમતિપાત્ર મોલ્ડ વજન અને ચોક્કસ રૂપરેખાંકન માટે ભલામણ કરેલ હેન્ડલિંગ પદ્ધતિની પુષ્ટિ કરવા કહો. આએક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મોલ્ડ ડિઝાઇન માર્ગદર્શિકાકૂલિંગ, પિંચ-ઓફ અને વેન્ટિંગ માટે સંપૂર્ણ ચેકલિસ્ટ પ્રદાન કરે છે.
કુલ પેરિઝન માસમાંથી સંચયકનું કદ
એક્યુમ્યુલેટર હેડ સ્ટોર્સ ઓગળે છે અને માંગ પર મોટી પેરિઝન બહાર ધકેલે છે. સંબંધિત સામગ્રીની માત્રા એ માથાને છોડીને સંપૂર્ણ શોટ છે. તેમાં વેચાણપાત્ર ભાગ, ટોપ અને બોટમ ફ્લેશ, હેન્ડલ અથવા નેક સ્ક્રેપ અને પસંદ કરેલ ટૂલિંગ દ્વારા બનાવેલ કોઈપણ અન્ય સુવ્યવસ્થિત સામગ્રીનો સમાવેશ થાય છે.
ગ્રોસ પેરિઝન માસ = ફિનિશ્ડ પાર્ટ માસ + ફ્લેશ અને ટ્રીમ માસ + નિયંત્રિત પ્રક્રિયા ભથ્થું
ભથ્થું એ સાર્વત્રિક ટકાવારી નથી. તે મંજૂર ભાગ, મોલ્ડ ખ્યાલ, સામગ્રી વર્તન અને અજમાયશ પરિણામમાંથી આવવું જોઈએ.
કીંગલે KGB100B માટે PE સંચયક-વજન સંદર્ભ તરીકે 9(15) kg પ્રકાશિત કરે છે. તે કોઈ વચન નથી કે તૈયાર ઉત્પાદનનું વજન 9 અથવા 15 કિલો હોઈ શકે છે. તે PP, ABS અથવા ભરેલા ફોર્મ્યુલેશનમાં પણ આપમેળે ટ્રાન્સફર કરી શકાતું નથી. રેઝિનની ઘનતા, ઓગળવાની શક્તિ, તાપમાન અને માથાની સ્થિતિ ઉપયોગી પ્રક્રિયા વિંડોને અસર કરે છે.
12(20) L સંચયક ક્ષમતા લાઇનને સમાન કાળજીની જરૂર છે. લિટર ક્ષમતા સિસ્ટમની અંદર વોલ્યુમનું વર્ણન કરે છે, જ્યારે ઉત્પાદન રેખાંકન અને સામગ્રી યોજના સામાન્ય રીતે સમૂહ દ્વારા સંચાલિત થાય છે. પૂછો કે કયો હેડ વિકલ્પ શામેલ છે, કયો રેઝિન પ્રકાશિત સમૂહને સમર્થન આપે છે અને સંમત ઓપરેટિંગ બિંદુ પર કેટલી સામગ્રી માથામાં રહે છે.
મૂળભૂત રીતે સૈદ્ધાંતિક મર્યાદા પર દોડશો નહીં. એક પ્રોજેક્ટને દિવાલ વિતરણ અને શૉટ-ટુ-શૉટ વિવિધતાને સુધારવા માટે પૂરતી નિયંત્રણ શ્રેણીની જરૂર છે. જો ગ્રોસ પેરિઝન લગભગ તમામ ઉપલબ્ધ ક્ષમતાઓ પર કબજો કરે છે, તો પછીની સામગ્રીમાં ફેરફાર અથવા સ્થાનિક જાડાઈ સુધારણા તે રૂમને દૂર કરી શકે છે. અજમાયશમાં સ્થિર શૉટ માસ, પુનરાવર્તિત પેરિઝન લંબાઈ અને પસંદ કરેલા માથા માટે સ્વીકાર્ય ગાદી દર્શાવવી જોઈએ.
મલ્ટિ-પાર્ટ મોલ્ડ માટે, ચક્ર દીઠ પ્રકાશિત દરેક પેરિઝનની ગણતરી કરો. સંપૂર્ણ શોટ દરેક સક્રિય આઉટલેટ અને તેના ટ્રીમને આવરી લેવો આવશ્યક છે. માથાની ગણતરી અને પોલાણની ગણતરી ગણિત બદલી શકે છે, તેથી તેમને RFQ માં અલગથી જણાવો. આમાથું અને પોલાણ માર્ગદર્શિકાતે ભેદ સમજાવે છે.
એક્સ્ટ્રુડરને સામગ્રીની માંગ અને પુનઃપ્રાપ્તિ સમય સાથે મેચ કરો
KGB100B પેજ 100 mm સ્ક્રૂ, 24 L/D રેશિયો, 55 kW એક્સ્ટ્રુડર મોટર અને ચાર હીટિંગ ઝોનની યાદી આપે છે. તે 160 થી 200 kg/h ની HDPE ગલન-ક્ષમતા શ્રેણી પ્રકાશિત કરે છે. તે શ્રેણી સામગ્રી-સ્કોપ્ડ સંદર્ભ છે. તેને દરેક ગ્રેડ, માસ્ટરબેચ, રેગ્રિન્ડ રેશિયો અથવા તાપમાન વિન્ડો માટે બાંયધરીકૃત આઉટપુટ તરીકે ગણવામાં આવવું જોઈએ નહીં.
ઉત્પાદન લક્ષ્યને કુલ કલાકદીઠ માંગમાં રૂપાંતરિત કરો. ગ્રોસ પેરિઝન માસનો ઉપયોગ કરો, ફિનિશ્ડ પાર્ટ માસનો નહીં. બધી સક્રિય સ્થિતિ શામેલ કરો અને કલાક દીઠ આયોજિત ઇવેન્ટ્સનો ઉપયોગ કરો. આ મટીરીયલ રેટ આપે છે કે જ્યારે મશીન સ્વીકાર્ય ભાગો બનાવે છે ત્યારે એક્સટ્રુડર અને હેડને ટકાવી રાખવા જોઈએ.
કુલ સામગ્રીની માંગ, કિગ્રા/ક = ઘટના દીઠ કુલ પેરિઝન માસ, કિગ્રા x મોલ્ડિંગ ઇવેન્ટ્સ પ્રતિ કલાક x સક્રિય પેરિઝન પ્રતિ ઇવેન્ટ
વાસ્તવિક ફોર્મ્યુલેશન પરના અજમાયશ સાથે પરિણામની તુલના કરો. એકલા બ્રોશર શ્રેણી મેલ્ટ ગુણવત્તા અથવા પુનઃપ્રાપ્તિ માર્જિન સ્થાપિત કરી શકતી નથી.
પુનઃપ્રાપ્તિ સમય મશીન ચક્રની અંદર ફિટ થવો જોઈએ. જો મોલ્ડ ઠંડક માટે બંધ રહે છે, તો એક્સટ્રુડર વારંવાર તે સમયનો ઉપયોગ સંચયકને રિચાર્જ કરવા માટે કરે છે. તેથી ટૂંકા ઠંડક ચક્ર જરૂરી ઓગળવાનો દર વધારી શકે છે. જો માથું આગલા શોટ માટે તૈયાર ન હોય તો ઝડપી મોલ્ડ ગતિનું ઓછું મૂલ્ય છે.
સામગ્રીનું સંચાલન છુપાયેલ અવરોધ બની શકે છે. મોટા ભાગો ઝડપથી રેઝિનનો વપરાશ કરે છે. છોડને ભરોસાપાત્ર વહન, જ્યારે સામગ્રીની જરૂર હોય ત્યારે સૂકવણી, મિશ્રણ અને દૂષણ નિયંત્રણની જરૂર હોય છે. રેગ્રિન્ડ બલ્ક ડેન્સિટી અને ફીડ વર્તન બદલી શકે છે. “HDPE પ્લસ રિગ્રિન્ડ” જેવા વ્યાપક લેબલ કરતાં લેખિત ફોર્મ્યુલેશન વધુ ઉપયોગી છે.
ટ્રાયલ રેકોર્ડને રેઝિન ગ્રેડ, સપ્લાયર, કલર પેકેજ, રિગ્રિન્ડ ટકાવારી, તાપમાન સેટિંગ્સ, સ્ક્રુ સ્પીડ અને વાસ્તવિક કુલ માસ શામેલ કરવા માટે કહો. જો અન્ય સામગ્રીનું આયોજન કરવામાં આવ્યું હોય, તો સામગ્રી-વિશિષ્ટ પુરાવાની વિનંતી કરો. કીંગલ્સHDPE અને PP પ્રોસેસિંગ માર્ગદર્શિકાસમજાવે છે કે શા માટે એકલા પોલિમર લેબલ મશીન સેટઅપને પતાવટ કરતું નથી.
ક્લેમ્પ ફોર્સ, અંદાજિત વિસ્તાર અને ફટકો સ્થિતિને કનેક્ટ કરો
KGB100B પેજ 440 kN ક્લેમ્પિંગ ફોર્સ પ્રકાશિત કરે છે. મોટી સંખ્યા આપમેળે વધુ સારી નથી, અને વોલ્યુમ લેબલ ક્લેમ્પને માન્ય કરી શકતું નથી. બીબામાં આંતરિક દબાણના સંપર્કમાં આવેલા અંદાજિત વિસ્તાર પર અલગતા બળ દેખાય છે. ઉત્પાદનનો આકાર, ફ્લેશ લેન્ડ, ચપટી-બંધ ડિઝાઇન અને પ્રક્રિયા દબાણ આ બધું વાસ્તવિક જરૂરિયાતને પ્રભાવિત કરે છે.
અંદાજિત વિસ્તાર એ મોલ્ડ વિભાજન પ્લેન પર દબાણયુક્ત પોલાણનું સિલુએટ છે. એક વ્યાપક સપાટ ઘટક ઊંડા પરંતુ સાંકડા કન્ટેનર કરતાં વધુ અલગ ભાર બનાવી શકે છે. સમીક્ષામાં વાસ્તવિક કેવિટી ડ્રોઇંગનો ઉપયોગ કરવો જોઈએ. તેમાં પસંદ કરેલ બ્લો પ્રેશર અને કોઈપણ સંમત સલામતી પરિબળનો પણ સમાવેશ થવો જોઈએ.
સાર્વજનિક પૃષ્ઠ 0.8 MPa ને બ્લો-પ્રેશર સંદર્ભ તરીકે સૂચિબદ્ધ કરે છે. તેનો અર્થ એ નથી કે દરેક ઉત્પાદન સમાન સેટિંગ પર ચાલવું જોઈએ. રેઝિનનું તાપમાન, વેન્ટિંગ, દિવાલની જાડાઈ, સપાટીની વિગતો અને ઠંડકની વ્યૂહરચના પ્રક્રિયાને અસર કરે છે. ફેક્ટરી ટ્રાયલમાં દસ્તાવેજીકૃત ઉત્પાદન વિંડોનો ઉપયોગ કરવો જોઈએ જે ફ્લેશ વૃદ્ધિ અથવા અસ્થિર મોલ્ડ વર્તન વિના સ્વીકાર્ય ભાગોનું ઉત્પાદન કરે છે.
પિંચ-ઓફ ડિઝાઇન એ જ સિસ્ટમનો એક ભાગ છે. નબળી સીલિંગ લીકેજ અથવા નાજુક વેલ્ડ બનાવી શકે છે. વધુ પડતી સામગ્રી ફ્લેશને મોટું કરી શકે છે અને ટ્રિમિંગને સખત બનાવી શકે છે. મોલ્ડ એલાઈનમેન્ટ, ક્લેમ્પ મોશન અને પેરિઝન પ્લેસમેન્ટ એ તેની ભરપાઈ કરવાને બદલે ટૂલિંગને ટેકો આપવો જોઈએ.
મોલ્ડ સપ્લાયર અને મશીન સપ્લાયરને સમાન ડ્રોઇંગની સમીક્ષા કરવા કહો. આ એક સામાન્ય અંતરને અટકાવે છે જ્યાં દરેક પક્ષ ફક્ત તેના પોતાના સાધનોને મંજૂરી આપે છે. અંતિમ તકનીકી કરારમાં અંદાજિત વિસ્તાર, પ્રક્રિયા દબાણ, ક્લેમ્પની આવશ્યકતા, ઘાટની જાડાઈ, માઉન્ટિંગ અને જોડાણ વિગતોનું નામ હોવું જોઈએ.
સંપૂર્ણ મોલ્ડિંગ સેલની આસપાસ ફેક્ટરીની યોજના બનાવો
KGB100B પેજ 5.9 x 3.8 x 4.6 મીટરનું મશીનનું કદ અને 18 ટીનું વજન પ્રકાશિત કરે છે. લેઆઉટ અને રિગિંગ માટે આ મૂલ્યવાન પ્રારંભિક બિંદુઓ છે. તેમાં દરેક પ્લેટફોર્મ, રેઝિન સિસ્ટમ, ચિલર, કોમ્પ્રેસર, ટેક-આઉટ ડિવાઇસ, કન્વેયર, ટ્રીમર અથવા સેફ્ટી બાઉન્ડ્રીનો સમાવેશ થતો નથી.
મશીન ઉપર શરૂ કરો. સ્પષ્ટ બિલ્ડિંગની ઊંચાઈ, ક્રેન ક્ષમતા, હેડ-રિમૂવલ પાથ અને હીટર અને હાઇડ્રોલિક ઘટકોની ઍક્સેસની પુષ્ટિ કરો. પછી બાહ્ય કાર્ય કરો. ઓપરેટરોને ઘાટનું નિરીક્ષણ કરવા, અટકેલા ભાગને દૂર કરવા અને સામાન્ય સેવાના સ્થળો સુધી પહોંચવા માટે જગ્યાની જરૂર હોય છે. સામગ્રીની ડિલિવરી અને ફિનિશ્ડ-પાર્ટ હેન્ડલિંગ માટે એવા રૂટની જરૂર છે જે અસુરક્ષિત ઝોનને પાર ન કરે.
ઠંડકનું પાણી પાઈપ-કદના અંદાજ કરતાં વધુ લાયક છે. પૃષ્ઠ 0.3 MPa અને 120 L/minની યાદી આપે છે, પરંતુ પ્લાન્ટને જરૂરી ઇનલેટ તાપમાન, સ્વીકાર્ય તાપમાનમાં વધારો, પાણીની ગુણવત્તા, ગાળણ અને વળતરની સ્થિતિની પણ જરૂર છે. મોલ્ડ સર્કિટ અને ઓઇલ કૂલિંગને અલગ નિયંત્રણની જરૂર પડી શકે છે. અંતિમ ઉપયોગિતા શીટમાં પ્રકાશિત પ્રવાહમાં શું સમાવવામાં આવેલ છે તે જણાવવું જોઈએ.
સંકુચિત હવાને સમાન સારવારની જરૂર છે. વેબસાઇટ 0.8 MPa પ્રેશર સંદર્ભ આપે છે, તેમ છતાં તેનું દૃશ્યમાન હવા-પ્રવાહ એકમ અસંગત છે. યોગ્ય મશીન-ઇનલેટ ડિમાન્ડ, પીક ડિમાન્ડ, હવાની ગુણવત્તા, ઝાકળ બિંદુ અને કનેક્શન કદની વિનંતી કરો. મોટી ફૂંકાવાની ઘટનાઓ દરમિયાન દબાણને સ્થિર રાખવા માટે રીસીવરની જરૂર પડી શકે છે.
ઉત્પાદન પૃષ્ઠ 52 થી 60 kW ને "સરેરાશ ઉર્જા વપરાશ" તરીકે લેબલ કરે છે. કારણ કે kW એ પાવર યુનિટ છે, આકૃતિનો ઉપયોગ ફક્ત પ્રકાશિત પાવર સંદર્ભ તરીકે કરો. તેને ભાગ દીઠ kWh માં રૂપાંતરિત કરશો નહીં. ઉત્પાદન સંબંધિત ઉર્જા મોલ્ડ, રેઝિન, ચક્ર, સહાયક અને સ્વીકૃત આઉટપુટ પર આધારિત છે.
EUROMAP 46.2આપેલ એક્સ્ટ્રુઝન બ્લો મોલ્ડિંગ મશીન, મોલ્ડ અને ઉલ્લેખિત ઉત્પાદન માટે ઉત્પાદન-સંબંધિત માપને વ્યાખ્યાયિત કરે છે. તેને સ્થિર કામગીરી અને ઉત્પાદન ગુણવત્તાની જરૂર છે જે ગ્રાહકની જરૂરિયાતોને પૂર્ણ કરે છે. સ્વીકૃતિ કસોટી માટે આ એક નક્કર આધાર છે. કીંગલ્સઉપયોગિતા જરૂરિયાતો માર્ગદર્શિકાપ્લાન્ટ ડેટા શીટને સંરચિત કરવામાં મદદ કરી શકે છે.

320 pcs/h શુષ્ક ચક્ર ઉત્પાદન આઉટપુટ નથી
Kinggle 320 pcs/h ને KGB100B ડ્રાય-સાયકલ આઉટપુટ તરીકે લેબલ કરે છે. શુષ્ક ચક્ર સંપૂર્ણ ઉત્પાદન પ્રક્રિયાને સાબિત કર્યા વિના મશીનની હિલચાલને માપે છે. તેમાં રેઝિન પુનઃપ્રાપ્તિ, પેરિઝન ડ્રોપ, બ્લોઇંગ, કૂલીંગ, પાર્ટ રિમૂવલ, ટ્રિમિંગ અથવા ગુણવત્તા નિરીક્ષણનો હેતુ ઉત્પાદનની શરતો હેઠળ સમાવેશ થતો નથી.
મોટા ભાગો ઘણીવાર ઠંડક-મર્યાદિત હોય છે. જાડા હેન્ડલ્સ, ખૂણાઓ અને પિંચ ઝોનને પહોળા દિવાલ વિસ્તારો કરતાં વધુ સમયની જરૂર પડી શકે છે. ઝડપી ઉદઘાટન ચળવળ એવા ભાગને મુક્ત કરી શકતી નથી જે આકારને પકડી રાખવા માટે હજી પણ ખૂબ નરમ હોય. જો રોબોટ, ટ્રીમર અથવા કન્વેયર મોલ્ડિંગ મશીન કરતા ધીમા હોય તો ઓટોમેશન પણ ગતિને સેટ કરી શકે છે.
ત્રણ અલગ આઉટપુટ મૂલ્યોનો ઉપયોગ કરો. પ્રથમ, માત્ર ગતિ સંદર્ભ તરીકે શુષ્ક ચક્ર રેકોર્ડ કરો. બીજું, ઉત્પાદન અજમાયશ દરમિયાન કલાક દીઠ કુલ મોલ્ડેડ ભાગોને માપો. ત્રીજું, સંમત ગુણવત્તા તપાસો અને ગણતરીના સ્ટોપ્સ પછી કલાક દીઠ સ્વીકૃત ભાગોની જાણ કરો.
સ્વીકૃત આઉટપુટ = એકંદર મોલ્ડેડ ભાગો - નકારેલ ભાગો - ગણતરીના સ્ટોપ દરમિયાન ગુમાવેલા ભાગો
શિફ્ટ પ્લાનિંગ માટે, માપન અવધિનું દસ્તાવેજીકરણ કરો અને શ્રેણીઓ બંધ કરો. ટૂંકા શ્રેષ્ઠ-ચક્ર અવલોકન એ સ્થિર ઉત્પાદન દર નથી.
સ્વીકૃતિ યોજનામાં ભાગ, ઘાટ, રેઝિન, રંગ, રિગ્રિન્ડ નિયમ, ઓપરેટરની ક્રિયાઓ અને સહાયક સાધનોનું નામ હોવું જોઈએ. તેણે ગુણવત્તાના ધોરણને પણ વ્યાખ્યાયિત કરવું જોઈએ. વજન, પરિમાણ, લીક પ્રદર્શન, ફ્લેશ સ્થિતિ, દેખાવ અને દિવાલ-જાડાઈના સ્થાનો સામાન્ય શ્રેણીઓ છે, પરંતુ પ્રોજેક્ટ માટે મહત્વપૂર્ણ છે તે પસંદ કરવું આવશ્યક છે.
લક્ષ્ય ચક્રનો બજેટ તરીકે ઉપયોગ કરો. તેને એક્યુમ્યુલેટર ડિસ્ચાર્જ, મોલ્ડ મૂવમેન્ટ, બ્લોઇંગ, કૂલિંગ, એક્ઝોસ્ટ, ઓપનિંગ, ટેક-આઉટ અને રિકવરીમાં તોડો. આ દર્શાવે છે કે શું મર્યાદા મશીન, ઘાટ, સામગ્રી અથવા ડાઉનસ્ટ્રીમ વર્કમાંથી આવે છે. આચક્ર-સમય ઑપ્ટિમાઇઝેશન માર્ગદર્શિકાખામીને બીજે સ્થાનાંતરિત કર્યા વિના એક તબક્કામાં કેવી રીતે સુધારો કરવો તે સમજાવે છે.
વોલ પ્રોગ્રામિંગ એ ઉત્પાદનને અનુસરવું જોઈએ, નકલ કરેલ વળાંકને નહીં
મોટા એક્સટ્રુઝન બ્લો મોલ્ડેડ ભાગો અસમાન રીતે ખેંચાય છે. ખભા, ખૂણા, હેન્ડલ અથવા ડીપ ડ્રોની નજીકની સામગ્રી વિશાળ પેનલ પરની સામગ્રી કરતાં વધુ દૂર જઈ શકે છે. એકસમાન ડાઇ ગેપ એક વિસ્તારને ખૂબ પાતળો છોડી શકે છે જ્યારે બીજો બિનજરૂરી વજન વહન કરે છે.
KGB100B પેજ કહે છે કે સ્ટાન્ડર્ડ મોડલમાં MOOG 100 જાડાઈ નિયંત્રકનો સમાવેશ થાય છે. ચોક્કસ ઇન્સ્ટોલ કરેલ નિયંત્રક, પ્રોફાઇલ રીઝોલ્યુશન અને વિકલ્પ પેકેજ અવતરણમાં નામ આપવું આવશ્યક છે. એKinggle-હોસ્ટેડ Moog DigiPack III મેન્યુઅલબતાવે છે કે કેવી રીતે એક્યુમ્યુલેટર-મશીન કંટ્રોલર ટૂલિંગ પોઝિશનને પ્રોગ્રામ કરેલ પ્રોફાઇલ સાથે લિંક કરી શકે છે. તે શોટ સાઈઝ, કુશન અને એક્યુમ્યુલેટર-પોઝિશન ફંક્શન્સની પણ યાદી આપે છે. તે માર્ગદર્શિકા નિયંત્રણ તર્કને સમજાવે છે, પરંતુ તેનો ઉપયોગ ચોક્કસ KGB100B ઈન્ટરફેસને ધારવા માટે થવો જોઈએ નહીં.
જાણીતી ભૂમિતિ અને મોલ્ડ ટાઇમિંગમાંથી પ્રથમ પ્રોફાઇલ બનાવો. પછી નિર્ધારિત સ્થાનો પર ભાગોને કાપો અથવા માપો. એક સમયે એક પ્રદેશ બદલો અને પુનરાવર્તન રેકોર્ડ કરો. ભારે ભાગ આપમેળે સારો ભાગ નથી. ધ્યેય એ પર્યાપ્ત સામગ્રી છે જ્યાં પ્રદર્શનની જરૂર હોય છે અને જ્યાં તે ન હોય ત્યાં ઓછું વધારે હોય છે.
પ્રોફાઇલ કાર્ય શૉટ માસ અને પેરિઝન લંબાઈ સાથે જોડાયેલ રહેવું જોઈએ. એક પ્રોફાઇલ ક્ષેત્રને મોટું કરવાથી અન્યત્ર ઉપલબ્ધ સામગ્રીમાં ફેરફાર થાય છે. તાપમાન અને સોજો પણ પરિણામ બદલી શકે છે. મટીરીયલ ગ્રેડ, કલર, હેડ ટેમ્પરેચર, શોટ સેટિંગ્સ અને મોલ્ડ વર્ઝન સાથે માન્ય રેસીપી સાચવો.
આપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાસ્ટેપ-બાય-સ્ટેપ ટ્યુનિંગ પદ્ધતિ પ્રદાન કરે છે. આ પ્રોજેક્ટ માટે, FAT એ માપેલ દિવાલના નકશા અને ભાગ-વજન શ્રેણી સાથે અંતિમ સાચવેલ પ્રોફાઇલની તુલના કરવી જોઈએ.
એક ફેક્ટરી ટ્રાયલ ચલાવો જે ખરીદીના નિર્ણયનો જવાબ આપે
ઉપયોગી ફેક્ટરી સ્વીકૃતિ પરીક્ષણ એ મશીનનું પ્રદર્શન નથી. દસ્તાવેજીકૃત શરતો હેઠળ સંમત ઉત્પાદન બનાવવાનો તે નિયંત્રિત પ્રયાસ છે. પરિણામ એ બતાવવું જોઈએ કે શું પરીક્ષણ કરવામાં આવ્યું હતું, તે કેવી રીતે માપવામાં આવ્યું હતું અને પરીક્ષણના અવકાશની બહાર શું રહ્યું હતું.
EUROMAP 46.2 મદદરૂપ માપન શિસ્ત પ્રદાન કરે છે. તે મશીનને સ્થિર સ્થિતિમાં, ગ્રાહકની જરૂરિયાતોને પૂર્ણ કરવા માટે ઉત્પાદનની ગુણવત્તા અને મુખ્ય પ્રક્રિયા ડેટાને દસ્તાવેજીકૃત કરવા માટે કહે છે. કિંગગલની વેચાણ પ્રક્રિયા પણ કહે છે કે ગ્રાહકોને પરીક્ષણમાં જોડાવા માટે આમંત્રિત કરી શકાય છે. ટ્રાયલ શરૂ થાય તે પહેલાં તે તકને લેખિત પ્રોટોકોલમાં ફેરવો.
- પરીક્ષણ લેખ સ્થિર કરો.પાર્ટ રિવિઝન, મોલ્ડ, હેડ એરેન્જમેન્ટ, કેવિટી અથવા આઉટલેટ કાઉન્ટ અને દરેક ઇન્સ્ટોલ કરેલ વિકલ્પને ઓળખો.
- ફોર્મ્યુલેશન રેકોર્ડ કરો.રેઝિન ગ્રેડ, સપ્લાયર, કલર પેકેજ, એડિટિવ્સ અને રિગ્રાઈન્ડ નિયમની સૂચિ બનાવો. જો શક્ય હોય તો એક જાણીતા લોટમાંથી પૂરતી સામગ્રી રાખો.
- સેટઅપ ચકાસો.બેરલ અને માથાનું તાપમાન, શૉટ સેટિંગ્સ, પ્રોફાઇલ ફાઇલ, ફૂંકાવાની સ્થિતિ, ઠંડક-પાણીની સ્થિતિ અને ઓટોમેશન સ્થિતિ રેકોર્ડ કરો.
- સ્થિર કામગીરી સુધી પહોંચો.પ્રથમ સ્વીકાર્ય ભાગ પસંદ કરશો નહીં. પ્રદર્શનને માપતા પહેલા સ્થિરીકરણ નિયમો અને નમૂના વિન્ડો પર સંમત થાઓ.
- સમૂહ સંતુલન માપો.તૈયાર ભાગ, ફ્લેશ અને અન્ય ટ્રીમનું વજન કરો. અવતરણ કરેલ સંચયક વ્યવસ્થા સામે ગ્રોસ પેરિઝન માસની પુષ્ટિ કરો.
- ઉત્પાદન ગુણવત્તા તપાસો.દિવાલની જાડાઈ, પરિમાણો, વજન, લીક પ્રદર્શન અને દૃશ્યમાન ખામીઓ માટે માન્ય સ્થાનો અને પદ્ધતિઓનો ઉપયોગ કરો.
- સ્વીકૃત આઉટપુટની ગણતરી કરો.સંમત સમયગાળામાં કુલ ચક્ર, કુલ ભાગો, નકારી કાઢો અને સ્ટોપ્સની જાણ કરો. ડ્રાય સાયકલને અલગ રેકોર્ડ તરીકે રાખો.
- ઉપયોગિતાઓને માપો.વોલ્ટેજ, પાવર, કોમ્પ્રેસ્ડ-એર પ્રેશર અને ફ્લો, ઠંડક-પાણીનું તાપમાન, દબાણ અને નિર્ધારિત સીમાઓ પર પ્રવાહ રેકોર્ડ કરો.
- પુનરાવર્તિતતાને પડકાર આપો.માત્ર એક પસંદ કરેલા ટુકડા પર જ નહીં, સમગ્ર નમૂનાની વિંડોમાં શૉટ માસ, પેરિઝન સ્થિતિ અને ઉત્પાદન માપન તપાસો.
- વિચલનો બંધ કરો.શિપમેન્ટની મંજૂરી પહેલાં દરેક નિષ્ફળ આઇટમને માલિક, કાર્યવાહી, પુરાવાની જરૂરિયાત અને નિયત તારીખ આપો.
સહી કરેલ સારાંશ સાથે કાચું વાંચન રાખો. ફોટામાં નમૂનાની ઓળખ અને માપન સ્થાન દર્શાવવું જોઈએ. રેસીપી ફાઇલો, એલાર્મ અને વિચલન નોંધો પુરાવાનો ભાગ છે. આબ્લો મોલ્ડિંગ મશીન FAT માર્ગદર્શિકાસંપૂર્ણ સ્વીકૃતિ ફ્રેમવર્ક સમાવે છે.
નમૂનાની પસંદગીને પણ નિયમની જરૂર છે. અનુક્રમમાં ભાગોની સંખ્યા કરો અને નિષ્ફળ નમૂનાને વધુ સારા સાથે બદલશો નહીં. જો સેટિંગ્સ બદલાય છે, તો નવું નમૂના જૂથ શરૂ કરો અને ફેરફારનો સમય રેકોર્ડ કરો. આ પરિણામ શોધી શકાય તેવું રાખે છે. તે સામાન્ય ભિન્નતાને ઇરાદાપૂર્વકની પ્રક્રિયાના વિકાસથી પણ અલગ કરે છે.
શિપમેન્ટની મંજૂરી પહેલાં, સહી કરેલ આવશ્યકતા મેટ્રિક્સ સાથે પરીક્ષણ રેકોર્ડની તુલના કરો. પાસ કરેલ મશીન-મોશન ચેક ખુલ્લી ઉત્પાદન-ગુણવત્તાની આઇટમને બંધ કરી શકતું નથી. કોઈપણ પરીક્ષણ કે જે પૂર્ણ થઈ શક્યું નથી તે કારણ અને સંમત ફોલો-અપ પદ્ધતિ સાથે દૃશ્યમાન રહેવું જોઈએ.
એક RFQ તૈયાર કરો જેને મશીન બિલ્ડર એન્જિનિયર કરી શકે
"એક 120 લિટર બ્લો મોલ્ડિંગ મશીન" માટેની અસ્પષ્ટ વિનંતી એક અસ્પષ્ટ દરખાસ્તને આમંત્રણ આપે છે. તેના બદલે કોમ્પેક્ટ ટેક્નિકલ પેકેજ મોકલો. તે સંપૂર્ણ હોવું જરૂરી નથી, પરંતુ તે ખુલ્લા નિર્ણયોથી જાણીતી આવશ્યકતાઓને અલગ પાડવી જોઈએ.
પરિમાણીય ઉત્પાદન ચિત્ર અથવા 3D ફાઇલ સાથે પ્રારંભ કરો. જ્યારે તેઓ ગરદન, દાખલ, હેન્ડલ્સ અથવા ટ્રીમ સમજાવે ત્યારે ફોટા ઉમેરો. લક્ષ્ય પૂર્ણ વજન જણાવો અને દિવાલના નિર્ણાયક વિસ્તારોને ઓળખો. મટીરીયલ ગ્રેડ અને કોઈપણ માન્ય રીગ્રાઈન્ડને નામ આપો. જો રાસાયણિક પ્રતિકાર અથવા નિયમનકારી પરીક્ષણ મહત્વપૂર્ણ છે, તો ચોક્કસ ધોરણ અને ઉત્પાદનની સ્થિતિ જણાવો.
પછી ઉત્પાદન વ્યાખ્યાયિત કરો. પ્રતિ કલાક અથવા દિવસ દીઠ સ્વીકૃત ભાગો, ઉપલબ્ધ શિફ્ટ્સ, આયોજિત ઓટોમેશન અને ડાઉનસ્ટ્રીમ પગલાં આપો. પ્રોજેક્ટમાં નવો ઘાટ સામેલ છે કે કેમ તે જણાવો. જો મોલ્ડ પહેલેથી અસ્તિત્વમાં છે, તો તેનું એસેમ્બલી ડ્રોઇંગ, વજન, જાડાઈ, માઉન્ટિંગ અને સર્વિસ કનેક્શન્સ પ્રદાન કરો.
સુવિધાની માહિતીમાં વિદ્યુત પુરવઠો, આવર્તન, સંકુચિત હવા ક્ષમતા, ઠંડક-પાણીની સ્થિતિ, સ્પષ્ટ ઊંચાઈ, પ્રવેશ દરવાજા, ક્રેન અને ફ્લોર ડેટાનો સમાવેશ થવો જોઈએ. મશીન સાથે આ વસ્તુઓની સરખામણી કરવા માટે ઇન્સ્ટોલેશન સુધી રાહ જોશો નહીં. મોટા-ભાગના પ્રોજેક્ટ્સને બહાર કાઢવાની જેમ સરળતાથી હેન્ડલિંગ અને પ્રોડક્ટ હેન્ડલિંગ દ્વારા નિયંત્રિત કરી શકાય છે.
પૂછપરછ સાથે જોડો
ઉત્પાદન અને ઘાટની રેખાંકનો, રેઝિન વિગતો, આઉટપુટ લક્ષ્ય, ગુણવત્તા માપદંડ, ઉપયોગિતા શરતો, લેઆઉટ મર્યાદા અને ઇચ્છિત ઓટોમેશન અવકાશ.
દરખાસ્તમાં વિનંતી
અંતિમ હેડ વિકલ્પ, સ્ક્રુ અને ડ્રાઇવ, મોલ્ડ ફિટ સ્ટેટમેન્ટ, ઉપયોગિતા સીમાઓ, લેઆઉટ, સ્વીકૃતિ પ્રોટોકોલ, પૂરા પાડવામાં આવેલ વિકલ્પો અને તકનીકી બાકાત.
પૂર્ણ આવશ્યકતા મેટ્રિક્સ માટે પૂછો. દરેક પંક્તિએ "અનુપાલન કરે છે," "ફેરફાર જરૂરી છે," અથવા "શામેલ નથી," પછી દરખાસ્તનો સંદર્ભ લખવો જોઈએ. ઇમેઇલમાં વિખરાયેલા નિવેદનો કરતાં આ ઓડિટ કરવું સરળ છે. Kinggle એ પૂરી પાડે છેડાઉનલોડ વિસ્તારતકનીકી દસ્તાવેજો માટે અને એપ્રોજેક્ટ પૂછપરછ ફોર્મપ્રારંભિક સંપર્ક માટે.
જ્યારે KGB100B શોર્ટલિસ્ટમાં છે
જ્યારે ઉત્પાદન તેની મોટા ભાગની એપ્લિકેશન શ્રેણીની નજીક આવે છે અને એન્જિનિયરિંગ તપાસ સંરેખિત થાય છે ત્યારે KGB100B નજીકથી સમીક્ષાને પાત્ર છે. ઉત્પાદન પૃષ્ઠ એપ્લિકેશન તરીકે રાસાયણિક બેરલ, ઓટો પાર્ટ્સ, ટ્રાફિક અવરોધો, ફ્લોટ્સ, રમકડાં અને ફર્નિચરને નામ આપે છે. તે સૂચિ ઇચ્છિત ક્ષેત્ર બતાવે છે, પરંતુ તે સાબિતી નથી કે ચોક્કસ ભાગ ચાલશે.
મજબૂત શોર્ટલિસ્ટ કેસમાં ચાર વિશેષતાઓ હોય છે. મોલ્ડ ચળવળ અને સેવાઓ માટે જગ્યા સાથે બંધબેસે છે. ગ્રોસ પેરિઝન માસ કન્ફર્મ હેડ વિકલ્પને બંધબેસે છે. એક્સટ્રુઝન પુનઃપ્રાપ્તિ ઇચ્છિત સામગ્રી સાથે જરૂરી ચક્રને સમર્થન આપે છે. ફેક્ટરી સંમત સીમાઓ પર ઉપયોગિતાઓ અને હેન્ડલિંગ સપ્લાય કરી શકે છે.
જ્યારે તે શરતોમાંથી એક નિષ્ફળ જાય ત્યારે અન્ય રૂપરેખાંકન પર જાઓ. મોટા સંચયક શોટ માસને હલ કરી શકે છે પરંતુ ઘાટની પહોળાઈને નહીં. મોટી પ્લેટ મોલ્ડ પરબિડીયું હલ કરી શકે છે પરંતુ એક્સટ્રુઝન પુનઃપ્રાપ્તિ નહીં. જ્યારે ભાગ પ્લેટફોર્મની કાર્યકારી શ્રેણી કરતા ઘણો નાનો હોય ત્યારે અલગ મશીનનું કદ વધુ આર્થિક હોઈ શકે છે.
જ્યારે ડેટા અધૂરો હોય ત્યારે પણ થોભો. વેબસાઈટના પેરેન્થેટીકલ હેડ ફિગર્સ અને અસંગત એર-ફ્લો યુનિટને લેખિત સ્પષ્ટતાની જરૂર છે. ડ્રાય-સાયકલ નંબર આઉટપુટ ગેરંટી બંધ કરી શકતો નથી. તકનીકી કરાર માટે આ સામાન્ય વસ્તુઓ છે, અનુમાન લગાવવાના કારણો નથી.
ખરીદીનો નિર્ણય ભાગ-આધારિત ટ્રાયલ પ્લાન સાથે સમાપ્ત થવો જોઈએ. જો મશીન સંમત દર અને ઉપયોગિતા સીમા પર સ્થિર, સ્વીકાર્ય ભાગો બનાવી શકે છે, તો મોડેલ કામને બંધબેસે છે. જો તે પુરાવા ખૂટે છે, તો શોર્ટલિસ્ટ કામચલાઉ રહે છે.
વારંવાર પૂછાતા પ્રશ્નો
KGB100B 120L બ્લો મોલ્ડિંગ મશીન કયા ઉત્પાદનો બનાવી શકે છે?
કિંગલે KGB100B પેજ પર રાસાયણિક બેરલ, ઓટો પાર્ટ્સ, ટ્રાફિક અવરોધો, ફ્લોટ્સ, રમકડાં અને ફર્નિચરની યાદી આપે છે. આ એપ્લિકેશન સંદર્ભો છે, સ્વચાલિત મંજૂરીઓ નથી. વાસ્તવિક ઉત્પાદનને હજુ પણ મોલ્ડ સાઈઝ, ગ્રોસ પેરિઝન માસ, ક્લેમ્પ ડિમાન્ડ, મટિરિયલ, રિમૂવલ પાથ અને ઠંડક માટે તપાસની જરૂર છે.
શું 120 L નો અર્થ એ છે કે 120 L થી નીચેના દરેક કન્ટેનર ફિટ થશે?
નં. નજીવા કન્ટેનર વોલ્યુમ માત્ર એક સ્ક્રીનિંગ મૂલ્ય છે. 120 L ની નીચેનો ભાગ હજુ પણ મોલ્ડ પરબિડીયું, અંદાજિત વિસ્તાર મર્યાદા, સંચયક માંગ અથવા ઉપલબ્ધ દૂર કરવાની જગ્યાને ઓળંગી શકે છે. મોડેલ-વિશિષ્ટ સમીક્ષા માટે ઉત્પાદન અને મોલ્ડ રેખાંકનો મોકલો.
શું KGB100B 15 કિલોનું ફિનિશ્ડ HDPE ઉત્પાદન બનાવી શકે છે?
જાહેર ટેબલ પરથી એવી ધારણા ન કરો. પૃષ્ઠ 9(15) કિગ્રાને PE સંચયક-વજન સંદર્ભ તરીકે પ્રકાશિત કરે છે, દેખીતી રીતે બે સૂચિબદ્ધ હેડ ક્ષમતાઓ સાથે. ગ્રોસ પેરિઝન માસમાં ભાગ અને તમામ ફ્લેશ અથવા ટ્રીમનો સમાવેશ થાય છે. પસંદ કરેલ હેડ, રેઝિન અને ઉપયોગી પ્રક્રિયા માર્જિન કિંગગલ દ્વારા પુષ્ટિ અને અજમાયશમાં સાબિત થવું આવશ્યક છે.
શું 320 pcs/h અપેક્ષિત ઉત્પાદન આઉટપુટ છે?
નંબર. કિંગગલ 320 પીસી/કલાકને શુષ્ક ચક્ર તરીકે લેબલ કરે છે. વાસ્તવિક સ્વીકૃત આઉટપુટમાં એક્સટ્રુઝન, પેરિઝન ફોર્મેશન, બ્લોઇંગ, કૂલીંગ, રીમુવલ, ટ્રીમીંગ, રિજેક્ટ અને સ્ટોપ્સનો સમાવેશ થાય છે. જરૂરી સ્વીકૃત આઉટપુટ જણાવો અને તેને પ્રોડક્શન મોલ્ડ અને સામગ્રી સાથે ચકાસો.
ઊર્જા વપરાશની સરખામણી કેવી રીતે કરવી જોઈએ?
સમાન ઘાટ, ઉત્પાદન, રેઝિન, ગુણવત્તા નિયમો અને પરીક્ષણ સીમા હેઠળ ઉત્પાદન સંબંધિત ઊર્જાની તુલના કરો. KGB100B પૃષ્ઠ સરેરાશ ઊર્જા રેખા તરીકે 52 થી 60 kW પ્રકાશિત કરે છે, જે પાવર સંદર્ભ છે. પૃષ્ઠ મૂલ્યને કન્વર્ટ કરવાને બદલે સ્થિર ઉત્પાદન દરમિયાન kWh/kg અને kWh પ્રતિ સ્વીકૃત ભાગને માપો.
KGB100B અવતરણ માટે મારે કઈ માહિતી મોકલવી જોઈએ?
ઉત્પાદન રેખાંકનો અને ફોટા, પરિમાણો, સમાપ્ત વજન, દિવાલની આવશ્યકતાઓ, સામગ્રીનો ગ્રેડ, રીગ્રાઈન્ડ નિયમ, સ્વીકૃત આઉટપુટ, ગુણવત્તા પરીક્ષણો, મોલ્ડ ડેટા, ઉપયોગિતાની સ્થિતિ અને ઓટોમેશન જરૂરિયાતો મોકલો. અજાણી વસ્તુઓને સ્પષ્ટ રીતે ચિહ્નિત કરો. આ સપ્લાયરને હેડ, મોલ્ડ ફિટ અને ટ્રાયલ સ્કોપની પુષ્ટિ કરવા માટે પૂરતી માહિતી આપે છે.
મશીન પસંદ કરતા પહેલા તમારો ભાગ તપાસો
Kinggle ને પ્રોડક્ટ ડ્રોઈંગ, કુલ વજનનો અંદાજ, રેઝિન, મોલ્ડ ડેટા, આઉટપુટ ટાર્ગેટ અને ફેક્ટરી યુટિલિટી શરતો મોકલો. ટીમ સમીક્ષા કરી શકે છે કે KGB100B પ્લેટફોર્મ અને તેની પસંદ કરેલ સંચયક ગોઠવણી પ્રોજેક્ટમાં ફિટ છે કે કેમ.
પ્રોડક્ટ-ફીટ સમીક્ષાની વિનંતી કરો