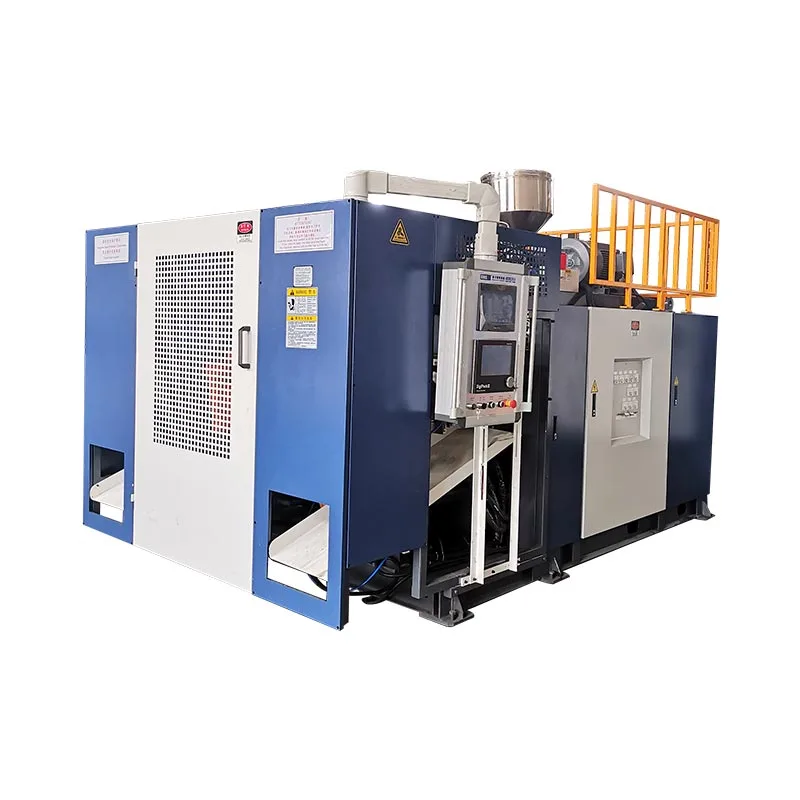
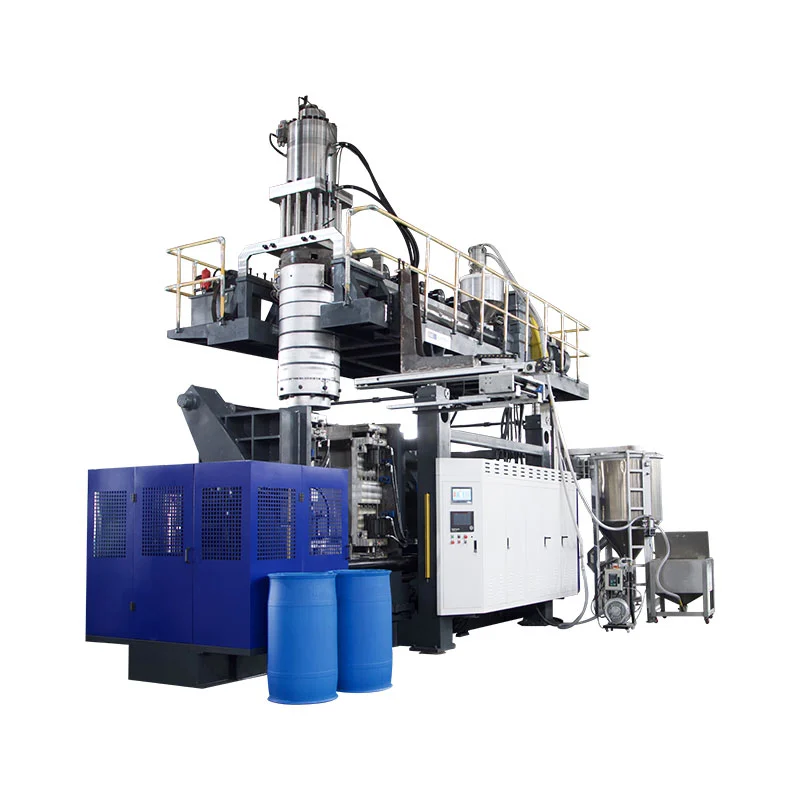
તમારા ઉત્પાદન માટે જરૂરી સામગ્રીની સંખ્યા દ્વારા KGB80A અને KGB80AP વચ્ચે પસંદ કરો. કિંગગલનું પ્રકાશિત થયેલ KGB80A કોષ્ટક એક 80 mm સ્ક્રૂની યાદી આપે છે, જ્યારે KGB80AP કોષ્ટક બે 70 mm સ્ક્રૂની યાદી આપે છે અને ડબલ-લેયર અથવા ડબલ-કલર ઉત્પાદનનું વર્ણન કરે છે. તેમના પ્રકાશિત મોલ્ડ પરબિડીયું, ક્લેમ્પ, સંચયક અને ઉપયોગિતા સંદર્ભો અન્યથા સમાન છે, તેથી માન્ય નિર્ણય માટે હજી પણ વાસ્તવિક ભાગ, ઘાટ, રેઝિન પ્લાન અને ટ્રાયલ માપદંડની જરૂર છે.
બે મશીનો સમાન 30L લેબલ શેર કરી શકે છે અને હજુ પણ વિવિધ ઉત્પાદન સમસ્યાઓ હલ કરી શકે છે. એક રેઝિન સ્ટ્રીમમાંથી બનાવેલ રાસાયણિક ડ્રમ બે રંગોવાળા ટૂલબોક્સ અથવા બે સામગ્રી સ્તરોમાંથી બનાવેલ દિવાલ જેવું જ એક્સટ્રુઝન કાર્ય બનાવતું નથી. એકલા કન્ટેનર વોલ્યુમ દ્વારા ખરીદી એ તફાવત છુપાવે છે.
આ સરખામણી KGB80A અને KGB80AP ને ઉત્પાદન પ્લેટફોર્મ તરીકે વર્તે છે, બ્રોશર વિશેષણોની સૂચિ તરીકે નહીં. તે હાલમાં Kinggleના બે ઉત્પાદન પૃષ્ઠો પર પ્રકાશિત થયેલ ડેટાને અનુસરે છે. જ્યાં વેબસાઈટ રૂપરેખાંકન પ્રશ્ન ખુલ્લો રાખે છે, ત્યાં લેખ આમ કહે છે અને તે વસ્તુને અવતરણ અથવા ફેક્ટરી ટ્રાયલમાં ખસેડે છે.
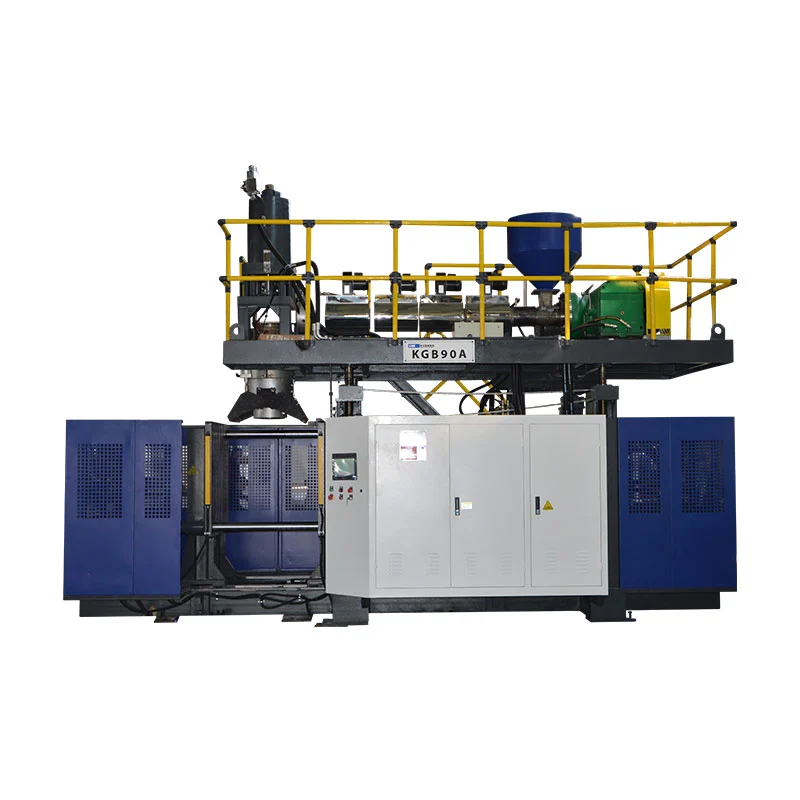
અવતરણની વિનંતી કરતા પહેલા પતાવટ કરવાના પાંચ મુદ્દા
- દીવાલને એક મેલ્ટ સ્ટ્રીમ, બે સ્તરો, બે રંગો, વ્યુ પટ્ટા અથવા અન્ય માળખાની જરૂર છે કે કેમ તે વ્યાખ્યાયિત કરો.
- પ્રકાશિત પ્લેટ, મોલ્ડ પરબિડીયું, ઓપનિંગ સ્ટ્રોક અને જાડાઈ શ્રેણી સામે ઘાટ તપાસો.
- 5 L અને 3.75 kg PE સંચયક સંદર્ભો સાથે ગ્રોસ પેરિઝન માંગની તુલના કરો.
- 650 પીસી/કલાકને ડ્રાય-સાયકલ આકૃતિ તરીકે ગણો, પ્રોડક્શન આઉટપુટના વચન મુજબ નહીં.
- ટ્રાયલ પ્લાનમાં સામગ્રી, ગુણવત્તા, આઉટપુટ અને ઉપયોગિતા સ્વીકૃતિ નિયમો લખો.
ડેટા સીમા:નીચેના સ્પષ્ટીકરણો વર્તમાનમાંથી આવે છેKGB80A પૃષ્ઠઅનેKGB80AP પૃષ્ઠ, 11 સપ્ટેમ્બર, 2026 ના રોજ ચેક કર્યું. તે સરખામણી સંદર્ભો છે. મંજૂર અવતરણ, મશીન ડ્રોઇંગ અને તકનીકી કરાર વિતરિત ગોઠવણીને નિયંત્રિત કરે છે.
ઉત્પાદન દિવાલથી શરૂ કરો, મશીનના નામથી નહીં
પ્રથમ પ્રશ્ન એ નથી કે ઉત્પાદન 20 કે 30 લિટર ધરાવે છે. પૂછો કે કેટલા સ્વતંત્ર રીતે નિયંત્રિત મેલ્ટ સ્ટ્રીમ્સ ડાઇ હેડમાં પ્રવેશવા જોઈએ. પરંપરાગત એક-સામગ્રીની દિવાલને એક વ્યાખ્યાયિત રેઝિન પાથની જરૂર છે. બે રંગના ભાગને બે રંગના પ્રવાહોની જરૂર છે. ડબલ-લેયર પ્રોડક્ટને બે સ્ટ્રીમ્સની જરૂર હોય છે જે કો-એક્સ્ટ્રુઝન હેડની અંદર મળે છે. તે સ્ટ્રીમ્સ સમાન બેઝ પોલિમર અથવા વિવિધ સામગ્રીનો ઉપયોગ કરી શકે છે, પરંતુ તેમની સુસંગતતા અને પ્રોસેસિંગ વિંડોઝને હજુ પણ સમીક્ષાની જરૂર છે.
આ તફાવત ગુમાવવો સરળ છે કારણ કે ખરીદદારો પણ માથા અને પોલાણ વિશે સાંભળે છે. એક સ્તર દિવાલ દ્વારા એક સામગ્રી ઝોન છે. એક ડાઇ આઉટલેટ એક પેરિઝન બનાવે છે. મોલ્ડ કેવિટી એક ભાગ બનાવે છે. બે-સ્તરનું મશીન આપમેળે બે-હેડ મશીન નથી, અને બે-પોલાણવાળા ઘાટ બે સામગ્રી સ્તરો બનાવતા નથી. કીંગલ્સમાથું, પોલાણ અને સ્તર માર્ગદર્શિકાતે ગણતરીઓ અલગ રાખે છે.
સાર્વજનિક KGB80AP વર્ણન આ મુદ્દા પર વિશિષ્ટ છે. તે મોડેલને ડબલ-લેયર અથવા ડબલ-કલર વર્ક માટે ડબલ-એક્સ્ટ્રુઝન પ્લેટફોર્મ તરીકે રજૂ કરે છે. તેના કોષ્ટકમાં બે 70 mm સ્ક્રૂ અને બે 22 kW એક્સ્ટ્રુડર મોટર્સ છે. KGB80A કોષ્ટક એક 80 mm સ્ક્રૂ અને એક 37 kW મોટરની યાદી આપે છે. તે આર્કિટેક્ચર તફાવત અસ્પષ્ટ દાવા કરતાં વધુ ઉપયોગી છે કે એક મશીન વધુ અદ્યતન છે.
લેખિતમાં સ્પષ્ટ કરવા માટે એક વસ્તુ છે. KGB80A ઉત્પાદન વર્ણન સિંગલ અને મલ્ટિ-લેયર વિકલ્પોનો ઉલ્લેખ કરે છે, જ્યારે તેનું પ્રકાશિત સ્પષ્ટીકરણ કોષ્ટક એક એક્સટ્રુડર દર્શાવે છે. જો અંતિમ વિકલ્પ પેકેજ પ્રમાણભૂત આર્કિટેક્ચરમાં ફેરફાર કરે તો જ આ નિવેદનો બંને શક્ય બની શકે છે. અનુમાન કરશો નહીં કે કયા પેકેજનો હેતુ છે. અવતરણને દરેક એક્સ્ટ્રુડર, તેને સોંપેલ સામગ્રી, ડાઇ-હેડ સ્ટ્રક્ચર અને એડજસ્ટેબલ લેયર-રેશિયો શ્રેણીનું નામ આપવા માટે કહો.
Kinggle હાલમાં બંને 30L પ્લેટફોર્મ માટે શું પ્રકાશિત કરે છે
નીચે આપેલ કોષ્ટક ફીલ્ડ્સનું પુનઃઉત્પાદન કરે છે જેની તુલના બે વર્તમાન ઉત્પાદન પૃષ્ઠો પર સીધી કરી શકાય છે. મોટાભાગના પ્લેટફોર્મ ડેટા સમાન છે. બંને પૃષ્ઠો 30 L મહત્તમ કન્ટેનર ક્ષમતા, 215 kN ક્લેમ્પિંગ બળ, 5 L સંચયક અને 3.75 kg PE સંચયક-વજન સંદર્ભની સૂચિ આપે છે. મહત્વપૂર્ણ પ્રકાશિત તફાવતો એક્સટ્રુઝન ગોઠવણી અને મશીનનું વજન છે.
| પ્રકાશિત ક્ષેત્ર | KGB80A | KGB80AP | તેનો ઉપયોગ કેવી રીતે કરવો |
|---|---|---|---|
| મહત્તમ કન્ટેનર ક્ષમતા | 30 એલ | 30 એલ | માત્ર સ્ક્રીનીંગ લેબલ; તે ઘાટ, શોટ અથવા ઉત્પાદન યોગ્ય સાબિત કરતું નથી |
| આઉટપુટ | 650 pcs/h, શુષ્ક ચક્ર | 650 pcs/h, શુષ્ક ચક્ર | મશીન-મોશન સંદર્ભ, સ્વીકૃત ઉત્પાદન આઉટપુટ નથી |
| મશીનનું કદ | 4.7 x 3.5 x 4 મી | 4.7 x 3.5 x 4 મી | લેઆઉટ આયોજન માટે પરબિડીયું શરૂ કરી રહ્યા છીએ |
| મશીન વજન | 12 ટી | 13 ટી | ફ્લોર અને હેન્ડલિંગ સમીક્ષા માટે ઇનપુટ, અંતિમ ચિત્રને આધીન |
| ક્લેમ્પિંગ ફોર્સ | 215 kN | 215 kN | અંદાજિત વિસ્તાર અને સંમત ફટકો શરતો સાથે સરખામણી કરો |
| મહત્તમ મોલ્ડ કદ | 520 x 860 મીમી | 520 x 860 મીમી | વાસ્તવિક મોલ્ડ ડ્રોઇંગ અને જોડાણો તપાસો |
| ઘાટની જાડાઈ શ્રેણી | 360 થી 420 મીમી | 360 થી 420 મીમી | સ્થાપિત મોલ્ડની જાડાઈ, પ્લેટ્સ અને એડેપ્ટરોની પુષ્ટિ કરો |
| ઓપનિંગ સ્ટ્રોક | 350 થી 850 મીમી | 350 થી 850 મીમી | પાર્ટ રિલીઝ, ઇન્સર્ટ અને ટેક-આઉટ પાથ તપાસો |
| સ્ક્રૂ ગોઠવણ | 1 x 80 મીમી | 2 x 70 મીમી | મુખ્ય પ્રકાશિત આર્કિટેક્ચર તફાવત |
| એક્સ્ટ્રુડર મોટર વ્યવસ્થા | 1 x 37 kW | 2 x 22 kW | એક વિરુદ્ધ બે પ્રકાશિત એક્સટ્રુઝન ડ્રાઇવની પુષ્ટિ કરે છે |
| પ્રકાશિત HDPE ગલન ક્ષમતા | 120 થી 140 કિગ્રા/કલાક | 120 થી 140 કિગ્રા/કલાક | સામગ્રી-સ્કોપ્ડ સંદર્ભ; કુલ માંગ સાથે સરખામણી કરો |
| સંચયક ક્ષમતા | 5 એલ | 5 એલ | સંપૂર્ણ ગ્રોસ પેરિઝન સામે તપાસો |
| પ્રકાશિત PE સંચયક વજન | 3.75 કિગ્રા | 3.75 કિગ્રા | ફિનિશ્ડ પ્રોડક્ટના વજન જેટલું નથી |
| બ્લો-એર સંદર્ભ | 0.8 MPa; 0.7 m³/મિનિટ | 0.8 MPa; 0.7 m³/મિનિટ | અંતિમ મશીન-ઇનલેટ આવશ્યકતાની પુષ્ટિ કરો |
| ઠંડક-પાણી સંદર્ભ | 0.3 MPa; 70 એલ/મિનિટ | 0.3 MPa; 70 એલ/મિનિટ | તાપમાન, ગુણવત્તા, વળતર અને સર્કિટ અવકાશની પુષ્ટિ કરો |
| પ્રકાશિત સરેરાશ ઊર્જા રેખા | 27 થી 37 કેડબલ્યુ | 27 થી 37 કેડબલ્યુ | પાવર સંદર્ભ, સ્વીકૃત ભાગ દીઠ kWh બાંયધરી નથી |
વહેંચાયેલ નંબરો મશીનોને વિનિમયક્ષમ બનાવતા નથી. બીજી સામગ્રી સ્ટ્રીમ ફીડ પાથ, બેરલ, ડ્રાઇવ, તાપમાન ઇતિહાસ અને શુદ્ધિકરણ ક્રમ ઉમેરે છે. ઉત્પાદન પૃષ્ઠ સમાન બાહ્ય પરબિડીયું અને ઉપયોગિતા સંદર્ભ બતાવી શકે છે, તેમ છતાં ઉત્પાદન પદ્ધતિ હજુ પણ અલગ છે. આથી પ્રોજેક્ટ ફાઇલે માત્ર સરખામણી કોષ્ટક પર આધાર રાખવાને બદલે અંતિમ વિદ્યુત લોડ, સામગ્રી-હેન્ડલિંગ સ્કોપ અને કંટ્રોલ પેકેજની ઓળખ કરવી જોઈએ.
KGB80A દિશા
જ્યારે ઉત્પાદન સંક્ષિપ્તમાં એક વ્યાખ્યાયિત મેલ્ટ સ્ટ્રીમ અને પ્રકાશિત મોલ્ડ અને શોટ પરબિડીયું ફિટ થાય ત્યારે અહીં પ્રારંભ કરો.
KGB80AP દિશા
જ્યારે સ્તર અથવા રંગ નિર્માણ માટે બે સ્વતંત્ર રીતે મેળવાયેલા મેલ્ટ સ્ટ્રીમ્સ જરૂરી હોય ત્યારે અહીંથી પ્રારંભ કરો.
જ્યાં KGB80A એ ક્લીનર પ્રારંભિક બિંદુ છે
KGB80A કોષ્ટક એક 80 mm સ્ક્રૂ, એક 37 kW એક્સ્ટ્રુડર મોટર અને 120 થી 140 kg/h ની પ્રકાશિત HDPE મેલ્ટિંગ-ક્ષમતા શ્રેણીનું વર્ણન કરે છે. એક સામગ્રી પ્રવાહની આસપાસ નિર્ધારિત ઉત્પાદન માટે, તે સરળ પ્રકાશિત આધારરેખા છે. મટિરિયલ પ્લાનમાં જરૂરી હોય ત્યારે ઓળખવા, શુષ્ક અથવા સ્થિતિ, રંગ, માત્રા, શુદ્ધિકરણ અને લોટ દ્વારા ટ્રેસ કરવા માટે એક મુખ્ય ફીડ માર્ગ છે.
સરળનો અર્થ સ્વચાલિત નથી. રેઝિન ગ્રેડ, માસ્ટરબેચ, એડિટિવ પેકેજ અને રિગ્રિન્ડ નિયમને હજુ પણ લેખિત રેસીપીની જરૂર છે. રાસાયણિક ડ્રમને ટૂલબોક્સ અથવા પાણીના કન્ટેનરમાંથી અલગ રેઝિન અને માન્યતા યોજનાની જરૂર પડી શકે છે. કીંગલ્સHDPE વિરુદ્ધ PP માર્ગદર્શિકાસમજાવે છે કે શા માટે પોલિમર ફેમિલી નામ મેલ્ટ તાપમાન, ઠંડકનો સમય અથવા ઉત્પાદન પ્રદર્શન સેટ કરતું નથી.
KGB80A પૃષ્ઠ રાસાયણિક પેકેજિંગ બેરલ, સ્ટેકીંગ કન્ટેનર, પાણીના કન્ટેનર, ટૂલબોક્સ, સ્પ્રેયર, રમકડાં અને સ્વતઃ-સંબંધિત ભાગોને એપ્લિકેશન પરિવાર તરીકે સૂચિબદ્ધ કરે છે. તે ઉદાહરણો ઇચ્છિત શ્રેણી દર્શાવે છે; તેઓ સાબિત કરતા નથી કે તે જૂથોમાં દરેક ઉત્પાદન બંધબેસે છે. વિશાળ ટૂલબોક્સ મોલ્ડ-પરબિડીયું તપાસને નિષ્ફળ કરી શકે છે, જ્યારે તેનું આંતરિક વોલ્યુમ 30 Lથી ઓછું હોય. ભારે તકનીકી ભાગ 30 L કરતા ઓછો હોલ્ડિંગ કરતી વખતે કુલ શોટ માંગ કરતાં વધી શકે છે.
પ્રોડક્ટ ચાર ચેક પાસ કરી લે પછી મોડલને ઉમેદવાર તરીકે માનો: મટિરિયલ-સ્ટ્રીમ કાઉન્ટ, મોલ્ડ ઈન્ટરફેસ, ગ્રોસ પેરિઝન ડિમાન્ડ અને સ્વીકૃત આઉટપુટ. જો પ્રોજેક્ટને વ્યૂ સ્ટ્રાઇપ, સ્પેશિયલ કલર પાથ અથવા વધારાના લેયરની જરૂર હોય, તો Kinggleને અવતરણમાં ચોક્કસ KGB80A વિકલ્પ બતાવવા માટે કહો. સાર્વજનિક પૃષ્ઠના બહુ-સ્તરવાળા શબ્દો ક્યારેય સૂચિત મટીરીયલ પાથના ડાયાગ્રામને બદલે નહીં.
જ્યાં KGB80AP તેની બીજી એક્સટ્રુઝન સિસ્ટમ કમાય છે
KGB80AP એ સ્પષ્ટ પ્રકાશિત પસંદગી છે જ્યારે ભાગને બે સ્વતંત્ર રીતે પીગળેલા પ્રવાહોની જરૂર હોય છે. કિંગગલે તેને ડબલ-લેયર અથવા ડબલ-કલર ઉત્પાદન માટે વર્ણવ્યું છે અને બે 22 kW મોટર્સ સાથે બે 70 mm સ્ક્રૂની યાદી આપે છે. દરેક સ્ટ્રીમ તેના પોતાના મટિરિયલ ફીડ અને પ્રોસેસિંગ સેટિંગને ડાઇ હેડમાં ઓગળે તે પહેલાં મેળવી શકે છે.
બીજા એક્સ્ટ્રુડરએ નિર્ધારિત દિવાલની જરૂરિયાતને હલ કરવી જોઈએ. તે બે રંગોને અલગ કરી શકે છે, વિવિધ સામગ્રીને બે સ્તરોમાં મૂકી શકે છે અથવા અન્ય માન્ય બે-સ્ટ્રીમ બાંધકામને સમર્થન આપી શકે છે. તે ઉમેરવું જોઈએ નહીં કારણ કે "ડબલ લેયર" વધુ સક્ષમ લાગે છે. ખરીદદારે જણાવવું આવશ્યક છે કે દરેક સ્ટ્રીમમાં શું છે, શા માટે અલગ કરવાની જરૂર છે અને ફિનિશ્ડ દિવાલ કેવી રીતે તપાસવામાં આવશે.
સ્તર ગુણોત્તર એક અલગ નિયંત્રણ સમસ્યા છે. સાર્વજનિક સ્ક્રુના કદ ખરીદનારને ચોક્કસ રેઝિન જોડી માટે એડજસ્ટેબલ સ્તર શ્રેણી અથવા તે ગુણોત્તરની સ્થિરતા જણાવતા નથી. થ્રુપુટ પણ બે પ્રવાહોમાં સંતુલિત હોવું જોઈએ. જો એક સ્તર દિવાલનો એક નાનો હિસ્સો પૂરો પાડે છે, તો તેના એક્સ્ટ્રુડરને હજુ પણ જરૂરી દરે સ્થિર ઓપરેટિંગ વિંડોની જરૂર છે. સૂચિત ડાઇ-હેડ ડિઝાઇન, સામગ્રી સોંપણી, સ્તર-ગુણોત્તર શ્રેણી અને નમૂના પદ્ધતિ માટે પૂછો.
દિવાલ-જાડાઈ પ્રોગ્રામિંગ સ્તર-ગુણોત્તર નિયંત્રણને બદલતું નથી. કીંગલે હોસ્ટ કરેલMoog DigiPack III મેન્યુઅલસમજાવે છે કે કેવી રીતે એક્યુમ્યુલેટર મશીન પુશ-આઉટ દરમિયાન તેની વોલ પ્રોફાઈલને એક્યુમ્યુલેટરની સ્થિતિ સાથે સાંકળી શકે છે. તે કાર્ય પેરિઝન સાથે એકંદર દિવાલનું વિતરણ કરે છે. સહ-ઉત્પાદન પ્રણાલીએ હજુ પણ નિયંત્રિત કરવાનું છે કે કેવી રીતે બે પીગળેલા પ્રવાહો તે દિવાલને વહેંચે છે.
બે પ્રવાહો રોજિંદા કામમાં પણ ફેરફાર કરે છે. ફેક્ટરીએ સામગ્રીની અદલાબદલી અટકાવવી જોઈએ, બે હોપર માર્ગોનું સંચાલન કરવું જોઈએ, તાપમાનના બે ઇતિહાસને ટ્રેક કરવો જોઈએ અને દરેક પાથ માટે શુદ્ધિકરણની યોજના બનાવવી જોઈએ. બે-રંગી ટૂલબોક્સમાંથી એક-રંગના ડ્રમમાં ફેરફાર માત્ર ત્યારે જ સામગ્રીને બચાવી શકે છે જો પ્રોડક્શન ટીમ બંને સર્કિટને સાફ અને દસ્તાવેજ કરી શકે. માં તે કામનો સમાવેશ કરોપરિવર્તન યોજના.
30L લેબલ મોલ્ડ અથવા પેરિઝન ફિટની પુષ્ટિ કરી શકતું નથી
કન્ટેનર ક્ષમતા માત્ર એક વોલ્યુમ લેબલ છે. મશીન ફિટ એ બહારની ભૂમિતિ અને પ્લાસ્ટિકના સમૂહ પર આધાર રાખે છે કે જે વડાએ પહોંચાડવું જોઈએ. ફિનિશ્ડ પ્રોડક્ટ ડ્રોઇંગથી પ્રારંભ કરો. પીંચ-ઓફ લેન્ડ, ફ્લેશ પોકેટ્સ, નેક ટૂલિંગ, બ્લો-પિન એરેન્જમેન્ટ, ઇન્સર્ટ્સ, કૂલિંગ કનેક્શન્સ, લિફ્ટિંગ પોઈન્ટ્સ અને કોઈપણ ટેક-આઉટ ક્લિયરન્સને મોલ્ડ રિવ્યૂમાં ઉમેરો.
બંને ઉત્પાદન પૃષ્ઠો 520 x 860 mm મહત્તમ મોલ્ડ કદ, 360 થી 420 mm મોલ્ડ-જાડાઈ શ્રેણી અને 350 થી 850 mm ઓપનિંગ-સ્ટ્રોક શ્રેણી પ્રકાશિત કરે છે. તે મૂલ્યોની તુલના સંપૂર્ણ મોલ્ડ એસેમ્બલી સાથે કરો, ઉત્પાદનના દૃશ્યમાન પરિમાણો સાથે નહીં. એડેપ્ટર પ્લેટ્સ અને સર્વિસ કનેક્શન્સ જગ્યાનો ઉપયોગ કરી શકે છે. મોલ્ડ ડ્રોઇંગ પ્રથમ સૂચવે છે તેના કરતાં ડીપ ભાગોને વધુ ઓપનિંગ અને એક્સટ્રક્શન ક્લિયરન્સની જરૂર પડી શકે છે.
215 kN ક્લેમ્પ સંદર્ભને તેની પોતાની ગણતરીની જરૂર છે. બ્લો પ્રેશર વિદાયના પ્લેનમાં દેખાતા અંદાજિત વિસ્તાર પર કાર્ય કરે છે. પ્રોડક્ટ ઓરિએન્ટેશન, ફ્લેશ વિસ્તાર અને સક્રિય સ્થિતિની સંખ્યા તે વિસ્તારને અસર કરે છે. એકલા વોલ્યુમમાંથી ક્લેમ્પને મંજૂરી આપશો નહીં. પ્રોજેક્ટ કન્ફર્મેશન માટે પ્રસ્તાવિત મોલ્ડ લેઆઉટ અને પ્રોસેસ પ્રેશર કિંગગલને મોકલો. આએક્સટ્રુઝન બ્લો મોલ્ડ ડિઝાઇન માર્ગદર્શિકાઇન્ટરફેસને વધુ વિગતવાર આવરી લે છે.
ફિનિશ્ડ પાર્ટ માસ + ટોપ ફ્લેશ + બોટમ ફ્લેશ + નેક અથવા હેન્ડલ ટ્રીમ + અન્ય કેપ્ચર કરેલ પ્રોસેસ સ્ક્રેપ
તે કુલ માંગની માથા સાથે સરખામણી કરો, માત્ર નેટ બોટલના વજન સાથે નહીં. બંને પૃષ્ઠો 5 L એક્યુમ્યુલેટર અને 3.75 kg PE સંચયક-વજન સંદર્ભ પ્રકાશિત કરે છે. 3.75 કિગ્રા આકૃતિ મટીરીયલ-સ્કોપ્ડ છે અને તેને સાર્વત્રિક ભાગ-વજન મર્યાદા તરીકે ગણવામાં આવવી જોઈએ નહીં. રેઝિન ડેન્સિટી, મેલ્ટ બિહેવિયર, ડાઇ ડિઝાઈન, જરૂરી ગાદી અને પ્રોસેસ માર્જિન તમામ બાબતો છે.
એક ઉપયોગી પ્રોજેક્ટ સમીક્ષા સામૂહિક સંતુલન દર્શાવે છે. પ્રતિનિધિ ટૂલમાંથી દરેક કબજે કરેલા વિભાગનું વજન કરો અથવા અંદાજ કાઢો, રેઝિન ગ્રેડ રેકોર્ડ કરો અને આયોજિત ગાદી જણાવો. જો ગ્રોસ પેરિઝન પ્રકાશિત સંદર્ભની ખૂબ નજીક બેસે છે, તો પૂછો કે શું અલગ હેડ અથવા મશીન મોડલ વધુ સ્થિર વિન્ડો આપે છે. નજીવી 30L મશીન એ દરેક આકાર માટે આપમેળે યોગ્ય 30 લિટર ડ્રમ બનાવવાનું મશીન નથી.
650 pcs/h લાઇનને મશીન ડેટા તરીકે વાંચો, વેચાણ વચન નહીં
બંને કિંગગલ કોષ્ટકો 650 pcs/h ને "આઉટપુટ (ડ્રાય સાયકલ)" તરીકે લેબલ કરે છે. ડ્રાય સાયકલ મેલ્ટ ડિલિવરી, ફૂંકાવા, ઠંડક, ભાગ દૂર કરવા, ટ્રીમિંગ અથવા નિરીક્ષણને સાબિત કર્યા વિના મશીનની હિલચાલને માપે છે. તે કન્ટેનર, દિવાલની જાડાઈ, રેઝિન, ઘાટનું તાપમાન અથવા નકારવાના નિયમને પણ ઓળખતું નથી. આકૃતિ યાંત્રિક પ્લેટફોર્મની તુલના કરવામાં મદદ કરી શકે છે, પરંતુ તે કલાક દીઠ વેચાણપાત્ર ભાગો તરીકે વ્યવસાય યોજનામાં નકલ કરી શકાતી નથી.
સંપૂર્ણ ઉત્પાદન ચક્ર સાથે આઉટપુટ પ્લાનિંગ શરૂ કરો. રેકોર્ડ એક્યુમ્યુલેટર ફિલ, પેરિઝન પુશ-આઉટ, મોલ્ડ ક્લોઝ, બ્લો, એક્ઝોસ્ટ, કૂલિંગ, મોલ્ડ ઓપન, ટેક-આઉટ અને ડાઉનસ્ટ્રીમ હેન્ડલિંગ. સૌથી લાંબી જરૂરી ઇવેન્ટ પુનરાવર્તન સમયને નિયંત્રિત કરે છે. જાડા રાસાયણિક બેરલ ઠંડક-મર્યાદિત હોઈ શકે છે. બે-રંગી ઉત્પાદન ધીમા ઓગળવાના પ્રવાહ દ્વારા અથવા ડાઉનસ્ટ્રીમ પ્રક્રિયા દ્વારા મર્યાદિત હોઈ શકે છે.
ગ્રોસ મોલ્ડિંગ ઇવેન્ટ્સ x ભાગ દીઠ ઇવેન્ટ x સ્વીકૃતિ દર, કલાકોમાં માપેલા રન ટાઇમ દ્વારા વિભાજિત
પ્રકાશિત HDPE મેલ્ટિંગ-ક્ષમતા શ્રેણી બંને મોડલ માટે 120 થી 140 kg/h છે. તેનો ઉપયોગ ફક્ત HDPE સંદર્ભ તરીકે કરો. તેની કુલ કલાકદીઠ માંગ સાથે સરખામણી કરો, જેમાં ફ્લેશ અને અન્ય કેપ્ચર કરેલ સામગ્રીનો સમાવેશ થાય છે. જો KGB80AP બે અલગ-અલગ સામગ્રીનો ઉપયોગ કરે છે, તો દરેક સ્ટ્રીમ માટે જરૂરી માસ રેટ દસ્તાવેજ કરો. સંયુક્ત કુલ અસ્થિર નીચા-દર સ્તરને છુપાવી શકે છે.
વાસ્તવિક મોલ્ડ અને ઉલ્લેખિત રેઝિન સાથે સ્થિર વિન્ડો પર સ્વીકૃત આઉટપુટને માપો. માર્ક સ્ટોપ્સ, મેન્યુઅલ હસ્તક્ષેપ, રેસીપી ફેરફારો અને નકારેલા ભાગો. કીંગલ્સચક્ર-સમય ઑપ્ટિમાઇઝેશન માર્ગદર્શિકામર્યાદિત પગલું કેવી રીતે શોધવું તે બતાવે છે. આફેક્ટરી સ્વીકૃતિ પરીક્ષણ માર્ગદર્શિકાપરિણામને પુનરાવર્તિત સ્વીકૃતિ રેકોર્ડમાં ફેરવે છે.
પ્રકાશિત ફૂટપ્રિન્ટ માત્ર ફેક્ટરી સેલનું કેન્દ્ર છે
બંને પૃષ્ઠો 4.7 x 3.5 x 4 મીટરનું મશીન પરબિડીયું દર્શાવે છે. તેઓ KGB80A માટે 12 t અને KGB80AP માટે 13 t સૂચિબદ્ધ કરે છે. તે આંકડાઓ પ્રારંભિક લેઆઉટના કામમાં મદદ કરે છે, પરંતુ ઉપયોગ કરી શકાય તેવા સેલને ઘાટ, ડાઇ હેડ, મટિરિયલ સપ્લાય, રોબોટ અથવા પાર્ટ રિમૂવલ, ટ્રીમિંગ, સ્ક્રેપ હેન્ડલિંગ અને મેઇન્ટેનન્સ માટે પણ એક્સેસની જરૂર હોય છે. મંજૂર સામાન્ય વ્યવસ્થાએ અંતિમ સીમા નક્કી કરવી જોઈએ.

પબ્લિક યુટિલિટી પંક્તિઓ પણ સમાન છે: બ્લો એર માટે 0.8 MPa અને 0.7 m³/min, વત્તા 0.3 MPa અને ઠંડક પાણી માટે 70 L/min. દબાણ અને પ્રવાહને અલગથી રેકોર્ડ કરો. ઇનલેટ તાપમાન, પાણીની ગુણવત્તા, જોડાણનું કદ અને વળતરની સ્થિતિ ઉમેરો. હેડર દબાણ બતાવી શકે છે જ્યારે શાખા એક સાથે માંગ દરમિયાન પૂરતો પ્રવાહ પહોંચાડવામાં નિષ્ફળ જાય છે.
બંને પૃષ્ઠો 27 થી 37 kW ને સરેરાશ ઊર્જા વપરાશ તરીકે લેબલ કરે છે. એકમ kW શક્તિનું વર્ણન કરે છે. તે કનેક્ટેડ લોડ નથી, અને તે ઉત્પાદન દીઠ ઊર્જા નથી. પ્રકાશિત મોટર વ્યવસ્થાઓ અલગ છે, તેથી સરેરાશ-પાવર લાઈન મેળ ખાતી હોવા છતાં અંતિમ વિદ્યુત સમયપત્રક પ્રોજેક્ટ પુષ્ટિને પાત્ર છે. Kinggle નો ઉપયોગ કરોઉપયોગિતા આયોજન માર્ગદર્શિકામુખ્ય મશીન, સહાયક અને ફેક્ટરી સેવાઓને અલગ કરવા.
ઉર્જા સરખામણીઓને સમાન ઉત્પાદન સીમાની જરૂર છે.EUROMAP 46.2નિર્દિષ્ટ એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન, મોલ્ડ અને ગ્રાહકની જરૂરિયાતોને પૂર્ણ કરતા ઉત્પાદન માટે ઉત્પાદન-સંબંધિત માપને વ્યાખ્યાયિત કરે છે. તે તર્ક ઝડપી શુષ્ક ચક્ર અથવા હળવા લોડ પરીક્ષણને વાસ્તવિક ઉત્પાદન માટે ઉભા થવાથી અટકાવે છે. સંમત ટ્રાયલ શરતો હેઠળ સ્વીકૃત ભાગ દીઠ અથવા સ્વીકૃત કિલોગ્રામ દીઠ kWh રેકોર્ડ કરો.
ફેક્ટરી આયોજન નોંધ:મંજૂર ડ્રોઇંગમાંથી અંતિમ મશીન વજન, ગુરુત્વાકર્ષણ કેન્દ્ર, ફાઉન્ડેશન લોડ્સ, લિફ્ટિંગ પદ્ધતિ, ઇન્સ્ટોલ કરેલ પાવર અને કનેક્શન પોઇન્ટની પુષ્ટિ કરો. સાર્વજનિક પૃષ્ઠ એ પાયો અથવા ઇલેક્ટ્રિકલ ડિઝાઇન દસ્તાવેજ નથી.
ઉત્પાદન અજમાયશને મોડલની અંતિમ પસંદગીનું સમાધાન કરવા દો
ઉપયોગી અજમાયશ એક સ્વીકાર્ય નમૂના બનાવવા કરતાં વધુ કરે છે. તે દર્શાવે છે કે પસંદ કરેલ સામગ્રી આર્કિટેક્ચર, મોલ્ડ અને મશીન જરૂરી પરિણામ પકડી શકે છે. ટ્રાયલ શરૂ થાય તે પહેલાં સ્વીકૃતિ પદ્ધતિ લખો. નહિંતર, ખરીદનાર અને સપ્લાયર એક જ રન જોઈ શકે છે અને અલગ અલગ અર્થઘટન સાથે છોડી શકે છે.
- ઉત્પાદનના પુનરાવર્તનને સ્થિર કરો.ડ્રોઇંગ, પરિમાણો, ચોખ્ખું વજન, દિવાલનો નકશો, ગરદન અથવા બંધ ઇન્ટરફેસ અને કાર્યાત્મક પરીક્ષણો ઓળખો.
- સામગ્રીની યોજનાને સ્થિર કરો.દરેક રેઝિન, સપ્લાયર, ગ્રેડ, કલર, એડિટિવ અને રિગ્રાઈન્ડ નિયમને નામ આપો. KGB80AP માટે, દરેક સ્ટ્રીમ અને લક્ષ્ય સ્તર ગુણોત્તર સોંપો.
- મશીન રૂપરેખાંકન રેકોર્ડ કરો.મોડેલ, સ્ક્રૂ, મોટર્સ, ડાઇ હેડ, વોલ કંટ્રોલર, મોલ્ડ, બ્લો-પિન સિસ્ટમ, ટેક-આઉટ અને ડાઉનસ્ટ્રીમ સાધનોની યાદી બનાવો.
- સમૂહ સંતુલન બતાવો.સમાપ્ત થયેલ ભાગનું વજન, દરેક ફ્લેશ અથવા ટ્રીમ વિભાગ, ગ્રોસ પેરિઝન માસ અને પ્રક્રિયામાં પાછી આવેલ સામગ્રી રેકોર્ડ કરો.
- સ્થિર વિન્ડો વ્યાખ્યાયિત કરો.વોર્મ-અપની સ્થિતિ, રેસીપીનું પુનરાવર્તન, નમૂનાનો સમય, મંજૂર મેન્યુઅલ હસ્તક્ષેપ અને ન્યૂનતમ સતત અવલોકન અવધિ.
- ઉત્પાદન ગુણવત્તા માપો.પરિમાણ, દિવાલ વિતરણ, લીક કામગીરી, ક્લોઝર ફિટ, લોડ, ડ્રોપ અથવા લાગુ પડતી રાસાયણિક સેવા માટે ખરીદદારના માન્ય ચેકનો ઉપયોગ કરો.
- સ્વીકૃત આઉટપુટની ગણતરી કરો.સ્થૂળ ઘટનાઓ, કુલ ભાગો, સ્વીકૃત ભાગો, અસ્વીકાર, આયોજિત સ્ટોપ્સ અને બિનઆયોજિત સ્ટોપ્સને અલગ કરો.
- ઉપયોગિતાઓ અને ઊર્જા રેકોર્ડ કરો.મશીન-ઇનલેટ હવા અને પાણીની સ્થિતિ પર ધ્યાન આપો. જો ઊર્જા મહત્વની હોય, તો મીટરની સીમા વ્યાખ્યાયિત કરો અને સ્વીકૃત ઉત્પાદન સામે તેની ગણતરી કરો.
KGB80AP ટ્રાયલ માટે, જ્યારે સ્પષ્ટીકરણની જરૂર હોય ત્યારે સ્તર દ્વારા તેમજ કુલ જાડાઈ દ્વારા દિવાલનો નમૂનો લો. સાચી કુલ દિવાલ હજુ પણ ખોટા સ્તરના વિભાજનને છુપાવી શકે છે. રેઝિન અને ઉત્પાદન માટે સંમત પદ્ધતિનો ઉપયોગ કરો. માપેલ પરિણામને રેસીપી અને નમૂનાની સ્થિતિની બાજુમાં રાખો જેથી ટીમ કોઈપણ ફેરફાર શોધી શકે.
કોઈપણ મોડેલ માટે, ઉત્પાદન સાથે ઘણી સ્થિતિઓનું નિરીક્ષણ કરો. હેન્ડલ્સ, ખૂણાઓ, ચપટી વિસ્તારો અને પહોળી પેનલ અલગ રીતે ખેંચાઈ શકે છે. આપેરિઝન પ્રોગ્રામિંગ માર્ગદર્શિકાકંટ્રોલર પોઝિશનને ભૌતિક દિવાલ માપ સાથે કેવી રીતે લિંક કરવી જોઈએ તે સમજાવે છે. ટૂલ અને પ્રોડક્ટ રિવિઝન સાથે સ્વીકૃત પ્રોફાઇલને સાચવો.
"એક 30L મશીન" માટે પૂછવાને બદલે ભાગની આસપાસ RFQ બનાવો
ટૂંકા મોડલની વિનંતી સપ્લાયરને ઘણા બધા નિર્ણયો ટ્રાન્સફર કરે છે. કીંગલ્સવેચાણ પ્રક્રિયાઉત્પાદનના ફોટા અથવા રેખાંકનો, વજન, કદ, સામગ્રી, જાડાઈ, આઉટપુટ અને રાસાયણિક-પ્રતિરોધક જરૂરિયાતો માટે પૂછે છે. આ સરખામણી માટે, સામગ્રી-પ્રવાહની વ્યાખ્યા તે પેકેજની ટોચની નજીક હોવી જોઈએ.
એક નિયંત્રિત ફાઇલ સેટ મોકલો. જ્યારે ઉપલબ્ધ હોય ત્યારે ઉત્પાદન રેખાંકન અને 3D ડેટા શામેલ કરો. લક્ષ્ય વજન, દિવાલ આવશ્યકતાઓ, રેઝિન ગ્રેડ, માસ્ટરબેચ, ઉમેરણો અને રિગ્રિન્ડ નીતિ ઉમેરો. દરેક જરૂરી રંગ, સ્તરોની સંખ્યા અને દરેક સ્તરનો હેતુ જણાવો. પછી વાર્ષિક અને કલાકદીઠ સ્વીકૃત-આઉટપુટ લક્ષ્ય, શિફ્ટ પેટર્ન, ઉપલબ્ધ ઉપયોગિતાઓ, પ્લાન્ટ વોલ્ટેજ, ટોચમર્યાદા અને ઍક્સેસ મર્યાદા ઉમેરો.
પછી ભાગને મુક્ત કરતા પરીક્ષણોનું વર્ણન કરો. કેમિકલ ડ્રમને લીક, ક્લોઝર, હેન્ડલિંગ અથવા રેગ્યુલેટેડ પેકેજિંગ ચેકની જરૂર પડી શકે છે. ટૂલબોક્સને હિન્જ, લેચ, લોડ અથવા એસેમ્બલી ચેકની જરૂર પડી શકે છે. જ્યારે તે જરૂરિયાતો દૃશ્યમાન હોય ત્યારે જ કિંગગલ મશીન, મોલ્ડ અને ડાઉનસ્ટ્રીમ સ્કોપનો પ્રસ્તાવ કરી શકે છે. અન્ય ઉત્પાદનમાંથી પરીક્ષણ મૂલ્યો આયાત કરશો નહીં કારણ કે તેની સમાન નજીવી ક્ષમતા છે.
અવતરણને પ્રમાણભૂત સાધનો, પુષ્ટિ થયેલ વિકલ્પો અને ખરીદનાર દ્વારા પૂરા પાડવામાં આવેલ સાધનોને અલગ કરવા માટે કહો. તે એક્સ્ટ્રુડર કાઉન્ટ, સ્ક્રુ સાઈઝ, ડાઈ-હેડ કન્સ્ટ્રક્શન, વોલ કંટ્રોલર, મટિરિયલ ફીડર, રોબોટ અથવા ટેક-આઉટ, ટ્રિમિંગ, ગ્રાઇન્ડર, લીક ટેસ્ટ, કૂલિંગ ઈક્વિપમેન્ટ અને કમિશનિંગ સ્કોપ ઓળખવા જોઈએ. વિગતનું તે સ્તર KGB80A વિરુદ્ધ KGB80AP ને પ્રાઇસ શીટ પર પ્રત્યયને બદલે તકનીકી નિર્ણય બનાવે છે.
એક વ્યવહારુ KGB80A વિરુદ્ધ KGB80AP નિર્ણય
KGB80A દિશા પસંદ કરો જ્યારે મંજૂર ઉત્પાદન એક મેલ્ટ સ્ટ્રીમનો ઉપયોગ કરે છે અને પ્રકાશિત મોલ્ડ, ક્લેમ્પ અને સંચયક સંદર્ભોને કાર્યકારી માર્જિન સાથે બંધબેસે છે. તેનું વર્તમાન કોષ્ટક સ્પષ્ટ વન-એક્સ્ટ્રુડર બેઝલાઇન આપે છે. જો અવતરણ બહુ-સ્તર અથવા વ્યુ-સ્ટ્રાઇપ વિકલ્પ ઉમેરે છે, તો સુધારેલ સામગ્રી-પાથ ડાયાગ્રામ અને અપડેટ કરેલ ઉપયોગિતા શેડ્યૂલની જરૂર છે.
જ્યારે ઉત્પાદનને રંગ અથવા સ્તરના નિર્માણ માટે બે અલગ-અલગ ફીડ સ્ટ્રીમ્સની જરૂર હોય ત્યારે KGB80AP દિશા પસંદ કરો. દરેક એક્સ્ટ્રુડર શું પ્રક્રિયા કરે છે અને બે આઉટપુટ કેવી રીતે સંતુલિત છે તેની પુષ્ટિ કરો. મોલ્ડ ટ્રાયલ પહેલાં લક્ષ્ય સ્તર ગુણોત્તર, માન્ય વિવિધતા અને નિરીક્ષણ પદ્ધતિ વ્યાખ્યાયિત કરો.
માત્ર એક મોડેલ પસંદ કરશો નહીં કારણ કે તૈયાર ભાગને 30L ડ્રમ કહેવામાં આવે છે. પ્રોડક્ટ ડ્રોઇંગ, ગ્રોસ પેરિઝન, મોલ્ડ એસેમ્બલી, રેઝિન પ્લાન અને સ્વીકૃતિ દર વાસ્તવિક ઇનપુટ્સ છે. એકવાર તે નિશ્ચિત થઈ જાય પછી, મોડેલ તફાવત સીધો થઈ જાય છે અને બાકીનું કાર્ય તકનીકી કરારમાં રહે છે.
જો બંને ઉમેદવારો ફિટ દેખાતા હોય, તો તેઓએ બનાવેલા ઉત્પાદન કાર્યની તુલના કરો. એક મટીરીયલ સ્ટ્રીમનો અર્થ સામાન્ય રીતે ઓછા ફીડ રૂટ અને ટૂંકા શુદ્ધિકરણ યોજના હોય છે. બે સ્ટ્રીમ્સ નિર્ધારિત સ્તર અથવા રંગ બંધારણ માટે જરૂરી અલગ નિયંત્રણ પ્રદાન કરે છે, પરંતુ બંને પાથ સ્થિર રહેવા જોઈએ. યોગ્ય મશીન એ છે જે પુનરાવર્તિત પ્રક્રિયા સાથે મંજૂર દિવાલનું નિર્માણ કરે છે, લાંબા સાધનસામગ્રીની સૂચિ સાથે નહીં.
અંતિમ નિર્ણય શોધી શકાય તેવું રાખો. પ્રોડક્ટ રિવિઝન, મોલ્ડ ડ્રોઇંગ, મટિરિયલ શેડ્યૂલ અને ટ્રાયલ રિપોર્ટ સાથે પસંદ કરેલ રૂપરેખાંકન જોડો. આ મોડલની પસંદગી પાછળનું કારણ ગુમાવવાથી પાછળથી ખરીદ ઓર્ડર અથવા સોફ્ટવેર રેસીપીને અટકાવે છે.
મશીન પસંદ કરતા પહેલા કિંગલને ભાગ મોકલો
ઉત્પાદનનું ચિત્ર, વજન, પરિમાણો, રેઝિન ગ્રેડ, રંગ અથવા સ્તર યોજના, મોલ્ડ માહિતી, જરૂરી આઉટપુટ, ગુણવત્તા પરીક્ષણો અને ફેક્ટરી ઉપયોગિતાઓ શેર કરો. Kinggle પછી KGB80A, KGB80AP અથવા અન્ય રૂપરેખાંકન પ્રોજેક્ટને બંધબેસે છે કે કેમ તેની પુષ્ટિ કરી શકે છે.
ઉત્પાદન-આધારિત દરખાસ્તની વિનંતી કરોવારંવાર પૂછાતા પ્રશ્નો
KGB80A અને KGB80AP વચ્ચે મુખ્ય તફાવત શું છે?
પ્રકાશિત ઉત્તોદન વ્યવસ્થા મુખ્ય તફાવત છે. KGB80A કોષ્ટક એક 80 mm સ્ક્રૂ અને એક 37 kW એક્સ્ટ્રુડર મોટરની યાદી આપે છે. KGB80AP કોષ્ટક બે 70 mm સ્ક્રૂ અને બે 22 kW મોટરની યાદી આપે છે અને તેનું ઉત્પાદન વર્ણન ડબલ-લેયર અથવા ડબલ-કલર ઉત્પાદનનો ઉલ્લેખ કરે છે.
શું KGB80A મલ્ટિ-લેયર પ્રોડક્ટ બનાવી શકે છે?
KGB80A ઉત્પાદન વર્ણન સિંગલ અને મલ્ટિ-લેયર વિકલ્પોનો ઉલ્લેખ કરે છે, પરંતુ તેનું વર્તમાન સ્પષ્ટીકરણ કોષ્ટક એક એક્સટ્રુડરને સૂચિબદ્ધ કરે છે. ક્વોટેશનમાં ચોક્કસ વિકલ્પ, મટીરીયલ સ્ટ્રીમ્સની સંખ્યા, ડાઇ-હેડ સ્ટ્રક્ચર અને યુટિલિટી શેડ્યૂલને વ્યાખ્યાયિત કરવા માટે Kinggleને કહો. માનશો નહીં કે પ્રમાણભૂત પ્રકાશિત કોષ્ટક બહુ-સ્તર બિલ્ડનું વર્ણન કરે છે.
શું 30L ક્ષમતાનો અર્થ એ છે કે કોઈપણ 30-લિટર ઉત્પાદન ફિટ થશે?
નંબર. પ્રોડક્ટ અને મોલ્ડ પ્લેટેન, મોલ્ડ પરબિડીયું, ઓપનિંગ સ્ટ્રોક અને જાડાઈની શ્રેણીમાં ફિટ હોવા જોઈએ. ગ્રોસ પેરિઝન ડિમાન્ડ, અંદાજિત વિસ્તાર, ફટકો શરતો, ટેક-આઉટ ક્લિયરન્સ અને જરૂરી ગુણવત્તા પરીક્ષણો પણ મોડેલના નિર્ણયને અસર કરે છે.
શું આ મશીનોનું ઉત્પાદન આઉટપુટ 650 pcs/h છે?
બંને ઉત્પાદન પૃષ્ઠો 650 pcs/h ને ડ્રાય-સાયકલ આકૃતિ તરીકે લેબલ કરે છે. વાસ્તવિક સ્વીકૃત આઉટપુટ ભાગ, રેઝિન, મોલ્ડ, પેરિઝન રચના, ઠંડક, હેન્ડલિંગ, નિરીક્ષણ, નકારી કાઢે છે અને અટકે છે તેના પર આધાર રાખે છે. સ્થિર અજમાયશ દરમિયાન સંમત ઉત્પાદન સાથે આઉટપુટની પુષ્ટિ કરો.
3.75 કિગ્રા PE સંચયક વજનનો અર્થ શું છે?
તે એક્યુમ્યુલેટર માટે પ્રકાશિત PE સામગ્રી સંદર્ભ છે, બાંયધરીકૃત ફિનિશ્ડ-પાર્ટ વજન નથી. ઉત્પાદન, ફ્લેશ, ટ્રીમ અને પ્રક્રિયા માર્જિન સહિત કુલ પેરિઝન માસ સાથે માથાની તુલના કરો. પસંદ કરેલ રેઝિન અને ડાઇ હેડ માટે અંતિમ મર્યાદાની પુષ્ટિ કરો.
KGB80A અથવા KGB80AP અવતરણ માટે મારે કઈ માહિતી મોકલવી જોઈએ?
ઉત્પાદનનું ચિત્ર, પરિમાણો, વજન, રેઝિન ગ્રેડ, રંગો, સ્તરનું માળખું, દિવાલ લક્ષ્યો, ઘાટની માહિતી, સ્વીકૃત-આઉટપુટ આવશ્યકતા, ગુણવત્તા પરીક્ષણો અને ફેક્ટરી ઉપયોગિતાઓ મોકલો. સ્પષ્ટપણે જણાવો કે શું એક કે બે સ્વતંત્ર રીતે નિયંત્રિત સામગ્રી પ્રવાહો જરૂરી છે.
સ્ત્રોતો અને ચકાસણી નોંધો
11 સપ્ટેમ્બર, 2026ના રોજ આ લેખમાંના મોડલની વિશિષ્ટતાઓ કિંગગલના લાઇવ પ્રોડક્ટ પેજ સામે તપાસવામાં આવી હતી. કંપનીના પેજ પ્રકાશિત કન્ફિગરેશન અને સર્વિસ ઇનપુટ્સને સપોર્ટ કરે છે; તેઓ ઉત્પાદન કામગીરીના સ્વતંત્ર પુરાવા નથી. EUROMAP દસ્તાવેજ ઉત્પાદન-સંબંધિત ઉર્જા-માપન પદ્ધતિ પ્રદાન કરે છે, કિંગગલ મોડલ માટે પ્રદર્શન પરિણામ નહીં.
- Kinggle KGB80A 30L એક્યુલેટ બ્લો મોલ્ડિંગ મશીન, ઉત્પાદન વર્ણન અને સ્પષ્ટીકરણ કોષ્ટક.
- Kinggle KGB80AP 30L એક્યુમ્યુલેટર બ્લો મોલ્ડિંગ મશીન, ડબલ-એક્સ્ટ્રુઝન વર્ણન અને સ્પષ્ટીકરણ કોષ્ટક.
- Kinggle વેચાણ પ્રક્રિયા, ખરીદદાર માહિતી મશીન દરખાસ્ત માટે વિનંતી કરી.
- Moog DigiPack III ઇન્સ્ટોલેશન, જાળવણી અને વપરાશકર્તાની માર્ગદર્શિકા, સંચયક-સ્થિતિ દિવાલ-પ્રોફાઇલ પદ્ધતિ.
- EUROMAP 46.2, સંસ્કરણ 1.0, જાન્યુઆરી 2014, એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીનો માટે ઉત્પાદન-સંબંધિત ઉર્જા માપન.