આ પૃષ્ઠ પર
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીન શું છે?
બ્લો મોલ્ડિંગ એ હોલો પ્લાસ્ટિકના ભાગો માટે ઉત્પાદન પ્રક્રિયા છે. મશીન પ્લાસ્ટિક રેઝિનને પીગળે છે, તેને નરમ આકાર બનાવે છે, અને સંકુચિત હવાનો ઉપયોગ તે આકારને ઘાટની દિવાલો સામે ફુલાવવા માટે કરે છે; જ્યારે તે ઠંડુ થાય છે, ત્યારે તે ભાગ મોલ્ડનું સ્વરૂપ ધરાવે છે. ચાર તબક્કા દરેક મશીનને વ્યાખ્યાયિત કરે છે -હીટિંગ (પ્લાસ્ટિકાઇઝિંગ), રચના (પેરિઝન અથવા પ્રીફોર્મ), ફૂંકવું અને ઠંડુ કરવું- અને મશીનના પ્રકારો વચ્ચેનો તફાવત હવાની રજૂઆત પહેલાં નરમ આકાર કેવી રીતે બનાવવામાં આવે છે તેના પર આવે છે.
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીનો રોજિંદા અને ઔદ્યોગિક માલસામાનની વિશાળ શ્રેણીનું ઉત્પાદન કરે છે: પીણાં અને ફાર્માસ્યુટિકલબોટલ, લુબ્રિકન્ટ અને કેમિકલજેરી કેન, ઔદ્યોગિકડ્રમ્સ અને IBC ટાંકીઓ, ઓટોમોટિવ ઇંધણની ટાંકીઓ અને હવા નળીઓ, રસ્તાના અવરોધો અને અસંખ્ય કન્ટેનર. સામગ્રી ભાગ પર આધાર રાખે છે:પીઈટીસ્પષ્ટ પીણાની બોટલો માટે,HDPEઅને કેન, ડ્રમ અને ટાંકીઓ માટે HMW-HDPE,પીપીગરમી-પ્રતિરોધક અને પાતળી-દિવાલ પેકેજિંગ માટે, અને PVC અથવા એન્જિનિયરિંગ રેઝિન જેમ કે વિશેષતા અને અવરોધ એપ્લિકેશનો માટે PA.
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીનોના પ્રકાર
ત્યાં ત્રણ મુખ્ય પ્રક્રિયા પ્રકારો છે, ઉપરાંત ઝડપથી વિકસતી ડ્રાઇવ કેટેગરી કે જેનું ખરીદદારો હવે 2026 માં અલગથી વજન કરે છે.
એક્સટ્રુઝન બ્લો મોલ્ડિંગ મશીન (EBM)
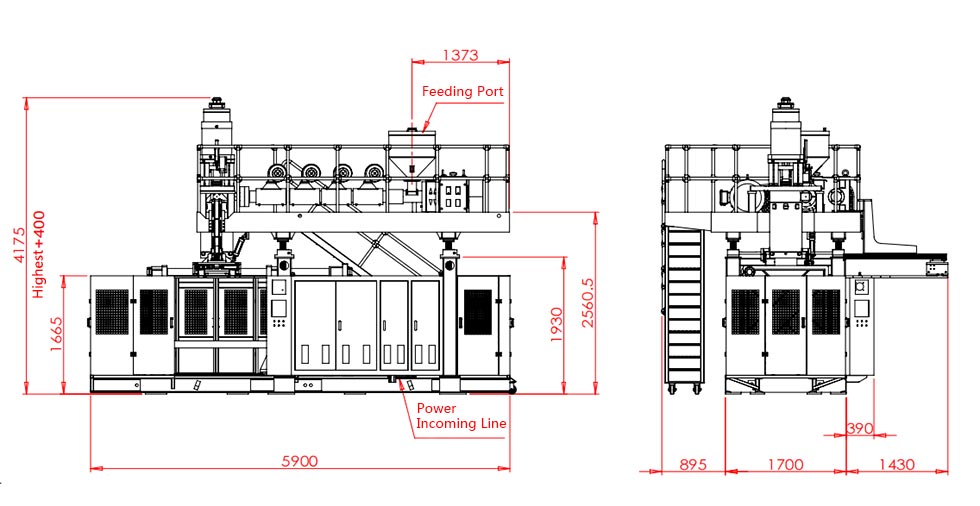
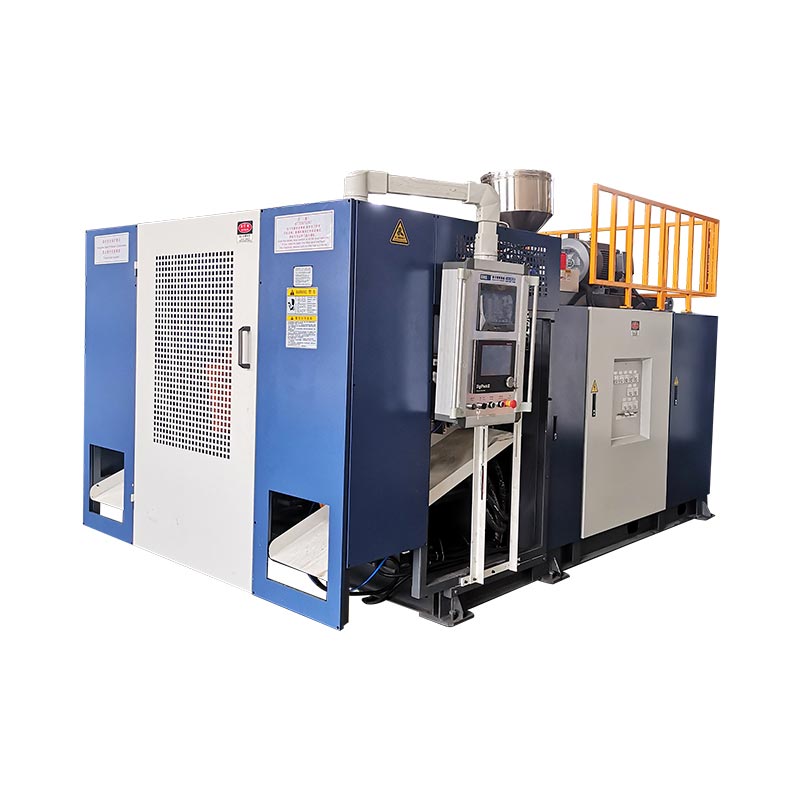
તે કેવી રીતે કાર્ય કરે છે:એક્સ્ટ્રુડર રેઝિનને પીગળે છે અને તેને ડાઇ હેડ દ્વારા ધકેલે છે અને લટકતી નળી, પેરિઝન બનાવે છે; ઘાટ તેની આસપાસ બંધ થાય છે અને હવા તેને પોલાણની સામે ફુલાવી દે છે. કારણ કે શરીર, હેન્ડલ અને ગરદન એક જ શોટમાં રચાય છે, એક્સટ્રુઝન બ્લો મોલ્ડિંગ એ હેન્ડલ અને મોટા ભાગો માટેની પ્રક્રિયા છે.ફાયદા:ટૂલિંગની ઓછી કિંમત, ઝડપી ચેન્જઓવર અને સૌથી વિશાળ પાર્ટ-સાઈઝ શ્રેણી — 100 મિલી બોટલથી લઈને 220 L ડ્રમ સુધી અને તેનાથી વધુ.એપ્લિકેશન્સ:જેરી કેન, રાસાયણિક ડ્રમ, પાણી અને બળતણની ટાંકીઓ, ટૂલબોક્સ, રસ્તાના અવરોધો, રમકડાં. તે ઉચ્ચ-વોલ્યુમ ઔદ્યોગિક કન્ટેનર માટે કુદરતી ફિટ છે, અને અમે જે પ્રક્રિયામાં નિષ્ણાત છીએ; અમારા જુઓસતતઅનેસંચયકએક્સટ્રુઝન મશીનો.
ઈન્જેક્શન બ્લો મોલ્ડિંગ મશીન (IBM)
તે કેવી રીતે કાર્ય કરે છે:ચોક્કસ પ્રીફોર્મ કોર સળિયા પર ઈન્જેક્શન-મોલ્ડેડ છે, પછી તેને બ્લો સ્ટેશન પર સ્થાનાંતરિત કરવામાં આવે છે જ્યાં હવા તેને ફૂલે છે. કારણ કે ગરદન ઈન્જેક્શન-મોલ્ડેડ છે, IBM ગરદનની ઉત્તમ ચોકસાઈ અને સરળ પૂર્ણાહુતિ આપે છે. તે અનુકૂળ છેનાની, ઉચ્ચ-ચોકસાઇવાળી બોટલ અને જાર— ફાર્માસ્યુટિકલ શીશીઓ, કોસ્મેટિક કન્ટેનર — ખૂબ ઓછા સ્ક્રેપ સાથે ઓછી માત્રામાં. તે નિયંત્રિત કન્ટેનર ઉત્પન્ન કરતું નથી અને મોટા ભાગો માટે યોગ્ય નથી.
ઈન્જેક્શન સ્ટ્રેચ બ્લો મોલ્ડિંગ મશીન (ISBM)
તે કેવી રીતે કાર્ય કરે છે:પીઇટી પ્રીફોર્મ ઇન્જેક્ટ કરવામાં આવે છે, પછી તેને ફૂંકવામાં આવે ત્યારે અક્ષીય રીતે ખેંચવામાં આવે છે. આ દ્વિઅક્ષીય ઓરિએન્ટેશન પોલિમરને સંરેખિત કરે છે, એક દિવાલ બનાવે છે જે આપેલ વજન માટે સ્પષ્ટ, મજબૂત અને હળવા હોય છે. ISBM એ માટેનું ધોરણ છેપીઈટી પાણી અને સોફ્ટ-ડ્રિંકની બોટલો, જ્યાં હળવા વજન અને પારદર્શિતા નિર્ણાયક છે. તે HDPE ઔદ્યોગિક ભાગોથી અલગ ઉત્પાદન કુટુંબ છે.
2026: ઓલ-ઇલેક્ટ્રિક અને સર્વો-ડ્રાઇવ બ્લો મોલ્ડિંગ મશીનો
પ્રક્રિયાના પ્રકાર ઉપરાંત, 2026 માં ખરીદદારો વધુને વધુ સરખામણી કરે છેડ્રાઇવ ટેકનોલોજી. પરંપરાગત મશીનો ફિક્સ્ડ-ડિસ્પ્લેસમેન્ટ હાઇડ્રોલિક્સનો ઉપયોગ કરે છે જે લોડને ધ્યાનમાં લીધા વિના સંપૂર્ણ પાવર પર ચાલે છે.ઓલ-ઇલેક્ટ્રિકમશીનો સર્વો મોટર્સ સાથે હાઇડ્રોલિક્સને બદલે છે, અનેસર્વો-સંચાલિત હાઇડ્રોલિકમશીનો માંગ પર મુખ્ય પંપ ચલાવે છે - બંને ઉર્જાનો ઝડપથી ઉપયોગ કરે છે અને પુનરાવર્તિતતામાં સુધારો કરે છે. ઓલ-ઇલેક્ટ્રિક ડિઝાઇન નાના, ઉચ્ચ-ચોકસાઇવાળા મશીનો પર સામાન્ય છે; મોટા ઔદ્યોગિક ભાગો માટે કે જેને ખૂબ ઊંચા ક્લેમ્પિંગ બળની જરૂર હોય છે, aસર્વો-સંચાલિત હાઇડ્રોલિકમશીન સામાન્ય રીતે ઊર્જા બચત અને ટનેજનું શ્રેષ્ઠ સંતુલન આપે છે. અમારા મશીનો આ જ કારણસર ફ્રીક્વન્સી-કન્વર્ઝન કંટ્રોલ સાથે સર્વો મેઈન પંપનો ઉપયોગ કરે છે.
કોષ્ટક 1 · મશીન પ્રકાર વિ સામગ્રી, ક્ષમતા, એપ્લિકેશન અને 2026 લાભ
| પ્રકાર | સામગ્રી | લાક્ષણિક ક્ષમતા | શ્રેષ્ઠ એપ્લિકેશનો | 2026 લાભ |
|---|---|---|---|---|
| એક્સટ્રુઝન (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 મિલી - 2,000 એલ | જેરી કેન, ડ્રમ, ટાંકી, ઓટો પાર્ટ્સ | મલ્ટિલેયર હેડ્સ પીસીઆર / રીગ્રિન્ડ લેયર્સ ચલાવે છે |
| ઈન્જેક્શન (IBM) | PE, PP, PS | ≤ ~0.5 એલ | ફાર્મા અને કોસ્મેટિક નાની બોટલ | ખૂબ જ ઓછી સ્ક્રેપ, ચોક્કસ ગરદન |
| ઈન્જેક્શન સ્ટ્રેચ (ISBM) | પીઈટી | 0.2 - 10 એલ | પાણી અને સોફ્ટ-ડ્રિંકની બોટલો | હલકો, સ્પષ્ટતા |
| સર્વો / ઓલ-ઇલેક્ટ્રિક | કોઈપણ (ડ્રાઈવ ટેક) | બદલાય છે | ઉર્જા-નિર્ણાયક, ઉચ્ચ-વોલ્યુમ રેખાઓ | સૌથી મોટી ઉર્જા-કાર્યક્ષમતા લીવર |
મુખ્ય ઘટકો અને તેઓ કેવી રીતે આઉટપુટને અસર કરે છે
બે મશીનો હેડલાઇન ક્ષમતા શેર કરી શકે છે છતાં ખૂબ જ અલગ રીતે કાર્ય કરે છે, કારણ કે ગુણવત્તા અને આઉટપુટ ઘટકોમાં રહે છે. નબળા દિવાલ નિયંત્રણ સાથેનું સસ્તું મશીન સામાન્ય રીતે મોંઘું હોય છે - તે દરેક ભાગ પર જે રેઝિનનો બગાડ કરે છે તે મહિનાની અંદર કિંમતના તફાવત કરતાં વધી જાય છે.
- સ્ક્રુ / પ્લાસ્ટિસાઇઝિંગ એકમ.રેઝિન ઓગળે છે અને મીટર કરે છે. સ્ક્રુ વ્યાસ (સામાન્ય રીતે 50-100 મીમી) અને એલ/ડી રેશિયો (24-25) મેલ્ટ એકરૂપતા અને થ્રુપુટ નક્કી કરે છે; અસ્થિર મેલ્ટ ડાઉનસ્ટ્રીમમાં અસંગત ભાગો તરીકે દેખાય છે.
- ડાઇ હેડ અને પેરિઝન નિયંત્રણ.પેરિઝન બનાવે છે અને તેની દિવાલને તેની લંબાઈ સાથે પ્રોફાઇલ કરે છે. ઉચ્ચ-રિઝોલ્યુશન દિવાલ-જાડાઈ નિયંત્રક (ઉદાહરણ તરીકે 100-પોઇન્ટ MOOG સિસ્ટમ) એ રેઝિન કિંમત અને ભાગની મજબૂતાઈ બંને પર એકમાત્ર સૌથી મોટું લીવર છે.
- ક્લેમ્પિંગ એકમ.આંતરિક બ્લો પ્રેશર સામે ઘાટને બંધ કરે છે અને પકડી રાખે છે. ડાયરેક્ટ-પ્રેશર લોકીંગ સાથે સિંક્રનસ ક્લેમ્પિંગ પ્લેટન્સને સમાંતર રાખે છે; ખૂબ ઓછું ટનેજ ફ્લેશ અને નબળા ભાગો પેદા કરે છે.
- ઠંડક પ્રણાલી.ભાગને ઘાટની સામે સુયોજિત કરે છે. કૂલિંગ એ સામાન્ય રીતે ચક્રનું સૌથી લાંબુ પગલું હોય છે, તેથી કૂલિંગ ડિઝાઇન — એક્સ્ટ્રુડર નહીં — વાસ્તવિક આઉટપુટ સેટ કરે છે અને વૉરપેજને નિયંત્રિત કરે છે.
- નિયંત્રણ સિસ્ટમ અને ઓટોમેશન.લાઇનને ચલાવે છે અને સ્વચાલિત કરે છે. એક વિશ્વસનીય PLC/HMI (મિત્સુબિશી, વેઇનવ્યુ) વત્તા રોબોટ ટેક-આઉટ અને ડિફ્લેશિંગ માનવરહિત રન પર સુસંગતતા અને OEE ને સુરક્ષિત કરે છે.
કોષ્ટક 2 · ઘટક વિ કાર્ય, ગુણવત્તા મેટ્રિક અને ખરીદતી વખતે શું પૂછવું
| ઘટક | કાર્ય | ગુણવત્તા મેટ્રિક અસરગ્રસ્ત | સપ્લાયરને પૂછો |
|---|---|---|---|
| સ્ક્રૂ / પ્લાસ્ટિસાઇઝિંગ | ઓગળે અને મીટર રેઝિન | ઓગળે એકરૂપતા, આઉટપુટ | સ્ક્રુ વ્યાસ, L/D, HDPE kg/h? |
| ડાઇ હેડ / પેરિઝન નિયંત્રણ | ફોર્મ અને પ્રોફાઇલ parison | દિવાલ-જાડાઈની એકરૂપતા, રેઝિનનો ઉપયોગ | કેટલા દિવાલ-જાડાઈ બિંદુઓ? |
| ક્લેમ્પિંગ એકમ | મોલ્ડ બંધ કરો અને પકડી રાખો | ફ્લેશ, ભાગ અખંડિતતા | ક્લેમ્પીંગ ફોર્સ અને લોકીંગ પ્રકાર? |
| ઠંડક પ્રણાલી | ભાગ સેટ કરો | ચક્ર સમય, વોરપેજ | ઠંડક ડિઝાઇન અને પાણી સ્પેક? |
| નિયંત્રણ / ઓટોમેશન | ચલાવો અને સ્વચાલિત કરો | સુસંગતતા, OEE | PLC/HMI બ્રાન્ડ, રોબોટ ટેક-આઉટ? |
બ્લો મોલ્ડિંગમાં 2026 વલણો
પીસીઆર અને રિસાયકલ રેઝિન સુસંગતતા
બ્રાન્ડ અને નિયમનકારી લક્ષ્યો સમગ્ર પેકેજિંગમાં રિસાયકલ કરેલ સામગ્રી (PCR) ને આગળ ધપાવી રહ્યા છે. ચાલી રહેલ વેરિયેબલ, કેટલીકવાર દૂષિત રિસાયકલ કરેલ મેલ્ટ વધુ કડક પેરિઝન અને તાપમાન નિયંત્રણની માંગ કરે છે, અને ઘણીવારમલ્ટિલેયર ડાઇ હેડતેથી વર્જિન સ્કિન્સની વચ્ચે રેગ્રિન્ડ અથવા પીસીઆર કોર સેન્ડવિચ કરી શકાય છે. ચોક્કસ દિવાલ-જાડાઈ નિયંત્રણ અને સ્થિર તાપમાન ઝોન સાથેના મશીનો રિસાયકલ કરેલ રેઝિનને વધુ માફીપૂર્વક હેન્ડલ કરે છે.
AI અને સ્માર્ટ મોનિટરિંગ
લાઇન વધુ ઇન્સ્ટ્રુમેન્ટેડ બની રહી છે.OEE ડેશબોર્ડ્સ, અનુમાનિત જાળવણી, રિમોટ ડાયગ્નોસ્ટિક્સ અને ઓટોમેટિક પેરામીટર એડજસ્ટમેન્ટ પ્રીમિયમ વિકલ્પોથી અપેક્ષાઓ તરફ આગળ વધી રહ્યા છે. એક મૂળભૂત ઓન-બોર્ડ એલાર્મ સિસ્ટમ પણ કે જે સપ્લાયરને દૂરસ્થ રીતે ખામીઓનું નિદાન કરવા દે છે, તે બહુ-દિવસના સ્ટોપેજને એક જ-દિવસના સુધારામાં ફેરવી શકે છે - જે, 24/7 લાઇન પર, મશીનની કિંમતમાં સામાન્ય તફાવત કરતાં વધુ મૂલ્યવાન છે.
ઊર્જા કાર્યક્ષમતા
ઉર્જા એ એક રિકરિંગ ખર્ચ છે જે મશીનના જીવન માટે ચાલે છે, તેથી તે ખરીદીના નિર્ણયોને વધુને વધુ ચલાવે છે. મુખ્ય લિવર એ છેસર્વો મુખ્ય પંપ, ઓપ્ટિમાઇઝ્ડ કોમ્પ્રેસ્ડ-એર ઉપયોગ (હવા એ છોડની સૌથી મોંઘી ઉપયોગિતાઓમાંની એક છે), અને કાર્યક્ષમ ઠંડક. કારણ કે ઊર્જા એ બોટલ દીઠ કિંમતનો વાસ્તવિક ઘટક છે, એક કાર્યક્ષમ ડ્રાઇવ ઘણીવાર ઉચ્ચ-વોલ્યુમ લાઇન પર અન્ય કોઈપણ અપગ્રેડ કરતાં વધુ ઝડપથી ચૂકવણી કરે છે.
કોષ્ટક 3 · 2026 વલણ વિ ફેક્ટરી અસર, ખરીદ બિંદુ અને ROI
| વલણ | કારખાના પર અસર | ખરીદી બિંદુ | ROI મૂલ્ય |
|---|---|---|---|
| પીસીઆર / રિસાયકલ રેઝિન | ચલ, દૂષિત ઓગળવું જ જોઈએ | મલ્ટિલેયર હેડ + મજબૂત દિવાલ નિયંત્રણ | બ્રાન્ડ/નિયમનકારી રિસાયકલ કરેલા લક્ષ્યોને પૂર્ણ કરે છે |
| એઆઈ / સ્માર્ટ મોનિટરિંગ | ઓછો ડાઉનટાઇમ, ઝડપી સેટઅપ | OEE ડેશબોર્ડ, રિમોટ ડાયગ્નોસ્ટિક્સ, એલાર્મ સિસ્ટમ | ઉચ્ચ અપટાઇમ, ઓછો સ્ક્રેપ |
| ઊર્જા કાર્યક્ષમતા | ચાલુ ઊર્જા = ચાલુ ખર્ચ | સર્વો પંપ, ઑપ્ટિમાઇઝ હવા, કાર્યક્ષમ ઠંડક | ભાગ દીઠ ઓછી કિંમત, ઝડપી વળતર |
યોગ્ય પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીન કેવી રીતે પસંદ કરવું
મશીનને સ્પષ્ટ કરવાની સૌથી વિશ્વસનીય રીત એ છે કે ભાગમાંથી બહારની તરફ કામ કરવું અને સ્ટીકરની કિંમતને બદલે માલિકીની કુલ કિંમત પર નિર્ણય કરવો:
- પ્રથમ ઉત્પાદન વ્યાખ્યાયિત કરો.સૌથી મોટું કદ, પછી ભલે તેની પાસે હેન્ડલ હોય, રેઝિન હોય, દિવાલની વિશિષ્ટતા હોય અને કોઈપણ પ્રમાણપત્ર હોય (ડ્રોપ-ટેસ્ટ, UN).
- પછી આઉટપુટ વ્યાખ્યાયિત કરો.સિંગલ વિ ડબલ સ્ટેશન અથવા એક્યુમ્યુલેટર પસંદ કરતા પહેલા ડ્રાય-સાયકલને વાસ્તવિક આઉટપુટ અને દૈનિક વોલ્યુમમાં કન્વર્ટ કરો.
- મશીન પ્રકાર સાથે મેળ.હેન્ડલ/મોટા → એક્સટ્રુઝન; નાના ચોક્કસ → ઈન્જેક્શન; સ્પષ્ટ PET → સ્ટ્રેચ.
- ઉર્જા અને ઓટોમેશનનું વજન કરો.સર્વો ડ્રાઇવ અને રોબોટ ટેક-આઉટ કિંમતમાં વધારો કરે છે પરંતુ ઓછી ચાલતી કિંમત.
- સેવા, ફાજલ વસ્તુઓ, ઇન્સ્ટોલ અને તાલીમ તપાસો.મશીન એ એક દાયકાનો સંબંધ છે; આધાર અપટાઇમ નક્કી કરે છે.
- TCO પર ન્યાયાધીશ, કિંમત નહીં.રેઝિન, એનર્જી, સ્ક્રેપ અને ડાઉનટાઇમ તેમના જીવન દરમિયાન બે મશીનો વચ્ચેના ભાવ તફાવતને વામન કરે છે.
કોષ્ટક 4 · ખરીદનારની ચેકલિસ્ટ
| માપદંડ | શું પુષ્ટિ કરવી |
|---|---|
| ક્ષમતા | મહત્તમ ભાગ વોલ્યુમ + વાસ્તવિક દૈનિક આઉટપુટ |
| ઉર્જા | સર્વો ડ્રાઇવ, સ્થાપિત kW, હવા અને પાણીનો ઉપયોગ |
| સામગ્રી સુસંગતતા | HDPE/PP/PVC/PA/PCR સામગ્રી |
| પરિવર્તનની ઝડપ | મોલ્ડ બદલવાનો સમય, સિંગલ વિ મલ્ટી-ડાઇ |
| વેચાણ પછી આધાર | વોરંટી, ઇન્સ્ટોલ, તાલીમ, ફાજલ ભાગો |
| સલામતી અને પાલન | પ્રકાશ પડદો, સીઇ, ડ્રોપ-ટેસ્ટ / યુએન જ્યાં જરૂરી હોય |



ઇન્સ્ટોલેશન, વાયરિંગ અને કમિશનિંગ
બ્લો મોલ્ડિંગ લાઇન એ યુટિલિટીઝ-હેવી ઇન્સ્ટોલ છે, અને મોટાભાગના સ્ટાર્ટ-અપ વિલંબ મશીનને બદલે સાઇટની તૈયારીથી આવે છે. મશીન આવે તે પહેલાં આવશ્યકતાઓની પુષ્ટિ કરો:
- ઉપયોગિતાઓ.યોગ્ય વીજ પુરવઠો અને વાયરિંગ, જરૂરી દબાણ પર સંકુચિત હવા, ઠંડક-પાણીનો પ્રવાહ અને દબાણ, અને જ્યાં લાગુ હોય ત્યાં હાઇડ્રોલિક જોડાણો.
- સાઇટ અને ફાઉન્ડેશન.મશીનના વજન માટે એક લેવલ, લોડ-રેટેડ ફ્લોર, ઉપરાંત પ્લેટની આસપાસ સાફ જગ્યા, એક્સટ્રુડર અને ઓપરેશન અને મેન્ટેનન્સ માટે ટેક-આઉટ.
- કમિશનિંગ ક્રમ.ઓઇલ પંપ શરૂ કરો, મશીનને તાપમાન પર લાવો (ઠંડકનું પાણી ચાલુ રાખીને કેટલાક કલાકો ચાલુ રાખો), એક્સ્ટ્રુઝન અને દિવાલ-જાડાઈ નિયંત્રક શરૂ કરો, પછી ઓટો પર સ્વિચ કરતા પહેલા મેન્યુઅલ સાયકલ ચલાવો.
- સ્વીકૃતિ (ટ્રાયલ રન).ડ્રાય-સાયકલ આઉટપુટ, દિવાલ-જાડાઈ એકરૂપતા, ભાગનું વજન અને પૂર્ણાહુતિ અને સાઇન-ઓફ પહેલાં સલામતી કાર્યોની ચકાસણી કરો.
અમારા ઇજનેરો ઓપરેટરોને ઇન્સ્ટોલ કરવા, કમિશન આપવા અને તાલીમ આપવા માટે તમારી ફેક્ટરીમાં મુસાફરી કરે છે, તેથી લાઇન સ્વ-ઇન્સ્ટોલ કરતાં વધુ ઝડપથી સ્થિર ઉત્પાદન સુધી પહોંચે છે.
સામાન્ય સમસ્યાઓ અને મુશ્કેલીનિવારણ
મોટાભાગની બ્લો મોલ્ડિંગ ખામીઓ ચાર લીવર પર પાછા ફરે છે - દિવાલ-જાડાઈ પ્રોફાઇલ, ઓગળવાનું તાપમાન, ક્લેમ્પિંગ બળ અને ઠંડક. આ કોષ્ટક ખરીદદારો તેમના સામાન્ય કારણો અને સુધારાઓ વિશે પૂછે છે તે ખામીઓને નકશા કરે છે.
કોષ્ટક 5 · ખામી વિરુદ્ધ સંભવિત કારણ અને સુધારણા
| ખામી | સંભવિત કારણ | પ્રયાસ કરવા માટે પ્રથમ ઠીક કરો |
|---|---|---|
| લીકેજ | વેલ્ડ વખતે નબળી ચપટી બંધ / પાતળી દિવાલ | દિવાલ પ્રોફાઇલ અને પિંચ-ઓફ, બ્લો ટાઇમિંગને સમાયોજિત કરો |
| અસમાન દિવાલ જાડાઈ | Parison પ્રોફાઇલ બંધ / ડાઇ કેન્દ્રિત નથી | પેરિઝનને ફરીથી પ્રોફાઇલ કરો, ડાઇ હેડને કેન્દ્રમાં રાખો |
| અસ્થિર પેરિઝન | મેલ્ટ તાપમાન / સંગ્રહ સ્ટ્રોક | તાપમાન ઝોન અને સ્ટોરેજ સ્ટ્રોક તપાસો |
| ઝાકળ / સફેદ થવું | ઓગળવું તાપમાન અથવા ઠંડક ખૂબ આક્રમક છે | ટ્યુન મેલ્ટ તાપમાન અને ઠંડક દર |
| રોકર તળિયે | બેઝ કૂલિંગ / બ્લો પ્રેશર | બેઝ કૂલિંગ અને બ્લો પ્રેશર એડજસ્ટ કરો |
| અતિશય ફ્લેશ | અપર્યાપ્ત ક્લેમ્પ / પહેરવામાં આવેલો ઘાટ | ક્લેમ્પિંગ ફોર્સ ચકાસો, ઘાટનું નિરીક્ષણ કરો |
| Warpage / વિરૂપતા | અપૂરતી ઠંડક | ઠંડકનો સમય લંબાવો, પાણીનું તાપમાન ઓછું કરો |
જ્યારે આઉટપુટ ગુણવત્તાને બદલે ઘટે છે, ત્યારે તેનું કારણ વધુ વખત સ્ટોરેજ સ્ટ્રોક અથવા એક્સ્ટ્રુડર કરતાં ઠંડક હોય છે — તે જોવાનું પ્રથમ સ્થાન છે. સતત સ્ક્રેપ અને બિનઆયોજિત સ્ટોપ્સ પણ OEE પર સૌથી મોટો છુપાયેલ ખેંચાણ છે, તેથી જ સ્થિર દિવાલ નિયંત્રણ અને વિશ્વસનીય ઓટોમેશન તેમની હેડલાઇન કિંમત કરતાં વધુ સારી રીતે વળતર આપે છે.
માર્કેટ આઉટલૂક 2026-2030
માંગ સ્થિર અને વ્યાપક છે. ગ્રાન્ડ વ્યુ રિસર્ચ અનુસાર વૈશ્વિક પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીન માર્કેટ વિશે હતું2024માં USD 3.2 બિલિયન અને 2030 સુધીમાં આશરે USD 4.0 બિલિયન સુધી પહોંચવાનો અંદાજ છે, જે લગભગ 4.2% ની CAGR છે. વૃદ્ધિ પેકેજિંગ, ઓટોમોટિવ ઘટકો, ઔદ્યોગિક કન્ટેનર અને હેલ્થકેર દ્વારા ચલાવવામાં આવે છેએશિયા-પેસિફિક એ બજારના લગભગ 39% પર સૌથી મોટો પ્રદેશ છે. એક્સટ્રુઝન ઔદ્યોગિક હોલો ભાગો માટે સૌથી મોટો પ્રક્રિયા સેગમેન્ટ રહે છે, જ્યારે પીઈટી સ્ટ્રેચ બ્લો મોલ્ડિંગ પીણાના પેકેજિંગમાં લીડ કરે છે.
ખરીદદારો માટે, વ્યવહારુ સંકેત એ છે કે આ આધુનિકીકરણ બજાર છે, તેજી નથી: વૃદ્ધિ કેન્દ્રિત છે જ્યાં મશીનો કાર્યક્ષમતા, રિસાયકલ-કન્ટેન્ટ ક્ષમતા અને ઓટોમેશન ઉમેરે છે. તેથી જ 2026 નો ખરીદીનો નિર્ણય મૂળભૂત સ્પેક્સ વિશે ઓછો અને ઊર્જા કાર્યક્ષમતા, PCR સુસંગતતા, અપટાઇમ અને માલિકીની કુલ કિંમત વિશે વધુ છે.
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીન ક્વોટ મેળવો
અમને તમારું ઉત્પાદન, કદ, રેઝિન અને દૈનિક આઉટપુટ જણાવો — અમે વાસ્તવિક સ્પેક્સ અને ચક્ર આકૃતિઓ સાથે યોગ્ય પ્રકાર અને ગોઠવણીની ભલામણ કરીશું.
ક્વોટ મેળવો વોટ્સએપ પર ચેટ કરોવારંવાર પૂછાતા પ્રશ્નો
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીન શું છે?
તે રેઝિનને ગરમ કરીને, તેને નરમ આકારમાં બનાવીને, તેને ઘાટની અંદર સંકુચિત હવાથી ફુલાવીને અને તેને ઠંડુ કરીને - બોટલ, જેરી કેન, ડ્રમ્સ, ટાંકી અને કન્ટેનરનું ઉત્પાદન કરીને હોલો પ્લાસ્ટિક ઉત્પાદનો બનાવે છે. મુખ્ય પ્રકારો એક્સટ્રુઝન, ઈન્જેક્શન અને ઈન્જેક્શન સ્ટ્રેચ બ્લો મોલ્ડિંગ છે.
બ્લો મોલ્ડિંગ મશીનના મુખ્ય પ્રકાર શું છે?
હેન્ડલ અને મોટા HDPE ભાગો માટે એક્સ્ટ્રુઝન (EBM), નાની ચોક્કસ બોટલો માટે ઈન્જેક્શન (IBM), અને સ્પષ્ટ PET બોટલો માટે ઈન્જેક્શન સ્ટ્રેચ (ISBM). મશીનોને સતત, સંચયક, મલ્ટિલેયર અને સર્વો/ઓલ-ઇલેક્ટ્રિક તરીકે પણ વર્ણવવામાં આવે છે.
કઈ સામગ્રીનો ઉપયોગ કરી શકાય છે?
HDPE અને HMW-HDPE, PP, PVC અને PA એક્સટ્રુઝન મશીનો પર; ઈન્જેક્શન સ્ટ્રેચ મશીનો પર પીઈટી. HDPE કેન, ડ્રમ અને ટાંકીઓ માટે પ્રમાણભૂત છે; સ્પષ્ટ બોટલ માટે PET.
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીનની કિંમત કેટલી છે?
ખર્ચ પાર્ટ સાઈઝ અને ક્લેમ્પિંગ ફોર્સ, ડાઈ હેડ્સની સંખ્યા, સિંગલ વિ મલ્ટિલેયર વોલ અને ઓટોમેશન દ્વારા ચલાવવામાં આવે છે. નાના સિંગલ-સ્ટેશન મશીનો સૌથી સસ્તું છે; મોટા સંચયક ડ્રમ લાઇનની કિંમત ઘણી વધારે છે. માલિકીની કુલ કિંમત — ઊર્જા, સ્ક્રેપ અને જાળવણી — સામાન્ય રીતે સ્ટીકરની કિંમત કરતાં વધુ મહત્વ ધરાવે છે.
એક્સટ્રુઝન અને ઈન્જેક્શન બ્લો મોલ્ડિંગ વચ્ચે શું તફાવત છે?
એક્સટ્રુઝન એક હોલો પેરિઝનને બહાર કાઢે છે અને તેને ફૂંકાય છે, હેન્ડલ અને મોટા ભાગો બનાવે છે. ઈન્જેક્શન પહેલા ચોક્કસ પ્રીફોર્મ બનાવે છે, પછી તેને ફૂંકાય છે — નાની, સચોટ બોટલો માટે આદર્શ છે પરંતુ હેન્ડલ્સ અથવા મોટા ભાગો માટે નહીં.
હું યોગ્ય મશીન કદ કેવી રીતે પસંદ કરી શકું?
તમારા સૌથી મોટા ભાગ વોલ્યુમ અને દૈનિક આઉટપુટથી પ્રારંભ કરો. ડ્રાય-સાયકલ આઉટપુટને 0.75–0.85 ના કાર્યક્ષમતા પરિબળ દ્વારા અને વાસ્તવિક ક્ષમતા તપાસવા માટે તમારા ચાલતા કલાકો દ્વારા ગુણાકાર કરો, પછી સિંગલ વિ ડબલ સ્ટેશન અથવા મોટા ભાગો માટે સંચયક પસંદ કરો.
હું ખામી અને ભંગાર કેવી રીતે ઘટાડી શકું?
મોટાભાગની ખામીઓ દિવાલ-જાડાઈના રૂપરેખા, ઓગળેલા તાપમાન, ક્લેમ્પિંગ ફોર્સ અથવા ઠંડકને ટ્રેસ કરે છે. ચોક્કસ પેરિઝન દિવાલ-જાડાઈ નિયંત્રણ, યોગ્ય ક્લેમ્પ ટનેજ અને પર્યાપ્ત ઠંડક મોટાભાગના લિકેજ, ફ્લેશ, અસમાન-દિવાલ અને વૉરપેજ સમસ્યાઓને દૂર કરે છે.
શું 2026 માં ઓલ-ઇલેક્ટ્રિક બ્લો મોલ્ડિંગ મશીનો તેના માટે યોગ્ય છે?
ઓલ-ઇલેક્ટ્રિક અને સર્વો-સંચાલિત મશીનો ઊર્જાના વપરાશમાં ઘટાડો કરે છે અને પુનરાવર્તિતતામાં સુધારો કરે છે, તેથી તેઓ ઉચ્ચ-વોલ્યુમ, ઊર્જા-સઘન રેખાઓ પર સૌથી ઝડપી પાછા ચૂકવે છે. મોટા ઔદ્યોગિક ભાગો માટે, સર્વો-સંચાલિત હાઇડ્રોલિક મશીન ઘણીવાર ઊર્જા બચત અને ઉચ્ચ ક્લેમ્પિંગ બળનું શ્રેષ્ઠ સંતુલન આપે છે.
નિષ્કર્ષ
પ્લાસ્ટિક બ્લો મોલ્ડિંગ મશીન પસંદ કરવું એ એક ક્રમ છે, એક સ્પેક નથી: ભાગને વ્યાખ્યાયિત કરો, આઉટપુટનું કદ આપો, પ્રક્રિયાના પ્રકાર સાથે મેળ કરો, પછી ઊર્જા, ઓટોમેશન અને સપોર્ટનું વજન કરો. એક્સટ્રુઝન મોટા ભાગના ઔદ્યોગિક કન્ટેનરને આવરી લે છે, ઇન્જેક્શન નાની ચોક્કસ બોટલોને અનુકૂળ આવે છે, અને સ્ટ્રેચ બ્લો મોલ્ડિંગ પીઇટી પીણાંની માલિકી ધરાવે છે — સર્વો અને ઓલ-ઇલેક્ટ્રિક ડ્રાઇવ સાથે હવે ઊર્જા પર ત્રણેયમાં કાપ મૂકે છે. 2026 માં નિર્ણયો કે જે સારી ખરીદીને મોંઘા કરતા અલગ કરે છેઊર્જા કાર્યક્ષમતા, PCR સુસંગતતા, ઓટોમેશન, OEE અને માલિકીની કુલ કિંમત- વાસ્તવિક સેવા સપોર્ટ દ્વારા સમર્થિત. તે અધિકાર મેળવો અને મશીન એક દાયકા સુધી તેની કમાણી કરે છે.